Кратко
Бетон для 3D-печати — это мелкозернистый раствор с заполнителем 1–3 мм (у COBOD до 8 мм), пластификатором, часто с микрокремнезёмом и фиброй. Его открытое время измеряется десятками минут, прочность на сжатие в паспортах 35–50 МПа, а в напечатанной стене может быть ниже из-за швов. На дом в 100 м² уходит порядка 25–50 т сухой смеси.
- У печатной смеси четыре рабочих свойства: прокачиваемость, экструдируемость, строительность (способность держать слои) и открытое время. В работе Le и соавторов смесь печаталась при начальной сдвиговой прочности 0,3–0,9 кПа: ниже она расслаивалась, выше рвался валик.
- Крупность заполнителя в источниках: 1 мм (Sikacrete-751 3D), около 3 мм (733 3D), до 2,5 мм (АМТ), до 8 мм (COBOD BOD2).
- Паспорта дают на сжатие в 28 суток 35 и 50 МПа, на изгиб 6 и 10 МПа. В одной серии испытаний напечатанные образцы показали 23,5–31 МПа против 72,8 у литых из той же смеси.
- Свободная усадка образцов без ухода к 28 суткам составила 5,3 мм/м, под плёнкой за неделю около 1 мм/м. Для стены в 10 м это 53 и 10 мм.
- Для дома в 100 м² с принятыми допущениями печатается 15–24 м³ раствора, то есть 27–49 т сухой смеси.
Что должна уметь смесь
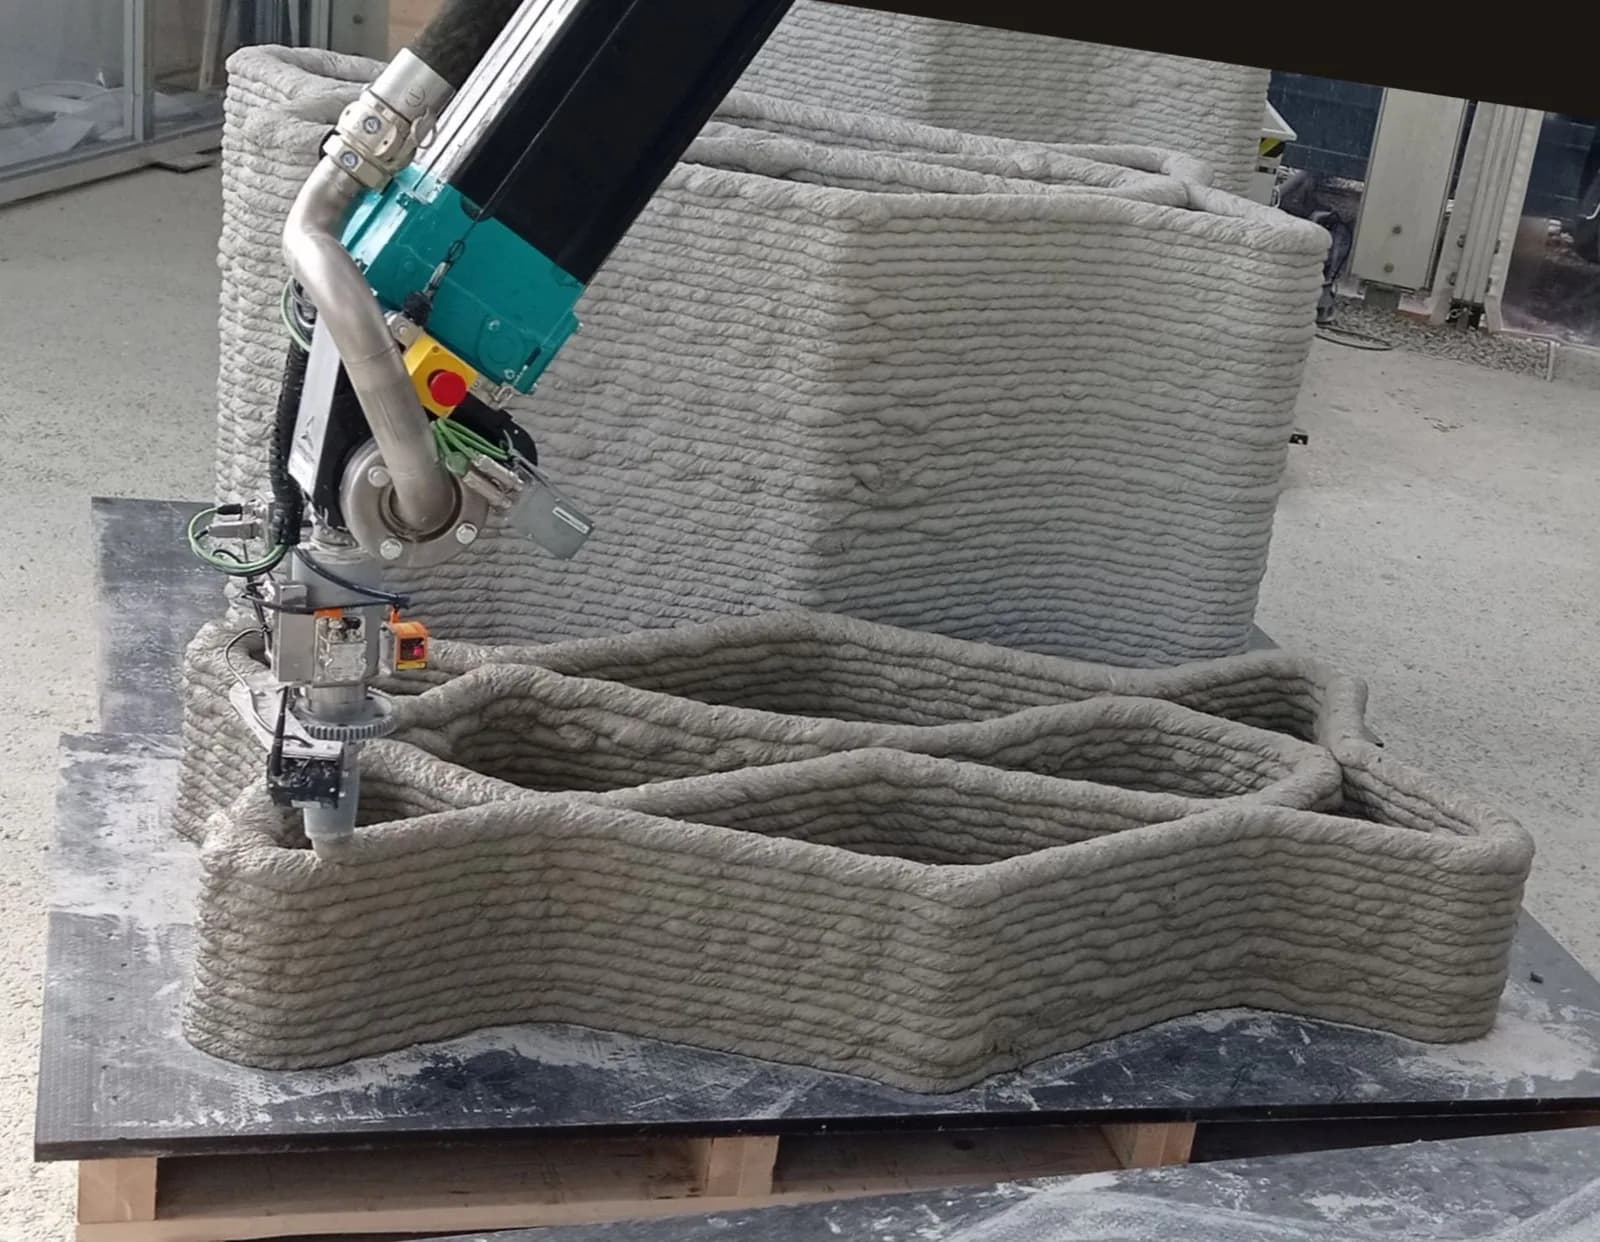
Смесь работает внутри аддитивной печати цементом, а как устроен сам принтер, описано в статье про печать дома из бетона. Buswell и соавторы в обзоре 2018 года, опираясь на Le и соавторов, выделяют три свойства свежей смеси. Прокачиваемость — насколько легко раствор идёт от насоса к соплу, не расслаиваясь в шланге. Экструдируемость — способность выйти из сопла без разрыва и деформации сечения. Строительность — способность нижних слоёв держать вес верхних. К ним добавляется четвёртое, открытое время.
Цифры из этих работ задают коридор. В экспериментах Le и соавторов смесь с начальной сдвиговой прочностью 0,3–0,9 кПа проходила насос и сопло; ниже 0,3 кПа она была слишком жидкой и расслаивалась в трубе, выше 0,9 кПа валик ломался. Независимые измерения Датского технологического института, которые приводят Buswell и соавторы, дали для смеси на ЦЕМ I с золой пластическую вязкость 38,7 Па·с и предел текучести 0,59 кПа.
Открытое время держится не столько на добавках, сколько на перемешивании. В той же работе проба без перемешивания теряла пригодность меньше чем за 10 минут, а перемешиваемая с 0,5 % замедлителя держалась до 100 минут. Sika в паспортах пишет то же: время жизни растёт, если смесь перемешивать.
Из чего состоит смесь
| Компонент | Зачем | Что названо в источниках |
|---|---|---|
| Вяжущее | прочность и скорость набора | в смеси Le: 70 % ЦЕМ I 52,5, 20 % золы, 10 % микрокремнезёма; в практике АМТ — пескобетон М300 на цементе ПЦ400–500 |
| Заполнитель | объём, снижение усадки | песок 2 мм (Le), нерудные до 2,5 мм (АМТ), 1–3 мм (Sika), 8 мм (BOD2) |
| Пластификатор | текучесть при малом водоцементном отношении | поликарбоксилаты, полиакрилаты, меламин- и нафталинсульфонаты (приложение А к ПНСТ 495-2020); у Le 1 % от массы вяжущего |
| Замедлитель | растягивает открытое время | у Le 0,5 % от массы вяжущего; 1–2 % снизили прочность в сутки до менее 1 МПа против до 20 МПа |
| Ускоритель | быстрый набор прочности слоя | алюминат и силикат натрия, карбонаты, формиат кальция, тонкий кремнезём (ПНСТ) |
| Модификаторы вязкости и тиксотропии | форма после экструзии | наночастицы увеличивали тиксотропию (Panda и соавторы, 2019); ПНСТ требует, чтобы вязкость падала под нагрузкой и росла в покое |
| Фибра | трещины, прочность | у Le полипропилен 12/0,18 мм, 1,2 кг/м³; в ПНСТ стальная, целлюлозная, базальтовая, полиамидная; АМТ советует стеклянную и полиэфирную |
Заполнитель должен свободно проходить сопло: у лабораторного сопла 9 мм песок до 2 мм, у COBOD для своей головки 8 мм. Sika объясняет выбор зерна около 1 мм у 751 3D меньшим износом оборудования и гладкой поверхностью.
Про стальную фибру производитель принтеров АМТ в материале 2016 года писал коротко: она «крупна и жестковата» и для печати не годится, а стеклянная и полиэфирная армируют изнутри и не дают появляться трещинам.
Время схватывания в цифрах
Паспорта Sika показывают, как смесь меняется от температуры. Обе смеси проверены в лаборатории и предназначены для портальных и роботизированных принтеров.
| Показатель | Sikacrete-733 3D | Sikacrete-751 3D |
|---|---|---|
| Назначение | долгое открытое время | быстрый набор слоя |
| Время жизни при +10 / +20 / +30 °C | около 80 / 60 / 40 мин | 20 / 15 / 10 мин |
| Начало схватывания при +5 / +20 / +30 °C | 165 / 90 / 70 мин | 80 / 45 / 35 мин |
| Конец схватывания при +5 / +20 / +30 °C | 285 / 120 / 95 мин | 90 / 60 / 45 мин |
| Температура воздуха при печати | +5…+30 °C | +5…+30 °C |
| Температура смеси при печати | +10…+25 °C | +10…+25 °C |
| Высота слоя | 6–20 мм | 6–15 мм |
Разница в четыре раза по времени жизни означает разные задачи.
Выбор проверяется временем цикла слоя. Для дома из расчёта ниже валик 20×40 мм, объём печати 15 м³, путь сопла 18 750 м на 140 слоёв, то есть около 134 м за слой. При 100 мм/с новый валик ложится на предыдущий через 22 минуты, при 250 мм/с через 9 минут. Для 733 3D с жизнью 60 минут при +20 °C оба варианта допустимы. Для 751 3D с жизнью 15 минут скорость 100 мм/с уже слишком мала: слой успеет схватиться до следующего прохода.
Прочность: паспорт и стена
| Источник | Сжатие, 28 суток | Изгиб, 28 суток | Примечание |
|---|---|---|---|
| Le и соавторы, лабораторная смесь | 110 МПа (1 сут 20, 7 сут 80, 56 сут 125) | не приведён | литые кубы 100 мм, водовяжущее 0,26 |
| Sikacrete-733 3D | 35 МПа (24 ч: 10) | 6,0 МПа (24 ч: 3,0) | по EN 196-1, вода 14 % |
| Sikacrete-751 3D | 50 МПа (24 ч: 30) | 10 МПа (24 ч: 3,5) | по EN 196-1, вода 14,5 % |
| Joh и соавторы, литые образцы | 72,8 МПа | 11,9 МПа | одна серия испытаний |
| Joh и соавторы, напечатанные | 23,5 и 31,0 МПа | 6,5 и 6,1 МПа | нагрузка вдоль двух направлений слоёв |
Цифры паспорта и напечатанной стены не обязаны совпадать. В серии Joh и соавторов (Materials, 2020) литой образец дал 72,8 МПа, а напечатанные из той же смеси 23,5 и 31,0 МПа, то есть 32–43 % от литого. Прочность на раскалывание упала с 11,2 МПа до 4,5, 3,2 и 1,8 МПа в трёх направлениях. Авторы связывают разницу со сцеплением между слоями. Это одна смесь и один режим печати, но направление нагрузки в таких стенах нужно учитывать в проекте.
Для России действуют ГОСТ Р 59097-2020 (технические требования к материалам для аддитивного строительного производства) и ГОСТ Р 59096-2020 (методы испытаний). Что в этих документах стоит читать при приёмке смеси, разобрано в статье про нормативы и цену дома.
Межслойная адгезия
Слабое место стены — шов между валиками. Buswell и соавторы называют главную причину: холодный стык, когда слой лёг на нижний, который уже начал схватываться. Они показывают это на пасте с известняковым наполнителем: слой лежит без дефектов до момента начала схватывания, а после него в разрезе видны холодные швы.
Расстояние между соплом и поверхностью тоже работает на швы. В работе Panda и соавторов (2019) для смесей с повышенной тиксотропией меньший зазор улучшал сцепление, а у жидкой контрольной смеси зазор почти не менял результат. Joh и соавторы нашли обратную сторону: выдержка между слоями до 300 с улучшала строительность, потому что нижний слой успевал набрать несущую способность, но каждая лишняя пауза уменьшает запас по сцеплению.
Усадка и трещины
Стена без опалубки открыта воздуху всей поверхностью, а водоцементное отношение у печатных смесей низкое, поэтому трещины от усадки возникают чаще, чем в литом бетоне. Federowicz и соавторы (Materials, 2020) измеряли это на напечатанных образцах. Без ухода средняя усадка за 28 суток составила 5269 мкм/м, а при укрытии плёнкой за семь суток 1031 мкм/м (у неукрытых образцов к седьмым суткам было 5178). Добавка, снижающая усадку, в дозе 4 % от массы цемента уменьшила её на 23 % за семь суток и почти не изменила прочность в 28 суток, а доза 2 % дала лишь 7 %. Для обычного высокопрочного бетона авторы приводят значения, которые редко выходят за 800 мкм/м.
Для стены длиной 10 м свободная усадка составила бы 53 мм без ухода и 10 мм под плёнкой. Реальная стена держится на фундаменте и не может усесть свободно, поэтому разница выходит трещинами, а не смещением. Поэтому уход под плёнкой в первые сутки обязателен, а паспорта Sika отдельно отмечают, что фибра работает против пластических трещин.
Печать зимой
Без подогрева и добавок смесь рассчитана на плюс. По ПНСТ 495-2020 печать смесями без специальных добавок возможна при температуре воздуха от 5 до 40 °C. Паспорта Sika дают диапазон +5…+30 °C для воздуха и +10…+25 °C для самой смеси, COBOD для принтера BOD2 рекомендует 5–45 °C. Для работы при минусовой температуре в приложении к ПНСТ названы противоморозные добавки: карбамид, поташ, формиаты натрия и кальция, нитриты и нитрат кальция. Sika отдельно подчёркивает, что температура смеси и воды сильно влияет на печать и что резких перепадов лучше избегать, поэтому зимой греют и воду, и сухую смесь.
Расчёт: сколько смеси на дом в 100 м²
Допущения: одноэтажный дом 10×10 м, высота стен 2,8 м; наружные стены толщиной 300 мм по периметру 40 м, проёмов 15 м²; внутренние стены толщиной 150 мм общей длиной 20 м. Напечатанная стена — две оболочки с зигзагом, доля бетона от объёма сплошной кладки 40 % (лёгкий вариант) или 65 % (плотный с усилением). Расход сухой смеси на кубометр берём по паспортам Sika: 25 кг дают 14,7 л у 733 3D и 13 л у 751 3D, то есть 1,70 и 1,92 т/м³. Потери 5 %.
| Шаг | Формула | Результат |
|---|---|---|
| Площадь наружных стен | 40 × 2,8 − 15 | 97 м² |
| Площадь внутренних стен | 20 × 2,8 | 56 м² |
| Объём сплошной кладки | 97 × 0,30 + 56 × 0,15 | 37,5 м³ |
| Печатаемый объём, 40 % / 65 % | 37,5 × 0,40 / 0,65 | 15,0 / 24,4 м³ |
| Сухая смесь, 1,70–1,92 т/м³ | 15,0 × 1,70 … 24,4 × 1,92 | 25,5–46,8 т |
| С потерями 5 % | × 1,05 | 27–49 т |
Для сравнения АМТ в каталоге S-300 указывает расход 0,12–0,25 м³ бетона на 1 м² стены при четырёхслойной печати. На 153 м² стен получается 18–38 м³, то есть те же порядки. Другие материалы по теме собраны в разделе строительная 3D-печать.
Выбор смеси я начинаю не с цифры прочности в паспорте, а с времени цикла слоя. Если контур дома даёт 130 метров валика на слой, а смесь живёт пятнадцать минут, никакая марка не спасёт шов. Сначала считаем время прохода, потом смотрим, какая смесь успевает.
 Анна ЛебедеваИнженер по аддитивным технологиям
Частые вопросы
Чем бетон для 3D-принтера отличается от обычного?
Это мелкозернистый раствор: заполнитель 1–3 мм (у некоторых принтеров до 8 мм), много цемента или пластификатор, часто микрокремнезём и фибра. Он должен течь по шлангу, а после выхода из сопла держать форму и быстро набирать несущую способность. Обычный товарный бетон с щебнем для этого не подходит.
Какой состав смеси для 3D-печати?
Один из лабораторных составов в работе Le и соавторов: песок и вяжущее 3:2, вяжущее — 70 % цемента, 20 % золы-унос и 10 % микрокремнезёма, водовяжущее 0,26, 1 % пластификатора, 0,5 % замедлителя и 1,2 кг/м³ полипропиленовой фибры. На стройках чаще берут готовые сухие смеси с паспортом, потому что состав и время жизни в них стабильны.
Сколько времени схватывается смесь для 3D-печати?
По паспортам Sika при +20 °C у Sikacrete-733 3D начало схватывания через 90 минут, конец через 120, а время жизни около 60 минут. У 751 3D время жизни 15 минут, начало схватывания 45 минут, конец 60. При +5 °C начало схватывания растягивается, у 733 3D до 165 минут.
Сколько стоит 3D-принтер для бетона?
В каталоге АМТ принтер S-300 с рабочей зоной 11×11×4 м указан с ценой от 8 460 000 руб. без НДС, станция приготовления входит в базовую комплектацию. В каталоге «СмартБилдСервис» малый комплекс «Ракурс MV30» для печати элементов — от 4 500 000 руб. Цены на страницах производителей, на сентябрь 2026 года это ориентиры, а не итоговая цена комплекта с доставкой и обучением.
Источники
- Mix design and fresh properties for high-performance printing concrete (Le и др.) ↗ — Materials and Structures, 2012
- 3D printing using concrete extrusion: A roadmap for research (Buswell и др.) ↗ — Cement and Concrete Research, 2018
- Sikacrete-733 3D ↗ — и Sikacrete-751 3D: технические паспорта — Sika, 2023
- ПНСТ 495-2020, приложение А: материалы для аддитивных технологий в строительстве ↗ — Гарант
- Buildability and Mechanical Properties of 3D Printed Concrete (Joh и др.) ↗ — Materials, 2020
- Effect of Curing Methods on Shrinkage Development in 3D-Printed Concrete (Federowicz и др.) ↗ — Materials, 2020
- Принтер АМТ S300: каталог ↗ — FAQ АМТ по смесям и статья АМТ о смесях — АМТ-СПЕЦАВИА, 2016
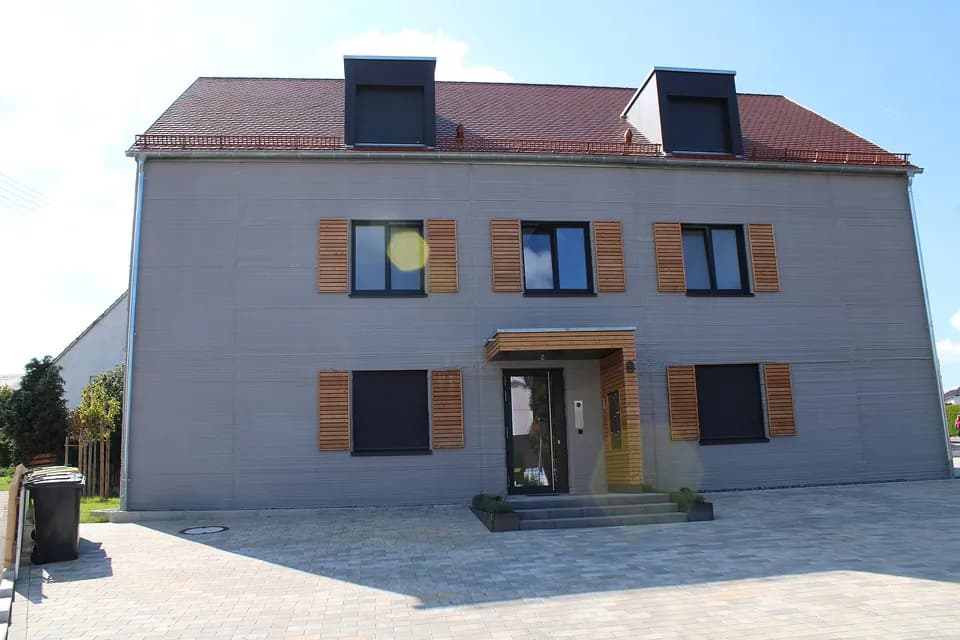
Фото: Patrick Oberdörfer / Wikimedia Commons, CC BY-SA 4.0
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий