К содержанию

Раздел · 14 материалов

Сварка и пайка

Дуговая сварка в мастерской и цехе: TIG, полуавтомат MIG/MAG, ручная дуговая MMA, контактная сварка и пайка. Аппараты, газы и электроды, режимы для стали, нержавейки и алюминия, деформации, ремонт сваркой и безопасность.

Раздел обновлён

Начните здесь

Сварщик в перчатках работает горелкой над деталью, вокруг летят искры

РуководствоСварка и пайка

Вытяжка сварочного дыма в мастерской: зонт, расход воздуха, приток и пожарные меры

Дым от нержавейки и оцинковки вреднее, чем кажется по запаху, а искры при шлифовке и сварке в гараже поджигают то, что лежит на другом конце помещения. Собираем то, что советуют практики: какой нужен расход воздуха и зонт, зачем приток, какой респиратор брать и как не устроить пожар и не получить удар током.

· 5 минут

Газовая горелка нагревает металлическую деталь с трещиной на рабочем столе мастерской

РуководствоСварка и пайка

Варить или менять: какие детали нельзя заваривать и как чинить чугун и литой алюминий

Принесли лопнувший стабилизатор, трещину в головке блока или в корпусе из чугуна, и нужно решить, браться ли. Опытные сварщики делят такие детали на три группы: заваривается обычными приёмами, заваривается с оговорками и не заваривается вообще. Разбираем критерии, а по чугуну и литому алюминию даём порядок работы.

· 5 минут

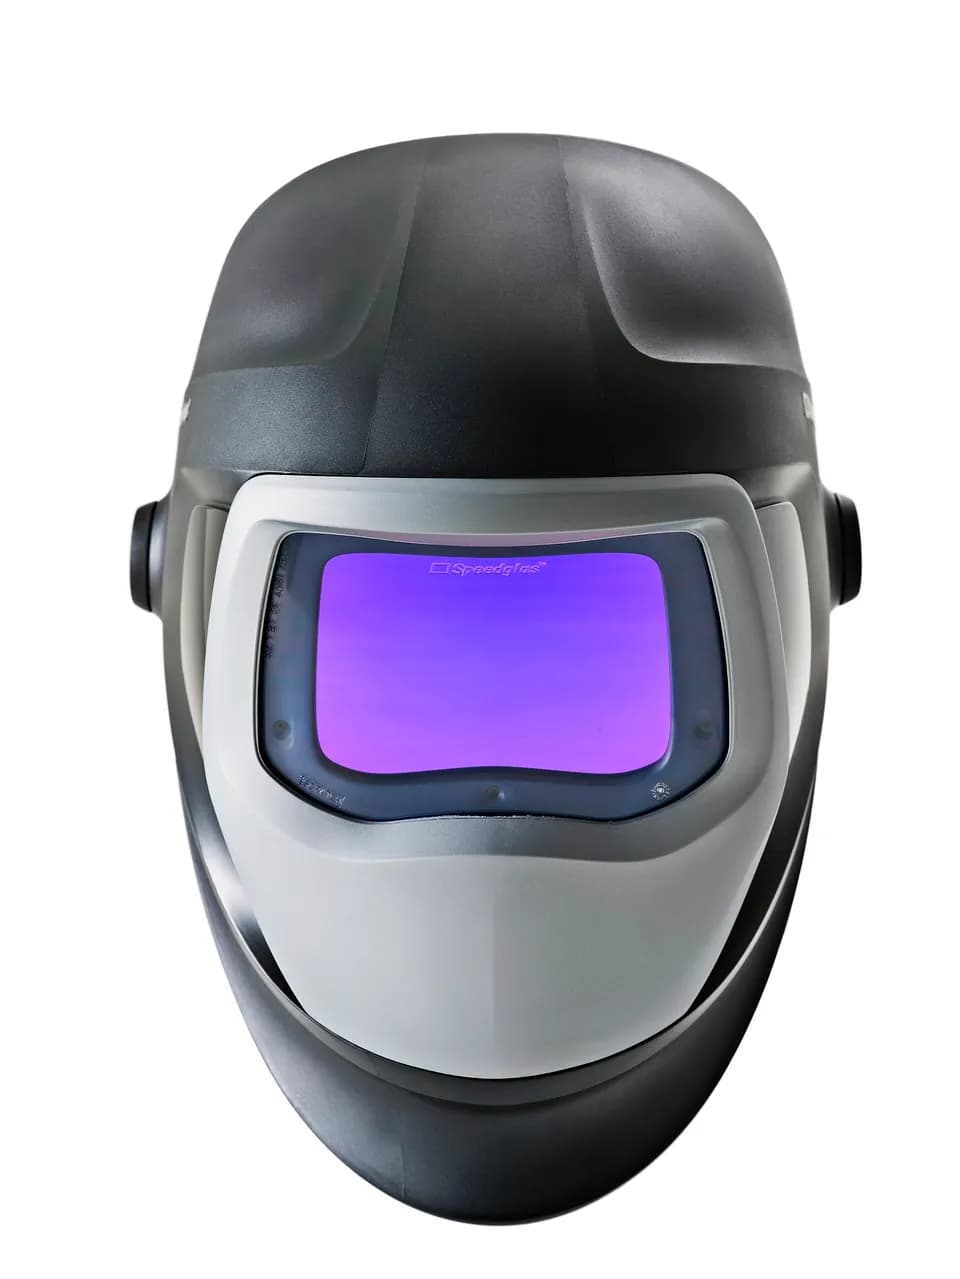
Сварочная маска-хамелеон с автоматическим светофильтром, вид спереди

РуководствоСварка и пайка

Сварочная маска-хамелеон: светофильтр, класс оптики и чувствительность при выборе

Маска-хамелеон стоит от нескольких тысяч до нескольких десятков тысяч рублей, и разница в цене видна не на полке, а через полгода работы: в глазах песок, затылок болит, а при сварке TIG на малом токе стекло не темнеет. Разбираем, что значат цифры на фильтре, как проверить маску до покупки и почему дорогая маска не заменяет респиратор и вытяжку.

· 5 минут

Все материалы раздела

РуководствоСварка и пайка

Вытяжка сварочного дыма в мастерской: зонт, расход воздуха, приток и пожарные меры

Дым от нержавейки и оцинковки вреднее, чем кажется по запаху, а искры при шлифовке и сварке в гараже поджигают то, что лежит на другом конце помещения. Собираем то, что советуют практики: какой нужен расход воздуха и зонт, зачем приток, какой респиратор брать и как не устроить пожар и не получить удар током.

Редакция Далото · · 5 минут

Сварщик в перчатках работает горелкой над деталью, вокруг летят искры

РуководствоСварка и пайка

Варить или менять: какие детали нельзя заваривать и как чинить чугун и литой алюминий

Принесли лопнувший стабилизатор, трещину в головке блока или в корпусе из чугуна, и нужно решить, браться ли. Опытные сварщики делят такие детали на три группы: заваривается обычными приёмами, заваривается с оговорками и не заваривается вообще. Разбираем критерии, а по чугуну и литому алюминию даём порядок работы.

Алексей Королёв · · 5 минут

Газовая горелка нагревает металлическую деталь с трещиной на рабочем столе мастерской

РуководствоСварка и пайка

Сварочная маска-хамелеон: светофильтр, класс оптики и чувствительность при выборе

Маска-хамелеон стоит от нескольких тысяч до нескольких десятков тысяч рублей, и разница в цене видна не на полке, а через полгода работы: в глазах песок, затылок болит, а при сварке TIG на малом токе стекло не темнеет. Разбираем, что значат цифры на фильтре, как проверить маску до покупки и почему дорогая маска не заменяет респиратор и вытяжку.

Редакция Далото · · 5 минут

Сварочная маска-хамелеон с автоматическим светофильтром, вид спереди

РуководствоСварка и пайка

Лист повело после сварки: порядок швов, приспособления и правка тонкого металла

Задняя стенка из листа 1,5 мм прихвачена по углам, проверена, а после трети шва выгнулась пузырём на полтора сантиметра. Такой вопрос регулярно задают новички на форумах, и причина почти всегда одна: слишком много тепла в одном месте и неудачный порядок швов. Разбираем причины по частоте, приёмы, которые работают, и способы выправить уже поведённую деталь.

Алексей Королёв · · 6 минут

Два шва на согнутом тонком листе нержавеющей стали, рядом отверстие и блики на поверхности металла

РуководствоСварка и пайка

Газовый баллон для сварки: на сколько хватит аргона и CO2, хранение, заправка и освидетельствование

Баллон на 40 литров даёт примерно 6 м3 аргона или около 12–13 м3 углекислоты. На сколько часов сварки этого хватит, зависит от расхода в литрах в минуту, а остаток в баллоне с аргоном видно по манометру, в баллоне с CO2 — только по весу. Считаем часы, объясняем разницу между ротаметром и манометром, редуктор и подогреватель, хранение, заправку, освидетельствование и окраску.

Редакция Далото · · 8 минут

Сине-зелёные баллоны со сварочной смесью аргона и CO2 стоят в стальной стойке на открытой площадке

РуководствоСварка и пайка

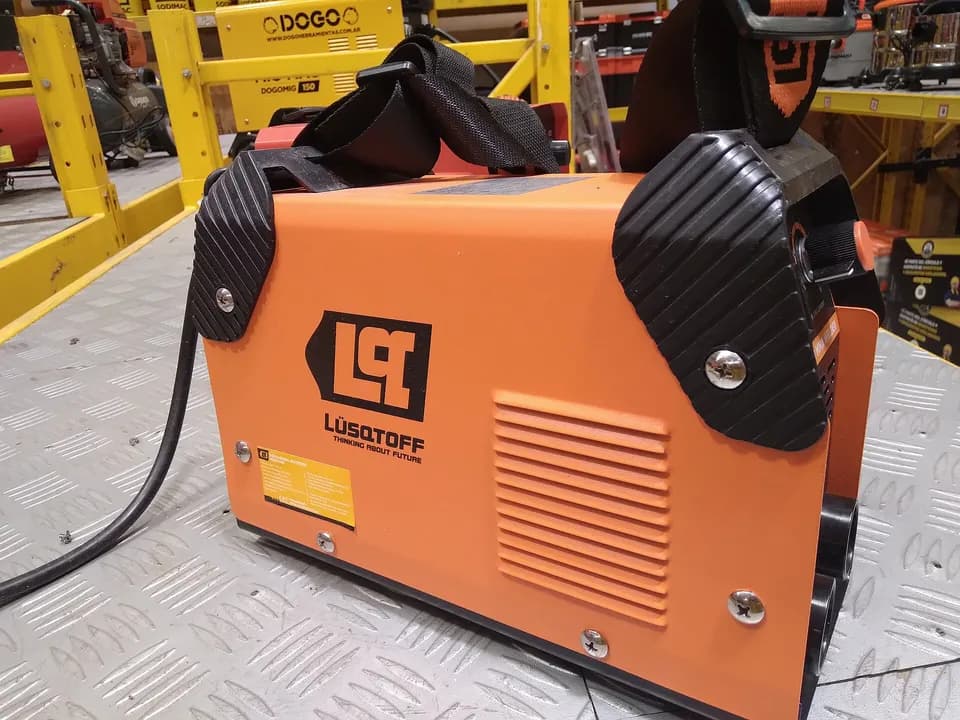
Как выбрать сварочный инвертор и полуавтомат: ток, ПВ, питание от 220 В, удлинитель и генератор

Выбирая сварочный аппарат, чаще смотрят на ток в названии, а решают ПВ, сеть и кабель: инвертор на 200 А берёт из розетки около 30 А, а удлинитель из шнура 1,5 мм2 съедает часть напряжения и греется. Разбираем, как читать паспорт, какой автомат и какое сечение нужны под каждый ток, что можно и нельзя подключать к генератору и что убивает инвертор.

Алексей Королёв · · 8 минут

Оранжевый компактный сварочный инвертор с ремнём и сетевым кабелем стоит на рифлёном полу

РуководствоСварка и пайка

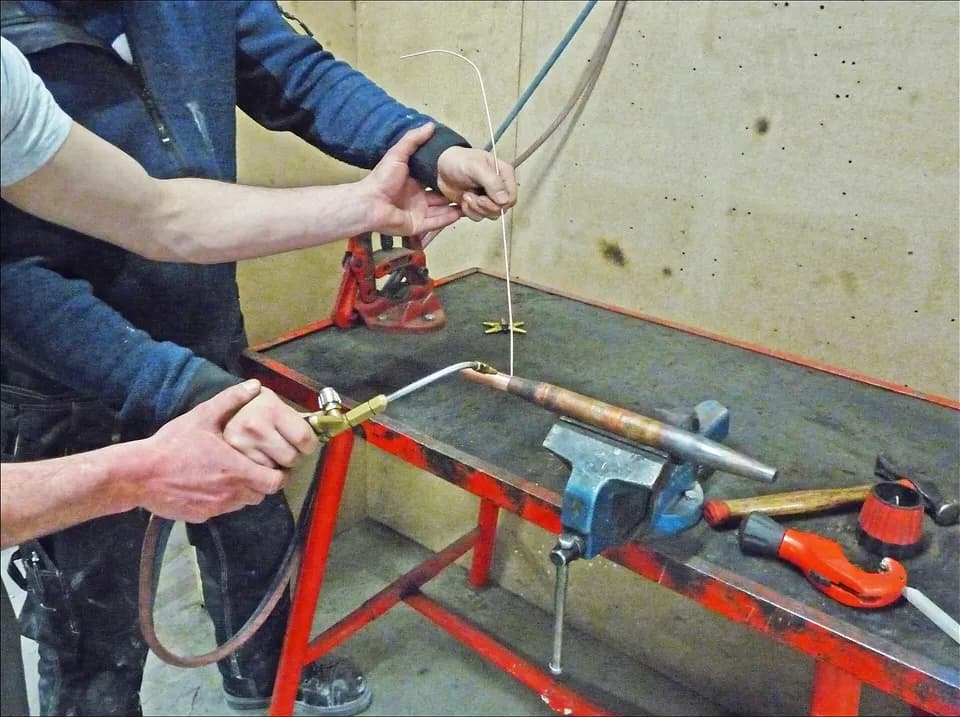
Пайка твёрдыми и мягкими припоями: что чем паять, какой флюс и при какой температуре

Пайка соединяет детали расплавленным припоем, не плавя сами детали, и всё решает выбор пары «припой — флюс» под материал и нагрузку. Мягкие припои ПОС плавятся около 183–240 °C, твёрдые серебряные и латунные — выше 450 °C. Разбираем, что чем паять, чем различаются флюсы, какой зазор нужен и почему массивную деталь греют, а не пруток.

Алексей Королёв · · 8 минут

Двое мастеров паяют медную трубу газовой горелкой на верстаке с тисками

ИнструкцияСварка и пайка

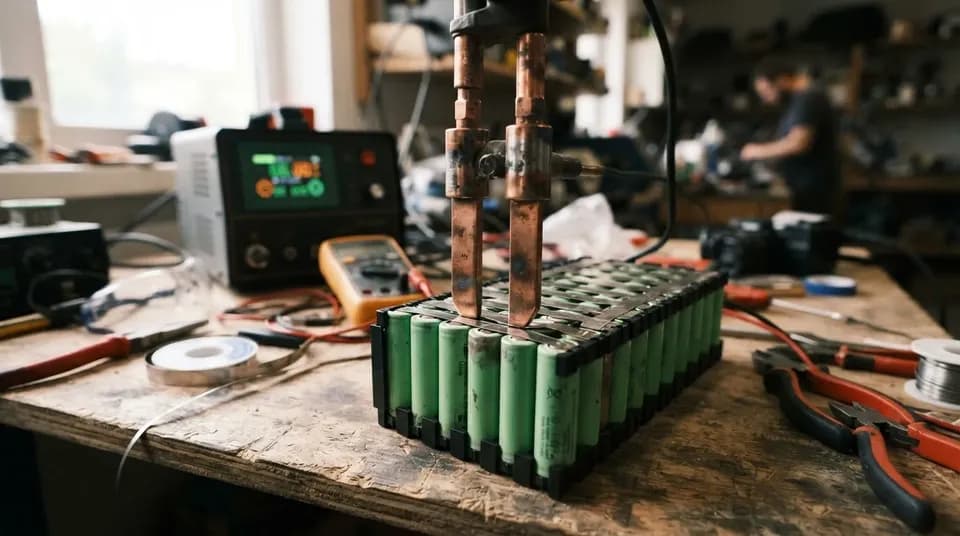
Споттер для аккумуляторов 18650: никелевая лента, параметры импульса, электроды и контроль точки

Аккумуляторные банки 18650 соединяют никелевой лентой, приваренной точечной контактной сваркой: нагрев длится миллисекунды и не прогревает банку, а паяльник держат секундами. Разбираем, что такое споттер, самодельный и покупной, какую ленту брать, как подбирать импульс и электроды и как проверить точку отрывом.

Алексей Королёв · · 7 минут

Медные электроды споттера приваривают никелевую ленту к аккумуляторам 18650

РуководствоСварка и пайка

Дефекты шва при ручной дуговой сварке: подрезы, непровар, поры, шлак, прожог и трещины

Шов после электрода выглядит плохо в нескольких узнаваемых вариантах: канавка вдоль кромки, дыры и ямки, шлак внутри, непроваренная кромка. У каждого дефекта в ГОСТ 30242-97 своё название и код, а причины в ручной дуговой сварке повторяются: ток, длина дуги, угол и скорость, влажность электродов и чистота кромок. Разбираем симптом, причины по частоте, проверку и исправление.

Алексей Королёв · · 9 минут

Дуговой сварной шов вдоль стальной балки с наплывами металла и следами оплавления

РуководствоСварка и пайка

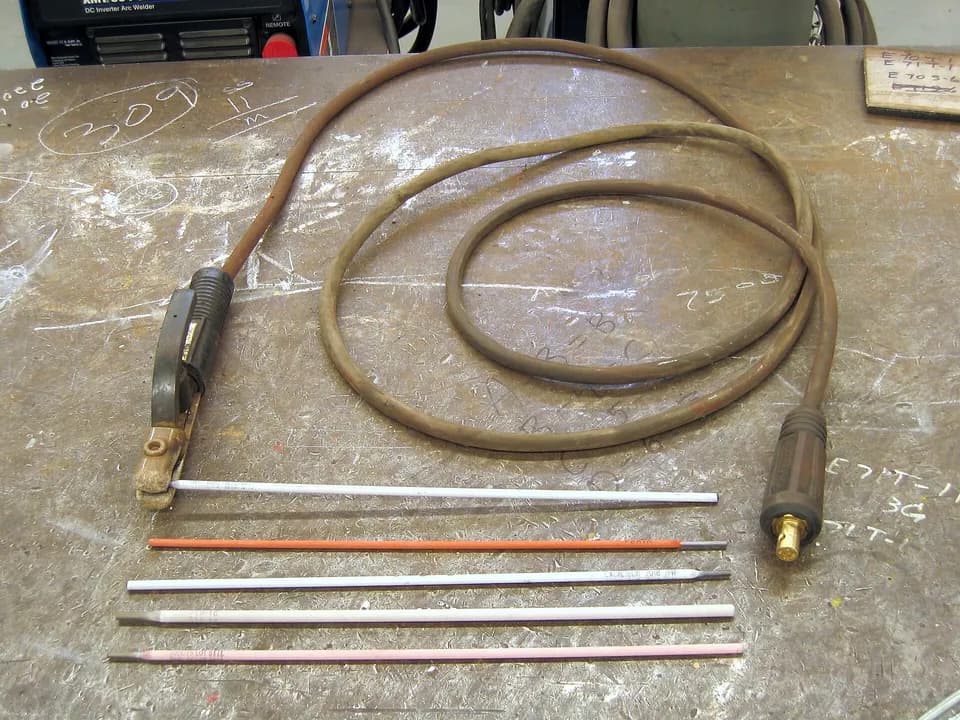
Электроды для ручной дуговой сварки: марка, диаметр, ток и прокалка

Электрод липнет, дуга не зажигается, шов пористый, а инвертор «уходит в защиту» на середине стержня. Чаще всего дело в трёх вещах: выбрана не та марка или диаметр, электрод отсырел, а аппарат работает на пределе по току или по сети. Разбираем обозначения по ГОСТ 9466 и 9467, ориентиры тока из паспортов, прокалку и хранение и то, что убивает инвертор.

Алексей Королёв · · 7 минут

Электрододержатель с кабелем и несколько покрытых электродов разных марок на металлическом столе

ИнструкцияСварка и пайка

Пористый шов и брызги при сварке полуавтоматом: причины и диагностика

Шов в порах, как губка, металл кипит и разлетается брызгами, а баллон вроде бы полон. В большинстве случаев виновата газовая защита, дальше идут проволока и поверхность. Разбираем причины по убыванию частоты, различия между углекислотой и смесью Ar/CO2, порошковую проволоку без газа, пошаговую диагностику и то, почему выхлопной газ вместо защитного брать нельзя.

Алексей Королёв · · 6 минут

Сварщик в маске варит полуавтоматом выхлопную систему, вокруг шва летят искры и брызги металла

ИнструкцияСварка и пайка

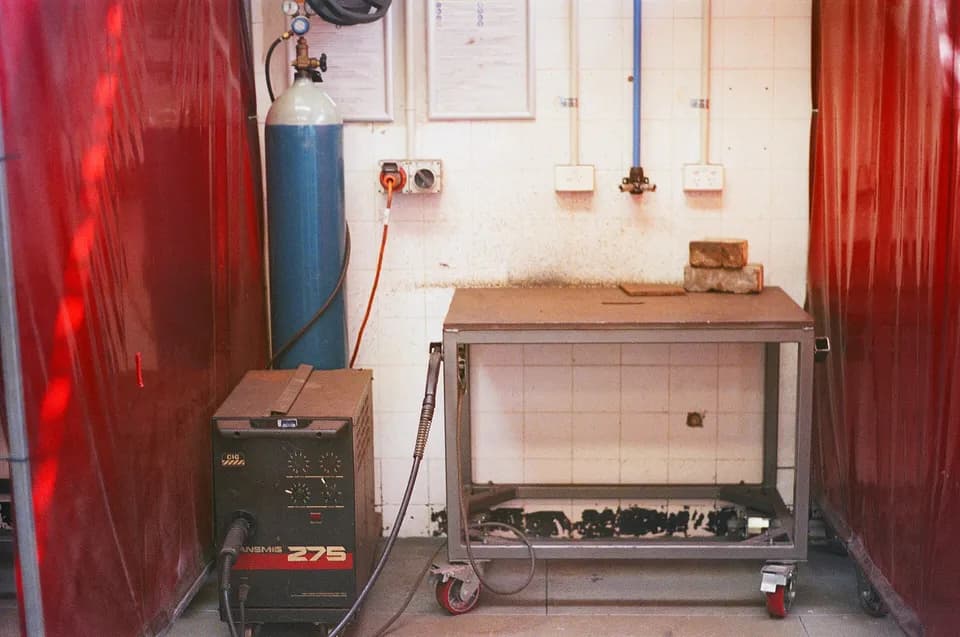
Сварочный полуавтомат для новичка: как настроить ток, напряжение и подачу проволоки

У новичка на полуавтомате шов идёт кучками, проволока стучит и отскакивает шариками, лист прожигается или шов лежит «верёвкой» поверх металла. Почти всегда причина в паре «подача проволоки и напряжение», в вылете, полярности или в самой подаче. Разбираем, что за что отвечает, как слушать дугу, какой ставить газ и как проверить подающий механизм.

Алексей Королёв · · 5 минут

Сварочный пост с полуавтоматом, газовым баллоном и столом, обтянутым красными защитными шторами

О теме

Сварка и пайка: коротко о главном

Дуговая сварка и пайка делят мастерскую на два уровня: то, что получается у любого после недели практики, и то, на чём спотыкаются годами. Аргон и переменный ток для алюминия, поддув корня шва на нержавейке, ровная подача у полуавтомата, сушка электродов, порядок швов на тонком листе — на этих деталях отличаются шов, который держит нагрузку, и шов, который трескается в первую зиму. Материалы раздела построены вокруг вопросов, с которыми приходят практики: что-то пошло не так, нужно понять причину, проверить её инструментом и исправить.

Основные способы

TIG (аргонодуговая сварка). Неплавящийся вольфрамовый электрод, присадка подаётся вручную, газ — аргон. Подходит для нержавейки, алюминия, тонкого листа и ответственных швов. Медленнее остальных, зато шов чистый и управляемый.

Полуавтомат MIG/MAG. Проволока подаётся механизмом, защита — смесь на основе аргона с CO2 или углекислота; для работы без газа есть порошковая проволока. Самый быстрый способ в мастерской и в цехе металлоконструкций, хорошо идёт на стали от 1 мм.

Ручная дуговая (MMA). Штучный электрод с обмазкой. Нужен только инвертор и электроды, поэтому способ остаётся основным на монтаже, ремонте и в полевых условиях. Требует правильного хранения и прокалки электродов.

Контактная сварка и пайка. Точечная сварка соединяет тонкие листы и аккумуляторные сборки без присадки, пайка твёрдыми и мягкими припоями — трубки, радиаторы, твердосплавные пластины на державках.

Если вы выбираете аппарат

Выбор упирается в ток, ПВ (продолжительность включения), питание и газ. Инвертор на 200 А может работать от розетки 220 В только при хорошей сети и правильном удлинителе, а от генератора — при запасе по мощности. Полуавтомат требует баллон и редуктор с ротаметром, и баллон нужно уметь посчитать, чтобы не остаться без газа посреди шва. Подтема про аппараты, газ и питание собирает такие расчёты. Там, где задача — тонкая нержавейка или серия коротких швов на листе, смотрите и в сторону лазерной сварки: ручной лазерный аппарат даёт меньше деформаций и чаще обходится без поддува, но стоит дороже и требует лазерной безопасности.

Деформации, ремонт и безопасность

Тонкий лист и рамы после сварки ведёт: помогают прихватки вразбежку, порядок швов, кондукторы и струбцины. Отдельный вопрос — что можно заваривать при ремонте (чугун, литой алюминий), а что нельзя ни при каких условиях (рессорная сталь, рулевые элементы, топливные ёмкости без промывки). Раздел о безопасности объясняет, как выбрать маску и светофильтр, организовать вытяжку, не устроить пожар и безопасно обращаться с баллонами.

Как устроен раздел

Подтемы: TIG, полуавтомат MIG/MAG, ручная дуговая сварка MMA, контактная сварка и пайка, аппараты, газ и питание, деформации и ремонт, безопасность сварщика. Сравнение дуговых способов с лазерным есть в статье Виды сварки металлов.
Частые вопросы

С какого способа сварки начать в мастерской: MMA, полуавтомат или TIG?

Для сварки конструкций из чёрной стали толщиной от 2 мм проще всего начать с полуавтомата: ток и напряжение настраиваются быстро, шов получается ровным уже после первых часов практики. Ручная дуговая сварка (MMA) нужна, когда работаешь на улице, на ветру и в неудобных положениях, а аппарат должен быть недорогим и неприхотливым. TIG берут для нержавейки, алюминия и тонкого металла, где важны чистый шов и полный контроль над ванной, но он медленнее и требует отдельной подготовки: аргона, зачистки и поддува.

Что чаще всего даёт брак при сварке алюминия и нержавейки?

Для алюминия это TIG на постоянном токе вместо переменного (оксидная плёнка не разрушается), плохая зачистка и обезжиривание кромок, не тот присадочный пруток. Для нержавейки — отсутствие поддува корня аргоном, из-за чего шов чернеет и «сахарится» с обратной стороны, и перегрев, от которого лист ведёт и появляются цвета побежалости. Статьи подтемы про TIG разбирают оба случая по шагам.

Можно ли варить без газа, если нет баллона?

Можно: ручной дуговой сваркой штучным электродом и полуавтоматом с порошковой проволокой, которой защитный газ не нужен. Электрод защищает ванну шлаком и газом от обмазки, порошковая проволока — флюсом внутри. Швы у них хуже по чистоте и больше брызг, но для ремонта, ограждений и металлоконструкций этого хватает. Для нержавейки и алюминия газ нужен всегда.

Какие правила безопасности нельзя нарушать, даже если варишь в гараже?

Маска со светофильтром, закрытая одежда из негорючей ткани и краги, вытяжка или проветривание: дым от нержавейки и оцинковки токсичен. Рабочее место очищают от горючего, рядом держат огнетушитель. Баллоны закрепляют, хранят вертикально и вдали от огня, никогда не варят и не режут ёмкости из-под топлива без промывки. Аппарат подключают через УЗО и автомат нужного номинала, а сварочный кабель и массу проверяют на целость изоляции.

Фото: Jason T. Poplin, ВМС США, общественное достояние, Wikimedia Commons