Дуговая сварка и пайка делят мастерскую на два уровня: то, что получается у любого после недели практики, и то, на чём спотыкаются годами. Аргон и переменный ток для алюминия, поддув корня шва на нержавейке, ровная подача у полуавтомата, сушка электродов, порядок швов на тонком листе — на этих деталях отличаются шов, который держит нагрузку, и шов, который трескается в первую зиму. Материалы раздела построены вокруг вопросов, с которыми приходят практики: что-то пошло не так, нужно понять причину, проверить её инструментом и исправить.
Основные способы
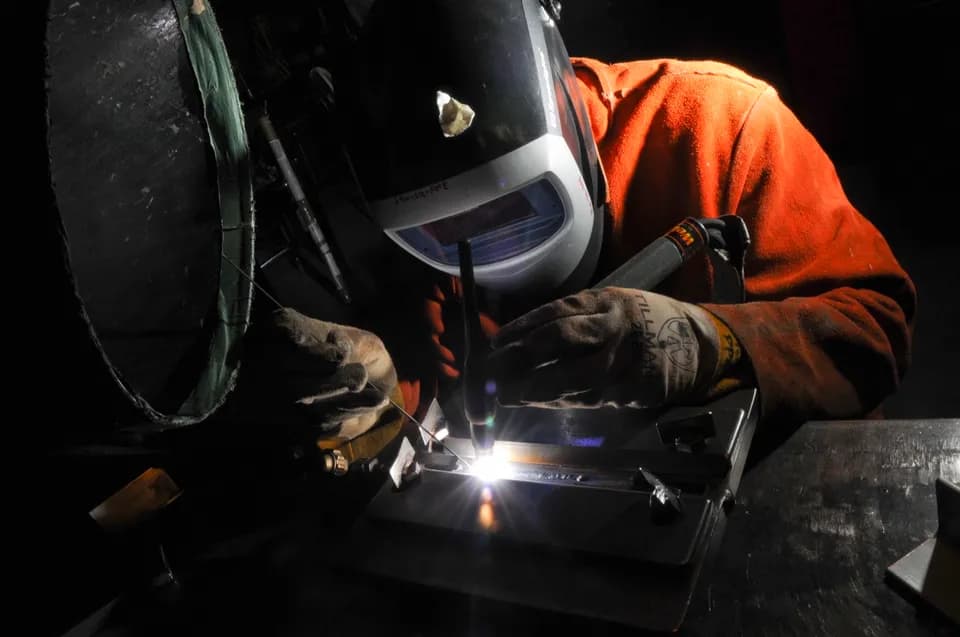
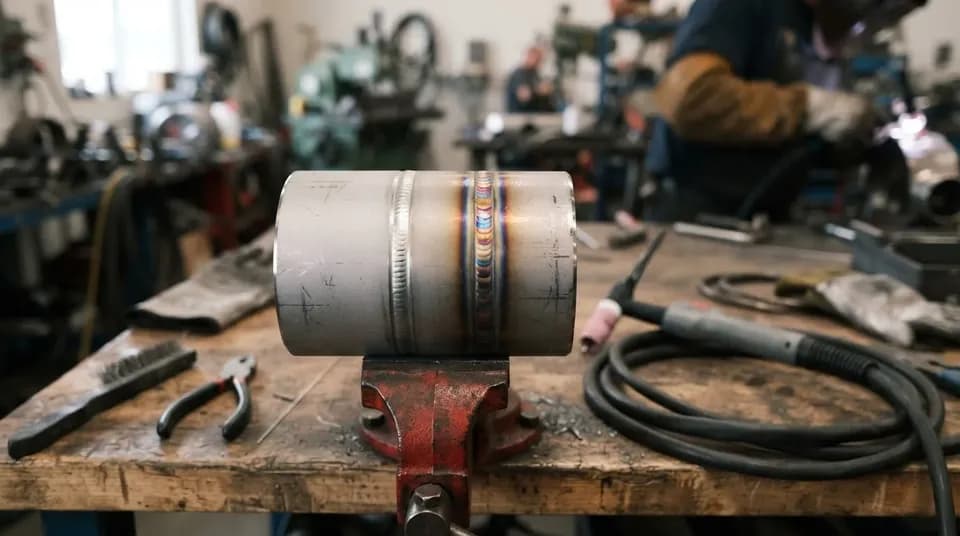
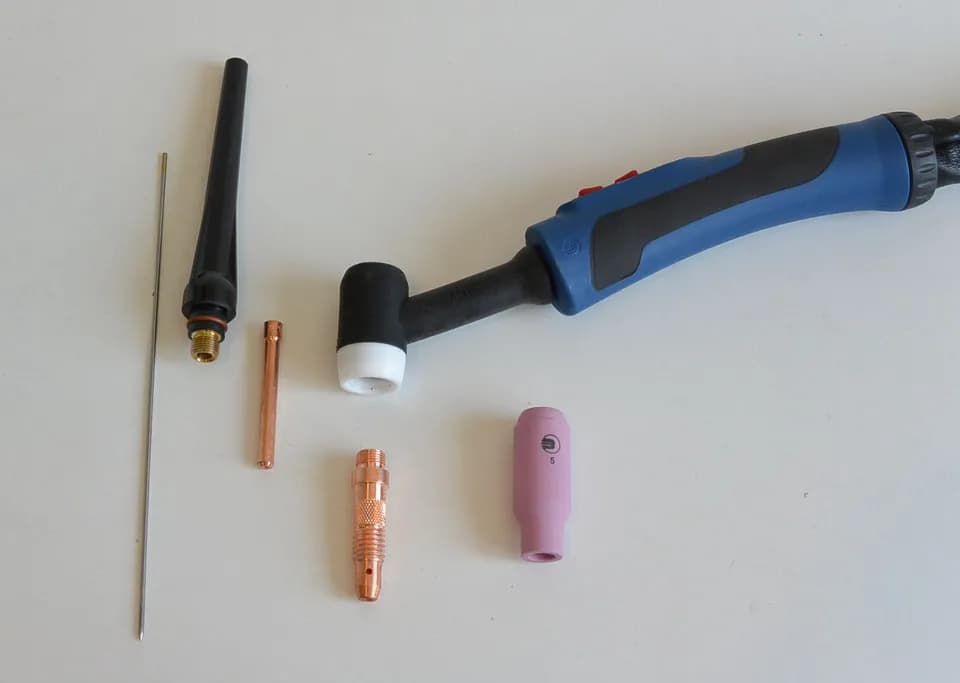
TIG (аргонодуговая сварка). Неплавящийся вольфрамовый электрод, присадка подаётся вручную, газ — аргон. Подходит для нержавейки, алюминия, тонкого листа и ответственных швов. Медленнее остальных, зато шов чистый и управляемый.
Полуавтомат MIG/MAG. Проволока подаётся механизмом, защита — смесь на основе аргона с CO2 или углекислота; для работы без газа есть порошковая проволока. Самый быстрый способ в мастерской и в цехе металлоконструкций, хорошо идёт на стали от 1 мм.
Ручная дуговая (MMA). Штучный электрод с обмазкой. Нужен только инвертор и электроды, поэтому способ остаётся основным на монтаже, ремонте и в полевых условиях. Требует правильного хранения и прокалки электродов.
Контактная сварка и пайка. Точечная сварка соединяет тонкие листы и аккумуляторные сборки без присадки, пайка твёрдыми и мягкими припоями — трубки, радиаторы, твердосплавные пластины на державках.
Если вы выбираете аппарат
Выбор упирается в ток, ПВ (продолжительность включения), питание и газ. Инвертор на 200 А может работать от розетки 220 В только при хорошей сети и правильном удлинителе, а от генератора — при запасе по мощности. Полуавтомат требует баллон и редуктор с ротаметром, и баллон нужно уметь посчитать, чтобы не остаться без газа посреди шва. Подтема про аппараты, газ и питание собирает такие расчёты. Там, где задача — тонкая нержавейка или серия коротких швов на листе, смотрите и в сторону лазерной сварки: ручной лазерный аппарат даёт меньше деформаций и чаще обходится без поддува, но стоит дороже и требует лазерной безопасности.
Тонкий лист и рамы после сварки ведёт: помогают прихватки вразбежку, порядок швов, кондукторы и струбцины. Отдельный вопрос — что можно заваривать при ремонте (чугун, литой алюминий), а что нельзя ни при каких условиях (рессорная сталь, рулевые элементы, топливные ёмкости без промывки). Раздел о безопасности объясняет, как выбрать маску и светофильтр, организовать вытяжку, не устроить пожар и безопасно обращаться с баллонами.
Как устроен раздел
Подтемы: TIG, полуавтомат MIG/MAG, ручная дуговая сварка MMA, контактная сварка и пайка, аппараты, газ и питание, деформации и ремонт, безопасность сварщика. Сравнение дуговых способов с лазерным есть в статье Виды сварки металлов.