Кратко
Алюминий варят TIG на переменном токе (AC) в чистом аргоне: полупериод электрод-плюс разрушает оксидную плёнку, электрод-минус даёт проплавление. Ориентир по току для листа 3 мм — 100–150 А, расход аргона 7–9 л/мин, присадка 4043 или 5356 по сплаву. Трещины, прожоги и чёрный налёт чаще всего дают грязь, перегрев и неверная присадка.
- На алюминии нужен переменный ток: в полупериод «электрод плюс» дуга разбивает оксидную плёнку, в полупериод «электрод минус» вносит тепло. Типичная стартовая настройка — 65–75 % времени на «минус» и 80–120 Гц.
- Ориентиры для листа 3 мм: 100–150 А, вольфрам 2,4 мм, присадка 2,4 мм, аргон 7–9 л/мин. Это точка старта, а не режим: радиатор или толстая плита уносят тепло, и ток надо поднимать.
- Трещины в основном дают неверная присадка, резкий обрыв шва (кратер) и сплавы вроде Д16Т, которые дугой не варят. Прожоги дают перегрев в конце шва и отсутствие педали или рампы. Чёрный налёт дают грязь, масло, оксид и недостаток газа.
- Подготовка решает больше настроек: щётка по нержавейке, обезжиривание, отдельная зачистка присадки.
Как работает AC и зачем он нужен
Алюминий покрыт оксидом, который появляется на воздухе за минуты. Оксид плавится при температуре около 2 000 °C, сам металл — при 660 °C, поэтому дуга греет металл под плёнкой, а плёнка остаётся твёрдой и не даёт ванне сплавиться. В обзоре процесса GTAW в справке по аргонодуговой сварке это описано так: на переменном токе в полупериоды с положительным электродом оксид снимается, а в полупериоды с отрицательным металл прогревается глубже.
Отсюда две ручки на аппарате.
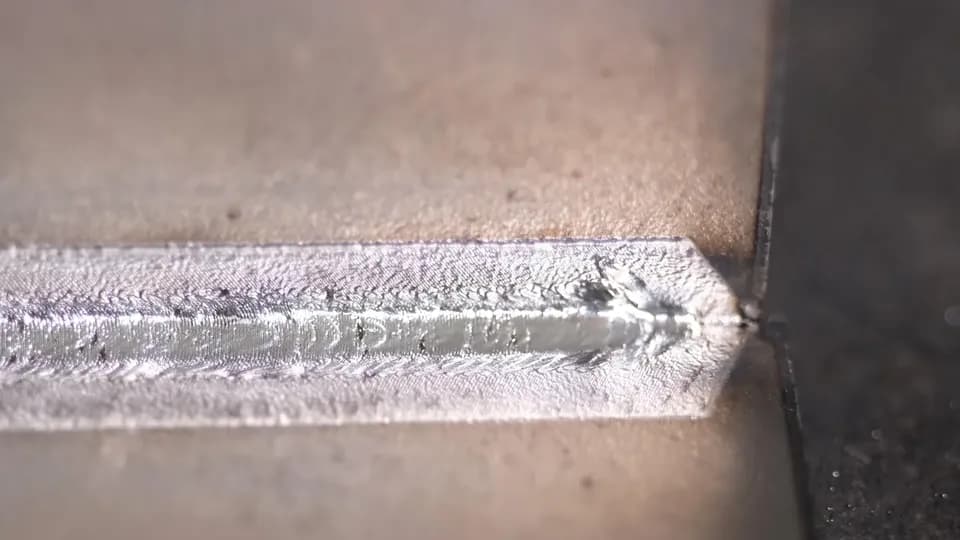
Баланс задаёт долю времени «электрод минус». Ориентир производителей для чистого проката — 65–70 % на «минус». Если металл старый, окисленный или литой, долю «плюса» увеличивают (баланс 55–60 % на «минус»). Если очистки слишком много, электрод перегревается и на конце вольфрама вырастает крупный шар, поэтому на тонком чистом листе долю «минуса» держат выше: шарик получается аккуратнее, дуга ровнее. Шкала на аппаратах разная: на одних проценты «минуса», на других проценты «очистки», поэтому смотрите на результат. Если ванна блестит и вокруг неё видна светлая полоса травления шириной 1–2 мм, баланс подобран.
Частота задаёт, сколько раз в секунду ток меняет знак. Для общих задач хватает 80–120 Гц, на тонком листе и узких швах её поднимают до 150–200 Гц, чтобы сузить дугу, а на угловых швах и толстом металле опускают до 60–80 Гц, чтобы ванна была шире.
Вольфрам: какой и как заточить
На переменном токе работают три группы электродов, и в обозначениях по ISO 6848 их легко узнать по цвету торца.
| Электрод | Цвет | Что даёт на алюминии |
|---|---|---|
| WP, чистый | зелёный | классика для AC на малых токах, шар на конце держит плохо, зажигание хуже |
| WC20, с оксидом церия | серый | универсальный: проще зажечь, меньше выгорает, подходит и для AC, и для DC |
| WL15 и WL20, с оксидом лантана | золотой и синий | то же по свойствам, что цериевые, держит больше тока; многие практики для алюминия берут именно синий WL20 |
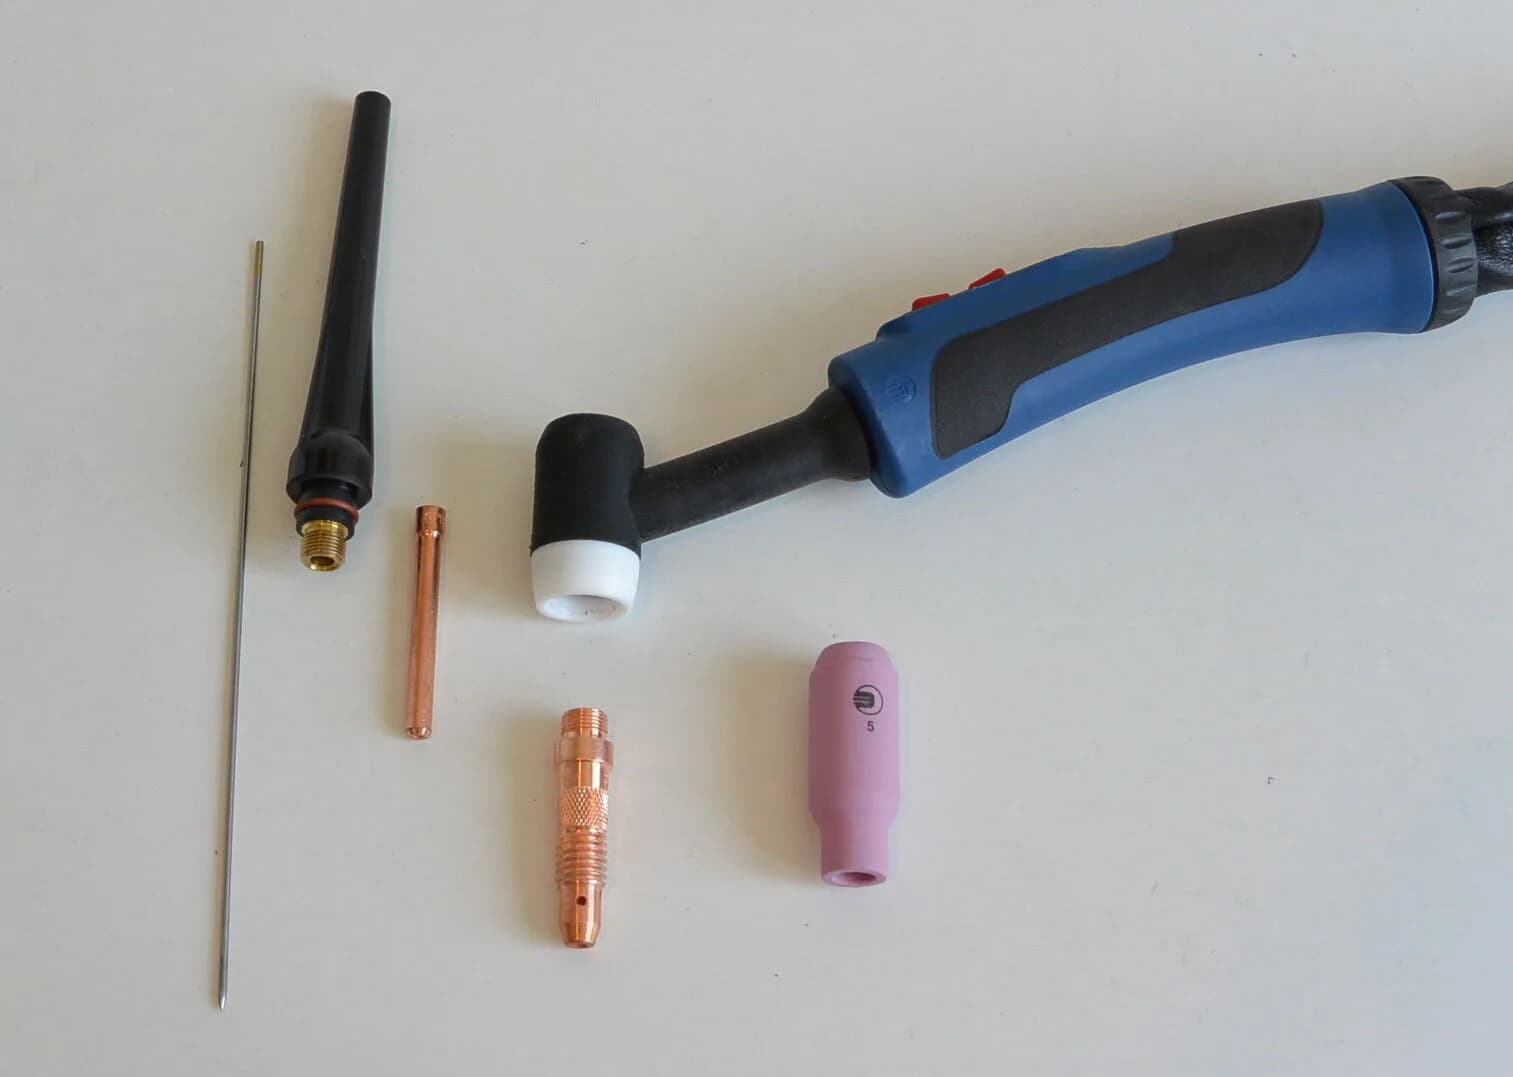
Электроды с торием на переменном токе не подходят: они чаще «плюются» частицами в ванну, а сам торий слабо радиоактивен. Для листа 3 мм берут вольфрам 2,4 мм, для 1–1,5 мм — 1,6 мм, для 5–6 мм — 3,2 мм.
Заточка на алюминии мягче, чем на нержавейке. Острый «карандаш» нужен для DC, а на AC кончик рекомендуют слегка притупить: на токе он сам оплавится в небольшой шар. Следите за вылетом из сопла: не более полутора диаметров электрода. Расстояние от электрода до детали примерно равно диаметру вольфрама, на крупных электродах не больше 6 мм. Чем дальше горелка, тем шире конус дуги, тем больше ванна и тем выше риск провала.
Присадка 4043 и 5356: что куда
Две самые ходовые присадки различаются легирующим элементом: в ER4043 около 5 % кремния, в ER5356 около 5 % магния.
| Присадка | Что в составе | Где применяют | Ограничения |
|---|---|---|---|
| 4043 | кремний, около 5 % | литьё, свариваемые сплавы серии 6000, универсальная для общей сборки | после анодирования шов темнеет, при длительной работе при повышенной температуре хуже |
| 5356 | магний, около 5 % | сплавы 5000 (АМг), детали под анодирование, где нужна прочность шва | жёстче, хуже подаётся, на литье не годится |
Источники расходятся в мелочах: для профилей серии 6000 одни рекомендуют 5356 как ближайшую по прочности, другие 4043 как более спокойную по трещинам. Для отечественных марок практики ориентируются на присадку того же семейства: для АМг6 берут проволоку АМг6, для технического алюминия АД0 — проволоку СвА5, а профиль АД31 варят присадкой СвАК5 или СвАМг5.
Главное правило сформулировал металлист, который много работал с алюминием: сплав 6061 нельзя варить присадкой 6061, шов треснет при остывании. Поэтому «полоски из того же листа вместо присадки» хороши только для сплавов, которые для этого предназначены (технический алюминий, некоторые АМг), а для термоупрочняемых вроде 6061 это прямая дорога к трещине. Диаметр присадки для листа до 3 мм берут близким к толщине металла, причём пруток перед сваркой протирают так же, как деталь: на новом, блестящем пруте обнаруживается чёрный налёт от смазки.
Сплавы вроде Д16Т дугой не варят совсем: шов получается хрупким и с трещинами, присадка этого не исправляет (подробнее в карточке материала). Если конструкцию надо варить, берут АМг5 или АМг6.
Подготовка: зачистка и обезжиривание
Почти каждый разбор «почему шов пористый или чёрный» заканчивается грязью. Порядок такой.
Подготовка кромок под TIG
- 01
Обезжирьте первым делом.
Масло, смазка и даже след руки при шлифовке уходят в поры металла, поэтому сначала ацетон или растворитель, потом механическая зачистка.
- 02
Снимите оксид и краску.
Щётка по нержавейке, закреплённая за алюминием, или нетканый абразивный круг. На шлифовальных кругах мелкой зернистости забиваются поры и остаются инородные включения, поэтому для разделки берут зерно 36–80.
- 03
Зачистите зону шириной около 20–30 мм
по обе стороны от шва. Анодный слой и лак (например, на литых дисках) убирают с запасом.
- 04
Сделайте кромки чистыми перед самой сваркой.
Оксид нарастает за минуты, а напильником перед прихваткой снимают его с торца, где чаще всего возникает чёрная линия на обратной стороне стыка.
- 05
Протрите присадку.
Тряпка с растворителем почернеет от налёта, который иначе попал бы в ванну.
- 06
На бывшей в употреблении детали первый проход делайте без присадки.
Ванна вытянет загрязнения на поверхность, после щётки идёте вторым проходом уже с присадкой.
Предварительный нагрев нужен массивным деталям. По обзорным данным алюминий прогревают до 175–200 °C, чтобы улучшить проплавление и ускорить сварку. Так поступают с радиаторами и толстой плитой: практики отмечают, что 50 А на радиаторе с подошвой 8 мм вообще не греют деталь, ванна не образуется, и вместо шва получается дорожка. Температуру контролируйте термокраской или термометром, а не «на глаз»: алюминий не меняет цвет перед плавлением.
Ориентиры по току и газу
Таблица сведена из двух справочных таблиц Welders Supply, рекомендации Miller (большинство ремонтов алюминия укладывается в 80–150 А) и данных практиков, значения округлены. Это AC в чистом аргоне, для стали числа другие.
| Толщина, мм | Вольфрам, мм | Присадка, мм | Ток, А | Аргон, л/мин |
|---|---|---|---|---|
| 1 | 1,6 | 1,6 | 30–70 | 7–9 |
| 1,6 | 1,6 | 1,6 | 50–80 | 7–9 |
| 2,4 | 2,4 | 2,4 | 60–110 | 7–9 |
| 3 | 2,4 | 2,4 | 100–150 | 7–9 |
| 5 | 3,2 | 3,2 | 150–210 | 9–12 |
| 6,4 | 3,2–4,0 | 3,2 | 200–280 | 11–14 |
Для листа 3 мм практики советуют начинать со 100–120 А и частоты 80–110 Гц, предпродувка около полусекунды, продувка после гашения дуги 4–8 секунд. Верхняя граница относится к плоскому положению и стыковому соединению, в вертикали и потолке ток берут по нижней. Угловое и нахлёстное соединения греются меньше стыкового, а тавр и внутренний угол копят тепло. Большой поток газа не защищает лучше: у производителей и у практиков общее наблюдение, что слишком сильная струя создаёт турбулентность, вызывает поры и подсасывает воздух. На сквозняке увеличивают поток до 10–12 л/мин, но сначала ставят щит.
Если шов прожигается
Прожог на алюминии приходит внезапно: деталь копит тепло, и чем дольше она греется, тем быстрее плавится. Причины по частоте:
- Ток остаётся прежним, когда деталь уже прогрелась. Решение: педаль или ползунок на горелке и снижение тока к концу шва. Без педали задают рампу нарастания и спада и работают короткими швами с остановками.
- Длинная дуга. Электрод далеко от металла, конус шире, ванна растёт. Держите зазор в пределах диаметра вольфрама.
- Горячий край. У торца детали тепла накапливается больше, ток убирают заранее.
- Слишком медленное движение. Скорость и ток надо подбирать парой, а не по отдельности.
- Много «очистки». Слишком большая доля плюса греет электрод и вытягивает ванну.
Для листа тоньше 2 мм помогает импульсный режим, подкладка из меди или стали и сборка встык без зазора. Тонкую обшивку после этого править приходится меньше, если ставить прихватки через равные интервалы, а швы вести от центра, как описано в статье про порядок швов и приспособления.
Если шов трескается
Причины идут от самых частых к редким.
- Горячие трещины из-за присадки или сплава. Сплав термоупрочняемый (6061, 7075, Д16Т), а присадка той же марки или вовсе сварка «своим телом». Лечение: присадка из другой серии (4043 или 5356 по таблице) или другой сплав под сварку.
- Кратер в конце шва. Алюминий сильно расширяется, и резкий обрыв оставляет усадочную раковину с микротрещинами, которые растут под нагрузкой. Спад тока примерно в течение секунды на аппарате или плавный отвод педали, и несколько капель присадки в кратер перед гашением.
- Жёсткая заделка и усадка. Деталь зажата в приспособлении без возможности усадки. Меньше прихваток по длине, шов от свободного края.
- Ремонт трещины без разделки. Трещину разделывают V-образно: с двух сторон на половину толщины или с одной так, чтобы металлом шва заполнялось 70–80 % сечения. Бак и ёмкости из-под топлива без полной очистки и продувки не варят: пары в пустом баке взрываются.
Если чёрный налёт
Чёрная сажа по краям шва и чёрная полоса с обратной стороны стыка связаны с загрязнением и защитой.
- Оксид и масло. Видна на литье и бывшем в употреблении металле. Лечится зачисткой, обезжириванием и первым проходом без присадки.
- Слабая защита. Нарушена струя: слишком длинная дуга, мал расход, сквозняк, пробитая трубка или шланг, дырявый уплотнитель на редукторе.
- Грязный газ и влага в шланге. Проверка простая: зажечь дугу на чистой пластине и подержать пять секунд, затем остудить под газом. Блестящее пятно и электрод без матового синего или серого налёта означают нормальный газ, матовый налёт — подсос воздуха или грязный газ.
- Большая доля очистки. Электрод перегревается, шарик на нём растёт, частицы вольфрама и копоть попадают в ванну.
- Грязная присадка. Протрите пруток и не касайтесь конца пальцами в перчатках, на которых остаётся смазка.
Проверка газа и электрода
Шлифовать вольфрам нужно мелким кругом так, чтобы риски шли вдоль оси. Если шов лёг, но выглядит тусклым, а у кратера видны микротрещины, не торопитесь повышать ток: сначала проверьте газ, чистоту и сплав.
Когда дуга не лучший выбор
Для тонких алюминиевых листов в серии, где важны скорость, малая поводка и ровный шов без зачистки, есть другой способ. Ручная лазерная сварка вносит в металл заметно меньше тепла, чем дуга, и подходит для тех же тонких деталей. Подробности по материалу и режимам в статье про лазерную сварку алюминия, нержавейки, меди и оцинковки, общий разбор технологии на странице лазерной сварки. TIG остаётся основным выбором для единичных изделий, сложных углов и ремонтных работ.
Частые вопросы
Можно ли варить алюминий TIG на постоянном токе?
Можно, но с оговорками. На DC с минусом на электроде оксид не разрушается, поэтому так варят только при гелиевой защите (автоматические процессы) или мирятся с плохим качеством. Обратная полярность разрушает оксид, но электрод перегревается: практики, пробовавшие вольфрам 2,4 и 3,2 мм при токе 40–80 А на 4-миллиметровой шине, получили выгоревший электрод и оплавленную цангу. Для ручной сварки берут аппарат с режимом AC.
Какой вольфрам лучше для алюминия?
Для универсального аппарата AC/DC подходят цериевый (серый) и лантановый (синий, золотой) электроды, они стабильнее чистого вольфрама по зажиганию и допускают больше тока. Ториевые на AC не берут. Чистый зелёный электрод используют на небольших токах, шар на конце он держит хуже.
Чем отличается присадка 4043 от 5356?
4043 содержит около 5 % кремния, лучше растекается, шов светлый и блестящий, но после анодирования темнеет. 5356 содержит около 5 % магния, даёт более прочный шов и хорошо подходит под анодирование, но проволока жёстче и на литье не годится.
Почему аргон расходуется быстро, а шов всё равно пористый?
Чаще всего виновата подготовка: масло, оксид и влага в зоне шва. Второе по частоте — слишком большой поток, который создаёт турбулентность и подсасывает воздух вокруг струи. Работает расход 7–9 л/мин на листе до 3 мм и щит от сквозняка.
Нужен ли подогрев алюминия перед сваркой?
Для тонкого листа нет. Для массивных деталей, радиаторов и литья нагрев до 175–200 °C улучшает проплавление и ускоряет шов. Работая с бывшей в употреблении деталью, дополнительно сделайте первый проход без присадки.
Источники
- TIG Welding Aluminum for Beginners ↗ — Miller Electric
- How to TIG Weld Aluminum for Repair ↗ — Miller Electric
- Ron Covell's Expert Advice When TIG Welding Aluminum ↗ — Miller Electric
- TIG Welding Aluminum Settings: Amperage Chart, AC Balance and Filler Selection ↗ — Welders Supply
- TIG Welding Settings Chart: Amperage, Tungsten and Filler by Thickness ↗ — Welders Supply
- Gas tungsten arc welding ↗ — Wikipedia
- Темы практиков: TIG сварка алюминия на DC ↗ — ещё один начинающий в TIG, нужны советы начинающему аргонщику — обсуждение практиков
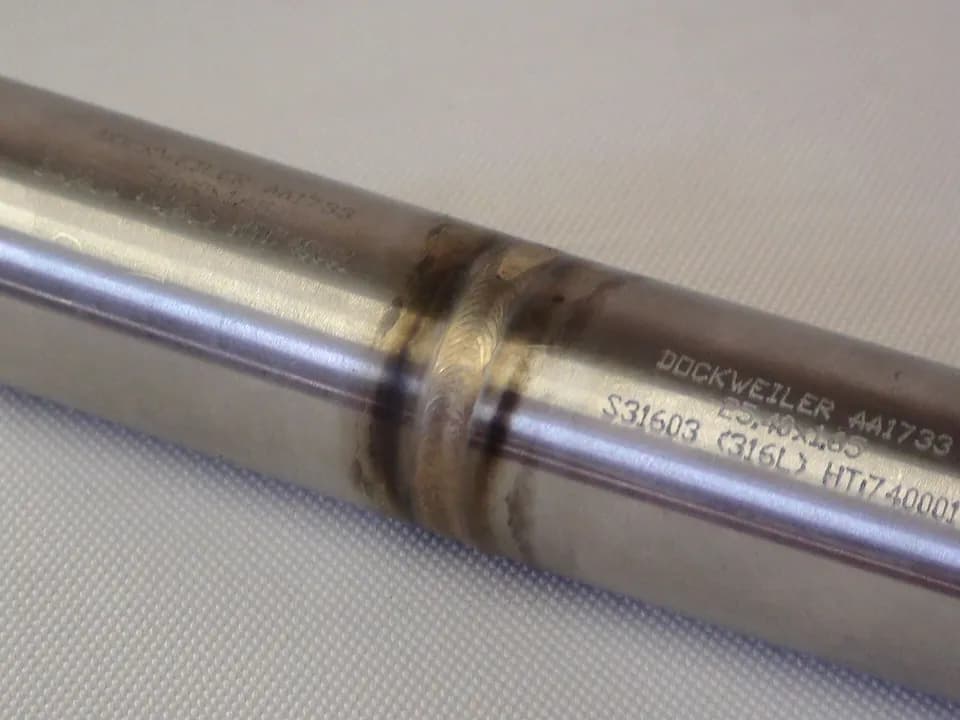
Фото: Nutzdatenbegleiter / Wikimedia Commons, CC BY-SA 4.0

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий