Кратко
Лист ведёт, потому что нагретая зона расширяется, а остывая, сжимается сильнее, чем может уступить холодный металл вокруг. Полоса стали 200 мм при нагреве на 300 К удлиняется примерно на 0,7 мм, нержавейка на 1 мм, алюминий на 1,4 мм. Уменьшают поводку короткие швы вразбежку, частые прихватки, меньший ток и диаметр электрода, медная подкладка и сварка не одним проходом, а с остыванием.
- Поводка возникает из-за неравномерного нагрева: узкая полоса металла у шва расширяется, а остывая, стягивает деталь. Чем больше тепла на сантиметр шва и чем тоньше лист, тем сильнее выпучивание.
- Главные причины, которые называют практики: непрерывный шов в одном направлении, редкие прихватки, слишком большой ток и электрод для листа 1–2 мм, жёсткое зажатие со всех сторон и сварка с одной стороны.
- Рабочие приёмы: прихватки каждые 20–40 мм, швы по 20–30 мм вразбежку с остыванием, симметричный порядок, медная или алюминиевая подкладка, сварка по месту сборки.
- Выправить лист можно прогревом пятнами с быстрым охлаждением. Нержавейку и закалённые стали так править нельзя.
Что произошло с листом
Типичная история: коробка из листа 1,5 мм, к периметру нужно приварить заднюю стенку. Её прихватили по углам, прижали струбциной только чтобы убрать щель, проверили геометрию — всё ровно. Провели по трети длины каждой стороны, и стенку выгнуло пузырём примерно на 1,5 см. Операторы, которые с таким сталкивались, отвечают одинаково: прихваток было слишком мало, а тепла слишком много.
Механизм простой. Металл вокруг ванны разогревается и расширяется, но ему мешает холодная часть листа. Нагретая полоса сжимается пластически, а при остывании хочет стать короче, чем была. Шов стягивает деталь, и тонкий лист, не имеющий жёсткости на изгиб, теряет устойчивость и выпучивается. В толстой заготовке то же напряжение остаётся внутри, поэтому она ведёт меньше.
Сколько это в миллиметрах
Свободное удлинение полосы считают как ΔL = α · L · ΔT. Возьмём полосу 200 мм, нагретую на 300 К (условный пример, реальное поле температур у шва неравномерно).
| Металл | α, 10⁻⁶ 1/К | Удлинение полосы 200 мм при +300 К |
|---|---|---|
| Углеродистая сталь | около 12 | около 0,7 мм |
| Нержавеющая сталь AISI 304 | 16,0 | около 1,0 мм |
| Алюминий | около 23 | около 1,4 мм |
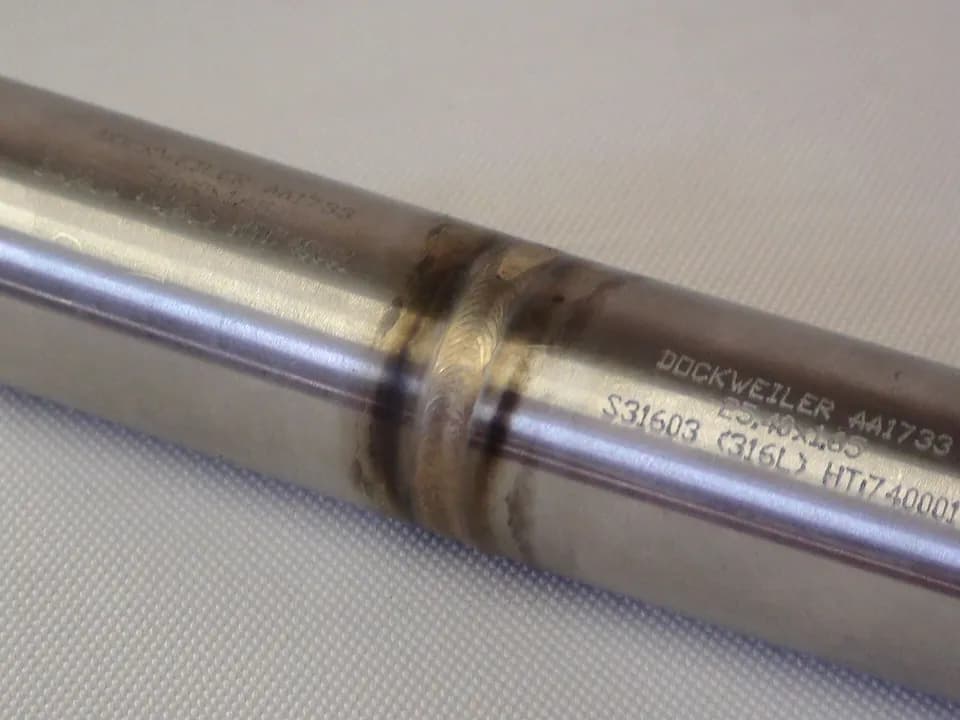
Порядок цифр понятен: сталь за один нагрев «набирает» десятую долю процента длины, и при остывании в закреплённой детали эта разница превращается в усадку и изгиб. У нержавейки к этому добавляется низкая теплопроводность, тепло остаётся рядом со швом, поэтому её ведёт заметнее (свойства стали 304); подробнее про это в статье о тонкой нержавейке. Алюминий расширяется ещё сильнее и быстро отводит тепло, из-за чего приходится греть шире. Таблица показывает свободное расширение, а не итоговую усадку шва, и служит для сравнения металлов между собой.
Причины по убыванию частоты
- Слишком много тепла на сантиметр шва. Большой ток, толстый электрод, медленное ведение, возврат в то же место. На листе 1–2 мм электрод 2 мм вместо 3 мм заметно меняет картину. Практики добавляют, что старый трансформатор с переменным током на тонком листе тяжело держать: проще работать инвертором и тонкими электродами, а ещё лучше — полуавтоматом или TIG.
- Редкие прихватки. Три-четыре прихватки по углам не держат длинную кромку. Лист между ними свободно изгибается, как только к нему подводят тепло.
- Неудачный порядок. Если сварить по одной стороне от угла до угла, усадка накапливается в одну сторону и деталь прогибается дугой.
- Жёсткое зажатие или полное отсутствие зажима. Слишком жёсткая сборка превращает усадку во внутренние напряжения, которые потом выходят трещинами или сдвигом при снятии. Без зажима деталь уходит сразу.
- Сплошной шов с одной стороны там, где хватило бы точек или коротких отрезков.
- Зазор больше нужного. Шов шире, чем требуется, значит, больше тепла и больше металла, который сжимается.
Как проверить на конкретной детали
Диагностика до начала сварки
- 01
Соберите без сварки
и посмотрите на просвет по всем кромкам. Зазор должен быть одинаков и не больше диаметра электрода или проволоки.
- 02
Поставьте пробную прихватку
на углу, остудите и проверьте линейкой, сдвинулась ли кромка. Если да, переставьте струбцину ближе к шву.
- 03
Сварите пробный отрезок 20–30 мм
на обрезке той же толщины тем же током. Измерьте стрелу прогиба линейкой и щупом: так видно, какой режим слишком горячий, ещё до работы на детали.
- 04
Фиксируйте стрелу прогиба
после остывания каждого этапа: ведёт сильнее, чем в пробе, значит, растёт напряжение от соседних швов.
Как варить, чтобы не повело
Прихватки. Для листа 1–2 мм практики ставят их часто, примерно каждые 20–40 мм, длиной 3–5 мм, и начинают с середины кромки, затем делят промежутки пополам. Цифры ориентировочные: на нержавейке и алюминии шаг делают меньше. Прихватки вразбежку по периметру, а не подряд от угла, не дают кромке уйти в одну сторону. Прихватка тоже греет лист, поэтому после каждой стоит дать металлу остыть.
Порядок швов. Шов делят на короткие отрезки по 20–30 мм (в одной из тем, где сварщик выправлял крышку, советовали давать остывать между проходами и не пытаться проварить всё за один раз) и накладывают их вразбежку: сначала середина, затем отрезок на противоположной стороне, и так к краям. Это называют обратноступенчатой сваркой; швы на симметричных кромках ведут по очереди, чтобы усадка уравновешивала друг друга. После каждого отрезка деталь остывает до тёплой на ощупь.
Тепло. Меньше диаметр электрода и проволоки, ток ближе к нижней границе, быстрее ход. Сплошной шов заменяют цепочкой коротких, если по прочности достаточно. Для листа тоньше 1 мм осмысленнее контактная сварка или заклёпки: операторы советуют собирать на заклёпки то, что тонкий электрод всё равно сворачивает «в жабо».
Отвод тепла. Под шов кладут медную или алюминиевую полосу: они быстро уносят тепло, шов не прожигает и лист греется уже. Рядом со швом ставят струбцины и грузы, на деталь иногда кладут влажную ткань, но влага не должна попадать в зону дуги и под шов.
Порядок сборки. Зажимайте деталь там, где она будет стоять в изделии. В обсуждении про крышку коробки опытный сварщик прямо отмечал: надо было зажимать её на самой коробке, а не на отдельной плите. Внутренний и внешний швы чередуют: сначала короткий отрезок снаружи, затем изнутри, так прогиб гасит сам себя.
Контрпрогиб. Если известно, в какую сторону ведёт, деталь собирают с небольшим обратным изгибом, так что усадка возвращает её в плоскость. Величину подбирают на пробной детали.
| Приём | Что даёт | Ограничение |
|---|---|---|
| Частые прихватки | Кромка не расходится | Каждая прихватка греет, дайте остыть |
| Швы вразбежку по 20–30 мм | Усадка распределена | Дольше по времени, нужен проход чистки шлака |
| Подкладка из меди | Меньше прогрев листа, нет прожога | Нужен плотный прижим к листу |
| Контрпрогиб | Компенсирует усадку | Подбирается опытным путём |
| Меньший ток и электрод | Меньше вложенного тепла | Не должно страдать проплавление |
| Заклёпки, контактная сварка | Почти без поводки | Подходят не для всех соединений |
Если уже повело: правка
Лист, который выгнулся, можно вернуть без пресса. Термическая правка работает так: небольшое пятно нагревают горелкой до тёмно-красного цвета (для углеродистой стали это порядка 600–700 °C), пока металл не расширится и не оказался зажат холодным вокруг, затем быстро охлаждают влажной ветошью. Остывая, пятно сжимается и стягивает выпучину. Начинают с самой высокой точки пузыря и переходят пятнами по спирали наружу, проверяя форму линейкой после каждого пятна. Так работают при рихтовке кузовного металла, а в обсуждении практиков тот же приём называют для тонкого листа: нагреть точку, остудить и идти по площади.
Крупные прогибы рамы правят домкратом и струбциной с одновременным прогревом по линии сгиба. Когда править бессмысленно и деталь проще заменить, смотрите разбор в статье про заварку трещины в чугуне и в статье о том, что нельзя заваривать.
Когда лазерная сварка снимает вопрос
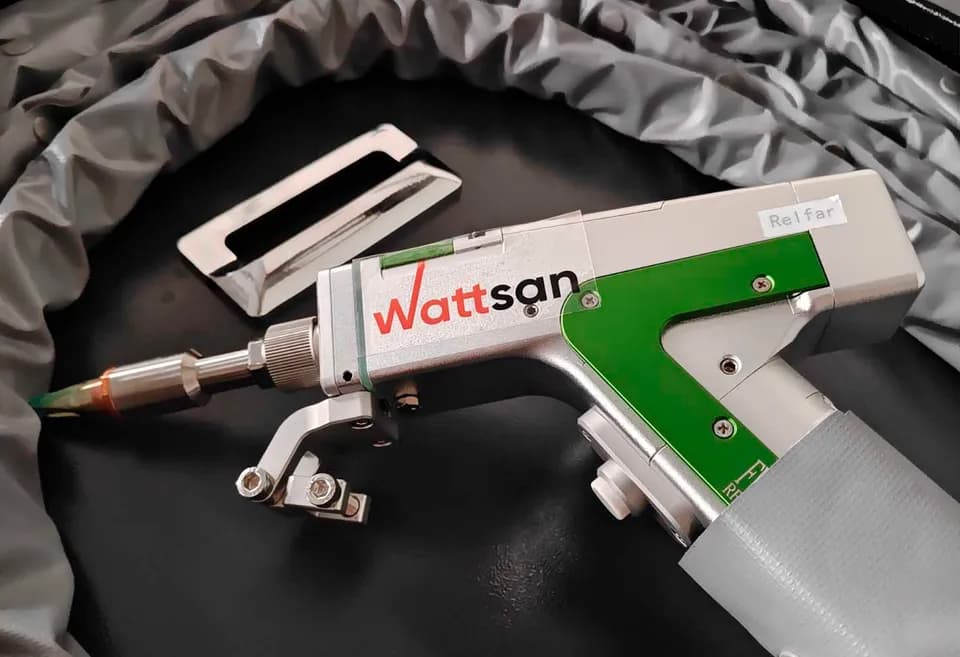
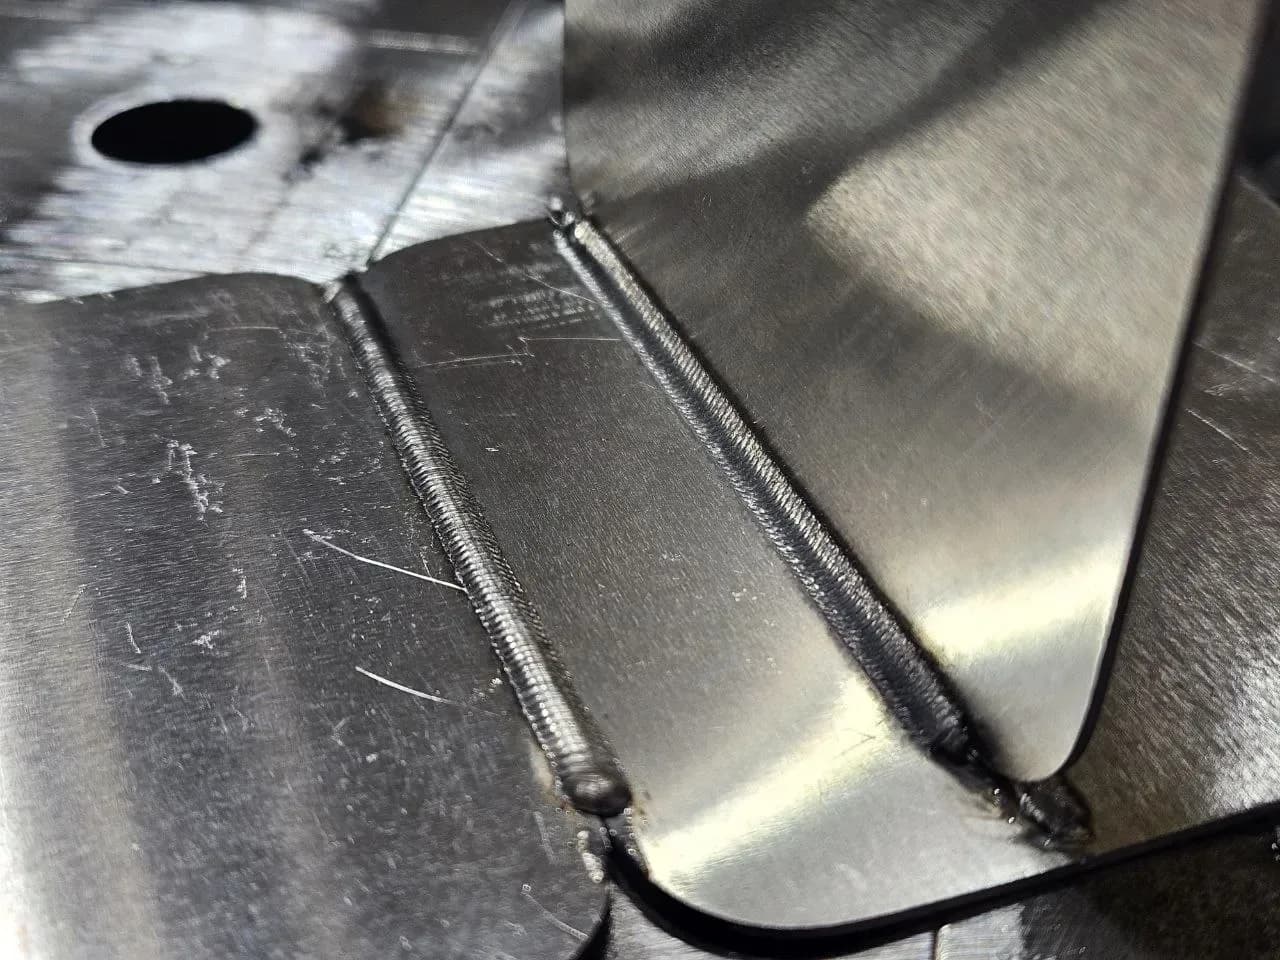
На листе 1–2 мм из нержавейки или стали поводка упирается в количество тепла. Лазерный шов узкий, зона нагрева меньше, поэтому тонкий лист ведёт заметно слабее, а в серии одинаковых швов это ещё и быстрее. Из того, что встречается в мастерских, — ручные лазерные аппараты, например Wattsan G1 и G2 с источником от 1 кВт: аппараты этого класса сваривают нержавейку 1–2 мм без прогиба и подварки. Условия у метода свои: малый зазор, защитные очки и обученный оператор. Сравнение с TIG и MIG по деньгам и режимам — в статье Ручная лазерная сварка или TIG и MIG, общий раздел — Лазерная сварка.
Как не допустить: чек-лист
- Прихватки частые, вразбежку, начинать с середины.
- Тонкий электрод и ток на нижней границе, полуавтомат или TIG вместо трансформатора для листа до 2 мм.
- Швы по 20–30 мм вразбежку, симметрично, с остыванием.
- Медная подкладка и рабочие струбцины рядом со швом.
- Сборка и зажим там, где деталь будет стоять в узле.
- Пробный шов на обрезке той же толщины перед основной работой.
Частые вопросы
Можно ли охлаждать лист водой прямо во время сварки?
Операторы пробуют: варят отрезок 5–8 см, переворачивают деталь, продувают и продолжают, иногда кладут мокрую ткань рядом со швом. Погружение углеродистой стали в воду сразу после шва допустимо для малоуглеродистых марок, но на сталях с высоким углеродом и на легированных даёт закалку и трещины. Влага не должна попадать в шов и под дугу.
Нужно ли греть лист перед сваркой?
Для толстых и массивных деталей предварительный подогрев выравнивает перепад температур и снижает риск трещин. На тонком листе 1–2 мм большой общий нагрев делает ровно обратное: растёт общее расширение. Один из практиков делал прогрев горелкой для листа на ремонте пресс-подборщика и получил хороший результат, но это частный случай конструкции, а не общее правило.
Что лучше для тонкого листа: электрод, полуавтомат или TIG?
Электродом 2 мм на инверторе получается при хорошем навыке и стабильной сети. Полуавтомат и TIG вносят тепло более управляемо, поэтому тонкий лист на них выходит аккуратнее, а TIG хорош на нержавейке.
Почему не нужно «зажимать намертво»?
Полная фиксация не убирает усадку, а превращает её во внутренние напряжения. После снятия струбцин деталь отпружинивает, а при большой жёсткости напряжения идут в трещины. Зажим нужен, чтобы удержать геометрию, и ставится рядом со швом, а не по всему периметру.
Источники
- Научите варить, или Как исправить? ↗ — обсуждение практиков: стенка из листа 1,5 мм выгнулась пузырём.
- Приспособы против коробления при сварке ↗ — обсуждение практиков: порядок швов и зажим крышки.

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Деформации, приспособления и ремонт сваркой
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий