Кратко
Аргоновая сварка (TIG) и лазер дают прочный шов на нержавейке 0,8–3 мм, но лазер вносит в шов около 60 Дж/мм против сотен у дуги, поэтому лист меньше ведёт и меньше темнеет. Лазер выгоден в серии прямых и ровных швов с точной сборкой. TIG выигрывает на единичных изделиях, трубах, большом зазоре и там, где нужна полная управляемость ванны.
- На листе 1,5 мм из AISI 304 лазерный шов без дефектов уровня B по EN ISO 13919-1 получали при 60 Дж/мм. В расчётном исследовании дуговой сварки тонкой пластины перебирали 173–435 Дж/мм, то есть в 3–7 раз больше.
- Нержавейка ведёт сильнее углеродистой стали: теплопроводность 304 всего 15 Вт/(м·К), коэффициент теплового расширения 16,0·10⁻⁶ 1/К. Каждый лишний джоуль превращается в поводку.
- Лазер требует сборки без заметного зазора и чистых кромок. Аргон терпит зазор и прощает плохую заготовку, зато медленнее, а после него чаще нужна правка и зачистка побежалости.
- В серии прямых швов выигрыш по времени у лазера считается в разы, на единичных изделиях и трубах аргон остаётся рабочим выбором.
О чём спор
«Аргоновой» в цехах называют дуговую сварку вольфрамовым электродом в аргоне. В обозначениях процессов это TIG, или GTAW. Электрод не плавится, присадку сварщик подаёт второй рукой, а аргон защищает ванну. Это один из самых частых способов сварки тонких сечений нержавейки и цветных металлов (Gas tungsten arc welding).
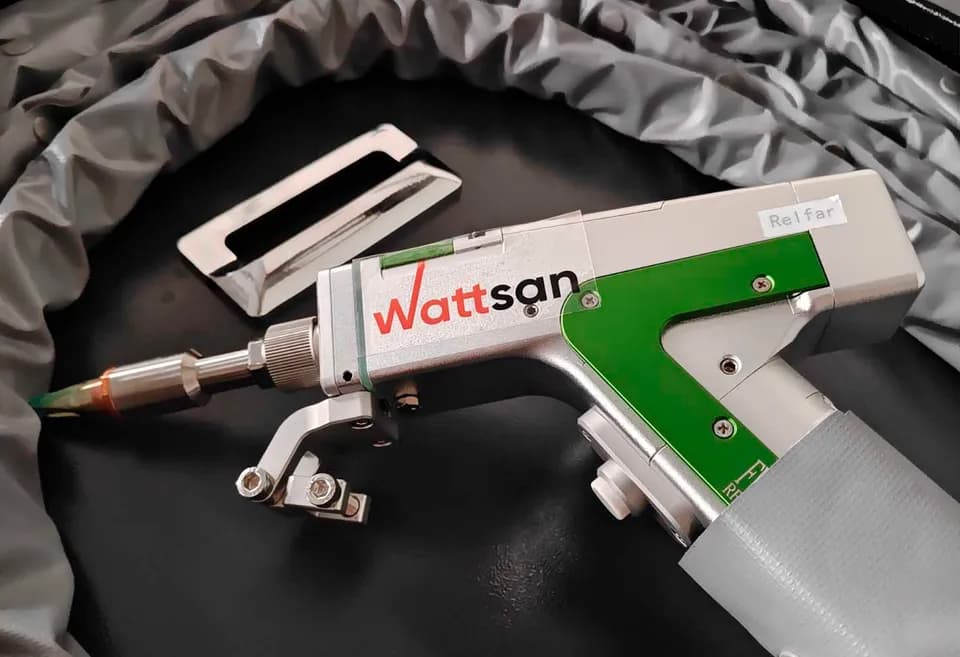
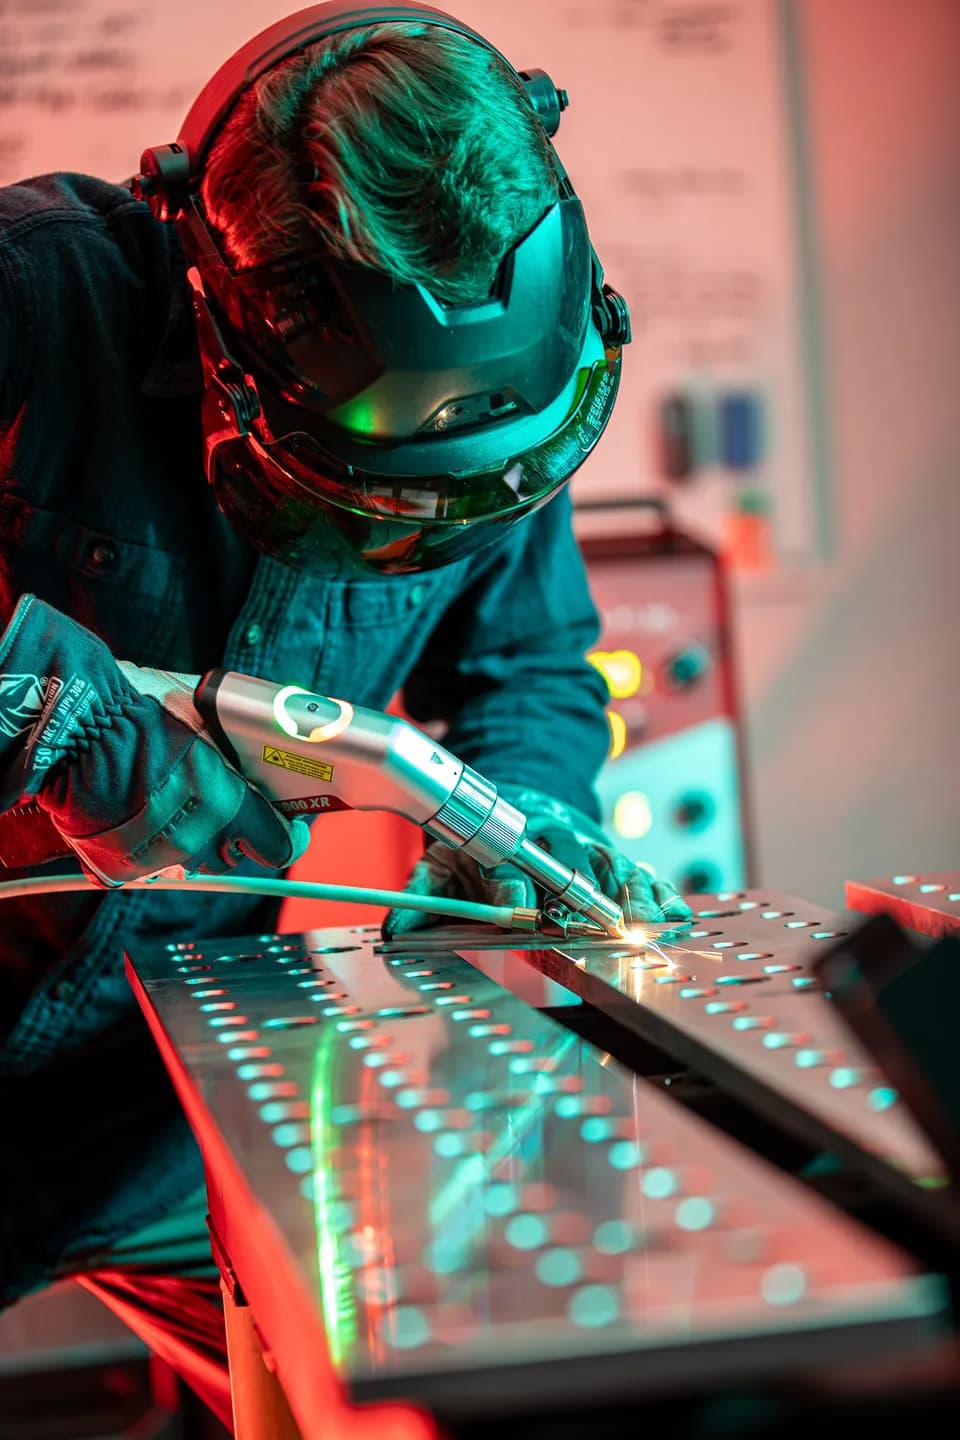
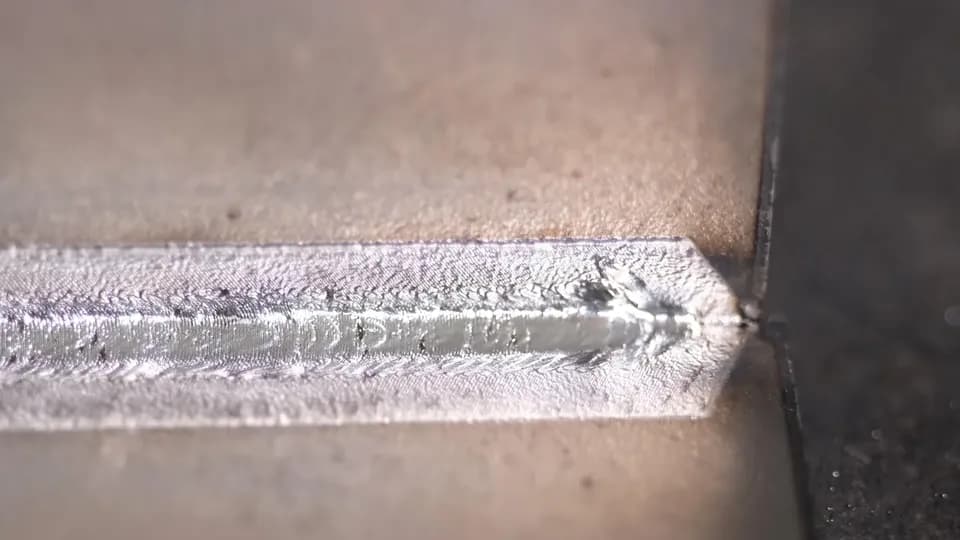
Лазерная сварка отличается источником тепла: луч волоконного лазера собирают в пятно размером в доли миллиметра, плотность мощности достигает порядка 1 МВт/см², и металл плавится в узком канале с парогазовой полостью, которую называют замочной скважиной (Laser beam welding). Ванна получается глубокой и узкой, а зона вокруг неё греется намного меньше, чем при дуге.
Полное сравнение лазера с TIG и MIG для разных металлов уже есть в статье Ручная лазерная сварка или TIG и MIG. Здесь только тонкая нержавейка: 0,8–3 мм, где разница в тепле видна глазом.
Почему тонкая нержавейка капризна
Для сварки важны два свойства стали. Первое — теплопроводность: у AISI 304 она 15 Вт/(м·К), тепло плохо уходит из зоны шва и остаётся рядом с ним (свойства стали 304). Второе — тепловое расширение: 16,0·10⁻⁶ 1/К против 10,0·10⁻⁶ 1/К у ферритной AISI 430 (свойства 430). Это базовая причина, по которой аустенитная нержавейка ведёт сильнее ферритной.
Масштаб проще понять на цифрах. Полоса 304 длиной 200 мм, нагретая на 400 К и не закреплённая, удлиняется на 16,0·10⁻⁶ × 400 × 200 = 1,28 мм. Такая же полоса из 430 удлинится на 0,8 мм. В реальном листе расширение зажато холодным металлом вокруг, поэтому при остывании остаётся усадка, и лист коробится. В расчётной работе по дуговой сварке тонкой гнутой пластины поперечная усадка шва получилась вдвое больше продольной, выход из плоскости начинался при вложении не меньше 50 Дж/мм и рос вместе с энергией (Coatings, 2023).
Отсюда логика сравнения: чем меньше энергии на миллиметр шва, тем меньше поводка, тем уже зона термического влияния и тем светлее остаётся шов.
Энергия шва: считаем
Линейная энергия — это мощность, делённая на скорость. Для лазера цифра прямая. Для дуги её считают как произведение тока и напряжения на скорость, и это номинал: часть тепла не доходит до металла в обоих методах.
| Метод | Режим | Линейная энергия |
|---|---|---|
| Лазер, лист AISI 304 1,5 мм | 1,5 кВт при 1,5 м/мин, 2,5 кВт при 2,5 м/мин или 3,5 кВт при 3,5 м/мин, дефокус 0 | 60 Дж/мм во всех трёх режимах |
| TIG, тонкая пластина | диапазон режимов в расчётном исследовании | 173–435 Дж/мм |
| TIG, пример расчёта | 70 А, 11 В, 3 мм/с (условные цифры) | 70 × 11 ÷ 3 ≈ 257 Дж/мм |
Первая строка взята из работы Института электросварки им. Патона (2025): наплавочные швы на пластинах AISI 304 толщиной 1,5 мм сварены на твердотельном лазере мощностью до 4,4 кВт, швы прошли оценку по уровню B EN ISO 13919-1, то есть по самому строгому уровню этого стандарта. Ширина провара в опытах 1,4–2,0 мм, площадь сечения 1,3–2,6 мм². Вторая строка — диапазон, который авторы статьи в Coatings (2023) перебирали для тонкой гнутой пластины; третья — наш расчёт с условными током и скоростью, подставьте свои.
В металл доходит только часть мощности и у дуги, и у лазера, поэтому настоящее соотношение отличается от 4,3 раза в примере. Порядок остаётся: на каждый миллиметр лазерного шва уходит в несколько раз меньше тепла, а ванна уже. Это совпадает с описанием в литературе по волоконным лазерам: узкая зона шва и малая деформация по сравнению с другими источниками (Advances in Materials Science and Engineering, 2018). Для ручных аппаратов 1–3 кВт скорости ниже, чем в лабораторных опытах на автоматической установке, поэтому энергию на метр шва считайте по своим мощности и скорости. Режимы для ручных аппаратов разобраны в статье про режимы и подготовку кромок.
Сравнение по параметрам
| Параметр | Лазер | Аргон (TIG) |
|---|---|---|
| Энергия на миллиметр шва | порядка 60 Дж/мм на листе 1,5 мм | сотни Дж/мм |
| Ширина шва | около 1,4–2,0 мм на листе 1,5 мм | шире, зависит от тока, считается на образце |
| Коробление | меньше, при прямых швах лист часто остаётся плоским | заметнее, нужны прихватки, прижимы, медные подкладки |
| Зазор в стыке | доли миллиметра без присадки, с проволокой и колебанием луча больше | терпит зазор, сварщик заполняет его прутком |
| Скорость | производитель IPG заявляет до 4 раз быстрее TIG | ниже, метод двуручный |
| Квалификация | базовый шов осваивают быстрее, зато нужна дисциплина по сборке и безопасности | высокая, ванну ведёт рука |
| Защита корня | газ нужен и на лазере, цвета побежалости появляются при плохой защите | подача газа с обратной стороны на ответственных швах |
| Излучение | невидимое, класс 4, нужны очки и ограждение | яркая дуга с ультрафиолетом, нужна маска |
| Контроль качества | EN ISO 13919-1 для лазерных и электронно-лучевых швов | EN ISO 5817 для дуговых |
Строка про скорость — заявление производителя, подтверждённое только его материалами, поэтому для расчёта берите нижнюю границу и проверяйте хронометражем на своей детали (IPG Photonics, LightWELD). У того же производителя про TIG написано, что метод двуручный, требует опытного оператора и на тонком металле может греть до деформации.
Зазор и сборка
Лазер строже относится к стыку. Пятно мало, и если кромки разошлись шире, чем ванна способна перекрыть, шов проваливается. Колебание луча поперёк шва и проволока расширяют допуск. В работе по лазерной сварке алюминиевых листов толщиной 1 мм удалось перекрыть постоянный зазор 1,9 мм с присадочной проволокой и колебанием луча (Gap Bridging Ability in Laser Beam Welding of Thin Aluminum Sheets). Это алюминий, а не нержавейка, поэтому значение годится как порядок величины, а не как норма для вашего металла.
Практический вывод простой. Заготовки после лазерной резки, где кромка ровная и перпендикулярная, собираются под лазерный шов без подгонки. Заготовки после гильотины или ручной резки часто имеют кромку с завалом и клином, и под лазер их приходится подрабатывать. Аргон такой разницы почти не замечает. Кроме того, лазеру нужны чистые кромки: масло и влага уходят в поры, об этом подробнее в статье про газы и проволоку.
Расчёт на примере: короб из нержавейки 1,5 мм
Допустим, мастерская варит короба из AISI 304 толщиной 1,5 мм, в партии 100 м прямых швов. Цифры ниже условные, подставьте свои.
- Время TIG. Допустим, чистая скорость сварки 0,2 м/мин (3,3 мм/с). На 100 м уйдёт 100 ÷ 0,2 = 500 минут, около 8,3 часа без прихваток и подготовки.
- Время лазера. Если принять заявление IPG про выигрыш в 4 раза, получится 2,1 часа. Осторожнее взять выигрыш в 2 раза: 4,2 часа.
- Деньги на сварщике. При часе сварщика с налогами 1 000 ₽ (условно) аргон стоит 8 300 ₽, лазер 2 100–4 200 ₽. Разница 4 100–6 200 ₽ на 100 м.
- Что не вошло. Время на правку и зачистку побежалости. Допустим, после TIG правка и травление занимают столько же, сколько сама сварка, а лазерные швы идут без правки. Тогда на сварщика уходит не 8,3 часа, а 16,6 против 2,1–4,2, и разница вырастает примерно вдвое.
- Окупаемость. Делим цену аппарата на выигрыш в месяц. При выигрыше 5 000 ₽ на 100 м и 400 м швов в месяц это 20 000 ₽ в месяц, и аппарат за 1 500 000 ₽ (условно) окупается за 75 месяцев только на экономии сварщика. Значит, лазер окупается не на одной экономии часов, а на объёме, на новых заказах с аккуратным швом и на других режимах аппарата (резка, очистка). Для своих цифр есть калькулятор окупаемости станка; подробный разбор по аппаратам собран в статье о расчёте окупаемости.
Где аргон остаётся лучшим
Лазерная сварка тонкой нержавейки
Плюсы
- Меньше тепла в шве, меньше коробление и побежалость
- Узкий ровный шов, часто без зачистки
- Быстрее на прямых швах в серии
Минусы
- Сборка с малым зазором и чистые кромки
- Аппарат дороже сварочного инвертора
- Излучение класса 4: ограждение, очки, вытяжка
Аргоновая сварка (TIG)
Плюсы
- Терпит зазор и неидеальные заготовки
- Подходит для труб, углов и мест, куда не добраться пистолетом
- Сварщик полностью управляет ванной, оборудование дешевле
Минусы
- Медленнее, метод двуручный
- Больше тепла: лист ведёт, нужна правка
- Нужна высокая квалификация
Аргон лучше в нескольких случаях. Единичное изделие с разными швами: переналадка лазера под каждую толщину и сборку съедает выигрыш. Труба малого диаметра с поворотным соединением: TIG традиционно применяют для тонкостенных труб малого диаметра, а в трубопроводах им делают корневой проход. Деталь с зазором больше возможностей лазера. Ответственные швы по готовой технологической карте с аттестованным сварщиком. И ремонт, где вариантов подгонки нет.
При TIG нержавейки обратную сторону шва поддувают аргоном: тёмный корень и «сахарная» поверхность значат, что хром окислился, и шов обычно переделывают. Цвет побежалости показывает, что остывающий металл вышел из зоны газа, то есть сопло или диффузор отвели слишком рано. На листе 0,5–3 мм работают на малом токе, от нескольких ампер, с пульсацией.
Лазер выигрывает на корпусах, коробах, кожухах, пищевом и торговом оборудовании: много прямых и ровных швов, точная заготовка после лазерной резки, требование к внешнему виду. Если у цеха уже стоит лазерный станок для резки листа, то собираемость деталей под лазерный шов у него обычно выше, чем у цеха с гильотиной.
Как принять решение
Четыре вопроса перед выбором метода
- 01
Сколько метров шва в месяц на листе до 3 мм?
Если десятки метров, хватит аргона. Если сотни, начинайте считать лазер.
- 02
Как режутся заготовки?
После лазерной резки стык ровный, и лазер работает без подгонки. После гильотины кромку придётся готовить.
- 03
Сколько времени уходит на правку и зачистку после сварки?
Именно эти часы лазер сокращает сильнее всего.
- 04
Есть ли место под огороженный участок и вытяжку?
Для класса 4 они обязательны, см. безопасность при ручной лазерной сварке.
Покупая аппарат, не ограничивайтесь вопросами про шов. Узнайте, кто сделает пусконаладку и покажет сварщику режимы, где хранятся запчасти и как долго действует гарантия, и берите у продавца, который работает на рынке не первый год. Продавцы вроде Lasercut, давно работающей на рынке, ведут пусконаладку своими инженерами.
Частые вопросы
Что лучше, лазерная или аргоновая сварка?
Зависит от задачи. На серии прямых швов по тонкой нержавейке лазер греет лист в несколько раз меньше и меньше его ведёт. На единичных изделиях, трубах, углах и при заметном зазоре аргон надёжнее и не требует точной сборки.
Чем лазерная сварка отличается от обычной аргоновой?
Источником тепла. В аргоновой сварке греет электрическая дуга вольфрамового электрода, ванна широкая, присадку подают вручную. В лазерной греет луч в пятне в доли миллиметра, ванна глубокая и узкая, зона нагрева меньше, а газ защищает шов так же, как при TIG.
Можно ли варить тонкую нержавейку лазером без присадки?
Да, если кромки собраны без зазора: шов сформируется из металла деталей. Проволока нужна при зазоре, на угловых соединениях и там, где требуется усиление шва. Подробнее в статье про проволоку и газ.
Почему лист ведёт после сварки?
Нержавеющая сталь плохо отводит тепло и сильно расширяется при нагреве, поэтому остывающий шов стягивает лист. Чем меньше энергии на миллиметр шва, тем слабее эффект, поэтому лазер греет лист меньше, чем дуга.
Источники
- Research on Heat Source Model and Weld Profile for Fiber Laser Welding of A304 Stainless Steel Thin Sheet ↗ — Advances in Materials Science and Engineering, 2018
- Вплив параметрів лазерного зварювання на геометрію зварних з'єднань тонколистової корозійностійкої сталі AISI 304 ↗ — Ю. Юрченко и др., Институт электросварки им. Е. О. Патона, 2025
- The Effect of TIG Welding Heat Input on the Deformation of a Thin Bending Plate and Its Weld Zone ↗ — Coatings, 2023
- Gap Bridging Ability in Laser Beam Welding of Thin Aluminum Sheets ↗ — Physics Procedia, 2014
- LightWELD Handheld Laser Welding and Cleaning ↗ — IPG Photonics
- Gas tungsten arc welding ↗ — и Laser beam welding — Wikipedia
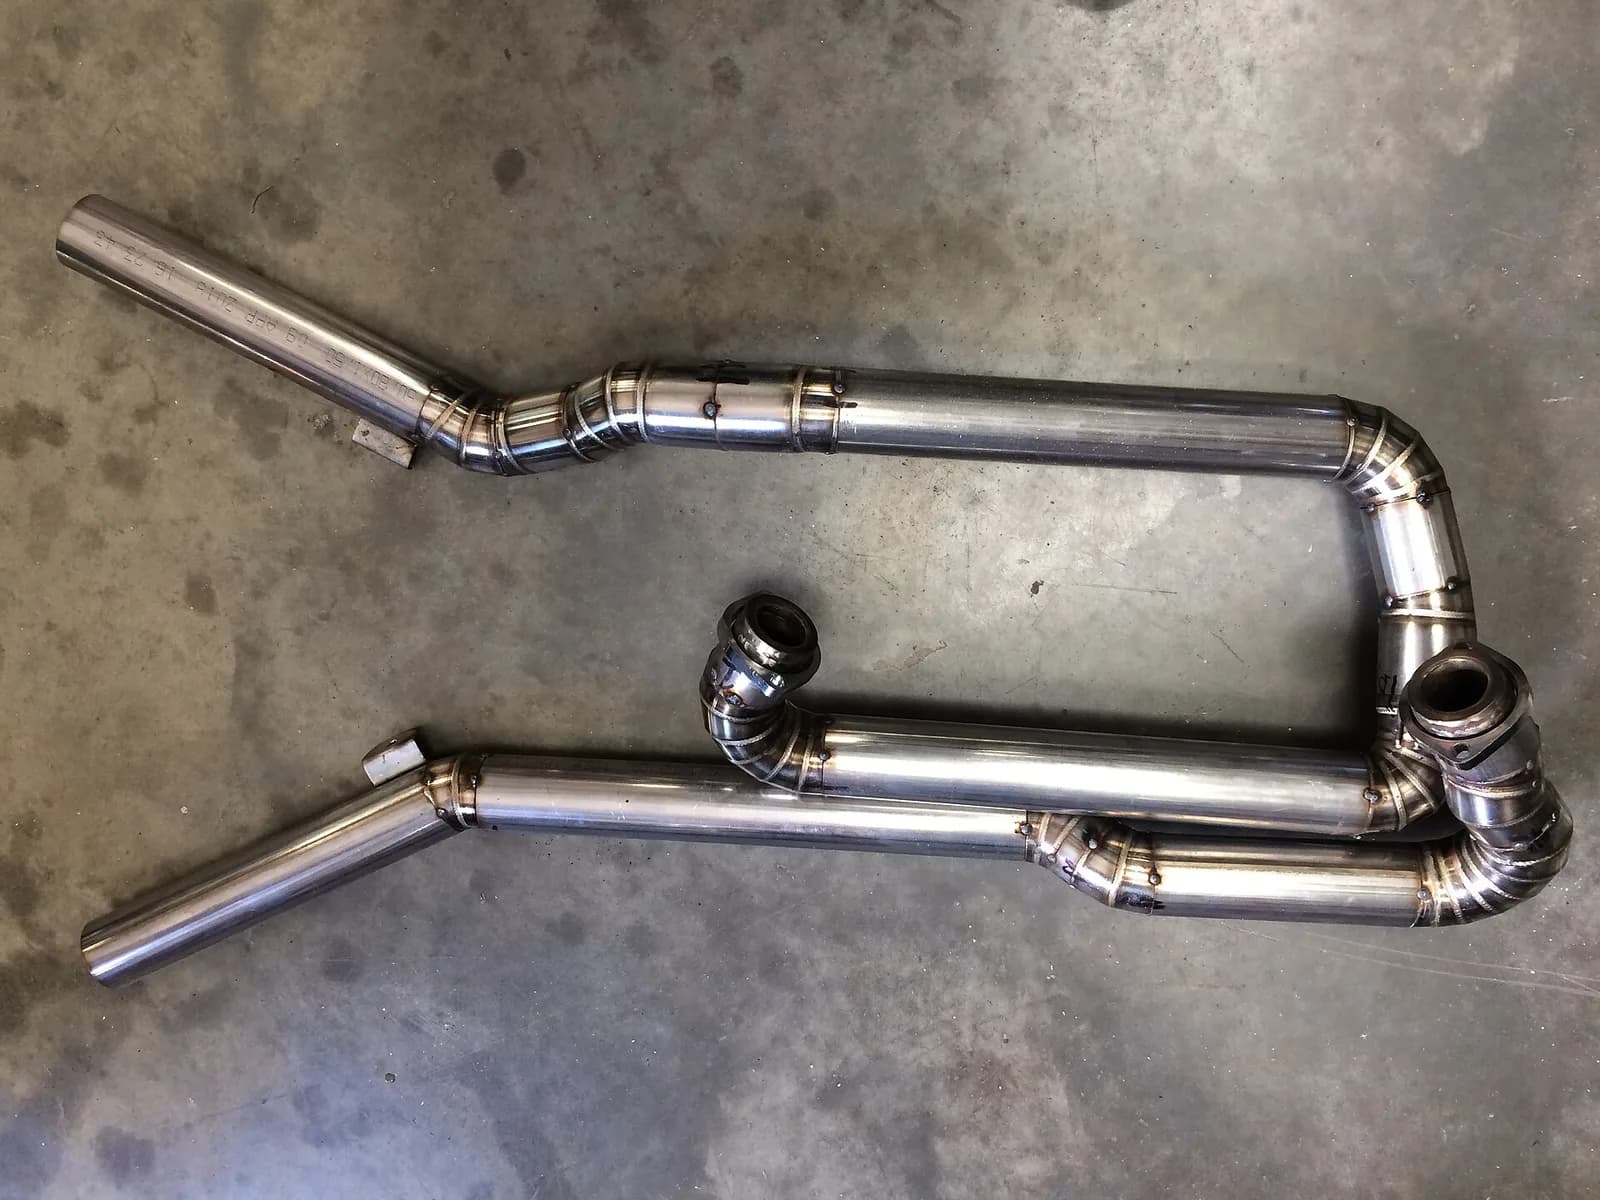
Фото: Flattrackers and Caferacers Parts and bikebuilds / Wikimedia Commons, CC BY-SA 2.0

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Лазерная сварка и другие методы
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий