К содержанию
Игорь Белов

Эксперт-рецензент

Игорь Белов

Сервисный инженер по лазерным источникам и оптике, 12 лет в отрасли

Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.

Материалов:
13
Проверил:
178

Об авторе

Игорь двенадцать лет работает сервисным инженером: диагностирует волоконные источники и CO2-трубки, юстирует оптику, меняет защитные стёкла и линзы, разбирается с отказами чиллеров и систем охлаждения. Через его руки прошли станки для резки, гравировки, сварки и очистки разных производителей.

Он видит, что ломается на практике и почему: перегрев, конденсат, грязная оптика, ошибки при юстировке. Поэтому в редакции Игорь отвечает за техническую точность и проверяет статьи о лазерном оборудовании до публикации.

Как рецензент он сверяет цифры с паспортами и руководствами производителей, проверяет, что описанная процедура обслуживания безопасна, и просит автора убрать утверждения, которые нельзя подтвердить документацией или опытом.

Материалы

РуководствоГравировка

Станок для камня и гранита: лазер, виброударный станок или фрезер, и что нельзя делать на лёгком портале

На памятниках, плитах и сувенирах из камня нужно два разных результата: контрастный портрет с надписью и рельеф. Первое делают лазером или виброударным станком, второе фрезером с алмазным инструментом. Лёгкий портал на алюминиевой раме не годится ни для чего из этого, кроме неглубокой гравировки. Ниже, как выбрать станок под задачу и как подготовить фото.

Марина Соколова · · 6 минут
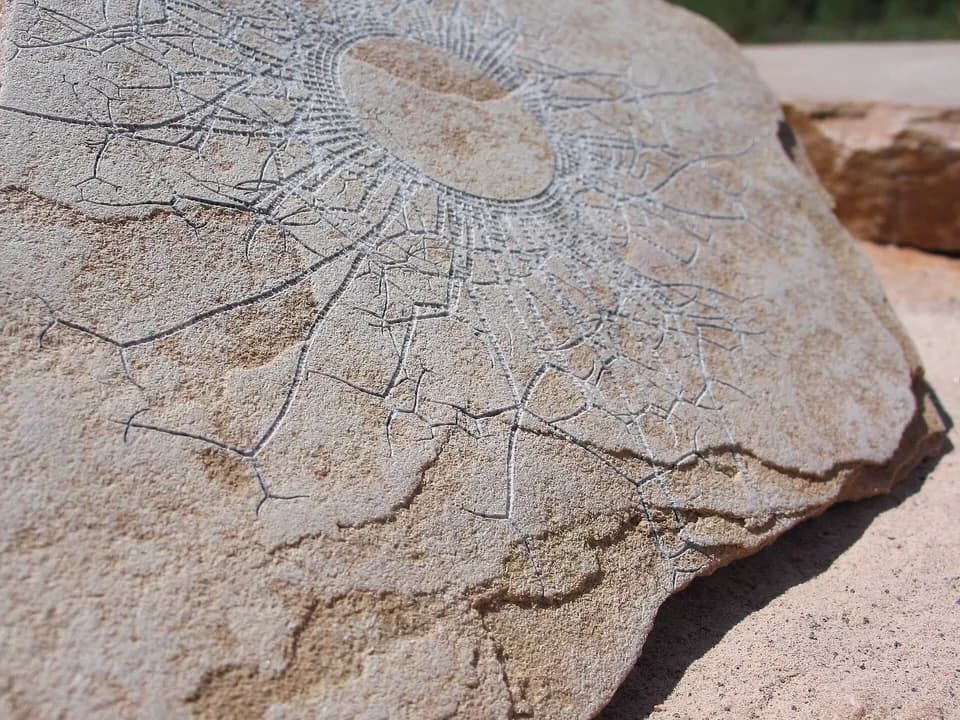
Песчаник с тонкой лазерной гравировкой узора из ветвящихся линий

РуководствоОчистка

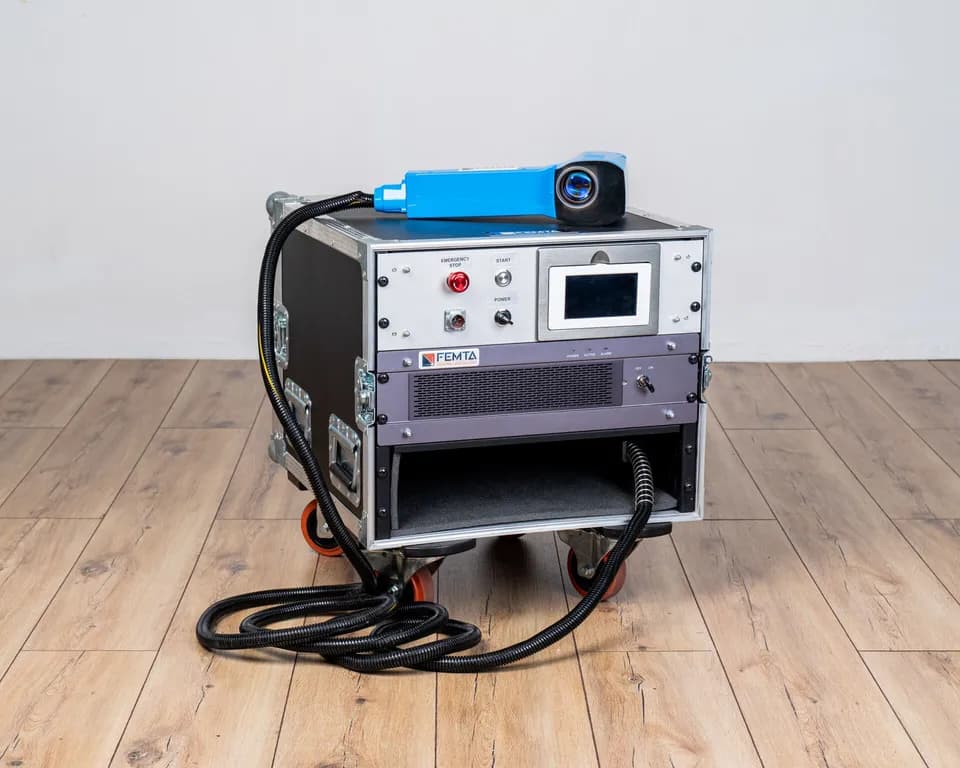
Параметры импульсного лазерного очистителя: частота, энергия импульса, длительность и скорость сканирования

У импульсного очистителя на 200 Вт при частоте 40 кГц энергия импульса 5 мДж, а при 1000 кГц уже 0,2 мДж, хотя мощность в паспорте та же. Разбираем, как частота, длительность, диаметр пятна, скорость и шаг сканирования связаны между собой и почему на одном и том же аппарате получается и чистый металл, и кратеры.

Игорь Белов · · 8 минут

Компактный лазерный очиститель в транспортном кейсе на колёсиках с синим ручным аппликатором сверху

РуководствоРезка

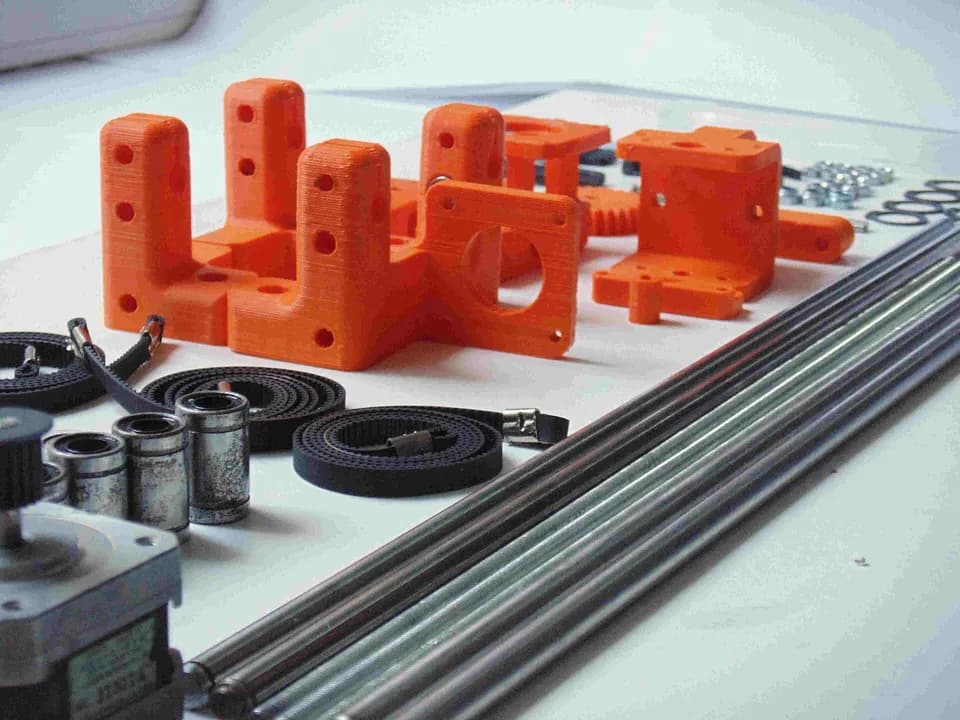
CO2-станок режет криво, не насквозь или по-разному в разных частях поля: что проверять по порядку

Фанера прорезается в левом верхнем углу и не прорезается в правом нижнем. Кромка уходит под углом, круг получается овалом, а контур не замыкается. У этих дефектов разные причины, и найти их можно без приборов, если идти от простого к сложному. Разбираем порядок проверки: механика, оптика, фокус по полю, юстировка, ремни.

Игорь Белов · · 8 минут

Детали открытого лазерного станка на столе, ремни, подшипники скольжения, направляющие и шаговый двигатель

РуководствоУниверсальные станки

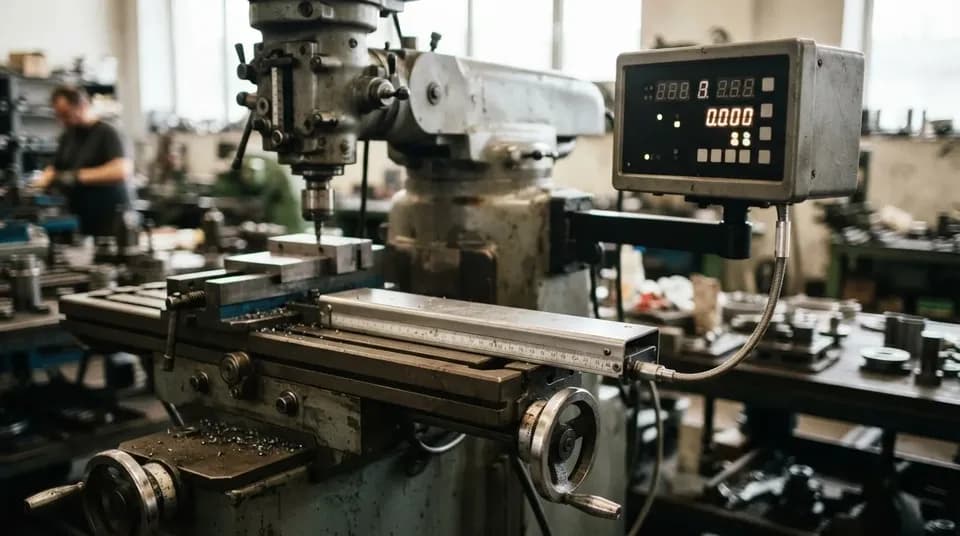
УЦИ на токарный и фрезерный станок: выбор линеек, установка и поиск сбоев

Устройство цифровой индикации заменяет лимбы на ручном станке: вы видите перемещение салазок в микрометрах и не считаете деления. Разбираем, какие линейки брать на токарный и фрезерный, какой ход и разрешение нужны, как установить без перекоса и почему УЦИ «врёт», когда показания не совпадают с деталью.

Дмитрий Волков · · 7 минут

Дисплей УЦИ на ручном фрезерном станке и стеклянная линейка вдоль стола

РуководствоЧПУ и металлообработка

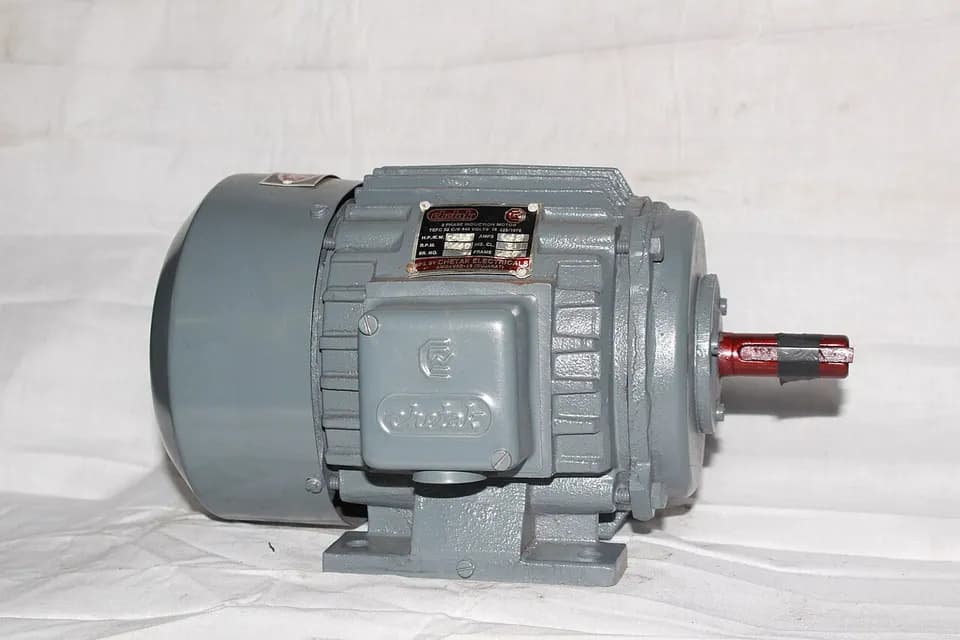
Частотник на токарном и сверлильном станке: первая настройка, пуск с кнопок, потенциометр и торможение без ошибки перенапряжения

Новый китайский частотник подключили, а мотор не крутится: на дисплее нули, реверс запрещён, команды ждут внешнего сигнала. А когда запуск наконец получился, на торможении выскакивает ошибка перенапряжения. Ниже, что вписать в привод при первом включении станочного мотора на 50 Гц, как завести кнопки и потенциометр и как справиться с торможением тяжёлого шпинделя.

Дмитрий Волков · · 7 минут

Трёхфазный асинхронный электродвигатель с выводами и корпусом

РуководствоОчистка

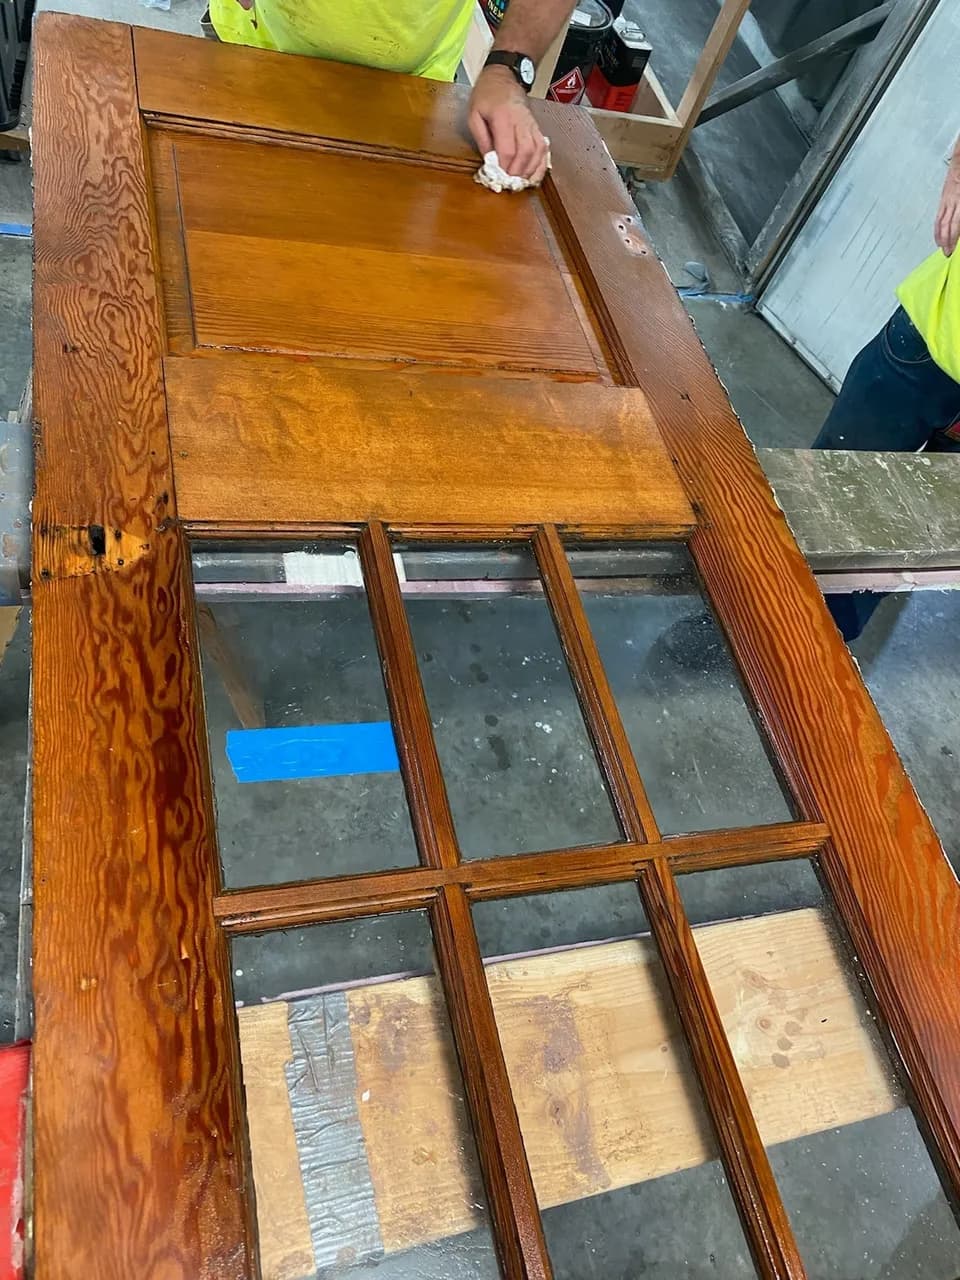
Лазерная очистка дерева от краски: можно ли и каким лазером

С металла краску снимает лазер, а дерево от краски лазером чистят редко и осторожно: у древесины нет отражающей основы, которая останавливает процесс, она поглощает инфракрасное излучение и обугливается. Разбираем, какие лазеры для этого годятся, какие нельзя ни при каких условиях и когда проще взять шлифовку или абразив.

Марина Соколова · · 6 минут
Старинная деревянная дверь с остеклением лежит на козлах после снятия краски, рука протирает филёнку

ИнструкцияЧПУ и металлообработка

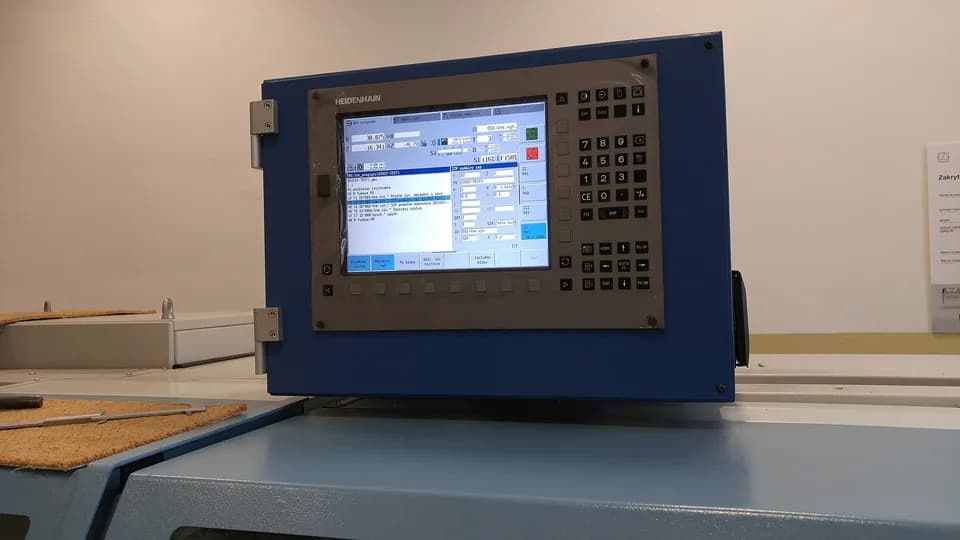
G-код для начинающих: основные команды на примере

Управляющую программу для станка с ЧПУ почти всегда готовит CAM-система, но читать G-код всё равно нужно. Без этого не найти ошибку постпроцессора, не поправить подачу у станка и не понять, почему фреза пошла не туда. Разбираем структуру программы, главные G- и M-коды и короткую программу построчно.

Дмитрий Волков · · 8 минут

Стойка ЧПУ с экраном и клавиатурой на станке Masturn 50 CNC

РуководствоЧПУ и металлообработка

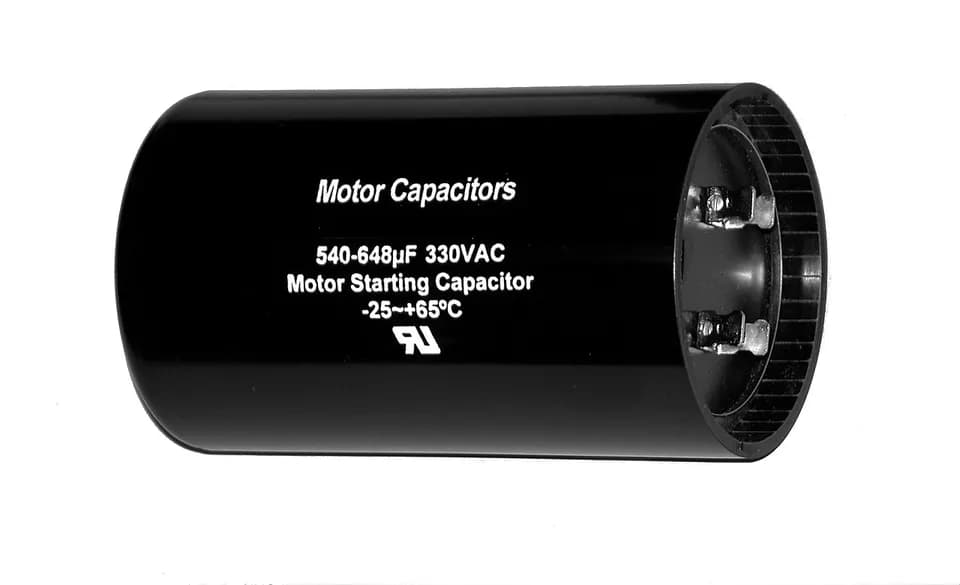
Трёхфазный двигатель станка от розетки 220 В: частотник или конденсаторы, схема, ёмкость и предел мощности

В гараже или мастерской три фазы есть не везде, а токарный, сверлильный или заточной станок часто приходит с двигателем на 380 В. Запустить его от обычной розетки можно двумя способами, и по результату они сильно различаются: частотником с однофазным входом или конденсаторами. Ниже, как выбрать, как подключить и где проходит предел мощности.

Сергей Орлов · · 7 минут

Пусковой конденсатор для электродвигателя в металлическом корпусе

РуководствоОчистка

Лазерная очистка порошковой краски, анодирования и цинка: что снимается, а что нет

Порошковая краска, анодная плёнка и цинк выглядят как «покрытие», но для лазера это три разные задачи: плотный сшитый полимер, керамика, выросшая из самого алюминия, и металл, который кипит на 600 градусов раньше, чем плавится сталь. Разбираем, где лазер снимает слой за секунды, где он годится только для локальных зон и почему на цинке расчёт даёт нижнюю границу энергии.

Алексей Королёв · · 7 минут

Крупный план торца металлической заготовки, на котором слой красного покрытия обрезан и виден синий слой под ним

РуководствоБизнес

Пожарная безопасность и требования к помещению для лазерной резки: категория, огнетушители, электрика, чек-лист

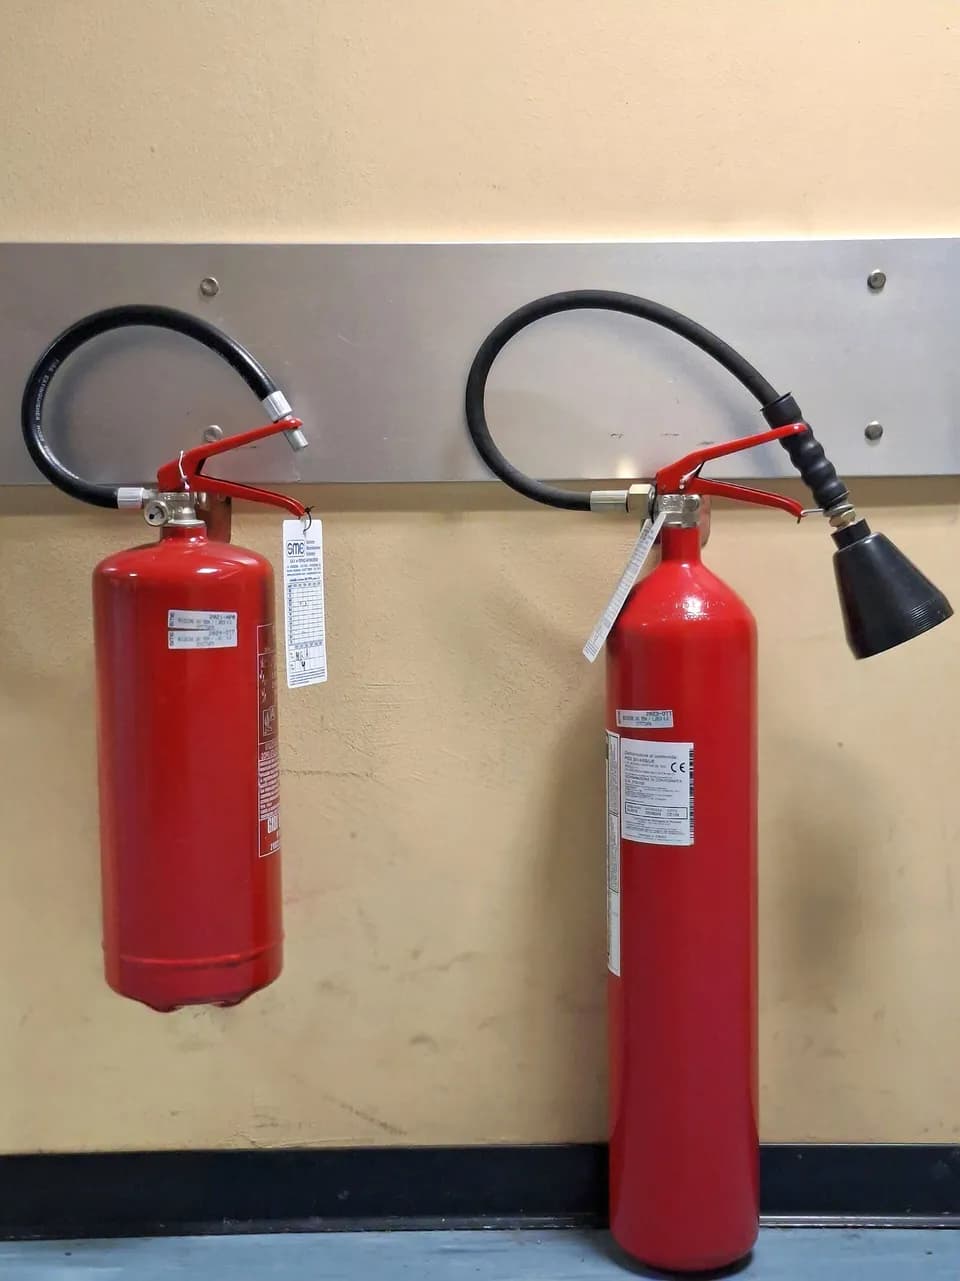
Помещение под лазерный станок по закону относится к производственным, и у него должна быть категория по взрывопожарной и пожарной опасности. Её присваивают расчётом, от неё зависят огнетушители, а обозначение категории вешают на дверь снаружи. Разбираем по тексту Правил противопожарного режима (ППР, постановление № 1479), как посчитать категорию мастерской с фанерой и акрилом, какие огнетушители ставить и сколько, что делать с воздуховодом, ветошью, баллонами и удлинителями и что спросит инспектор. В конце чек-лист.

Алексей Королёв · · 8 минут

Два красных огнетушителя разных типов висят на стене рядом друг с другом

РуководствоРезка

CO2-лазер не стреляет или упала мощность: диагностика по шагам без вскрытия блока поджига

Кнопка нажата, а луча нет, или станок вчера резал фанеру 6 мм с одного прохода, а сегодня не прорезает и тонкую. Разбираем, какие проверки можно сделать снаружи на обесточенном станке, в каком порядке и в какой момент пора звать инженера. В блок поджига и высоковольтные цепи мы не лезем.

Игорь Белов · · 10 минут

Стеклянная трубка CO2-лазера крупным планом, внутри светится разряд, рядом гофрированная трубка и провод

РуководствоСварка

Защитные газы и присадочная проволока для лазерной сварки: аргон, азот, ER308L, ER5356

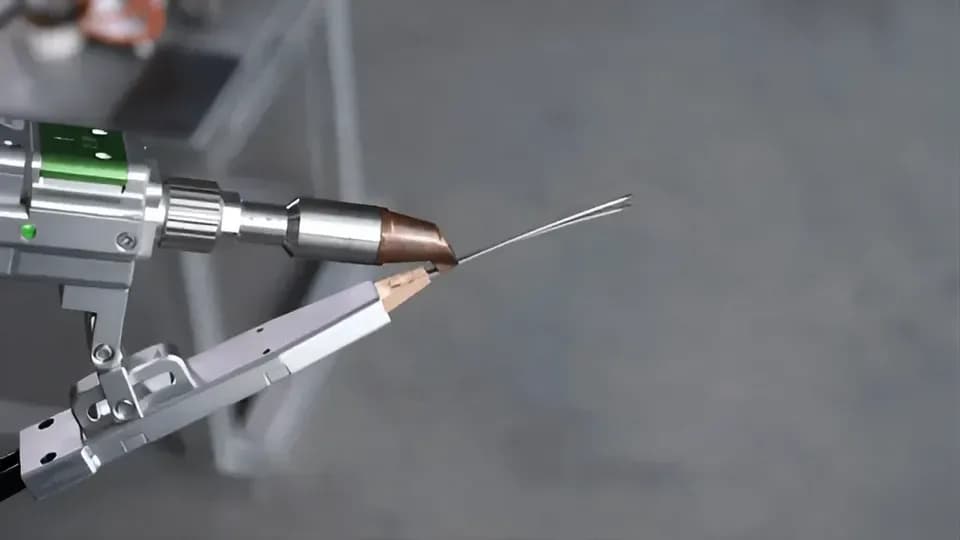
Газ защищает ванну и остывающий шов от окисления, а проволока закрывает зазор и подправляет состав шва. Ошибка в любом из двух выходит порами, трещинами или потерей коррозионной стойкости. Разбираем, какой газ и какой расход брать на стали, нержавейке, алюминии и меди, как подобрать проволоку ER308L, ER316L, ER5356, ER4043 и ER70S-6 и сколько газа и проволоки уходит на метр шва.

Алексей Королёв · · 8 минут

Сварочная головка ручного лазерного аппарата подаёт присадочную проволоку в зону шва на листе металла