Кратко
Для листового углепластика и стеклотекстолита берут твёрдосплавную компрессионную фрезу, лучше с алмазным покрытием: встречные спирали прижимают верхний и нижний слой к середине и не дают кромке расслоиться. Подача на зуб по таблице Amana Tool для фрезы 6,35 мм 0,020–0,051 мм, на 18 000 об/мин с двумя зубьями это 0,7–1,8 м/мин. Пыль отсасывают у самой фрезы, углеродную держат подальше от электрики.
Что режем: углепластик, стеклотекстолит, FR4
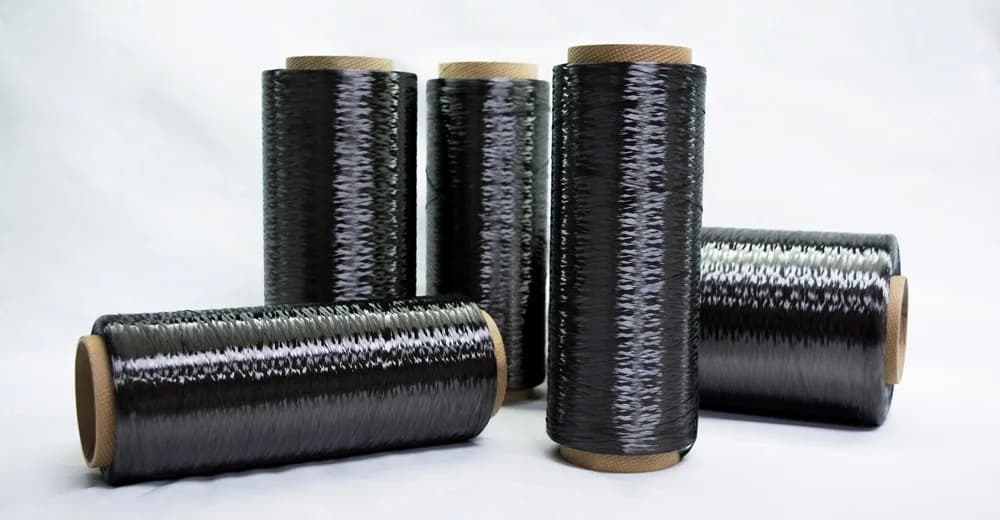
В мастерских чаще всего фрезеруют три материала. Углепластик (карбон) делают из углеродной ткани и эпоксидной смолы, из листа 1–5 мм вырезают рамы дронов, крышки, накладки и детали для моделизма. Стеклотекстолит в России выпускают по ГОСТ 12652-74. Среди марок в стандарте СТ, СТЭФ, СТЭФ-1, СТ-ЭТФ, СТЭФ-НТ и СТК, листы от 0,35 до 50 мм в зависимости от марки и плотность 1600–2050 кг/м³. СТЭФ рассчитан на работу при температуре до 155 °С, СТ-ЭТФ до 180 °С. Из него делают изоляционные пластины, корпуса, шайбы и прокладки. FR4, основа большинства печатных плат, по составу близок к СТЭФ: стеклоткань на эпоксидной смоле с добавкой, снижающей горючесть.
Для фрезеровщика разница между марками заметна. В том же ГОСТе марка СТЭФ-НТ описана как материал «с более грубой структурой и худшей механической обрабатываемостью», так что на одинаковых режимах она быстрее сажает фрезу. Перед серией стоит прогнать пробный рез на обрезке именно той партии, которую будете резать.
| Материал | Волокно | Что ест фрезу | Чем опасна пыль |
|---|---|---|---|
| Углепластик | Углеродное, диаметр нити от 7 мкм | Абразив волокна, налипание смолы | Проводит ток, раздражает кожу и глаза |
| Стеклотекстолит СТ, СТЭФ | Стеклянное | Абразив стекла, налипание смолы | Колется, раздражает кожу, глаза, дыхательные пути |
| FR4 (основа плат) | Стеклянное | То же, медный слой сверху мягкий | То же |
Какая фреза нужна
Обычная спиральная фреза по дереву на композите живёт недолго. Абразив волокна скругляет режущую кромку, тупая кромка начинает давить на материал, а не резать его, и с этого момента кромка детали лохматится, а смола греется и мажется. Поэтому под композиты делают отдельный инструмент, и у него три отличия.
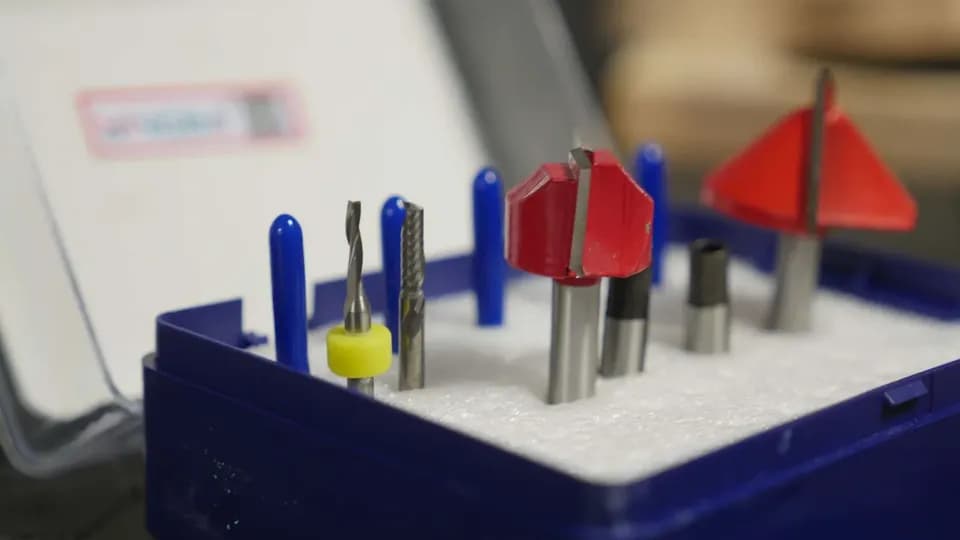
Материал и покрытие. Берут монолитный твёрдый сплав. Harvey Tool выпускает компрессионные фрезы для композитов в трёх вариантах: без покрытия, с аморфным алмазным покрытием и с CVD-алмазом (алмазной плёнкой, осаждённой из газа). Производитель прямо пишет, что алмазное покрытие нужно для стойкости в абразивных композитах. Для разовых резов хватит фрезы без покрытия, но для серии алмаз окупается тем, что фрезу не нужно менять каждые несколько листов.
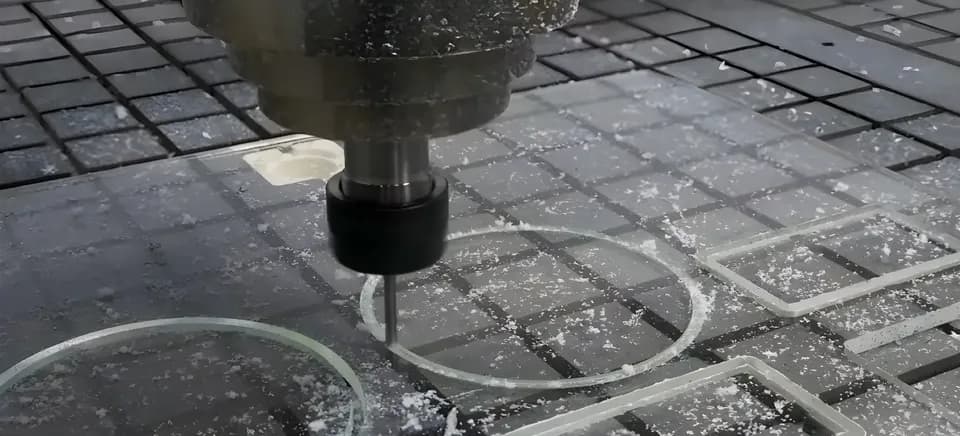
Геометрия. Главная проблема композитов в том, что спираль вверх отрывает верхний слой ткани, а спираль вниз отжимает нижний. Компрессионная фреза совмещает обе: у кончика спираль идёт вверх, выше вниз, и оба слоя прижимаются к середине листа. Harvey Tool описывает это так: встречные канавки сжимают материал внутрь и не дают заусенцев, вырывов и расслоения, а кромка получается чистой сверху и снизу. По тому же принципу Sandvik Coromant сделала фрезу CoroMill Plura для углепластика, и рассчитана она на кромки деталей толщиной от 6 мм. На тонком листе граница между спиралями должна оказаться внутри материала, иначе компрессия не работает, поэтому для листа 1–3 мм выбирают фрезу с коротким участком нижней спирали или однонаправленную фрезу с мелкой стружкой.
Число зубьев. Компрессионные фрезы под композиты выпускают с 2, 4 и 6 канавками, для черновой и чистовой обработки. Как правило, двузубые берут для черновых проходов и пазов, где стружке нужно место, а четырёх- и шестизубые для чистовой обрезки кромки, когда снимают немного и важнее гладкость.
Отдельный класс составляют фрезы с алмазной насечкой (их называют «кукурузой» или «бором»): режущая часть у них покрыта сеткой мелких зубьев, которые крошат композит в пыль. Harvey Tool предупреждает, что такая фреза не годится для врезания сверху, допускается только пологий наклонный вход.
Обороты и подача: что дают производители
Подачу считают так же, как для любого материала: подача (мм/мин) = обороты × число зубьев × подача на зуб. Подробно формула разобрана в статье про режимы резания, а для композитов важно, откуда брать подачу на зуб. Ниже значения из таблицы Amana Tool для твёрдосплавных фрез по композитам и стеклонаполненным пластикам, рассчитанной на 18 000 об/мин. Дюймы переведены в миллиметры.
| Диаметр фрезы | Скорость резания, м/мин | Подача на зуб, мм |
|---|---|---|
| 3,175 мм (1/8") | 366–853 | 0,010–0,020 |
| 6,35 мм (1/4") | 366–853 | 0,020–0,051 |
| 9,525 мм (3/8") | 488–975 | 0,076–0,140 |
| 12,7 мм (1/2") | 488–975 | 0,127–0,178 |
Пересчёт на станок: фреза 6,35 мм с двумя зубьями на 18 000 об/мин даёт 18 000 × 2 × 0,020 = 720 мм/мин на нижней границе и 18 000 × 2 × 0,051 = 1836 мм/мин на верхней. На 24 000 об/мин те же подачи на зуб дают 960–2450 мм/мин. Глубину Amana советует держать в пределах одного диаметра фрезы: при глубине в два диаметра подачу на зуб уменьшают на 25%, при трёх на 50%.
Стоит проверить и скорость резания (Vc = π × диаметр × обороты / 1000). Фреза 6,35 мм на 18 000 об/мин идёт со скоростью 359 м/мин, это у самой нижней границы таблицы, а на 24 000 об/мин скорость поднимается до 479 м/мин. Фреза 9,525 мм на 18 000 об/мин даёт 539 м/мин и попадает в диапазон с запасом. Отсюда практический вывод для шпинделя на 18 000 об/мин: на кромках толстого листа лучше работает фреза покрупнее.
У фрез с покрытием цифры другие. Для фрезы Amana Spektra 1/4" с износостойким покрытием производитель даёт подачу на зуб 0,076–0,127 мм по композитам и стеклопластику, то есть заметно больше, чем у фрезы без покрытия того же диаметра. Это не ошибка таблицы: у разных фрез разная геометрия, и подачу берут из таблицы того инструмента, который стоит в цанге.
Для металлообрабатывающих станков, где шпиндель медленнее, режимы дают другие производители. OSG для своей фрезы Carbide Aero по углепластику и стеклопластику приводит такие значения для диаметра 1/4":
| Операция | Скорость резания, м/мин | Обороты для 6,35 мм | Подача на оборот, мм | Глубина |
|---|---|---|---|---|
| Обработка боковой стороной | 122–244 | 6100–12 200 | 0,084–0,170 | по оси до 1,5 диаметра, вбок до 1 диаметра |
| Паз во всю ширину фрезы | 91–183 | 4600–9200 | 0,053–0,109 | до 1 диаметра |
В пазу фреза окружена материалом со всех сторон, стружке некуда уходить, и OSG снижает скорость резания на четверть, а подачу на оборот примерно на треть. Это правило работает и на фрезере: контур детали лучше вырезать проходом сбоку с отступом, чем паз во всю ширину, а если паз неизбежен, снижать подачу.
Почему кромка расслаивается и лохматится
Расслоение начинается там, где фреза тянет слой ткани от листа, а не режет его поперёк. Компрессионная геометрия решает это для верхнего и нижнего слоёв, но есть и другие причины.
- Тупая фреза. Самая частая причина. Как только кромка скруглилась, фреза давит на волокно, оно гнётся и выскакивает целым, на кромке остаются торчащие нити. Чем абразивнее материал и чем дольше фреза в работе, тем раньше это начинается, поэтому на серии кромку проверяют каждые несколько листов.
- Малая подача. Зуб на подаче ниже нижней границы таблицы трёт материал, смола нагревается, становится мягкой и перестаёт держать волокно. Признак — коричневый оттенок кромки и запах горелой эпоксидки.
- Граница спиралей не внутри листа. У компрессионной фрезы участок спирали вверх должен быть короче толщины листа, иначе вся кромка режется спиралью вверх и верхний слой отрывается. Для фрезы с участком 3–5 мм лист 2 мм нужно резать специальной фрезой с коротким участком.
- Лист не прижат. Если лист пружинит, фреза поднимает его на каждом обороте. Тонкий композит держат на вакуумном столе через жертвенный лист МДФ, мелкие детали оставляют на перемычках (тонких недорезанных мостиках, которые потом срезают вручную) или клеят на двусторонний скотч.
- Вход сверху. Врезание вертикально вниз давит на верхний слой и выдавливает нижний. Вход делают наклонным (по рампе) или по спирали, а фрезу с алмазной насечкой сверху не врезают вовсе.
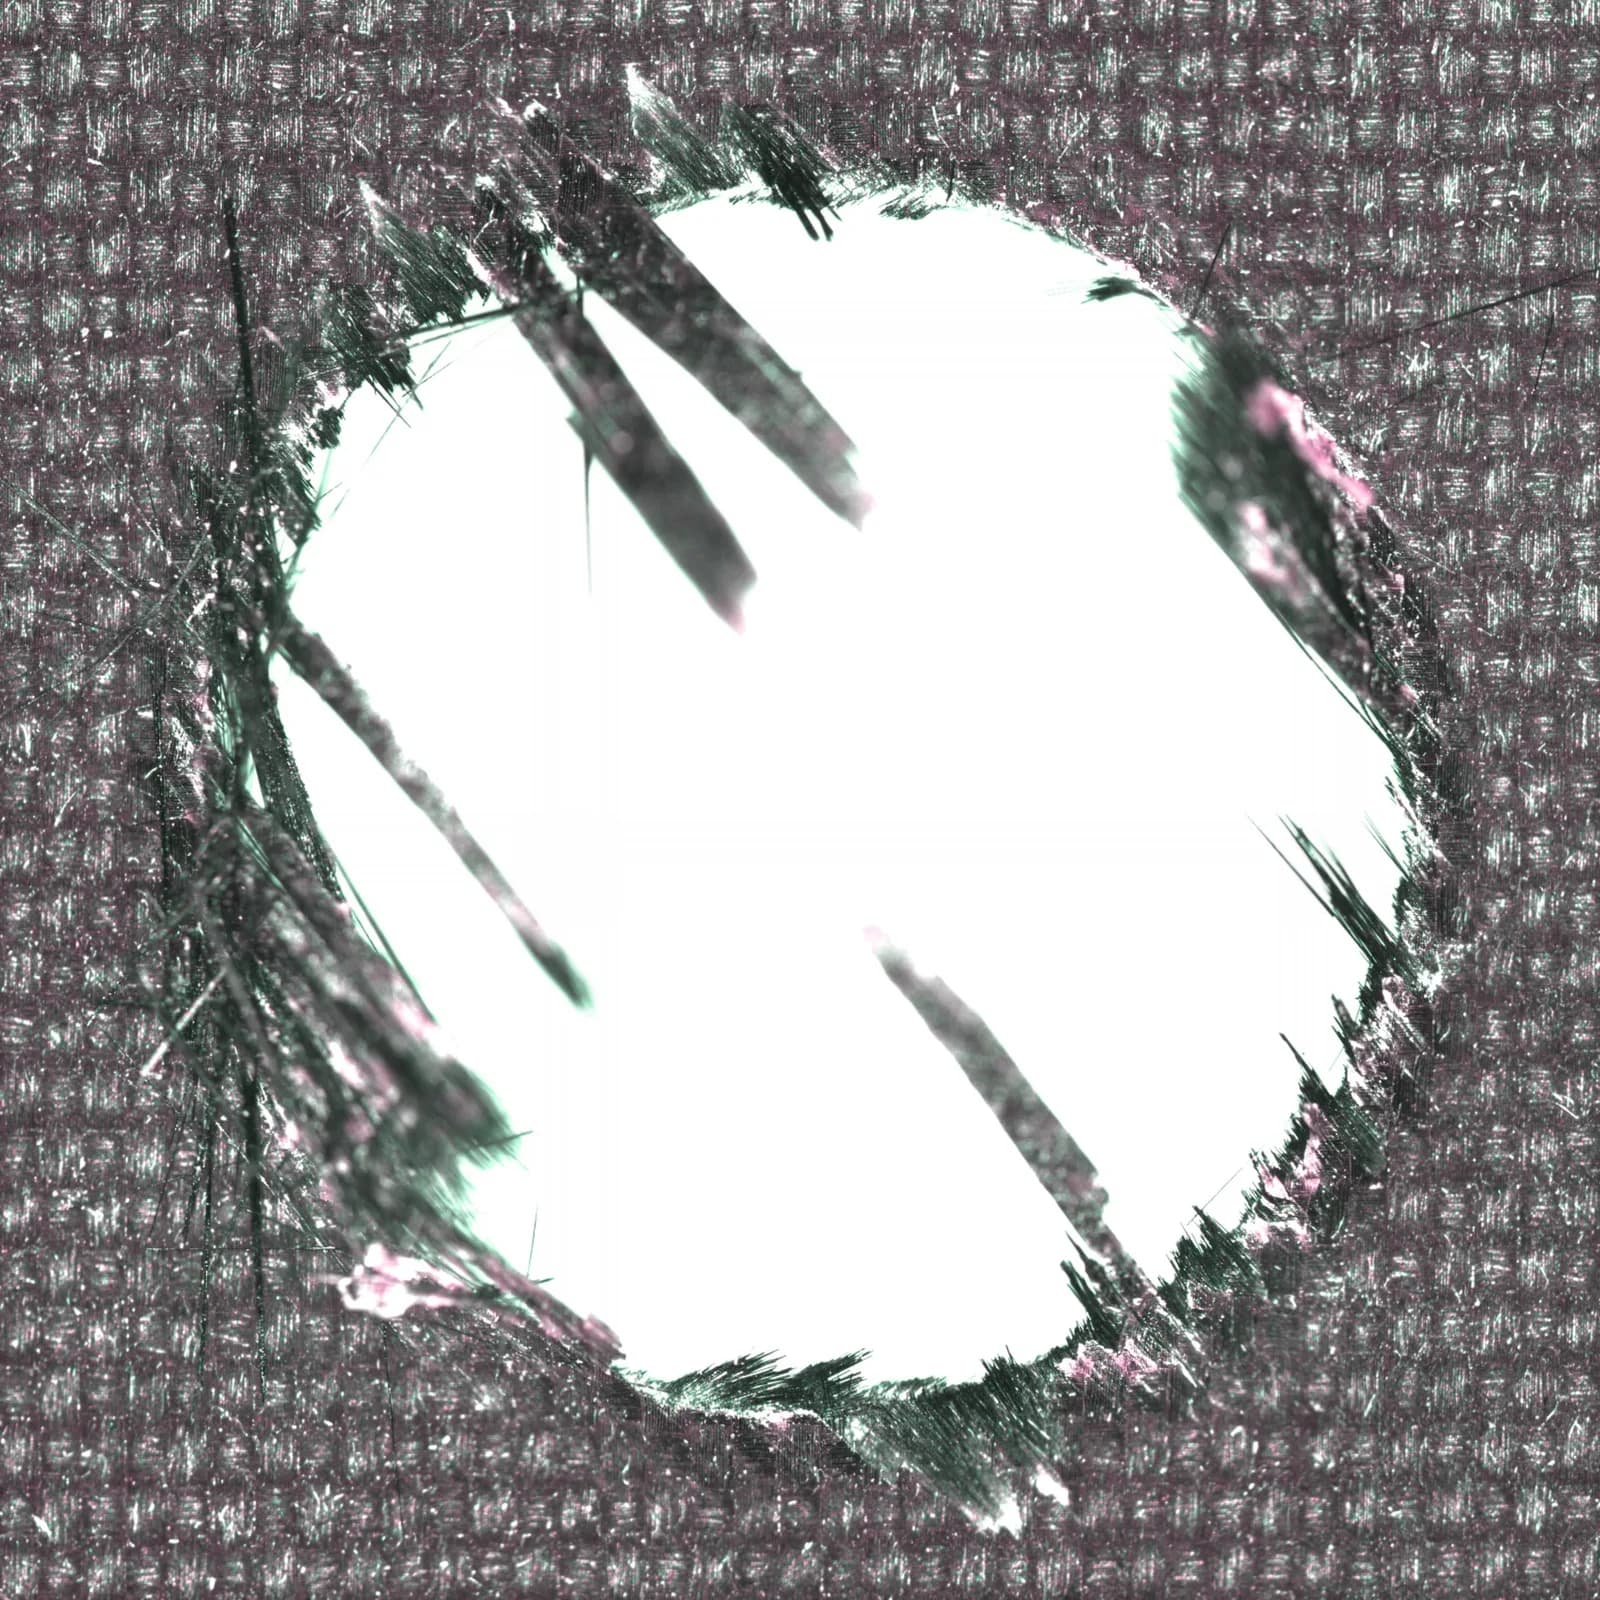
Отверстия в композите сверлят на подложке из того же МДФ: нижний слой, которому не на что опереться, выдавливает сверло, и вокруг выхода остаётся венчик из вырванных волокон.
Станок и шпиндель
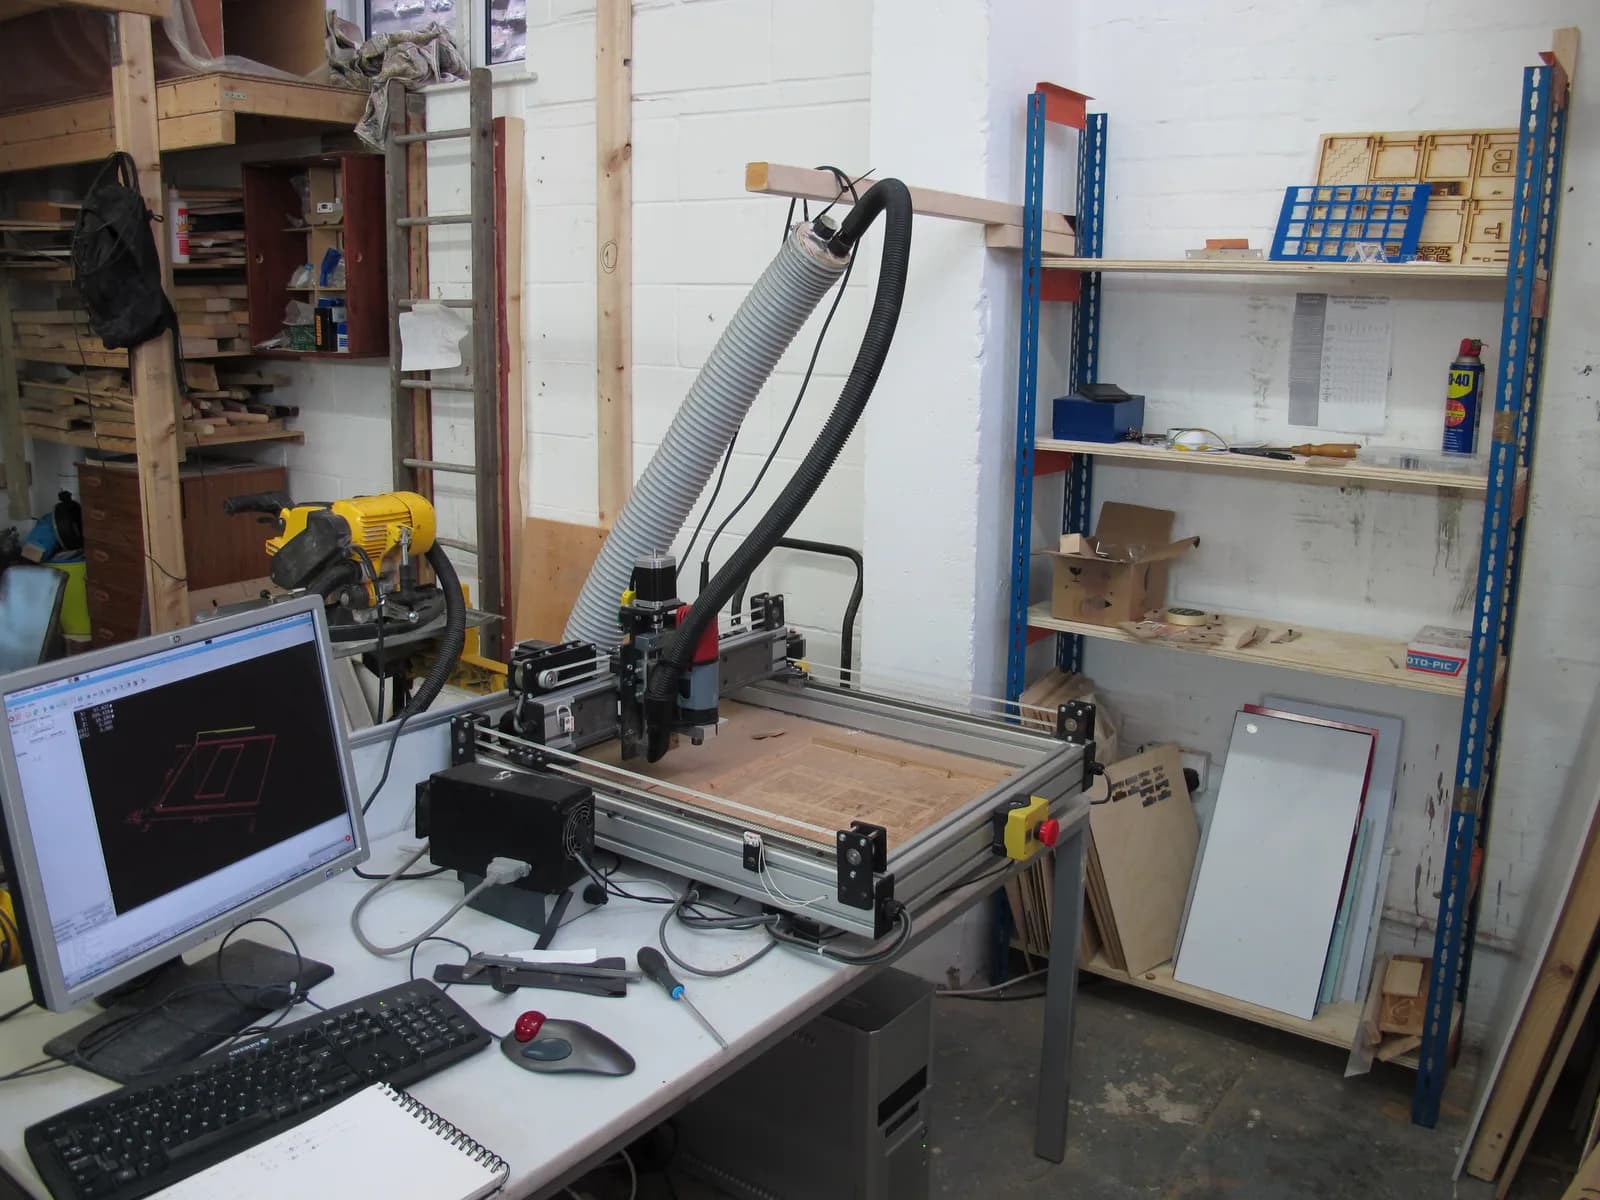
Композит не требует тяжёлого станка: усилие резания у него небольшое, и с листом до 5 мм справится фрезер для фанеры и пластика. Важнее обороты, жёсткость портала и герметичность электрики. По таблице выше видно, что фрезам 6–10 мм нужны 18 000–24 000 об/мин, а чем ниже обороты, тем ниже должна быть подача, чтобы не выйти за подачу на зуб.
Если смотреть на фрезеры класса 1325 под лист 1220×2440 мм, разброс по шпинделям заметный. Так, у Wattsan A1 1325 шпиндель 3–3,2 кВт на 24 000 об/мин с водяным охлаждением, а у M1 1325 того же производителя шпиндель мощнее, 4,5 кВт, но работает в диапазоне 6000–18 000 об/мин с воздушным охлаждением. Для композита первый вариант удобнее по оборотам: с фрезой 6 мм он сразу попадает в диапазон скоростей резания из таблицы Amana. На втором лучше брать фрезы 8–10 мм.
С электрикой главное правило такое: шкаф управления закрыт, кабельные вводы уплотнены, а пыль не должна проходить мимо разъёмов двигателей и концевиков. Паспорт безопасности на молотое углеродное волокно Easy Composites требует держать электроприборы в герметичных корпусах или корпусах с избыточным давлением, а платы и клеммы покрывать изоляционным лаком. Направляющие и винты на композитах тоже чистят чаще, чем на дереве: абразивная пыль оседает на смазке.
Пыль: чем опасна и как собирать
Композит при фрезеровке превращается в мелкую пыль, а не в стружку, и её много. По паспорту безопасности Easy Composites, углеродное волокно имеет диаметр от 7 мкм, а респирабельными, то есть проникающими глубоко в лёгкие, считаются волокна тоньше 3,5 мкм, поэтому само волокно не относят к вдыхаемым. Пыль от него при этом механически раздражает глаза, кожу, нос и горло, а осевшая слоем в закрытом объёме мелкая пыль может стать причиной пылевого взрыва. Главный риск для мастерской всё-таки электрический: пыль проводит ток, и разлетевшиеся волокна замыкают электрооборудование.
Стеклянная пыль ток не проводит, но колется: мелкие осколки волокна застревают в коже и вызывают зуд, раздражают глаза и дыхательные пути. Смола при перегреве даёт запах и дым, это ещё один повод держать подачу в норме.
Что работает на практике:
- Отсос у самой фрезы. Щёточная юбка вокруг шпинделя и шланг к пылесосу или циклону. Как подобрать производительность и заземлить шланг, написано в статье про аспирацию фрезера.
- Фильтр тонкой очистки. Обычный мешок пропускает мелкую фракцию обратно в цех. Для углеродной пыли нужен пылесос, рассчитанный на токопроводящую пыль, с фильтром класса HEPA.
- Уборка без сжатого воздуха. Паспорт безопасности советует не поднимать пыль и убирать её пылесосом или сметать. Сдувать её сжатым воздухом не стоит: пыль поднимается и оседает в электрике. Станок удобнее пылесосить и протирать влажной тряпкой.
- Средства защиты. Паспорт безопасности называет респираторы FFP2 или FFP3 при плохой вентиляции и мелкой пыли, плюс перчатки и закрытую одежду. После смены одежду меняют, чтобы не уносить волокно домой.
Порядок работы
- Определить материал и толщину, для стеклотекстолита посмотреть марку.
- Подобрать фрезу: компрессионную под толщину листа, с алмазным покрытием для серии, двузубую для пазов и черновых проходов.
- Взять подачу на зуб из таблицы производителя этой фрезы и пересчитать на обороты своего шпинделя.
- Проверить скорость резания: если она ниже таблицы, взять фрезу большего диаметра или поднять обороты.
- Закрепить лист на вакууме или скотче, детали оставить на перемычках.
- Включить аспирацию до старта программы, надеть респиратор и перчатки.
- Прогнать пробный контур на обрезке, посмотреть на кромку сверху и снизу и на цвет пыли. Тёмная кромка и запах означают, что подача мала или фреза тупая.
- После работы пропылесосить станок, направляющие и пол.
Частые вопросы
Можно ли резать углепластик обычной фрезой по дереву?
Можно, но недолго. Твёрдосплавная фреза по дереву на углепластике тупится за несколько листов, и кромка начинает лохматиться. Для разовой детали это допустимо, для серии нужна компрессионная фреза под композиты, лучше с алмазным покрытием.
Какая подача нужна для фрезы 3 мм по стеклотекстолиту?
По таблице Amana Tool для фрезы 3,175 мм подача на зуб 0,010–0,020 мм. С двумя зубьями на 18 000 об/мин это 360–720 мм/мин, на 24 000 об/мин 480–960 мм/мин. Глубину за проход держат не больше диаметра фрезы.
Почему кромка углепластика получается мохнатой?
Чаще всего фреза затупилась или граница спиралей у компрессионной фрезы оказалась вне листа. Волокно не перерезается, а гнётся и остаётся торчать. Поменяйте фрезу, проверьте, что лист прижат, и поднимите подачу до таблицы.
Опасна ли пыль углепластика?
Волокно толще 7 мкм в лёгкие глубоко не проникает, но пыль раздражает глаза, кожу и горло и проводит ток. Её отсасывают у фрезы пылесосом с фильтром HEPA, а работают в респираторе FFP2 или FFP3, перчатках и закрытой одежде.
Нужна ли СОЖ при фрезеровке композитов?
На фрезере по дереву композиты режут всухую с отсосом пыли: жидкость превращает пыль в грязь, которая забивает направляющие. На обрабатывающих центрах композиты иногда режут с охлаждением, но тогда шлам собирают и фильтруют отдельно.
Чем лучше резать FR4 для плат?
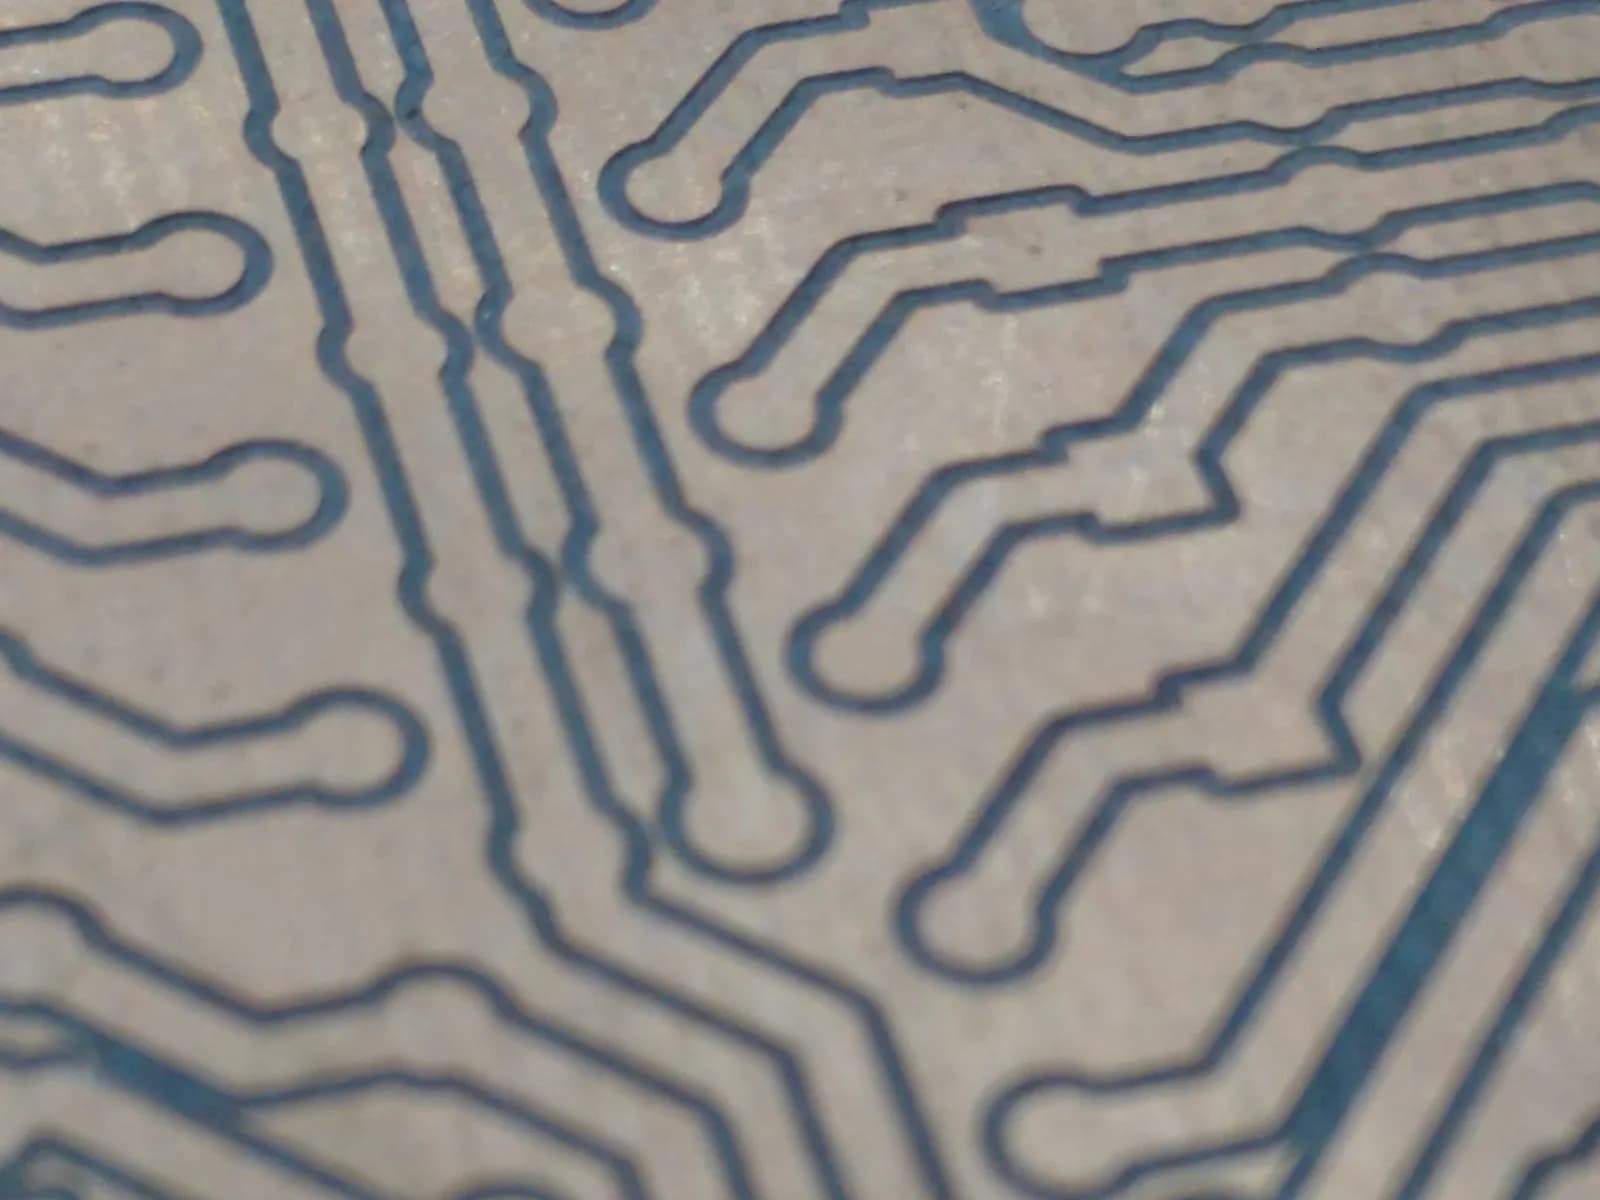
Контур платы режут двузубой фрезой 1–2 мм или компрессионной фрезой, дорожки изолируют V-образным гравёром. Пример с фото выше: гравёр 0,2 мм с углом 20° и глубиной 0,065 мм по меди 0,35 мм.
Источники
- Solid Carbide Fiberglass and Composite Cutting Router Bits: Speed and Feed Chart ↗ — Amana Tool
- Composite, Fiberglass & Phenolic Cutting Spektra Coated Router Bits ↗ — Amana Tool
- Carbide Aero: Carbide Router for CFRP & Composites, List 641R ↗ — OSG
- End Mills for Composites: Compression Cutter ↗ — Harvey Tool
- End Mills for Composites: Diamond Cut, Bur Style ↗ — Harvey Tool
- Sandvik Introduces CoroMill Plura End Mill Tool for Composites Manufacturing ↗ — Wind Systems Magazine
- ГОСТ 12652-74. Стеклотекстолит электротехнический листовой. Технические условия ↗
- Safety Data Sheet: Carbiso Milled Carbon Fibre ↗ — Easy Composites
Фото: texdata.com / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий