Кратко
Для акрила берут однозаходную твёрдосплавную фрезу со спиралью вверх, острую и с гладкой канавкой, и держат подачу на зуб по таблице: для фрезы 3 мм 0,10–0,15 мм, для 6 мм 0,20–0,30 мм. На 12 000 об/мин это 1,2–1,8 м/мин на фрезе 3 мм. Если акрил плавится, подачу увеличивают или снижают обороты, а не наоборот. Стружку выдувают сжатым воздухом.
- Акрил плавится и наматывается на фрезу, когда фреза тупая, подача мала для оборотов, канавок слишком много или нет отвода стружки и охлаждения. Эти же причины называет производитель листа ACRYLITE в таблице неисправностей.
- Лучший инструмент для ЧПУ по рекомендации производителя листа и фрез — твёрдосплавная однозаходная фреза со спиралью вверх, у неё стружка уходит вверх, а канавка не забивается.
- Подачу считают по формуле: подача = обороты × число зубьев × подача на зуб. Для фрезы 3 мм подача на зуб по таблице Amana Tool 0,10–0,15 мм, для 6 мм 0,20–0,30 мм, для 10 мм 0,28–0,41 мм.
- На лёгком станке с шпинделем на 12 000 об/мин подача падает пропорционально, а не «до предела»: с фрезой 3 мм это 1,2–1,8 м/мин, с фрезой 6 мм 2,4–3,6 м/мин.
- Кромку пилой и пламенем не лечат. Для полировки операторы используют водородную горелку, пропановая пламя плавит, а растворители для склейки токсичны и требуют вытяжки.
Почему акрил плавится
Тепло берётся из трения: фреза, которая не режет, а скребёт, нагревает кромку, и пластик налипает на зуб. Налипшая стружка делает канавку шероховатой, шероховатая канавка цепляет следующую порцию, и фреза обрастает как веретено. Операторы, которые сталкивались с этим на самодельных и фабричных станках, называют причины в таком порядке.
- Подача мала для оборотов. При 24 000 об/мин и подаче 800 мм/мин на один зуб приходится 0,03 мм, а нужно в три-четыре раза больше. Фреза не срезает стружку, а скребёт, и всё тепло остаётся в кромке. Это самая частая причина: оператор убавляет подачу «чтобы было аккуратнее», и получает оплавление.
- Тупая фреза. Режущая кромка с микросколами работает как скребок. Дерево и МДФ такую фрезу ещё терпят, акрил нет.
- Фреза с двумя и тремя зубьями. Канавки между зубьями малы, стружка не успевает выйти, забивает их, и фреза нагревается. Производитель листа ACRYLITE прямо пишет, что одно- и двузубые фрезы дают меньше забивания, а многозубые склонны к нему при высоких оборотах.
- Нет отвода стружки. Стружка, которая осталась в пропиле, переплавляется следующим проходом и приваривается обратно. Лечится обдувом сжатым воздухом и отсосом.
- Стружка вниз при неглубоких проходах. Фреза со спиралью вниз прижимает стружку в канавку, и на неглубоком проходе она заплавляет пропил.
- Не тот материал. Под видом оргстекла иногда продают SAN или другой стирольный пластик, а ещё поликарбонат: они плавятся и липнут иначе.
Какой лист: литой, экструзия, SAN
По руководству Röhm по обработке PLEXIGLAS, литой GS и экструдированный XT обрабатываются почти одинаково, и для фрезерования производитель даёт одни и те же параметры. Практики настаивают на литом акриле, но чаще это связано не с экструзией как таковой, а с неизвестным поставщиком: у марочного листа и состав, и внутренние напряжения предсказуемы.
Поэтому перед заказом спрашивают у поставщика тип: литой или экструзионный ПММА, а не SAN и не поликарбонат. Если ответа нет, листок нужен для пробного реза. Если он плавится при режимах, которые для ПММА работают, это не ПММА. Для SAN операторы советуют острую однозаходную фрезу с большой канавкой и подачу воды или масляного тумана. Про такой режим у производителей листа данных нет, поэтому это опыт практиков.
Трещины на кромке акрила, которые появляются через день после резки, дают внутренние напряжения листа вместе с растворителем при склейке. Снять эти напряжения помогает отжиг после механической обработки: литой ПММА выдерживают около 80 °C, экструзионный около 75 °C, не менее двух часов, ориентир полчаса на миллиметр толщины, и остужают медленно вместе с печью. Делать это нужно в термошкафу с ровным нагревом: в духовке без контроля температуры и в кипятке лист поводит, и операторы к такому способу относятся осторожно.
Фреза: что брать
Производитель листа ACRYLITE (Polyvantis, бывшая Röhm) для ЧПУ рекомендует твёрдосплавную фрезу с одной канавкой, O-flute, со спиралью вверх. Диаметры в таблице от 1/8 до 1/2 дюйма, то есть от 3 до 12 мм.
- Спираль вверх. Стружка уходит вверх, из пропила, и не переплавляется. Если лист плохо прижат и спираль вверх его подтягивает, подходит прямая фреза или спираль вниз.
- Одна или две канавки. Одна канавка даёт стружке максимум места. Две канавки допустимы, если подача выше и стружка успевает выходить.
- Диаметр. Для листа 3 мм берут фрезу 3 мм, для 6 мм 6 мм. Лист 10–12 мм режут за несколько проходов, а не одной фрезой на всю глубину.
- Вылет. Режущая часть из твёрдого сплава до 4,5 диаметров. Чем короче вылет, тем меньше вибрация и тем чище кромка.
- Хвостовик не меньше диаметра рабочей части, цанга точно под диаметр хвостовика.
- Состояние. Острая и с полированной канавкой. Заточка нужна не по календарю, а по состоянию кромки: матовая оплавленная кромка у острой фрезы означает, что подача мала.
Фрезы с компрессионной или двухзаходной спиралью, которые хороши по ЛДСП и фанере, акрил подводят. Сравнение этих фрез для дерева разобрано в статье про однозаходные, двухзаходные и компрессионные фрезы.
Режимы: таблица в миллиметрах и пересчёт на ваш шпиндель
Для расчёта подачи берут формулу из таблицы Amana Tool (диаметры и подачи на зуб из их таблицы для однозаходной O-фрезы на 18 000 об/мин): подача = обороты × число зубьев × подача на зуб. Таблица Amana рассчитана на глубину прохода не больше диаметра фрезы: на двух диаметрах подачу снижают на 25%, на трёх на 50%.
| Диаметр фрезы, мм | Подача на зуб, мм | Подача при 18 000 об/мин, мм/мин | Подача при 12 000 об/мин, мм/мин |
|---|---|---|---|
| 3 | 0,10–0,15 | 1800–2700 | 1200–1800 |
| 4 | 0,15–0,20 | 2800–3700 | 1800–2400 |
| 6 | 0,20–0,30 | 3700–5600 | 2400–3600 |
| 8 | 0,23–0,33 | 4100–6000 | 2800–4000 |
| 10 | 0,28–0,41 | 5100–7400 | 3400–4900 |
Первая колонка с подачей на зуб взята из таблицы производителя, остальные два столбца пересчитаны по формуле выше. Таблица рассчитана на промышленные станки и жёсткие порталы. Лёгкая рама и вакуумный стол с акрилом, который прижимается слабее, чем фанера, дадут вибрацию, и верхнюю границу диапазона берут осторожно. Пример: фреза 6 мм, одна канавка, 12 000 об/мин, подача 3000 мм/мин. Подача на зуб 3000 / (12 000 × 1) = 0,25 мм, это середина диапазона для такой фрезы.
Практики называют цифры в том же порядке. Для листа 3 мм однозаходная фреза работала на 24 000 об/мин и около 2 м/мин, фреза 3,175 мм на 15–17 тыс. об/мин и 20–25 мм/с, то есть 1,2–1,5 м/мин. Если акрил плавится, подачу увеличивают или оборотов снижают, а не наоборот.
Глубина прохода у ACRYLITE: начинают примерно с 2,5 мм и доводят до половины и двух третей диаметра фрезы. Для фрезы 6 мм это 3–4 мм за проход, так что лист 10 мм режут за три прохода. Чистовой проход ACRYLITE советует делать не тоньше 0,25 мм (0,010 дюйма) и не уходить ниже 0,10 мм на зуб: на меньшем съёме фреза не режет, а трёт.
Для акрила и ПВХ практики советуют попутное фрезерование, а для ЛДСП, фанеры и композита встречное. Это отдельный вопрос от направления спирали.
Охлаждение и отвод стружки
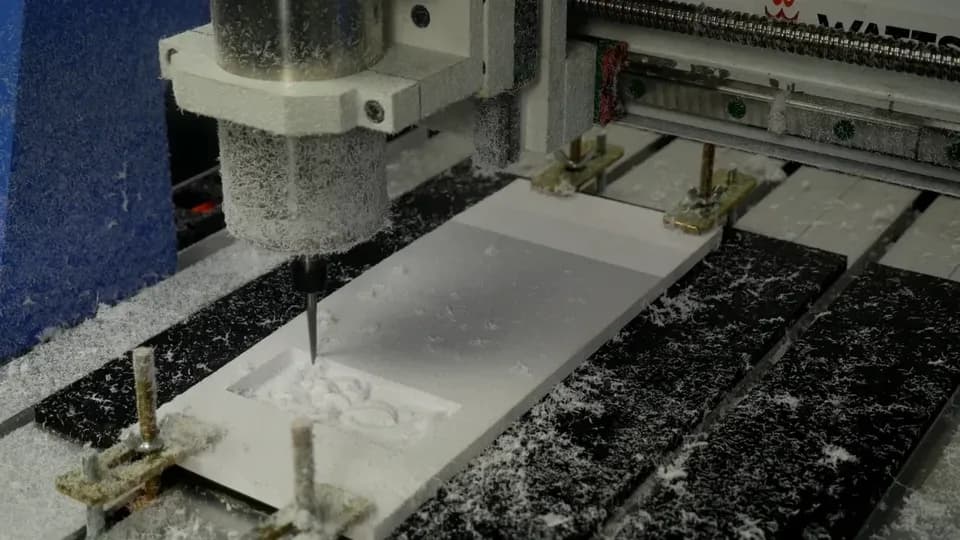
ACRYLITE называет три способа: сжатый воздух, водяной туман, вихревая трубка с холодным воздухом. На станках для рекламной мастерской чаще всего хватает струи сжатого воздуха, направленной в зону реза, и пылеотсоса рядом. Воздух сдувает стружку и охлаждает кромку, а отсос убирает её со стола.
Один нюанс: по руководству Röhm, пластик заряжается статикой и притягивает пыль, так что стружка липнет к направляющим, шлангам и столу. Лист не протирают сухой тряпкой, стружку собирают пылесосом, а шланг аспирации заземляют, как описано в статье про аспирацию фрезера.
Как держать лист
Лист нужно прижать так, чтобы он не гулял на последнем проходе. На вакуумном столе тонкий акрил держит хорошо, пока деталь не стала мелкой. Для мелких букв и деталей с полочками практики советуют насадку-прижим на шпиндель или вакуум, но не придерживать лист рукой: рука в зоне фрезы опасна. Про расчёт прижима по площади и про причины сдвига деталей есть статья про вакуумный стол.
Защитную плёнку при фрезеровке не снимают. Тонкий лист 2–3 мм при необходимости режут пакетом, каждый лист в плёнке, а плёнку снимают после обработки.
Кромка после фрезы
Кромка, срезанная острой фрезой, получается матовой и ровной. Её полируют, если нужен прозрачный торец. Операторы называют водородную горелку: она даёт быстрый глянец без оплавления. Пропановая горелка плавит и поводит кромку. Склейку выполняют до резки или перед полировкой.
Типичные ошибки
| Что видно | Причина | Что делать |
|---|---|---|
| Кромка матовая, оплавленная, на фрезе нарост | подача мала, фреза тупая | увеличить подачу или снизить обороты, заменить фрезу |
| Стружка спеклась в пропил | нет обдува, стружка вниз | включить воздух, поставить спираль вверх, а для сквозного прохода за одну проходку допускается спираль вниз |
| Полоски на торце | вибрация, вылет, лист гуляет | сократить вылет, прижать лист, снизить глубину прохода |
| Трещина на кромке через день | внутреннее напряжение листа, растворитель | отжиг в термошкафу после обработки, до склейки и контакта с растворителем |
| Фреза воет, лист плавится на разных глубинах | неизвестный материал, SAN или поликарбонат | пробный рез на обрезке, узнать у поставщика |
Станки, на которых это делают
Для акрила достаточно жёсткой рамы и шпинделя с хорошими оборотами. Если смотреть на малые фрезеры Wattsan, то для МДФ, массива и пластика в описании класса названы A1 6090 со шпинделем 1,5 кВт и M1 6090 со шпинделем 2,2 кВт, а настольные Mini 0404 и 0609 рассчитаны на гравировку и фанеру 3–6 мм. На лёгкой раме вибрацию не компенсировать подачей, поэтому там особенно важны короткий вылет и острая фреза.
Частые вопросы
Какой диаметр фрезы нужен для акрила 3 мм?
Фреза 3 мм (1/8 дюйма) с одной канавкой. По таблице Amana Tool подача на зуб для неё 0,10–0,15 мм. На 12 000 об/мин это 1200–1800 мм/мин, на 18 000 об/мин 1800–2700 мм/мин.
Почему акрил плавится, хотя фреза новая?
Новая фреза с двумя-тремя зубьями на малой подаче плавит так же, как тупая: канавки забиваются, и тепло остаётся в кромке. Проверьте подачу на зуб и число зубьев, включите обдув и поставьте спираль вверх.
Можно ли резать акрил фрезой по дереву?
Можно, если это острая однозаходная фреза со спиралью вверх. Двухзаходные и компрессионные фрезы, рассчитанные на фанеру, забиваются акрилом и оплавляют кромку.
Нужно ли охлаждать акрил водой или маслом?
Для литого ПММА хватает обдува сжатым воздухом. Водяной туман или масляный туман практики советуют для SAN. Лист и стол после мокрой обработки нужно высушить, а электроника не должна получать воду.
Как полировать торец после фрезы?
Водородной горелкой, если она есть, или шлифовкой и полировальной пастой. Пропановая горелка плавит кромку и поводит лист. Растворители для склейки токсичны, их применяют только с вытяжкой.
Источники
- ACRYLITE Routing Fabrication Brief ↗ — Polyvantis, рекомендации по фрезам, оборотам и неисправностям
- Machining PLEXIGLAS, Guidelines for Workshop Practice 311-1 ↗ — Röhm, параметры обработки литого и экструзионного листа
- Plastic O-Flute Speed Chart ↗ — Amana Tool, подачи по диаметрам для однозаходных O-фрез
- 1,2-дихлорэтан, ToxFAQs ↗ — ATSDR, Агентство по токсическим веществам и реестру заболеваний США
- Резка акрила и оргстекла ↗ — обсуждение практиков
- Резка оргстекла SAN, стирол ↗ — обсуждение практиков

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий