Кратко
ПВХ режут острой многозубой твёрдосплавной фрезой, поликарбонат острой двухзубой с воздухом и жёстким прижимом, а АКП под гибку фрезеруют V-фрезой 90° с обратной стороны. У панели Alucobond остаток после канавки 0,8 мм: 0,5 мм лицевого алюминия и 0,3 мм сердечника, то есть для панели 4 мм канавка глубиной 3,2 мм. Бугры на лице дают тупая фреза и разброс толщины листа.
- Вспененный ПВХ по руководству Palight режут многозубыми твёрдосплавными фрезами до 18 000 об/мин с подачей 0,3–0,5 мм на оборот и отрицательным передним углом от минус 10 до 0 градусов. На лёгком портале практики идут осторожнее: лист 3 мм за один проход на 20–25 мм/с.
- Поликарбонат по руководству SABIC фрезеруют со скоростью резания 100–500 м/мин и подачей 0,1–0,5 мм на оборот, с обдувом воздухом, жёстким прижимом и в защитной плёнке. Растворители вроде ацетона вызывают растрескивание.
- Под гибку композитную панель фрезеруют с обратной стороны V-фрезой 90° или 135°. У Alucobond остаток после канавки 0,8 мм: 0,5 мм лицевого алюминия плюс 0,3 мм сердечника.
- Бугры на лице чаще всего дают тупая или налипшая фреза и разброс толщины листа, из-за которого остаток гуляет на десятые доли миллиметра.
- Хлорсодержащий ПВХ на лазере резать нельзя, а на фрезере пыль ПВХ требует отсоса и респиратора.
Вспененный ПВХ
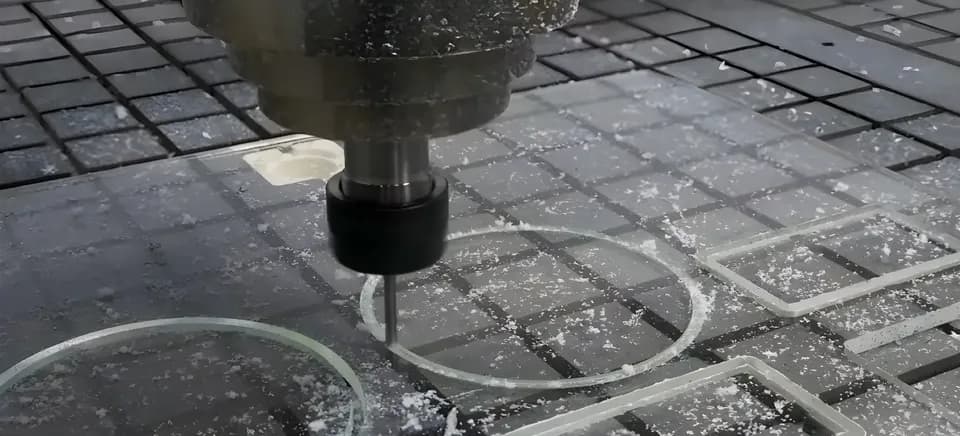
Рекламные мастерские называют «ПВХ» вспененный лист 3–10 мм (Forex, Palight, Sintra и их аналоги), а не твёрдый пластик для труб и окон. Он мягкий, режется легко, и самая частая жалоба оператора, что кромка выходит рваной, с бахромой.
Руководство Palight по обработке задаёт границы: задний угол фрезы 5–10°, передний от минус 10 до 0°, обороты до 18 000 в минуту, подача 0,3–0,5 мм на оборот, инструмент твёрдосплавный многозубый, а на станках для дерева такой лист режут без переделки оборудования. Для двузубой фрезы это 0,15–0,25 мм на зуб. На 12 000 об/мин подача по руководству составляет 3,6–6 м/мин, на 18 000 об/мин 5,4–9 м/мин. Это верхняя граница для жёсткого станка с хорошим прижимом листа.
Практики на лёгких порталах берут меньше. Лист ПВХ 3 мм они режут за один проход на 20–25 мм/с (1,2–1,5 м/мин), 5 мм за два. Буквы из ПВХ 5 мм вырезают за несколько проходов, например на 2,5, 4,5 и 5,1 мм, а последний проход делают тонким и быстрым. Если режут пакет листов, берут толстую фрезу с рабочей частью около толщины пакета.
Причины бахромы операторы называют в такой последовательности:
- фреза тупая или с налипшим пластиком;
- подача мала для оборотов, и фреза мнёт материал вместо среза;
- лист рыхлый, с большим вспениванием, у разных поставщиков он режется по-разному;
- лист гуляет на вакууме и вибрирует, особенно мелкие детали.
Руководство Forex добавляет: перегрев материала недопустим, режимы подбирают так, чтобы пластик не нагревался, а материал в процессе нужно жёстко закрепить. Для эксплуатации Palight указывает предел 60 °C, при котором лист размягчается и необратимо деформируется. Для кромки это значит, что оплавление при резке начинается задолго до разложения.
Поликарбонат
Поликарбонат вязкий и склонен к трещинам от напряжений. По руководству SABIC по обработке листа LEXAN режимы такие: задний угол 5–10°, передний 0–10°, скорость резания 100–500 м/мин, подача 0,1–0,5 мм на оборот. Для обрезки листа 4 мм приведён пример: двузубая твёрдосплавная фреза, около 250 м/мин при 25 000–30 000 об/мин.
Скорость резания считают так: v = π × D × n. Фреза 6 мм на 12 000 об/мин даёт 226 м/мин, на 24 000 об/мин 452 м/мин: обе цифры внутри рекомендованного диапазона. Для фрезы 3 мм те же обороты дают 113 и 226 м/мин.
SABIC делает несколько оговорок, которые важнее цифр. Принудительный обдув воздухом позволяет резать быстрее, но перегревать лист нельзя. Охлаждающие жидкости производитель не рекомендует. Лист закрепляют жёстко, на вакууме или в оснастке, потому что вибрация даёт зазубрины и трещины. Защитную плёнку оставляют до конца обработки. Ацетон и ксилол вызывают растрескивание даже при небольших напряжениях, поэтому кромку растворителем не протирают.
Про сорта поликарбоната практики говорят, что они ведут себя по-разному: монолитный, сотовый и с покрытием режутся по-разному. Для сотового листа режимы в руководствах производителей мы не нашли, так что для него нужен пробный рез.
Композитная панель: V-канавка под гибку
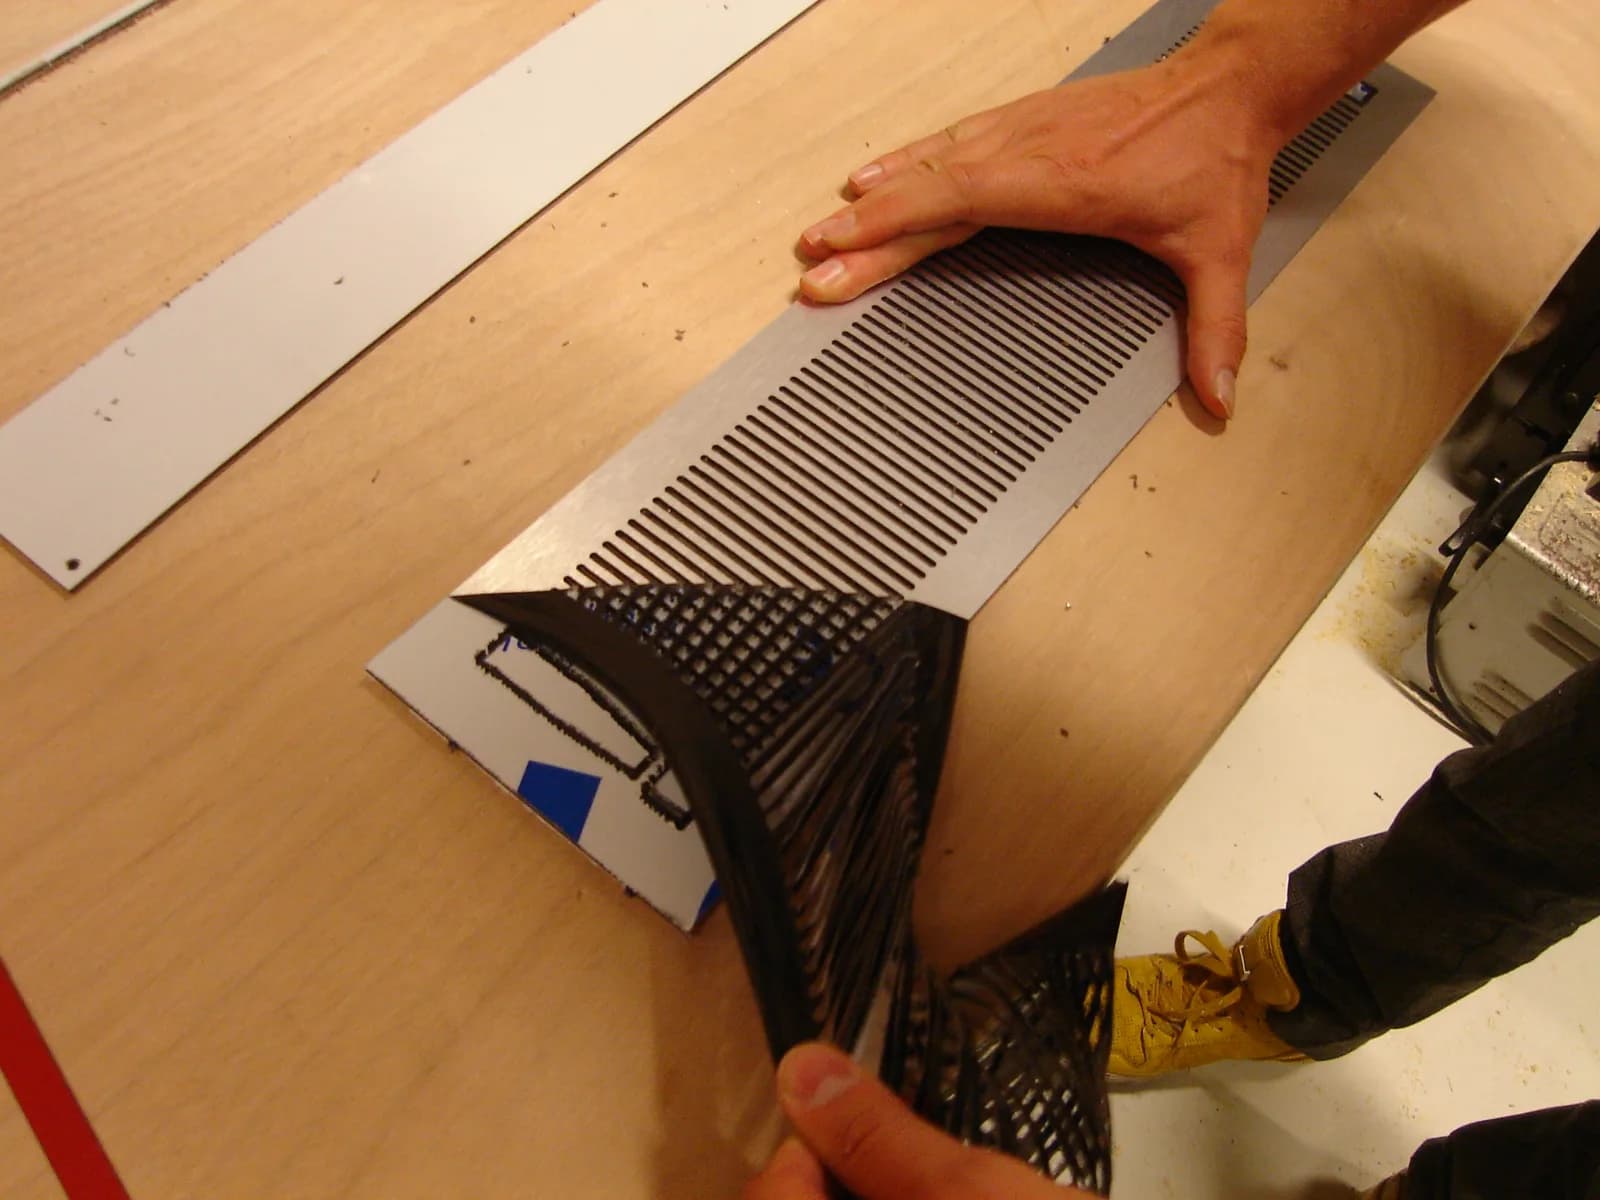
АКП (Alucobond, Dibond, Reynobond и другие) состоит из двух алюминиевых листов по 0,5 мм и пластикового сердечника. Технология «фрезеровка и сгиб» (routing and folding) такая: с обратной стороны фрезой делают канавку, оставляя лицевой алюминий и тонкий слой сердечника. Остаток сгибается рукой, пресс не нужен.
Производитель Alucobond называет три формы канавки: V-образная 90° для сгиба до 90°, V-образная 135° для сгиба до 135° (радиус в обоих случаях около 2–3 мм) и прямоугольная для сгиба до 180° с радиусом 7 мм.
Что остаётся после канавки. Для дисковых фрез на панельных пилах диаметры подбирают так, чтобы остался сердечник 0,3 мм для V-канавки и 1 мм для прямоугольной. На чертеже производителя к этому добавлен лицевой алюминий 0,5 мм. Значит, остаток для V-канавки 0,8 мм. В руководстве по Alucobond Plus сказано иначе по форме, но так же по сути: оставить лицевую кожу плюс 1/64 дюйма сердечника, то есть 0,4 мм, а кожу фрезой не задевать.
Пример. Панель 4 мм: 0,5 мм лицевой алюминий, 3 мм сердечник, 0,5 мм тыльный алюминий. Остаток 0,8 мм, значит глубина канавки от тыльной стороны 4 − 0,8 = 3,2 мм. Если фреза идёт на 3,4 мм, остаток 0,6 мм, лицо рвётся при гибке. Если на 2,4 мм, как у одного оператора на форуме, остаток 1,6 мм: лист гнётся трудно, а лицо перегружается и бугрится.
Фреза. Угол 90–105° с плоским торцом не уже 1/16 дюйма (1,6 мм) по руководству Alucobond Plus. Практики называют фрезы с «полкой» около 2 мм: 90° для сгиба в прямой угол, 135° для пологого. Торец у такой фрезы быстро затупляется, и по форуму его подтачивают.
Режимы. У производителя для ручных фрезеров с мощностью от 800 Вт подача 6–10 футов в минуту, то есть 1,8–3 м/мин, и острая фреза: тупая греет и оплавляет сердечник. Практики на ЧПУ называют подачу 2–2,5 м/мин при 12–14 тыс. об/мин для фрезы с полкой 2 мм. Для контурной резки панели твёрдосплавной однозаходной фрезой производитель приводит 5 м/мин и 24 000 об/мин.
Размеры после сгиба. Складка добавляет размер. По Alucobond Plus готовая деталь после гибки больше на 0,8–1,6 мм, в обычном Alucobond на каждую кромку вычитают около 1 мм, для Dibond на каждый сгиб вычитают 0,7 мм. Перед серией делают пробную полоску.
Расстояние до кромки. Лист легче гнуть, если канавка расположена не ближе 25 мм к краю.
Температура. Гибка при температуре воздуха и материала ниже 0 °C не рекомендуется.
Почему на лице бугры и вмятины
Это главный вопрос практиков по композиту. Оператор фрезерует V-фрезой, внутри всё в порядке, а на лицевой стороне вдоль канавки бугры или продавленные следы «через разные расстояния».
- Тупой, наклёпанный торец фрезы. Самый частый ответ опытных операторов: торец затупился, налип алюминий, фреза давит, а не режет. Помогает заточка или замена. Руководство Alucobond Plus добавляет это же словами: острая фреза снижает нагрев и не оставляет сплавленного сердечника, который иначе приходится дофрезеровывать.
- Остаток слишком толстый или гуляет. Глубину задают от стола, а лист по толщине неровный. Один оператор на форуме писал, что у партии толщина листа гуляет на несколько десятых миллиметра, на глаз это не видно, а остаток меняется на столько же. Лист измеряют штангенциркулем в нескольких точках и делают канавку пробной полосой, а не по номиналу.
- Лист неплоский на столе. Если вакуум держит панель не по всей площади, глубина от стола и глубина в материале расходятся: проверьте прилегание щупом по краям листа.
- Прижим точечными зажимами. Руководство Alucobond Plus советует прижимать лист через плоскую планку, потому что точечные зажимы оставляют вмятины на лице. Производитель Alucobond рекомендует зажимы с пластиковыми или деревянными губками.
- Врезание. Один из операторов советовал врезаться наклонно, а не вертикально, чтобы не оставлять точки на лицевой стороне. Это опыт практика, а не требование производителя.
- Не тот материал. Дешёвые композиты различаются сердечником и толщиной лицевого слоя, и режимы под Alucobond для них неточны. Пробный рез на обрезке обязателен.
Как закрепить лист
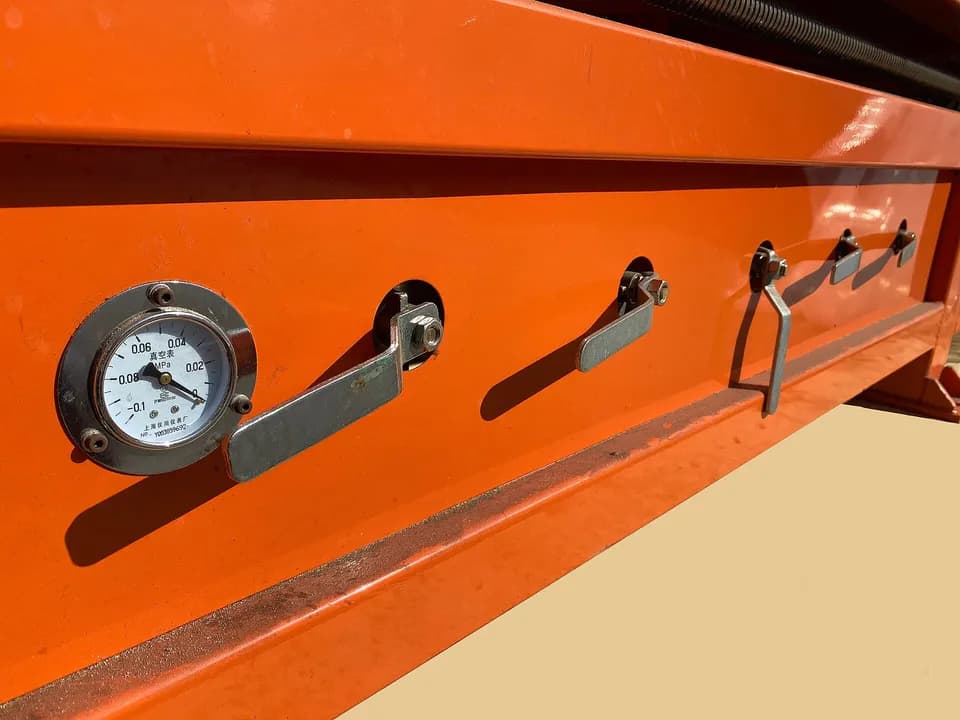
Производитель Alucobond называет два способа: вакуумный стол с жертвенной плитой МДФ и зажимы с пластиковыми или деревянными губками. Для листа АКП на столе класса 1325 вакуум удобен тем, что не оставляет следов на лице. Так, у фрезера Wattsan M1 1325 в характеристиках тип стола указан как «Т-пазы/вакуум», зон шесть, и лист 1220×2440 мм на таком столе закрывает большую часть поля. Как рассчитать прижим и закрыть лишние зоны, написано в статье про вакуумный стол.
Защитная плёнка с листа остаётся до гибки и монтажа. Её снимают в последнюю очередь, чтобы не поцарапать лицо.
Для фрезеровки композита нужен мощный пылесос: производитель Alucobond рекомендует для ручных фрезеров от 800 Вт пылесос класса пыли M. Аспирация фрезера разобрана в статье про юбку, циклон и заземление шланга.
Что не работает
| Что видно | Причина | Что делать |
|---|---|---|
| ПВХ бахромит по кромке | тупая фреза, мала подача, рыхлый лист | заменить фрезу, поднять подачу, сделать пробный рез на обрезке |
| Поликарбонат трескается по кромке | вибрация, перегрев, растворитель | жёстко прижать, обдув, не протирать кромку ацетоном |
| Лицо АКП в буграх вдоль канавки | тупой торец, остаток толстый или гуляет | заточить фрезу, измерить толщину листа, сделать пробную полоску |
| Лицо АКП рвётся при гибке | канавка глубже остатка 0,8 мм | уменьшить глубину на 0,1–0,2 мм и повторить на полосе |
| АКП гнётся с усилием, на изгибе гребень | остаток слишком толстый | увеличить глубину на 0,1–0,2 мм |
| Вмятины на лицевой стороне от прижима | точечные зажимы | прижимать через планку, мягкие губки или вакуум |
Когда нужна помощь
Если станок режет композит с буграми и не удаётся поймать глубину по Z, причина бывает в плоскости стола и перпендикулярности шпинделя, а не в фрезе. На готовом станке такие вопросы решает пусконаладка и сервис продавца; у Lasercut проверка механики и пробное фрезерование входят в состав пусконаладочных работ.
Частые вопросы
Какую фрезу брать для АКП под гибку?
V-фрезу 90° для сгиба в прямой угол или 135° для пологого, твёрдосплавную, с плоским торцом не уже 1,6 мм. Практики используют фрезы с полкой около 2 мм и следят за состоянием торца.
Какая глубина канавки нужна для панели 4 мм?
3,2 мм от тыльной стороны, если остаток 0,8 мм (0,5 мм лицевого алюминия и 0,3 мм сердечника), как указано для Alucobond. Для других панелей смотрите руководство производителя и сделайте пробный сгиб.
Можно ли фрезеровать ПВХ без бахромы?
Можно: острая многозубая твёрдосплавная фреза, достаточная подача, жёсткая фиксация листа, при необходимости несколько проходов с тонким последним. Режим в руководстве Palight рассчитан на жёсткий станок, на лёгком портале начинают с меньшей подачи.
Нужно ли охлаждать поликарбонат?
Нужен обдув воздухом. SABIC не рекомендует охлаждающие жидкости, а перегрев листа не допускает. Растворители для протирки кромки не применяют.
Почему лицо АКП бугрится после фрезеровки?
Чаще всего тупой или налипший торец фрезы и неправильный остаток из-за разброса толщины листа. Заточите или замените фрезу, измерьте лист и подберите глубину на пробной полосе.
Источники
- Working directions for FOREX classic ↗ — 3A Composites, 2011
- PALIGHT Fabrication Guide ↗ — Palram, 2015
- Fabrication Manual: The Foamed PVC Family ↗ — 3A Composites, 2016
- LEXAN Sheet Processing Guide ↗ — SABIC, 2019
- ALUCOBOND Processing and Technical Data ↗ — 3A Composites, издание 3, технология routing and folding
- ALUCOBOND PLUS Fabrication Manual ↗ — 3A Composites USA, 2019
- Фрезеровка композита под сгиб ↗ — обсуждение практиков
- Резка ПВХ: подача, обороты, инструмент ↗ — обсуждение практиков
Фото: Stichting CabFabLab / Wikimedia Commons, CC BY 2.0

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий