Кратко
- Сила прижима равна перепаду давления, умноженному на площадь. При разрежении около 50 кПа деталь 100×100 мм прижата силой около 500 Н (51 кгс), а деталь 50×50 мм всего 125 Н.
- Для зажима на деревообрабатывающих станках производитель насосов Busch называет абсолютное давление под деталью 150–500 гПа. Боковые каналы он относит к подъёму и пылеудалению, а не к зажиму.
- Водокольцевой насос терпим к пыли, но упирается в давление пара воды: при 40 °C глубже 74 гПа не откачать. Пластинчатому нужен фильтр на входе и замена изнашиваемых деталей.
- Насос заметно прибавляет к нагрузке: станку класса 1313 с 4,4 кВт добавляется насос на 5,5 кВт, вместе почти 10 кВт.
- Деталь чаще уходит из-за утечки, чем из-за слабого насоса: открытые зоны, негодный уплотнитель, канавки в жертвенном слое, засорённый фильтр.
Сколько держит вакуум
Атмосферное давление у земли около 101 кПа. Для зажима на деревообрабатывающих станках Busch называет диапазон абсолютного давления 150–500 гПа. Возьмём верхнюю границу, 500 гПа: перепад получается около 51 кПа, или около 5 Н на каждый квадратный сантиметр площади детали. Сила прижима F = Δp × A, и от формы детали она не зависит.
| Деталь | Площадь, см² | Прижим при Δp 50 кПа, Н (кгс) | Сопротивление сдвигу при трении 0,25–0,6, Н |
|---|---|---|---|
| 50×50 мм | 25 | 125 (13) | 31–75 |
| 100×100 мм | 100 | 500 (51) | 125–300 |
| 300×400 мм | 1200 | 6000 (612) | 1500–3600 |
Коэффициент трения дерева по дереву в сухом состоянии справочники дают в пределах 0,25–0,62.
Теперь сила резания. Фреза 6 мм при 18 000 об/мин и подаче 5400 мм/мин в пазу глубиной 6 мм снимает 194 400 мм³ в минуту. При удельной силе резания дерева 30–60 Н/мм² (порядок величины, формулы разобраны в статье про расчёт режимов) мощность резания составит 100–200 Вт. Окружная скорость кромки 5,65 м/с, значит касательная сила около 17–34 Н. Деталь 100×100 мм держится с запасом в 4–18 раз. У детали 50×50 мм запас от 0,9 до 4, то есть в худшем случае фреза сильнее трения. А ведь это ещё до того, как кромка разрежет контур и пропустит воздух под деталь. Поэтому мелочь держат мостиками и недорезом, как в статье про раскрой фанеры, а вакуум оставляют для больших деталей.
Расчёт идёт по теоретическому перепаду. Реальный ниже, потому что воздух течёт по каналам и просачивается. Манометр, который стоит на самом насосе, показывает разрежение у насоса, а не под деталью, поэтому полезно поставить второй на столе.
Из чего состоит стол
Производители оснастки различают две схемы. Первая, универсальная (её называют проточной), распределяет разрежение по всей поверхности пористой плиты и годится для раскроя целых листов. Вторая, замкнутая, держит одну деталь: уплотнитель обходит её по контуру, а каналы внутри контура собирают воздух.
| Универсальный (проточный) | Под деталь (замкнутый) | |
|---|---|---|
| Как держит | воздух идёт сквозь пористую плиту по всей зоне | уплотнитель по контуру, каналы внутри |
| Где работает | раскрой целых листов | серия одинаковых деталей, оснастка |
| Расход (ориентир производителя) | около 400 CFM при 15 inHg (≈680 м³/ч при ≈51 кПа) | около 80 CFM при 25 inHg (≈136 м³/ч при ≈85 кПа) |
| Магистраль (ориентир производителя) | не меньше 3 дюймов (76 мм), лучше 4–5 | не меньше 3/8 дюйма (10 мм), лучше 1/2 |
| Слабое место | мелкие детали: площадь прижима тает по мере выреза | оснастку нужно делать под каждую деталь |
Эти цифры рассчитаны на промышленные станки. Для мастерской это ориентир сверху, с которым сравнивают паспорт насоса.
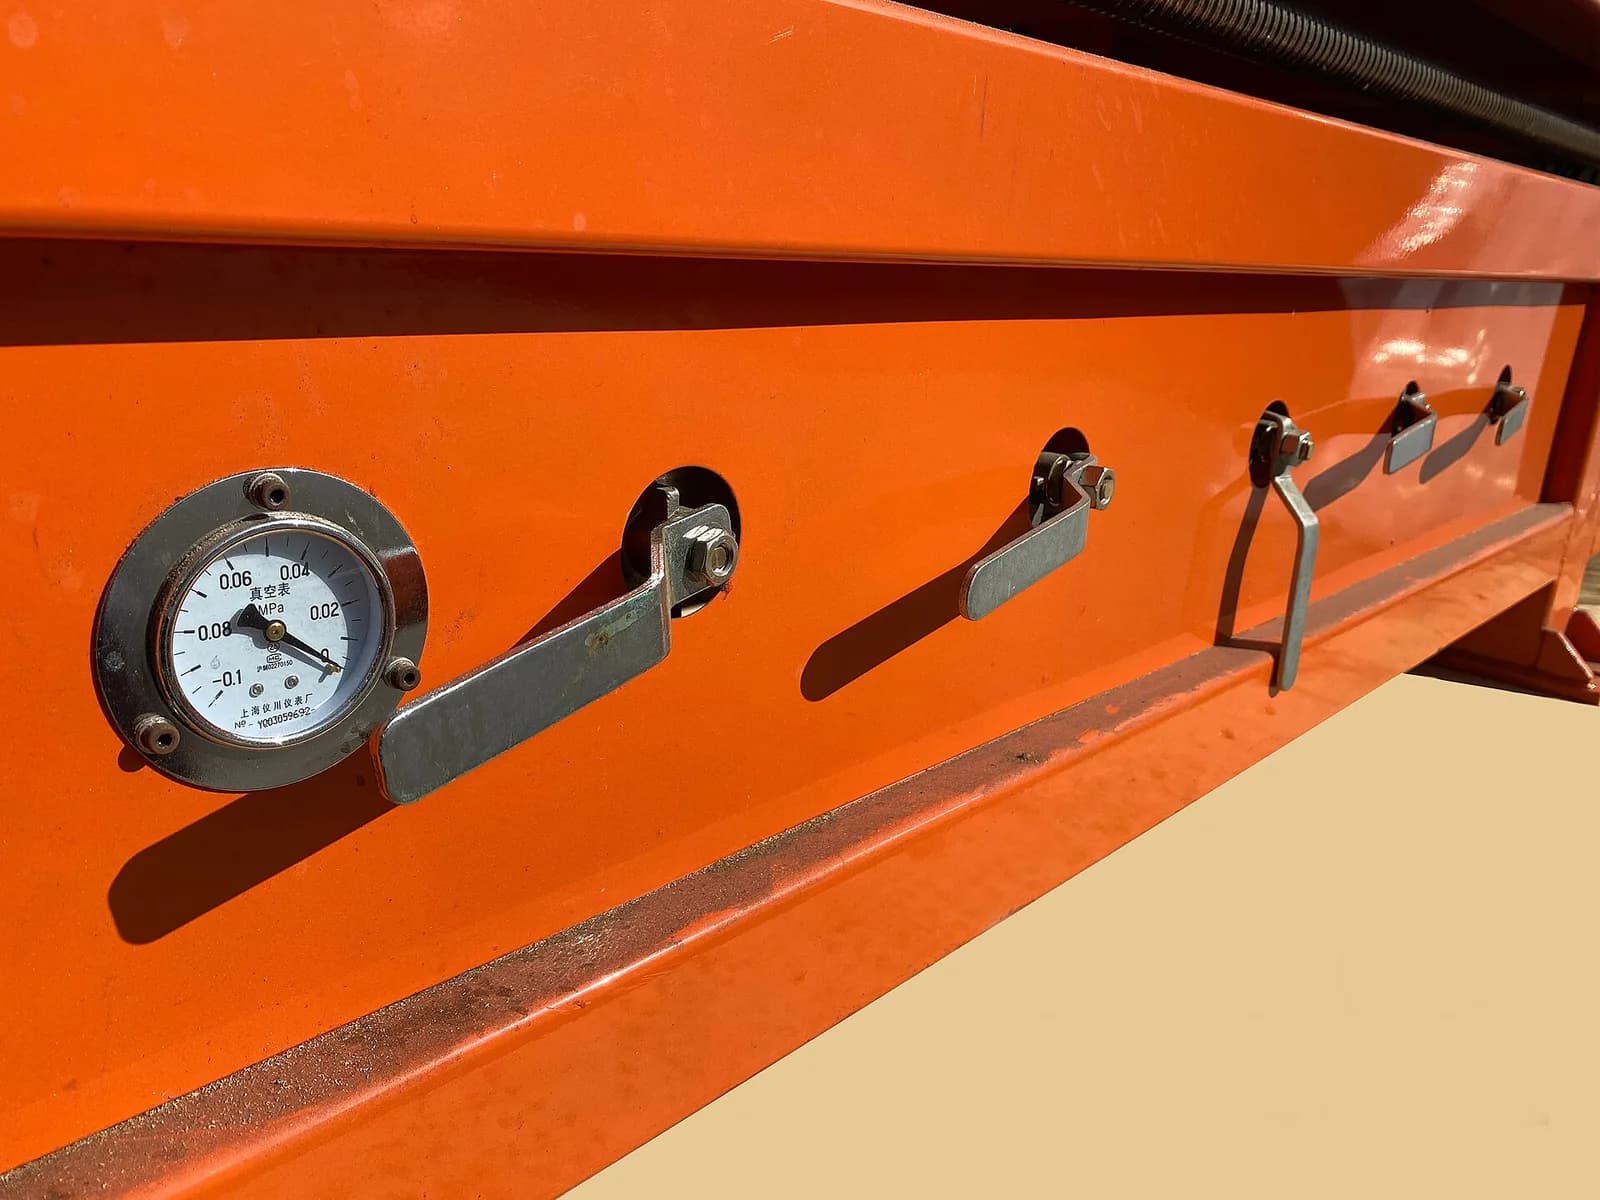
Стол раскроя почти всегда универсальный. Под плитой лежит камера или сетка каналов, разбитая на зоны с клапанами. Сверху лежит жертвенный слой из пористой плиты МДФ. На камере стоит манометр, перед насосом ставят фильтр или сепаратор, иначе пыль уйдёт в насос.
Зоны
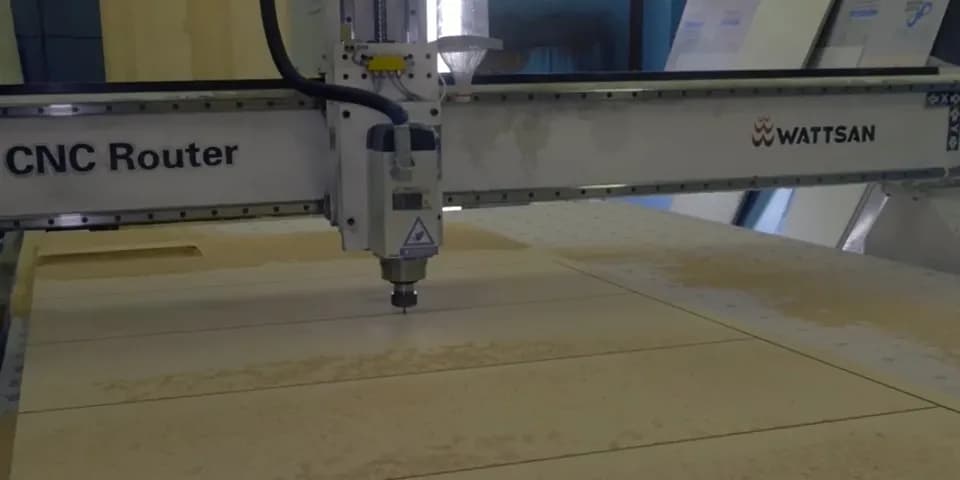
Лист 1220×2440 мм на столе 1300×2500 мм закрывает 2,98 из 3,25 м², то есть около 92 процентов. Остальное — открытые отверстия, и воздух уходит в них, а не из-под листа. Клапаны зон перекрывают то, что лист не накрыл. Например, у фрезера Wattsan M1 1325 тип стола в характеристиках указан как «Т-пазы/вакуум», вакуумных зон шесть, а насос заявлен на 5,5 кВт. Если зоны равны, на каждую приходится около 0,54 м², и полулист 1220×1220 мм займёт примерно три зоны, а остальные три нужно закрыть.
То же советуют и для листа неполного формата: закрывать неиспользуемые участки плиты обрезками или плёнкой, торцы плиты красить резиновой краской, чтобы воздух не шёл сбоку.
Насос: водокольцевой, пластинчатый и другие
| Тип | Что даёт | Что учитывать |
|---|---|---|
| Водокольцевой | вакуум 90–95 % (остаточное давление 40–80 мм рт. ст., то есть 53–107 гПа); мало чувствителен к загрязнениям, нет трущихся уплотнителей | нужна вода с охлаждением; глубина вакуума ограничена давлением пара воды: 17 гПа при 15 °C, 42 гПа при 30 °C, 74 гПа при 40 °C; вода уходит с воздухом |
| Пластинчато-роторный | Busch называет для зажима пластинчатые насосы серий R5 и SECO | масляный: масло уплотняет, смазывает и охлаждает, пыль в нём вредна; сухой: пластины изнашиваются и их меняют; фильтр на входе нужен в обоих случаях |
| Кулачковый сухой | Busch называет для зажима, подъёма и пылеудаления серию Mink | сухой, то есть без масла в рабочей камере; цену и расходники сверяйте по паспорту |
| Боковой канал | по Busch подходит для подъёма (300–900 гПа абс.) и пылеудаления (800–900 гПа) | до 150–500 гПа, нужных для зажима, не про них |
Для мастерской выбирают обычно между водокольцевым и пластинчатым. Водокольцевой прощает пыль, но требует воды и места под бак, а летом вода греется и вакуум слабеет. При 40 °C давление пара воды 74 гПа: до рабочих 150–500 гПа запас ещё есть, а паспортные 53–107 гПа уже недостижимы. Пластинчатый проще подключить, но фильтр придётся чистить регулярно.
Насос обслуживают по регламенту производителя. Перед сухим пластинчатым ставят влагоотделитель, в водокольцевой заливают чистую воду, лучше дистиллированную, и ни в коем случае не растворители. Двигатель подключают строго по шильдику, корпус заземляют, а после любого ремонта замеряют ток.
В паспорте смотрят не максимальный расход при атмосферном давлении, а расход при рабочем разрежении, по кривой «расход — остаточное давление». Если у продавца такой кривой нет, это повод спросить прямо.
Расход и мощность
Для универсального стола нужен большой расход: воздух должен успевать идти через плиту и неплотности. Для замкнутого хватает малого, но с глубоким вакуумом. Производители советуют следить за насосом не на холостом ходу, а в реальной работе.
По электричеству насос прибавляет заметно. Станок Wattsan M1 1313 без насоса потребляет 4400 Вт (заявлено производителем), а насос на 5,5 кВт поднимает установленную мощность до 9,9 кВт. По формуле из статьи про электричество для цеха это около 18 А по трём фазам при 380 В. При тарифе 10 ₽ за кВт·ч насос на 5,5 кВт на полной нагрузке обходится в 55 ₽ в час (допущение, тариф берите свой). Калькулятор окупаемости фрезера закладывает около 50 ₽ в час, потому что насос не всегда работает на полную мощность.
Жертвенный слой
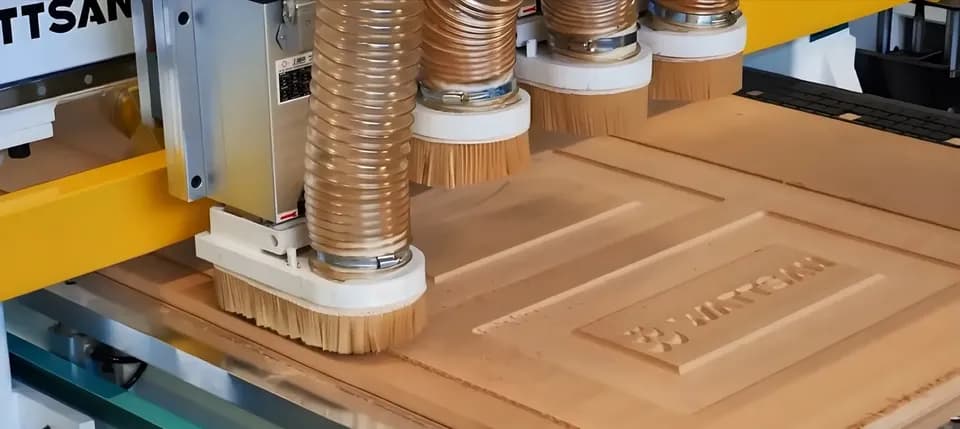
Пористую плиту при первой установке фрезеруют с двух сторон: по данным американского производителя фрез Onsrud это улучшает пропускание воздуха и даёт плоские, параллельные поверхности. Потом плиту перефрезеровывают большой фрезой, чтобы убрать канавки. Каждый сквозной рез оставляет в плите канавку, а канавка пропускает воздух мимо детали. Заглубление в плиту делают минимальным, 0,1–0,3 мм (ориентир практики), чтобы фреза прошла сквозь лист, а жертвенный слой остался целым.
Сам жертвенный слой не выравнивают вручную: его прифрезеровывают тем же станком широкой фрезой, около 18 мм, с заметным перекрытием проходов, за несколько проходов по 1 мм. Если на плите после этого остались волны, причина чаще в неперпендикулярном шпинделе, и стол тут ни при чём.
Двусторонняя меламиновая плита пропускает меньше воздуха, чем голая МДФ. Для замкнутой оснастки для уплотнителя советуют закрытоячеистый поролон для уплотнителя: он возвращает форму после сжатия, а открытоячеистый уплотнитель-«самоклейка» держит плохо. Уплотнитель закладывают в проточку вокруг детали, и порты вакуума сверлят внутри его контура.
Почему детали сдвигаются
| Причина | Как проявляется | Что делать |
|---|---|---|
| Неприкрытые зоны или участки плиты | манометр показывает слабое разрежение, лист «играет» | закрыть клапаны, накрыть открытые места обрезками листа |
| Изношенный или открытоячеистый уплотнитель | воздух идёт по контуру, деталь держится по краям | заменить на закрытоячеистый в проточке |
| Канавки в жертвенном слое | детали держатся хуже по линиям прежних резов | перефрезеровать плиту большой фрезой |
| Малая площадь детали | деталь уходит на последнем проходе | мостики и недорез (в англоязычных каталогах их называют tab cutting и skin cutting) |
| Лист коробит | в центре зазор, воздух идёт мимо | зажать лист по краям, пока зона не наберёт разрежение |
| Насос теряет давление | вакуум ниже обычного, манометр не растёт | почистить фильтр, проверить пластины или температуру воды |
| Спираль «вверх» тянет деталь | кромка подпрыгивает, на верхней грани ворс | компрессионная фреза или спираль «вниз», см. сравнение фрез |
Если вакуум плохо держит при исправном насосе, ищите подсосы: края кривого листа заклеивают малярной лентой, проверяют хомуты на шлангах, фильтр и обратный клапан (у старого он мог сточиться и начать запирать поток). Магистрали лучше собирать из полипропилена, а не из серой канализации, и помнить, что сечение кранов и фитингов влияет на расход сильнее диаметра труб.
Тупая фреза и завышенная подача поднимают силу резания, а мелкая деталь снижает прижим, поэтому сначала проверяют режим и площадь детали, а потом винят насос. Расчёт подачи на зуб есть в статье про режимы фрезеровки МДФ, фанеры и массива.
Как найти утечку за десять минут
- 01
Закройте клапаны зон,
которые лист не накрывает, и положите на рабочую зону плотный лист без отверстий, например двустороннюю меламиновую плиту.
- 02
Снимите показание манометра на столе.
Если разрежение близко к паспортному, насос и магистраль исправны. Если нет, смотрите насос, фильтр и шланги.
- 03
Положите рабочий лист
и снимите показание снова. Разница с первым замером показывает, сколько воздуха уходит через плиту и неплотности.
- 04
Закрывайте зоны по одной
и следите за манометром. Зона, на которой разрежение резко падает, пропускает воздух.
- 05
Осмотрите уплотнители и жертвенный слой
на этой зоне: канавки от прежних резов, смятый поролон, трещины на торцах.
Частые вопросы
Можно ли сделать вакуумный стол своими руками?
Можно: берут плиту с каналами, пористую МДФ сверху, по контуру ставят закрытоячеистый уплотнитель, зоны разводят шлангами с клапанами. Сложнее всего с насосом. Мощность пылесоса даёт расход, но не глубину вакуума, а прижим определяется перепадом давления, поэтому без манометра самоделка быстро превращается в угадайку.
Подходит ли вакуум для массива?
С оговорками. Неровный и пористый массив вакуум держит плохо, как отмечено в статье про столярную мастерскую: для массива используют Т-пазы, упоры и прижимы, а комбинированный стол оставляет вакуум для плитных материалов.
Чем водокольцевой насос лучше пластинчатого?
Он меньше боится пыли и не имеет трущихся уплотнителей, но нужна вода и её охлаждение. У пластинчатого проще подключение, но расходники и фильтр требуют внимания.
Нужен ли вакуум на станке, где режут по одному листу в день?
Если лист один, прижимы и мостики часто дешевле. Вакуум окупается, когда на установку и снятие листа уходит время, сравнимое с резом.
Источники
- Vacuum pumps for CNC machining ↗ — Busch Vacuum Solutions, страница применений, диапазоны давления для зажима и подъёма
- The Importance of Spoilboards in the Machining Process ↗ — LMT Onsrud, 2026
- Wattsan M1 1325: технические характеристики ↗ — по данным производителя, 2026
- Wattsan M1 1313: технические характеристики ↗ — по данным производителя, 2026
Фото: Jaecnc / Wikimedia Commons, CC BY-SA 4.0

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Механика: направляющие, станина, вакуумный стол
Все →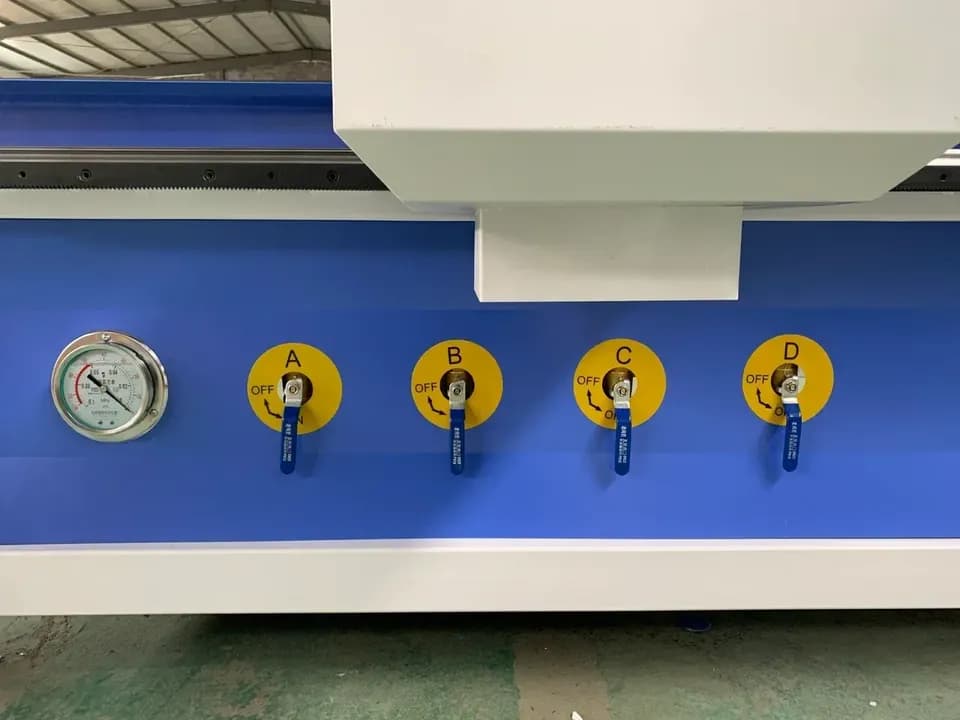

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий