Кратко
Люфт убирают в том узле, где он найден. У ШВП зазор в гайке снимает преднатяг (вторая гайка, проставка, гайка с натягом) или замена гайки, зазор в опоре винта снимают подтяжкой и заменой подшипников. У рейки шестерню прижимают эксцентриком или регулировочной пластиной без перетяга и проверяют в нескольких точках хода. У рельсовых кареток ставят каретки с нужным классом преднатяга, у круглых валов меняют подшипники. Программная компенсация нужна только как временная мера.
- Люфт лечат в том узле, где он найден, поэтому сначала его локализуют, а потом выбирают способ. Порядок поиска описан в статье про проверку геометрии и люфта.
- У ШВП зазор снимает преднатяг. Производитель HIWIN для станков с ЧПУ рекомендует не превышать 8 % от динамической грузоподъёмности гайки: больше преднатяг греет винт и сокращает ресурс.
- У рельсовых кареток люфт задаёт класс преднатяга, а не подтяжка болтов. По каталогу HIWIN, Z0 это 0–0,02 C, ZA 0,05–0,07 C, ZB 0,10–0,12 C.
- Шестерню к рейке прижимают до отсутствия зазора, но без перетяга, и проверяют в нескольких местах хода: рейка по длине неоднородна.
- Разбирать шариковую гайку без методики нельзя: шарики высыпаются, и собрать узел в мастерской трудно.
Оборудование
- индикатор часового типа на магнитной стойке
- набор шестигранников
- динамометрический ключ
- щупы
- чистая ветошь
Материалы
- смазка по паспорту узла
- при необходимости новые подшипники опоры винта или каретки
Время
≈ 180 мин
Сначала определите узел
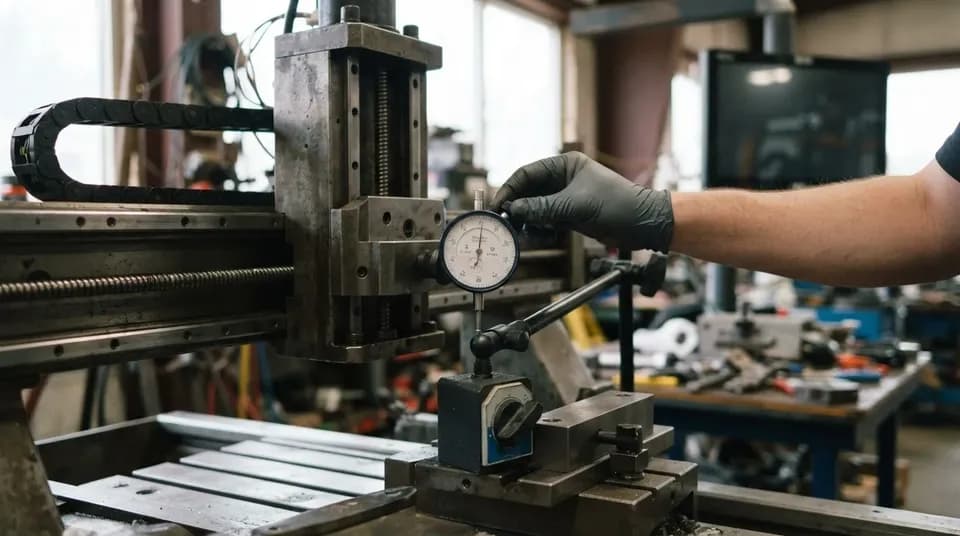
Лечение зависит от узла, а лечить «люфт вообще» бессмысленно. Если вы ещё не нашли место, начните с проверки индикатором: ось двигают шагами по 0,1 и 0,01 мм, а наконечник упирают в подвижную часть. Эту процедуру разбирает статья про овалы, люфты и вибрацию, и повторять её здесь не нужно. Достаточно запомнить, что покачивание рукой не отличает зазор в гайке от зазора в шпинделе или в рейке.
Для привода на ШВП полезна проверка от производителя. В руководстве HIWIN по шарико-винтовым парам описаны четыре замера относительного движения при вращении винта вручную при выключенном питании:
- Осевое биение торца винта, наконечник индикатора упирается в шарик, приклеенный в центровое отверстие. Если опора и гайка стоят правильно, смещение не больше 0,003 мм.
- Движение корпуса подшипников относительно посадочного места.
- Движение корпуса гайки относительно стола.
- Движение корпуса гайки относительно фланца самой гайки.
Любая стрелка, которая не стоит на нуле на втором, третьем или четвёртом шаге, указывает на ослабленный крепёж или недостаточно жёсткое посадочное место, а не на износ самой гайки. Так «люфт ШВП» нередко оказывается ослабленным корпусом опоры, а не износом гайки.
Ниже узлы идут по убыванию частоты, с которой их называют операторы, сталкивавшиеся с люфтом.
Гайка ШВП
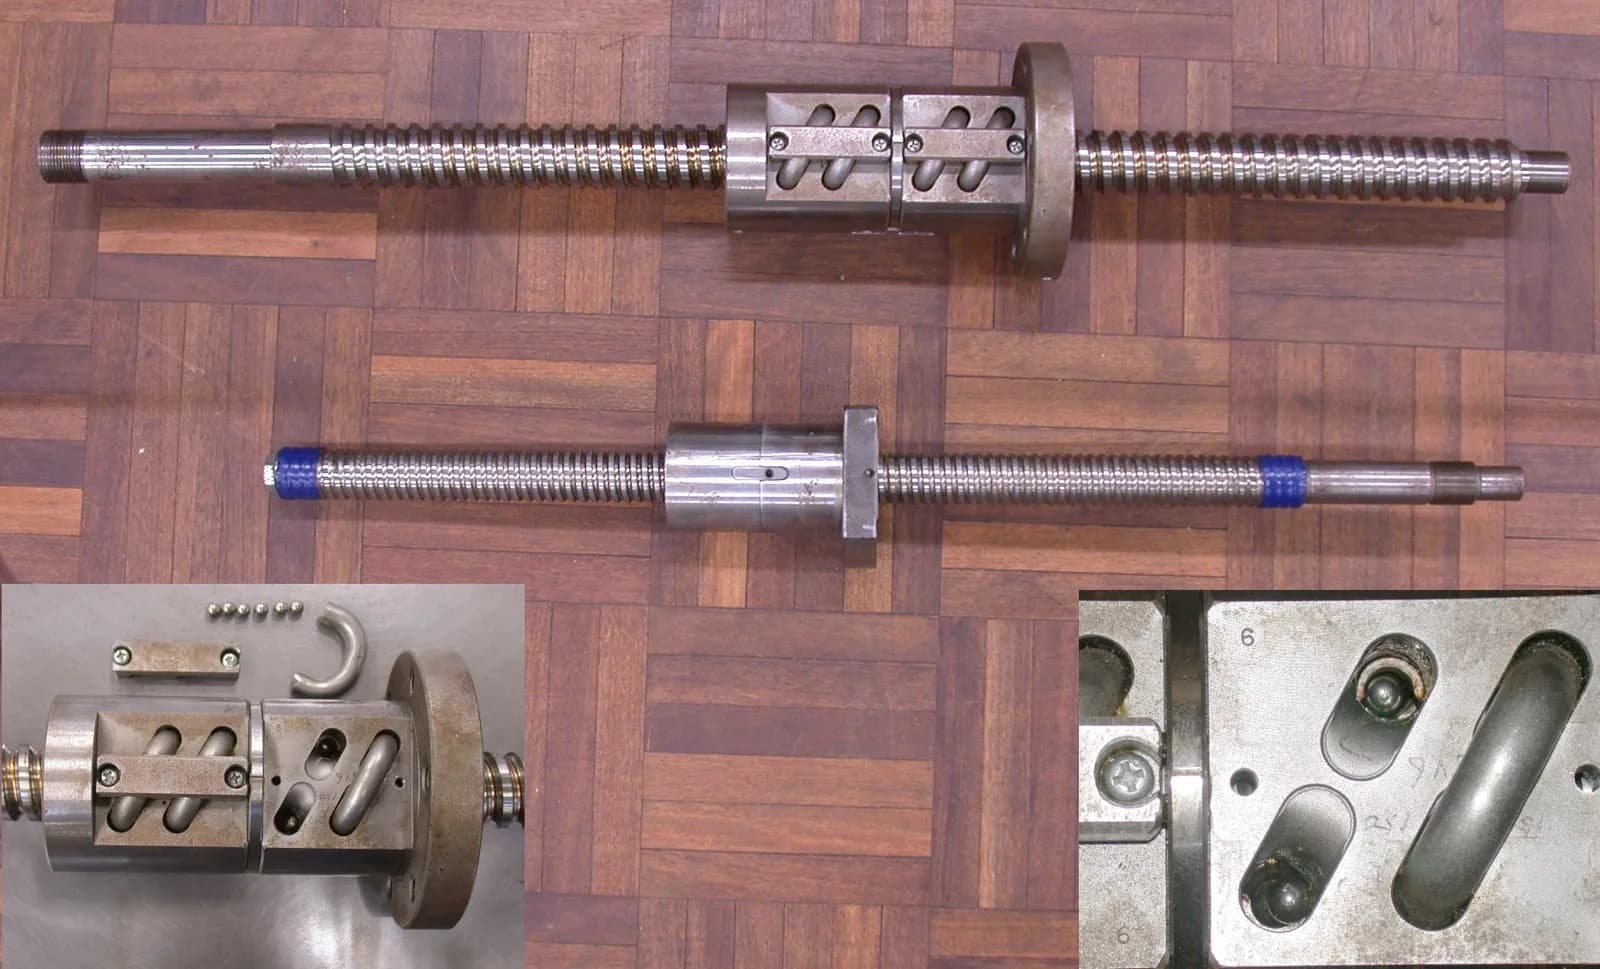
Зазор между шариками и дорожками снимают преднатягом. HIWIN описывает три способа: двойная гайка с проставкой между двумя половинами, одинарная гайка с шариками увеличенного диаметра и одинарная гайка со смещением шага (offset). Для двойной гайки проставка толще номинала раздвигает гайки (растяжение), тоньше стягивает их (сжатие). Подбор проставки в мастерской практически невыполним, потому что толщина считается сотыми долями миллиметра.
| Способ | Что делают на практике | Предел |
|---|---|---|
| Заменить гайку на гайку с преднатягом | покупают пару «винт и гайка» того же класса точности | без экспериментов, самый надёжный |
| Добавить вторую гайку | ставят вторую гайку на тот же винт с проставкой, развод по паспорту | нужен паспорт узла и место по длине |
| Одинарная гайка с offset-преднатягом | заменяют гайку целиком | по каталогу HIWIN преднатяг не больше 5 % от динамической нагрузки C |
| Корректировка «в программе» | вводят компенсацию люфта в контроллер | временная мера |
Общий предел для станков с ЧПУ HIWIN называет так: преднатяг не выше 8 % от C. Цифры не стоит переносить «на глаз» на дешёвый винт: у них нет паспорта, и узнать, какой преднатяг заложен, можно только измерением момента проворачивания. Для оценки используют формулу из руководства: момент холостого вращения равен коэффициенту Kp (от 0,1 до 0,3), умноженному на преднатяг и на шаг и делённому на 2π. Например, при динамической нагрузке гайки 8 кН (порядок для винта 1605), преднатяге 3 % (240 Н), шаге 5 мм и Kp 0,2 момент выходит около 38 Н·мм, то есть чуть меньше 0,04 Н·м. Если гайка проворачивается заметно тяжелее, она, вероятно, перетянута. Если винт крутится от лёгкого щелчка пальцами, преднатяга нет.
Опора винта
Второе место, где ищут «люфт ШВП», это подшипники в опорных блоках. Осевой зазор в опоре даёт то же самое, что зазор в гайке: при смене направления ось не двигается, а индикатор показывает ход. Операторы, которые с этим сталкивались, советуют три шага.
- Подтяните гайку-фиксатор на торце винта и стопорную гайку, предварительно очистив резьбу. Часто всё заканчивается на этом.
- Если подтяжка не помогает, замените подшипники. В фиксированной опоре работают упорные подшипники, а не радиальные: пара радиально-упорных подшипников, поставленных «лицом к лицу» с гайкой преднатяга, снимает зазор в обе стороны.
- Проверьте посадочные места: несоосные гнёзда под подшипники винта дают ступеньку на финальных проходах, и никакая подтяжка их не исправит.
В свободной опоре осевой зазор допустим, потому что она только поддерживает винт. Если свободная опора заклинила от смещения, винт нагревается и гудит.
Зубчатая рейка и шестерня
Зазор в зацеплении виден как заезд на углах, вертикальные полоски на торце и поломка тонких фрез. Прежде чем двигать шестерню, операторы советуют проверить два соседних узла: шпонку малой шестерни и осевой люфт колеса на валу редуктора. Нередко стучит именно шпонка.
Затем шестерню прижимают к рейке. Конструкции бывают разные: на эксцентрике, на салазках с регулировочными винтами, на подпружиненной каретке, но правила регулировки у них общие.
- Прижимать нужно до исчезновения зазора по лёгкому покачиванию, а не до заметного сопротивления. Перетяг греет двигатель и быстро изнашивает рейку. Одни операторы боятся, что мотор перегрузится, другие уверяют, что ничего не случится. Небольшой натяг нормален, сильный не нужен.
- Проверять нужно в нескольких точках хода, а не в одном месте. Шаг рейки и её установка по длине неоднородны, и в начале, середине и конце хода зазор разный. Если на одном конце шестерню клинит, а на другом люфт, рейка поставлена неровно: ищите стык и регулируйте прилегание рейки к станине.
- Для ответственных осей выбирают косозубую рейку и две шестерни с предварительным закручиванием друг относительно друга (anti-backlash). Такая пара выбирает зазор в обе стороны.
Рейка в любом исполнении даёт больше люфта, чем винт, и этот минус ложится на сам выбор привода. Подробнее об этом написано в материале про шаговый двигатель или серво.
Рельсовые каретки
Рельсовая каретка не «разбалтывается» от подтяжки болтов. Её зазор определяет класс преднатяга, и он задан при изготовлении. По каталогу HIWIN для линейных направляющих:
| Класс | Код | Преднатяг | Где ставят |
|---|---|---|---|
| Лёгкий | Z0 | 0–0,02 C | транспортные устройства, оси X-Y общего назначения, малая точность |
| Средний | ZA | 0,05–0,07 C | станки с ЧПУ, ось Z, где нужна высокая точность |
| Тяжёлый | ZB | 0,10–0,12 C | высокая жёсткость, вибрации и удары, тяжёлое резание |
Для типоразмеров до HG20 производитель рекомендует не брать преднатяг выше ZA, потому что у малого типоразмера тяжёлый преднатяг сокращает ресурс. Следовательно, если каретка на малом фрезере стучит, а в паспорте стоит Z0, это не поломка, а свойство выбранного класса. Лечится заменой кареток на ZA, а не затяжкой.
Что делать с признаками износа.
- Выпавший шарик. Даже один шарик в каретке даёт стук и хруст в одном месте хода, и такую каретку меняют целиком, а рельс и вторую каретку заодно осматривают на износ дорожки.
- Хруст при движении без признаков зазора. Проверьте грязь в уплотнениях, засохшую смазку и перекос рельса. Каретку при этом не разбирают.
- Каретки разных серий на одном рельсе ставить нельзя, даже если посадка совпадает.
Типоразмер рельса серийного станка указан в характеристиках модели. Например, у Wattsan Mini 0404, A1 и M1 малых форматов направляющие HIWIN 20 мм, а у серии M3 HIWIN 25 мм. На такой раме люфт редко происходит из-за самих кареток, зато часто из-за ослабленного крепления рельса и корпуса подшипников.
Круглые валы и линейные подшипники
На станках с круглыми валами люфт даёт износ линейных подшипников. Практики сходятся во мнении, что менять нужно подшипники, а не вал, и меняют их попарно по оси. Разрезные подшипники нельзя стягивать болтом по самой обойме: их зажимают кронштейном, иначе зазор появится снова. Вал осматривают на задиры и выработанную канавку: если она есть, вал меняют вместе с подшипниками.
Редуктор, муфта, шкив
Остаются узлы между двигателем и винтом.
- Муфта. Люфт в кулачковой муфте и в муфте с одним зажимным винтом проверяют вручную: ротор двигателя должен вращаться вместе с винтом без «свободного хода». Метка маркером на двигателе и винте покажет проскальзывание.
- Шкив. Шкив, проворачивающийся на валу, дает накопленную ошибку. Ставят шпонку и фиксируют шкив стопорным винтом на лыске.
- Редуктор. Радиальные подшипники в редукторе изнашиваются первыми, и люфт проявляется на выходе.
- Ремень. Натяжка ремня люфт не убирает: ремень натягивают, чтобы он не проскальзывал и не перескакивал зубья, а не чтобы выбрать зазор.
Что не стоит делать
Как не допустить возвращения люфта
Люфт растёт, когда узел сух, грязен или перегружен. Профилактика короткая.
- Смазывайте рельсы, винт и рейку по паспорту. Липкая смазка собирает пыль и стружку, поэтому в пыльном цехе выбирают тонкую и чаще убирают старую.
- Держите уплотнения кареток целыми, а гусеницу и защитные гармошки закрытыми от пыли МДФ.
- Регулярно подтягивайте крепёж опор и рейки: сервисные службы рекомендуют плановый осмотр станка раз в 4–6 месяцев.
- Проверяйте люфт индикатором при каждом ТО и записывайте значения: так видно, как быстро он растёт.
Когда нужен инженер
Если люфт не уходит после смазки, подтяжки опоры и замены подшипников, а гайка ШВП не поддаётся замене в одиночку, нужен инженер с оборудованием для замера. У продавцов с собственным сервисом, вроде Lasercut, диагностику и ремонт делают и для станков, купленных у других поставщиков, по условиям пусконаладки и сервиса.
Частые вопросы
Можно ли убрать люфт ШВП, просто затянув гайку?
Нет. Преднатяг создают проставкой или специальной конструкцией гайки. Если стянуть корпус, зазор не изменится, а перекос появится. Меняют гайку или ставят вторую по паспорту.
Сколько люфта допустимо на фрезерном станке?
На детали зазор заметен примерно с 0,05 мм. У правильно собранного узла ШВП осевое смещение торца винта при проверке индикатором не больше 0,003 мм. Допуск на конкретный станок определяют точностью обработки, которая вам нужна.
Как понять, что шестерня прижата слишком сильно?
Двигатель заметно греется, ось гудит, шестерня или рейка быстро изнашиваются, а в одном из мест хода ось заедает. Ослабьте прижим и проверьте зазор в нескольких точках хода.
Почему каретка стучит, хотя болты затянуты?
Скорее всего, выпал шарик или каретка с лёгким преднатягом Z0 стоит на оси, где нужен ZA. Затяжкой такой зазор не убрать, каретку придётся менять.
Нужна ли смазка, чтобы убрать люфт?
Смазка зазор не убирает, но сухой узел изнашивается быстрее, и зазор растёт. Смазывать нужно по паспорту узла.
Источники
- HIWIN Ballscrew Technical Information ↗ — HIWIN, разделы про преднатяг (п. 4.4) и поиск причины люфта (приложение A3)
- HIWIN Linear Guideway Catalog ↗ — HIWIN, классы преднатяга Z0, ZA, ZB
Фото: Graibeard / Wikimedia Commons, CC BY-SA 3.0

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Механика: направляющие, станина, вакуумный стол
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий