Кратко
Жертвенный лист делают из МДФ 16–19 мм, фанеры от 15 мм или вспененного ПВХ 10 мм, крепят саморезами с потайной головой ниже уровня реза и выравнивают самим станком широкой фрезой 18–25 мм с перекрытием около 40% и съёмом до 1 мм за проход. МДФ выгибает, когда одна сторона впитала влагу или покрыта, а другая нет: герметизируйте обе стороны и выдержите лист в цехе.
- Жертвенный лист закрывает станину от фрезы, даёт плоскость для нуля Z и принимает врезание на 0,1–0,3 мм при сквозной резке. Со временем он изнашивается, и его меняют.
- Материалы: МДФ 16–19 мм, берёзовая фанера от 15 мм, вспененный ПВХ около 10 мм, акрил 5–6 мм на лёгких станках. У каждого свои слабые места, в таблице ниже.
- Выравнивают лист самим станком торцевой фрезой диаметром 18–25 мм с перекрытием проходов около 40%, съём до 1 мм за проход. Руками и рубанком его не доводят.
- Если на выровненном листе остались волны или полосы, проверяйте перпендикулярность шпинделя, а не стол.
- МДФ выгибает от влаги и от асимметрии: сторону с покрытием или торцы не защитили, а другая впитала воздух. Обработанный с двух сторон и выдержанный лист ведёт заметно меньше.
Зачем нужен жертвенный слой
Деталь режут насквозь, и фреза выходит в стол. Без подкладки она проточит канавки в станине или алюминиевом профиле и сломается на крепёжном болте. Поэтому на стол кладут слой дешёвого материала, и фреза уходит в него на 0,1–0,3 мм. Заход глубже даёт канавки, подсосы воздуха на вакуумном столе и лишний износ.
Второе назначение — база. Ноль Z привязывают к поверхности жертвенного листа, и если она «гуляет» на 0,3 мм, такую же ошибку получают карманы и пазы. В статье про фасады из МДФ показано: неровность жертвенного слоя 0,3 мм превращается в такую же ошибку глубины кармана. На вакуумном столе у жертвенного слоя ещё и третья роль, его описывает материал про вакуумный стол, а здесь речь о станках с прижимами и Т-пазами.
Из чего делать
| Материал | Толщина | Сильные стороны | Слабые стороны |
|---|---|---|---|
| МДФ | 16–19 мм | Дёшево, ровная плотная поверхность, легко прифрезеровать | Ведёт от влаги и перепадов, плохо держит саморезы по кромке, много пыли |
| Берёзовая фанера | от 15 мм | Саморезы держит лучше МДФ, не крошится | Слои с пустотами дают неровную поверхность, нужен хороший сорт |
| Вспененный ПВХ | около 10 мм | Не боится влаги, служит около года по рассказам операторов | Корка и закрытые поры, срезают плотный слой, мягкий |
| Акрил | 5–6 мм | Ровный, подходит лёгкому станку для гравировки | Хрупкий, плавится при перегреве, дорогой |
| Плиты ХДПЭ, СВМПЭ | по задаче | Не впитывают влагу, стабильны | Дороже, плохо клеятся |
Спорное — тянет ли МДФ или вспененный ПВХ воздух на вакуумном столе: мнения расходятся, и на вакуумных столах берут пористую плиту, а не обычный лист. Меламин и ламинат с обеих сторон воздух не пропускают, поэтому для вакуума они не годятся, а для стола с прижимами — вполне. Лист с ламинатом только с одной стороны ведёт сильнее: открытая сторона впитывает влагу.
У МДФ три свойства, важные для стола: плита может коробиться и расширяться во влажной среде, если её не герметизировать, мелкошаговые саморезы держатся плохо, особенно в кромке, а подходят саморезы с крупным шагом. Мы пользуемся этим при креплении.
Как крепить лист
Лист должен лежать на всей площади и не двигаться. Практики делают так:
- Фиксируют лист саморезами с потайной головой по периметру и по сетке в зонах, где резать не будут.
- Головки утапливают минимум на 5 мм ниже поверхности: при выравнивании фреза снимает до миллиметра и не должна задеть металл.
- Крупный шаг резьбы выбирают для кромки и мягкого материала, а в кромке МДФ крепёж ставят с отступом от края.
- Отверстия под саморезы в столе размечают заранее. Если стол из алюминиевого профиля с Т-пазами, лист крепят к Т-гайкам, а не саморезами в профиль.
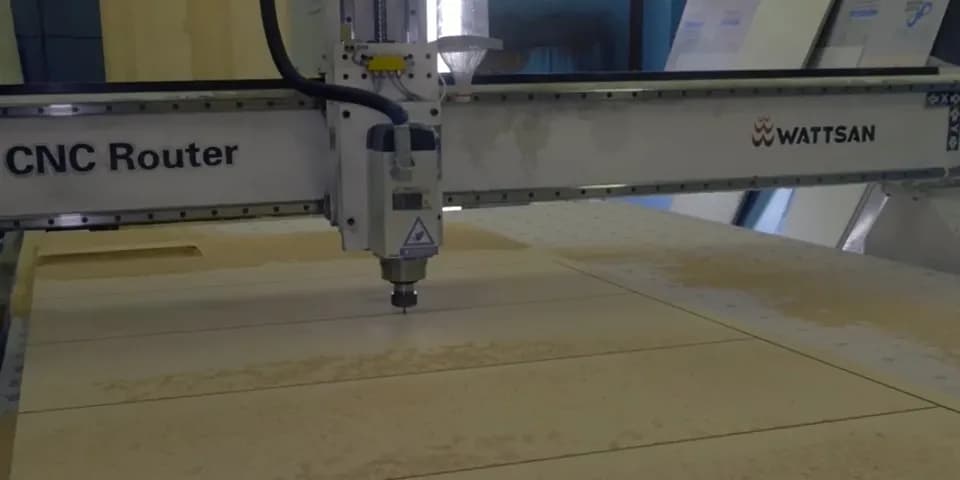
Для станков класса 1325 стол обычно из Т-пазов. Из того, что встречается в мастерских, — у модели Wattsan M1 1325 в карточке стол с Т-пазами или вакуумом на выбор, поэтому жертвенный лист кладут поверх профиля и крепят к пазам по краям, а резку ведут в зоне, где крепёж не мешает.
Как выровнять станком
Выравнивание делают самим станком: так плоскость стола становится параллельной ходу шпинделя, а не линейке. Практики используют торцевую фрезу или фрезу-«чашку» диаметром 18–25 мм с перекрытием проходов около 40% и съёмом до 1 мм за проход, обороты высокие, подача умеренная. Для ПВХ-слоя стола 2×3 м один оператор называл фрезу около 18 мм, около 18 000 об/мин, подачу около 150 мм/с и перекрытие 40% при съёме 1 мм.
Посчитаем время на листе. Шаг между проходами при перекрытии 40% равен 0,6 диаметра: у фрезы 18 мм это 10,8 мм.
| Площадь | Проходов | Длина траектории | Время при подаче 9 м/мин (150 мм/с) |
|---|---|---|---|
| 1250×2500 мм | около 117 | около 290 м | около 32 мин на проход |
| 2000×3000 мм | около 186 | около 560 м | около 62 мин на проход |
Расчёт дан без учёта разгонов и перебегов. Это нижняя оценка: в обсуждении практиков для стола 2×3 м и съёма 1 мм называли около двух часов. Съём 1 мм за проход — верхняя граница, на старом листе с неглубокими канавками хватает меньше.
Затем привяжите ноль Z к свежей поверхности. После выравнивания ноль нужно ставить заново: старый больше не соответствует плоскости.
Если после этого остались волны или ступеньки, стол тут ни при чём. Причина чаще в неперпендикулярном шпинделе, и об этом написано в статье про ось Z и перпендикулярность. Тонкая широкая фреза на длинном хвостовике тоже оставляет борозды: берите фрезу с толстым хвостовиком и малым вылетом. Тупой кончик даёт нарастающую конусность, поэтому для выравнивания держат отдельную острую фрезу.
Почему МДФ выгибает
У МДФ плотный слой у лица всего 2–3 мм, середина плиты рыхлее. Когда с одной стороны на нём что-то остаётся (покрытие, ламинат, влага), а с другой нет, сторона с влагой разбухает, и плита выгибается. Один оператор описывал выгиб жертвенной плиты на 1 мм, когда одна сторона была с покрытием. После снятия материала с одной стороны МДФ-панели тоже выгибает.
Что делают операторы и производители:
- Герметизируют обе стороны и торцы одинаково: грунт или лак с двух сторон, торцы тоже. Это общая хорошая практика для МДФ.
- Выдерживают лист в цехе несколько дней плашмя до укладки на стол.
- Крепят лист к столу достаточно часто, чтобы он не поднялся от напряжения: по краю и по сетке в зонах без резки.
- При выпуклом листе делают сквозные пазы на половину толщины с обратной стороны, чтобы снять напряжение: так советуют для фанерных листов, и приём годится для плотных плит.
- Для станка в сыром помещении выбирают материал, не впитывающий влагу: ПВХ или плиты ХДПЭ.
Спор у операторов вызывает «зелёный» (влагостойкий) МДФ: одни считают, что он ведёт меньше, другие — что разницы нет.
Когда менять
Лист меняют, когда:
- поверхность изрезана канавками от сквозных проходов, и перефрезеровка уже съела заметную часть толщины;
- толщина упала ниже той, при которой саморезы с запасом утоплены;
- на нём остались следы клея, смолы или пятна, мешающие прижиму;
- лист разбух и выгнулся, и выравнивание заберёт больше половины толщины.
Проверка плоскости: положите линейку на стол и измеряйте щупом просвет в нескольких местах либо проведите индикатором на штативе по сетке. Допуск на неровность листа берут от допуска на деталь: для карманов по глубине эта неровность переносится на деталь один к одному.
Частые вопросы
Нужно ли выравнивать жертвенный лист при каждой смене фрезы?
Нет. Лист выравнивают после установки или смены и потом по необходимости, когда канавки от сквозных резов заметны или меняется ноль Z.
Можно ли делать стол из ДСП?
Для жертвенного листа не стоит: ДСП крошится по кромке и держит крепёж хуже. Берите МДФ, фанеру или ПВХ.
Сколько жертвенных листов нужно для станка 1325?
Один под площадь стола плюс запасной. В цехе с постоянной сменой партий держат второй лист, пока первый выдерживается и герметизируется.
Чем отличается жертвенный лист на вакуумном столе?
Он должен пропускать воздух, и нужна пористая плита, а канавки от резов уменьшают прижим. Подробнее в статье про вакуумный стол.
Источники
- Wood and Moisture — Wood Database ↗ — равновесная влажность и движение материала

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Механика: направляющие, станина, вакуумный стол
Все →
Руководство
Виды элементов линейных перемещений
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий