Кратко
- Зазор между деталями на раскладке равен диаметру фрезы плюс 1–2 мм. Для фрезы 6 мм это 7–8 мм, и на листе 1220×2440 мм зазоры забирают заметную долю площади.
- Реальная толщина «18-миллиметровой» фанеры отличается от номинала на десятые доли миллиметра, а партия от партии может отличаться ещё сильнее. Паз под лист в мебельном стыке рисуют по измеренной толщине, а не по заявленной.
- Мелкие детали удерживают мостиками или недорезом в 0,3–0,5 мм. Вакуум без мостиков справляется только с деталями достаточной площади.
- Порядок реза такой: сначала отверстия и внутренние контуры, затем мелкие детали, в конце крупные и внешний периметр листа.
- Режимы считают от подачи на зуб 0,10–0,15 мм. Для фрезы 6 мм на 18 000 об/мин это 3600–5400 мм/мин.
Что такое фанера для станка
С точки зрения фрезы фанера — это чередование твёрдых слоёв шпона и клеевых прослоек. Береза режется чисто, но клей на основе фенолоформальдегидных смол (в марке ФСФ) тупит инструмент заметно быстрее, чем древесина. Хвойная фанера мягче, но шпон отрывается волокнами. Для станочной работы главное, что у листа есть три свойства, которые влияют на программу.
Толщина не равна номиналу. ГОСТ 3916.1-2018 допускает отклонения по толщине, и у нешлифованных листов они больше, чем у шлифованных. На практике фанера «18 мм» может оказаться 17,6 или 18,4 мм. Если вы режете паз под этот лист в мебельном стыке, паз шириной ровно 18,0 мм либо не даст лист вставить, либо оставит зазор.
Лист ведёт. Влажность воздуха в цехе меняет коробление, и по краям листа фанера может отходить от стола на 1–3 мм. Для вакуумного стола это утечка, для прижимов — риск сдвига.
Слои и направление волокон. Лицевой слой даёт вырывы при неправильной фрезе. Поэтому выбор направления спирали важнее, чем кажется (об этом ниже).
Подробнее о марках, сортах и характеристиках: фанера в справочнике материалов и сравнение фанеры и МДФ.
Раскладка деталей на листе
Раскладка считается в CAM-программе или специализированном модуле раскроя. Две величины задаёт технолог.
| Параметр | Значение | Зачем |
|---|---|---|
| Зазор между деталями | диаметр фрезы + 1–2 мм | Чтобы фреза проходила между деталями и не подрезала соседнюю |
| Отступ от края листа | 5–10 мм | У краёв лист часто повреждён и деформирован |
| Направление волокон | вдоль нагруженной стороны детали | Прочность и вид торцов |
| Мостики | на периметре мелких деталей | Удержание после реза |
Пример. Лист 1220×2440 мм, фреза 6 мм, зазор 8 мм. На раскладке из 12 деталей по длине листа проходит от пяти до десяти зазоров, и на потери уходит около 1–2 процентов площади листа. Если разложить те же детали с зазором 15 мм «для надёжности», потери вырастут вдвое, а время реза ещё больше. Рассчитать, сколько листов понадобится под заказ, можно в калькуляторе раскроя листа.
Детали вырезают целиком, поэтому припуск на торец не нужен. Для деталей, которые потом идут на кромкование, проверьте, сколько оставить: кромочная лента наклеивается на торец, и после неё размер увеличивается на её толщину.
Мостики и удержание
После реза последним проходом деталь свободна, и фреза может её подхватить и выбросить. Два способа этого избежать.
Мостики — перемычки в 3–8 мм шириной и 1,5–3 мм высотой, которые оставляют на периметре. Их ставят по две-три на сторону для маленьких деталей и по одной в углах для больших. После реза мостики срезают стамеской или пилой и зачищают шлифовкой.
Недорез. Последний проход останавливают на 0,3–0,5 мм над жертвенным листом, а деталь снимают и тонкую перемычку дорезают ножом. Способ чистый, но требует, чтобы лист по толщине был стабилен, иначе оставшаяся плёнка у одной детали будет 0,1 мм, а у другой 0,8 мм.
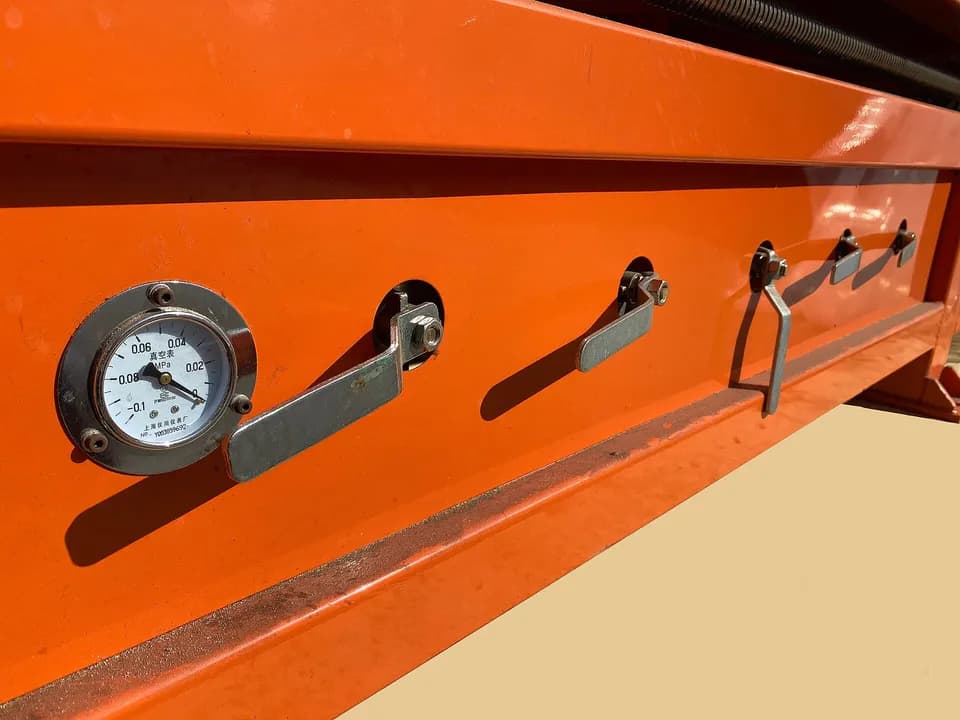
Вакуум держит большие детали сам и позволяет обойтись без мостиков, если площадь детали достаточна, а лист плотно прилегает к столу. О расчёте зон прижима написано в статье про вакуумный стол. Мелкие детали, особенно тонкие рейки и кружки диаметром меньше 100 мм, держатся одним вакуумом плохо.
Порядок реза
Порядок определяет, что произойдёт с листом по мере того, как из него вырезают детали. Лист теряет жёсткость, и вакуум теряет герметичность.
Типичный порядок реза листа
- 01
Отверстия и внутренние карманы.
Пока лист цельный и прижат всей площадью.
- 02
Пазы и шипы на деталях.
Они находятся внутри контура и режутся до отделения детали.
- 03
Мелкие детали.
Их вырезают, пока по соседству остаётся ещё много материала, который держит вакуум.
- 04
Крупные детали.
Идут после мелких.
- 05
Внешний контур листа или остатка.
Если он нужен, режется последним.
Сколы шпона и ламината на выходе фрезы и в углах чаще всего убирает плотный прижим листа к жертвенному столу, врезание по наклонной за пределами детали и последние проходы по 1 мм глубины. Ячейку внутреннего кармана выбирают от центра к краям.
Внутри каждой операции траекторию строят так, чтобы фреза не возвращалась к уже вырезанным деталям. На CAM-раскладке это называют сортировкой траекторий, и она сокращает холостые перемещения.
Фрезы и режимы
Для фанеры подходят компрессионные и спиральные фрезы вниз. Компрессионная фреза даёт чистую кромку и сверху, и снизу, спираль вниз прижимает верхний шпон, но хуже выводит стружку, поэтому ей нужна аспирация. Спираль вверх оставляет ворс и вырывы на лицевом слое, зато вытягивает стружку, и её ставят на тонкую фанеру только при необходимости. Диаметр 6 мм универсален, 8 мм жёстче и работает на большей подаче, а 3–4 мм берут на фанеру до 6 мм и на мелкие внутренние радиусы.
| Толщина фанеры | Фреза | Проходов по глубине | Ориентир подачи, мм/мин (18 000 об/мин) |
|---|---|---|---|
| 3–6 мм | спираль вниз 3–4 мм, 2 зуба | 1 | 2000–3000 |
| 9–12 мм | компрессионная 6 мм | 1–2 | 3600–5400 |
| 18 мм | компрессионная 6–8 мм | 2–3 | 3600–5400 |
Подача в таблице считается по формуле подача = обороты × число зубьев × подача на зуб, при подаче на зуб 0,10–0,15 мм для фрезы 6 мм: 18 000 × 2 × 0,10 = 3600 мм/мин и 18 000 × 2 × 0,15 = 5400 мм/мин. Это ориентир, и его проверяют пробным резом: фреза должна давать стружку, а не пыль, а кромка не должна быть тёмной. Для вашего инструмента и станка точнее посчитает калькулятор режимов резания, а таблицы по материалам собраны в статье про режимы фрезеровки МДФ, фанеры и массива. Про выбор самих фрез можно прочитать в сравнении конструкций.
Чистовой проход по периметру детали с припуском 0,2–0,3 мм даёт более ровный размер: фреза нагружена слабо и не отжимается. Для лицевой стороны выбирайте попутное фрезерование, оно оставляет кромку чище.
Стыки: паз по измеренной толщине и «собачья кость»
Мебель из фанеры собирают на шиповых и пазовых соединениях, поэтому точность стыка важнее точности габарита.
Паз по измерению. Перед раскроем замерьте штангенциркулем толщину нескольких листов партии в разных местах и возьмите среднюю. Ширину паза делают равной средней толщине плюс 0,1–0,2 мм на посадку. Если листов в партии много и толщина гуляет, используйте две-три размерные группы и режьте по группам.
Внутренние углы. Фреза круглая, поэтому внутренний угол паза получается скруглённым с радиусом фрезы, а прямоугольный шип в него не входит. Для фрезы 6 мм радиус угла 3 мм. Выход один из двух: рисовать в углу круглое расширение, которое называют «собачья кость» (dog-bone), или скруглять углы шипа. «Собачья кость» — это круглое углубление диаметром с фрезу, которое уходит в угол по диагонали за линию паза: острый угол шипа входит в него, и подпиливать шип не нужно. Центр углубления лежит на биссектрисе угла, на расстоянии в половину диаметра фрезы от линии стенок.
Какой станок нужен
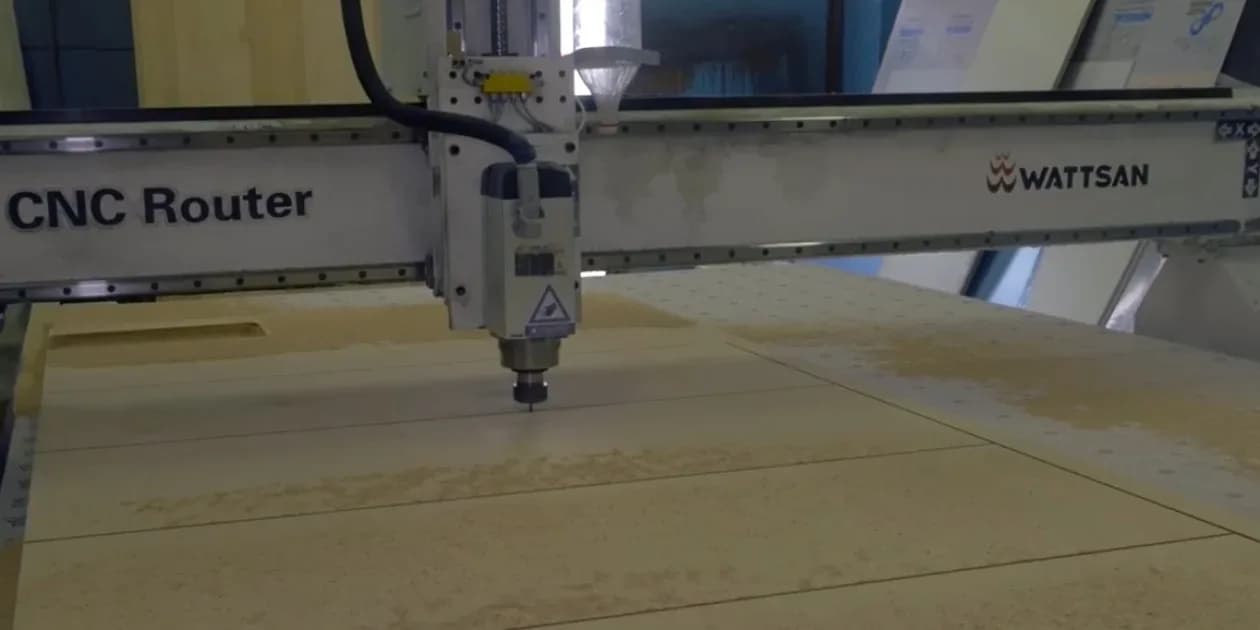
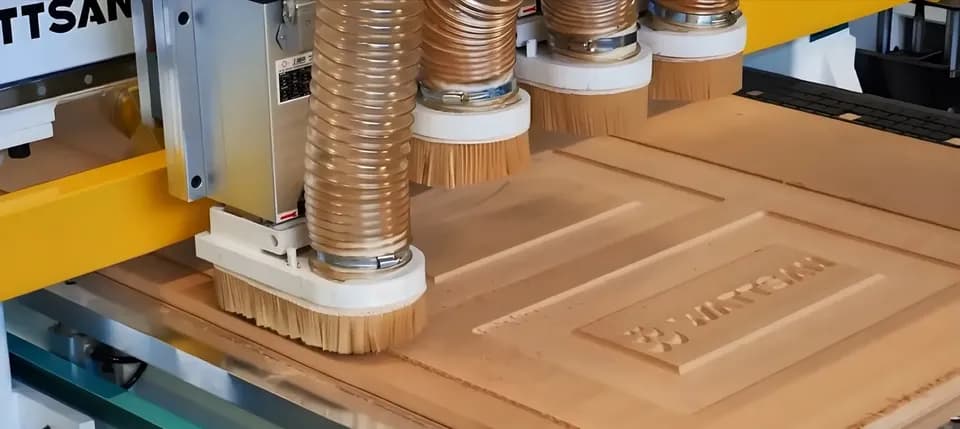
Лист 1220×2440 мм раскраивают на станке с полем 1300×2500 мм, то есть класса 1325. Дальше определяют серийность: для мастерской с заказами «по одному» хватает станка со шпинделем 3 кВт, для ежедневной работы лучше жёсткая станина и шпиндель 4,5 кВт и выше. Пример начального уровня этого класса — Wattsan A1 1325: поле 1300×2500 мм под лист 1220×2440 мм, шпиндель 3–3,2 кВт с водяным охлаждением и до 24 000 об/мин, сварная станина из стального профиля, управление NcStudio или RichAuto, масса 770 кг.
Вакуумный стол и насос в характеристиках карточки не указаны, их состав и цену уточняют у поставщика. Пример готовых изделий из фанеры, вырезанных на фрезере Wattsan, показан в ролике канала Maxim Kozlov «Большой светильник из фанеры»: станок в кадре на нескольких отрезках видео.
Частые вопросы
Можно ли резать фанеру за один проход на всю толщину?
Фанеру 3–6 мм режут за один проход. Для 12–18 мм лучше два-три прохода по 6–9 мм: так нагрузка на фрезу меньше, кромка чище, а стружка успевает выходить. Один проход на всю глубину возможен на жёсткой станине и мощном шпинделе, но стоит дороже по износу фрезы.
Почему кромка тёмная и пахнет горелым?
Фреза трётся о фанеру вместо резания: подача слишком мала для оборотов или инструмент затуплен. Поднимите подачу так, чтобы подача на зуб была 0,10–0,15 мм, и замените фрезу, если после этого кромка по-прежнему тёмная.
Нужен ли вакуумный стол, если станок один и заказов немного?
Для раскроя одного-двух листов в день вакуум оправдан не всегда: можно закреплять лист саморезами в зоне отхода и ставить мостики. Когда фанера идёт потоком, ручное крепление занимает время, сравнимое с резом, и вакуум окупается.
Чем резать фанеру: ЧПУ или лазером?
Лазер режет фанеру до 10 мм на мощных трубках, без износа инструмента и без жёсткого крепления, но кромка почернеет. Фрезер режет любую толщину, оставляет чистый светлый торец и делает пазы и карманы. Выбор зависит от изделия.
Источники
- Фрезерный станок Wattsan A1 1325: характеристики ↗ — Lasercut, карточка модели, цена на 02.10., 2026
- ГОСТ 3916.1-2018. Фанера общего назначения с наружными слоями из шпона лиственных пород ↗ — Росстандарт, 2018
- Understanding CNC Feeds and Speeds ↗ — ToolsToday
- Большой светильник из фанеры ↗ — канал Maxim Kozlov, YouTube
- Milling (machining) ↗ — Wikipedia

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Фрезеры по дереву и мебельное производство
Все →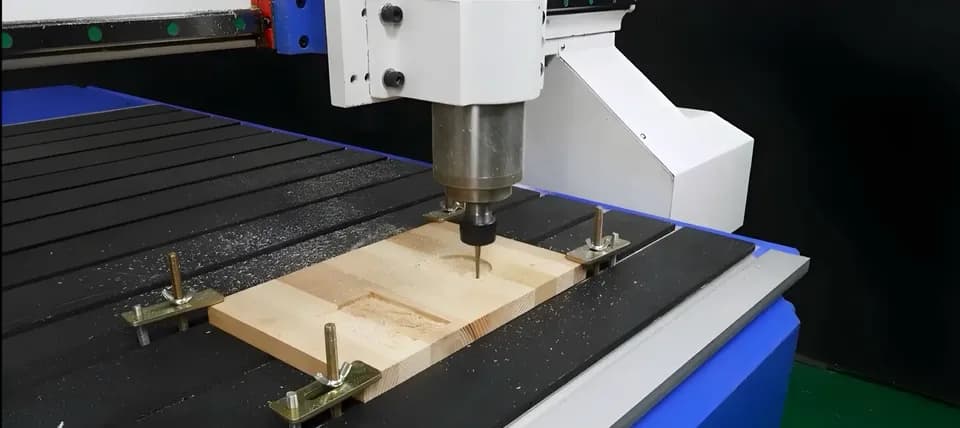


Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий