Кратко
- Фасад с рамкой и филёнкой делают за три операции: фрезеровка кармана и профиля, контурный рез по периметру, торцевая подчистка. Контур режут последним, чтобы деталь до конца держалась на столе.
- Глубину карманов привязывают к лицу плиты, а не к столу. Разброс толщины плиты по листу уходит в глубину рельефа, и на покрашенном фасаде это видно при боковом свете.
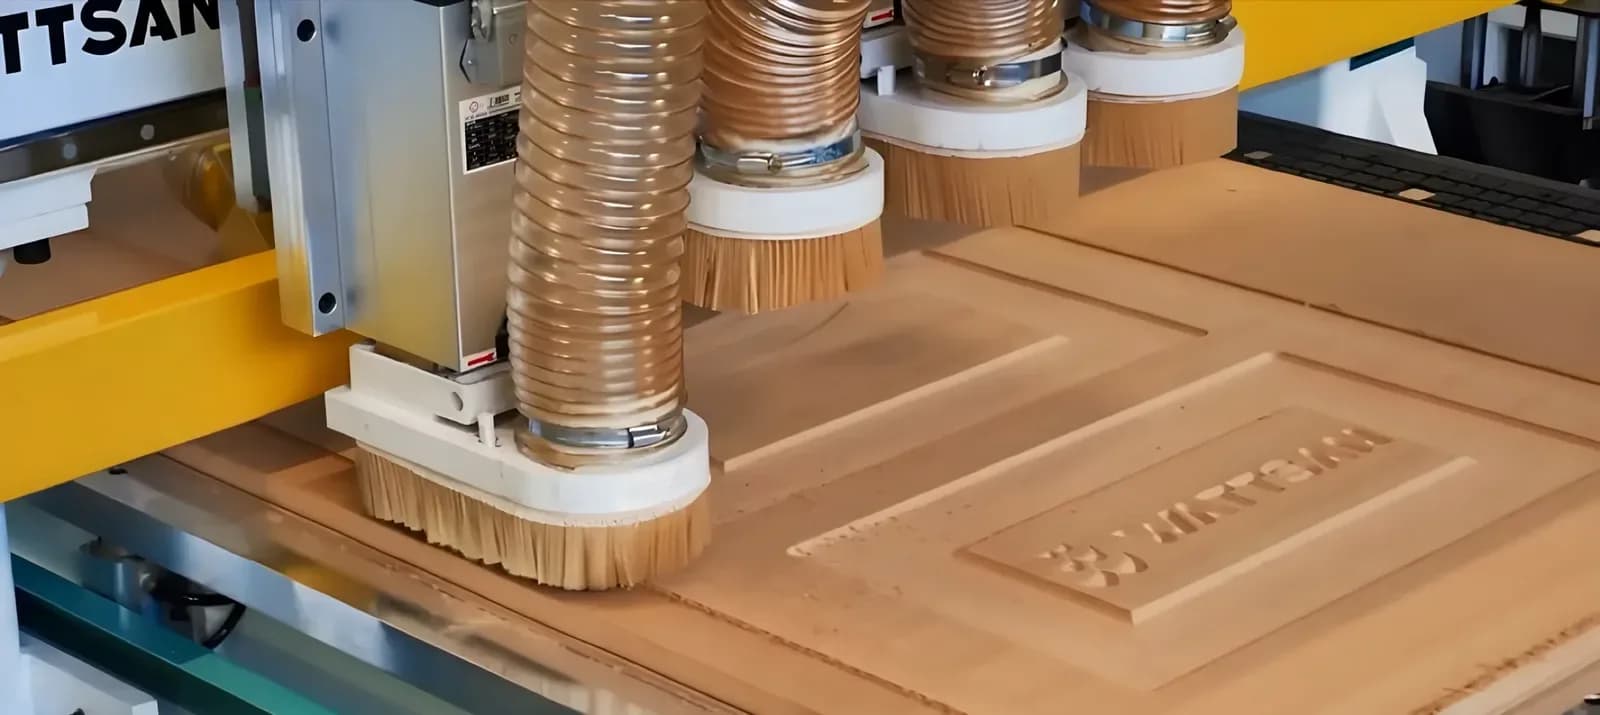
- Для лица и кромки лучше всего подходит компрессионная фреза: она прижимает волокна и сверху, и снизу. Обычная спиральная вверх оставляет ворс на верхней кромке.
- Под плёнку ПВХ внутренние углы пазов скругляют, под эмаль торцы и срез карманов шлифуют и грунтуют два раза.
- Режимы подбирают от подачи на зуб 0,10–0,20 мм, а не от «скорости, которая красиво звучит»: слишком медленная подача полирует МДФ и сжигает кромку.
Оборудование
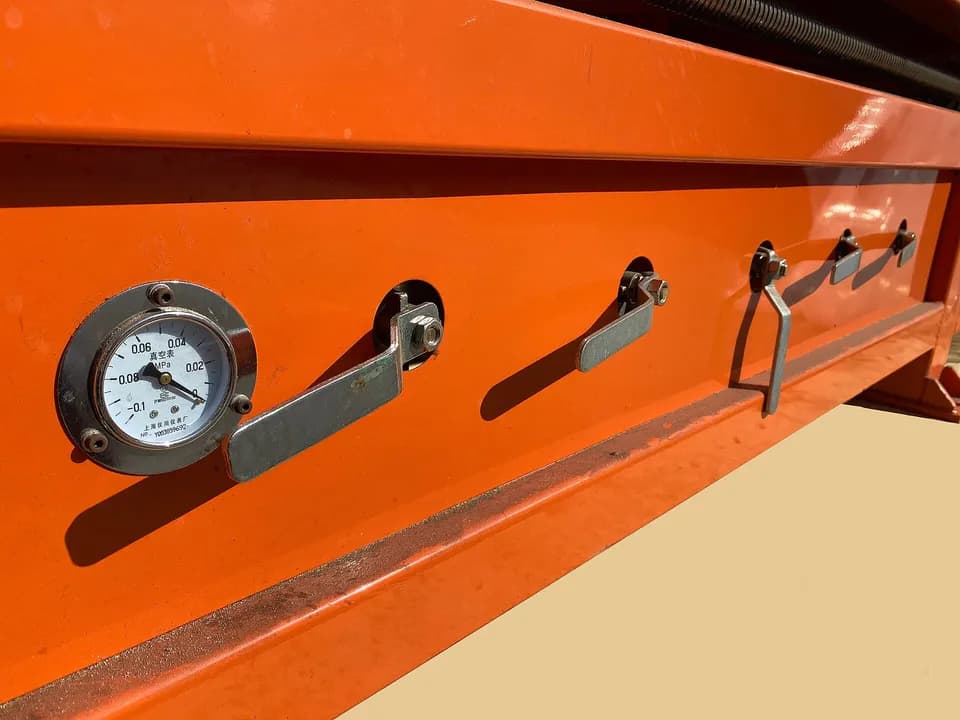
- станок с ЧПУ с вакуумным столом или прижимами
- стружкоотсос
- твёрдосплавные фрезы (концевая
- конусная
- радиусная)
- штангенциркуль или глубиномер
Материалы
- плита МДФ 16–19 мм
- жертвенный лист
- пробные заготовки
- грунт для МДФ
Время
≈ 25 мин
Из чего состоит фрезерованный фасад
Фрезерованный фасад из МДФ — это плита толщиной 16–19 мм, на лицевой стороне которой станок выбирает карман, режет профиль или гравирует орнамент, а по периметру вырезает деталь нужного размера. Дальше фасад идёт в окраску, на мембранно-вакуумное прессование плёнкой ПВХ или под шпон. Все три способа отделки предъявляют к фрезеровке разные требования, и поэтому подготовку программы лучше начинать с вопроса, чем фасад будут закрывать.
Самые частые профили в кухонных и шкафных фасадах:
| Профиль | Что режет станок | Фреза |
|---|---|---|
| Рамка с гладкой филёнкой | Карман на 3–8 мм, внутри остаётся плоская зона | Концевая 6–10 мм для выборки и конусная или радиусная для кромки рамки |
| Рамка с профилем (классика, квадро) | Карман плюс скос или галтель по краю рамки | Конусная V-образная, радиусная, профильная |
| Волна, рельефные панели | Объёмный рельеф переменной глубины | Шаровая (радиусная) фреза 4–8 мм, чистовой проход с малым шагом |
| Ажурные фасады | Сквозной рез по орнаменту и подложка | Спиральная фреза 3–6 мм, поддерживающие мостики |
Названия профилей у производителей разные, а геометрия описывается одним: глубина, ширина рамки, угол и радиус перехода. В программу стоит закладывать именно эти параметры, а не название, под которое отдел продаж готовит каталог.
Что решить до программы: покрытие
Выбор покрытия определяет, какой должна быть кромка пазов и где станок обязан работать особенно чисто.
Эмаль (покраска). Фрезеровка остаётся видимой в готовом виде: любой ворс, вырыв или неровность по глубине проступают под глянцем. МДФ сильно впитывает по торцам и срезам карманов, поэтому после фрезеровки поверхность шлифуют и грунтуют два раза. Станок должен оставить минимальный припуск на шлифовку: 0,1–0,2 мм на карманах и профилях.
Плёнка ПВХ. Плёнка натягивается на рельеф в вакуумном прессе, и узкий паз с острым дном она не перекрывает: образуется воздушный мостик или плёнка рвётся. Поэтому для плёночных фасадов внутренние углы и дно пазов скругляют, а ширину паза берут не меньше величины, которую назовёт цех, прессующий плёнку. Эти ограничения зависят от плёнки и оборудования пресса, поэтому уточняйте их у прессовщика до рисования профиля.
Шпон и пластик. Чаще всего фрезеруется только контур, а рельеф уходит из программы. Критична точность размера по периметру и чистота кромки.
Как выбрать фрезы
На МДФ работает только твёрдый сплав: плита склеена смолами, и инструмент из быстрорежущей стали тупится за несколько листов. Для серийной работы встречается алмазное покрытие, оно дороже, но держит кромку заметно дольше.
Компрессионная фреза сочетает в одном инструменте две спирали, правую и левую: нижняя часть режет с подъёмом стружки вверх, верхняя прижимает волокна вниз. Для МДФ это удобно, потому что обе кромки, и верхняя, и нижняя, получаются чистыми. Настоящий эффект она даёт, когда в материал входит и «нижняя» зона с подъёмом стружки, и «верхняя» с прижимом: глубина реза должна быть больше длины нижней зоны, указанной в каталоге фрезы. На мелких карманах глубиной 3–4 мм в материале остаётся только нижняя зона, и фреза ведёт себя как обычная спираль вверх. Для неглубокого рельефа лучше взять спираль вниз.
Спираль вниз прижимает верхний слой и оставляет лицо чистым, но плохо выводит стружку из закрытых карманов. Нужна хорошая аспирация.
Конусная (V-образная) и радиусная фрезы отрабатывают профиль. Для чистоты профиля глубину делят на проходы по 1–2 мм, чтобы нагрузка на узкий кончик не ломала его.
Шаровая используется на рельефах и чистовых проходах. Шаг строчки выбирают по высоте гребешка: чем крупнее шаг, тем заметнее строчка, и вручную её приходится убирать шлифовкой.
Для сравнения конструкций фрез между собой есть отдельный разбор: однозаходные, двухзаходные и компрессионные фрезы.
Порядок проходов
Порядок операций важнее самого выбора фрезы, потому что именно он решает, сдвинется ли деталь и получится ли чистая кромка.
Последовательность операций для рамочного фасада
- 01
Подготовьте стол.
Прифрезеруйте жертвенный лист тем же станком, чтобы поверхность стала параллельна ходу шпинделя, и не снимайте его до конца партии. Неровность жертвенного слоя в 0,3 мм превращается в такую же ошибку глубины кармана.
- 02
Привяжите ноль Z к лицу плиты.
Если плиты в партии разной толщины, измеряйте каждую и используйте отдельный ноль или фрезеруйте по лицу с компенсацией. Привязка к столу даёт разброс глубины, равный разбросу толщины плиты.
- 03
Выберите карманы.
Черновой проход концевой фрезой 8–10 мм с оставленным припуском 0,2–0,3 мм по стенкам и дну, затем чистовой проход по контуру и дну.
- 04
Обработайте профиль.
Конусной или радиусной фрезой пройдите по кромке рамки. Проходы разделите по глубине, чистовой делайте с малым съёмом.
- 05
Вырежьте контур.
Контур фасада режут последним. Оставьте мостики 3–5 мм шириной и 1–1,5 мм высотой или не дорезайте на 0,3–0,5 мм до жертвенного листа, а лист потом дорежьте.
- 06
Зачистите торец.
Проход вдоль торца с малым съёмом убирает следы мостиков и ворс. Фасады под эмаль торцуют ещё раз шлифовкой.
На деталях с вакуумным прижимом мостики нужны не всегда, но узкие и мелкие элементы, например вставки и рейки, держатся хуже и без них сдвигаются на последнем проходе. Подробно о том, как рассчитать зоны вакуума и что делать с мелкими деталями, написано в статье про вакуумный стол для ЧПУ.
Режимы: от чего считать
Для МДФ и фанеры скорость подачи считают от подачи на зуб, а не берут из памяти. Формула та же, что для любого фрезерования: подача = обороты × число зубьев × подача на зуб.
Пример для фасада на станке со шпинделем 4,5 кВт и оборотами 18 000 об/мин. Двухзаходная компрессионная фреза диаметром 8 мм, подача на зуб 0,15 мм: 18 000 × 2 × 0,15 = 5400 мм/мин. Глубина прохода 6 мм при ширине 8 мм для МДФ с таким шпинделем нормальна. Для тонкой конусной фрезы подачу снижают вдвое и делят глубину на проходы. Полную таблицу по диаметрам и материалам даёт статья про режимы фрезеровки МДФ, фанеры и массива, а точный расчёт под ваш инструмент можно выполнить в калькуляторе режимов резания.
Пример времени. Карман филёнки 256×576 мм (площадь около 147 500 мм²) глубиной 6 мм выбирают фрезой 10 мм за два прохода по 3 мм. Шаг по ширине 70 процентов диаметра, то есть 7 мм. Длина траектории одного слоя около 147 500 / 7 ≈ 21 000 мм, двух слоёв около 42 000 мм. На подаче 6000 мм/мин это 7 минут на черновую выборку, плюс чистовой проход, профиль и контур. Цифры показывают, что размер карманов по площади решает время сильнее, чем скорость холостого хода.
Станки под такую работу
Фасады режут на станках с полем под лист и с вакуумным столом. Для листа 1220×2440 мм подходит класс 1325: рабочее поле 1300×2500 мм. В линейке Wattsan это, например, M1 1325 со шпинделем 4,5 кВт и холостым ходом до 25 000 мм/мин (по карточке модели) и M3 1325 с автосменой инструмента, где профильные фрезы меняются прямо в программе. Для мебельного цеха другого масштаба используют обрабатывающие центры QUICK, например UE-1320 с полем 1335×2075 мм и шпинделем 9 кВт. Характеристики M1 1325 на карточке модели совпадают с данными каталога, цену и комплектацию уточняйте у продавца.
На станке с ручной сменой каждая смена фрезы стоит минуты, поэтому программу строят так, чтобы число смен на лист было небольшим: один раз концевая, один раз профильная, один раз контурная.
Брак и его причины
| Что видно на фасаде | Причина | Что сделать |
|---|---|---|
| Ворсистая верхняя кромка кармана | Спираль вверх, затупленная фреза, малая подача | Компрессионная фреза или спираль вниз, заменить инструмент, поднять подачу |
| Карманы разной глубины на одном листе | Ноль Z по столу, разнотолщинная плита, неровный жертвенный лист | Привязка к лицу плиты, перефрезеровать жертвенный лист |
| Горелые торцы и тёмный след | Подача мала для оборотов, затупление | Считать от подачи на зуб, сменить фрезу |
| «Лесенка» на рельефе | Слишком крупный шаг чистового прохода | Уменьшить шаг строчки, поставить шаровую фрезу меньшего диаметра |
| Фасад сдвинулся на последнем проходе | Не хватило вакуума, нет мостиков | Мостики, подкладка из пористого листа под вакуум, контур последним |
| Плёнка не прилегает в пазу | Острое дно и узкий паз | Скруглить дно и расширить паз по требованиям пресса |
Пыль и пожарная безопасность
МДФ при фрезеровке даёт очень мелкую пыль. Она оседает на направляющих и забивает фильтры стружкоотсоса, а облако мелкой древесной пыли в замкнутом помещении взрывоопасно. Нужны аспирация с циклоном или фильтром, регулярная очистка и заземление воздуховодов. Британский регулятор HSE задаёт для пыли твёрдых пород дерева предел 3 мг/м³ за восьмичасовую смену, для мягких пород 5 мг/м³, а оседшая пыль содержит самые мелкие частицы, опасные для лёгких. Отдельного норматива для МДФ в этом документе нет, поэтому при шлифовке и уборке берите респиратор и ориентируйтесь на меньший из пределов.
Частые вопросы
Можно ли фрезеровать МДФ без вакуумного стола?
Можно, если закрепить плиту прижимами или саморезами в зоны, которые уйдут в отход, и резать контур с мостиками. Для серии фасадов прижимы тратят много времени, и вакуумный стол окупается быстро. Расчёт вакуума и подбор насоса разобраны в статье про вакуумный стол.
Почему покрашенный фасад показывает следы фрезы?
Чаще всего виноваты ворс на кромке, который не убрали перед грунтом, и строчка шаровой фрезы на рельефе. Эти следы лучше убирать до окраски: шлифовка после фрезеровки и первый слой грунта, снова шлифовка и второй слой. На торцах МДФ грунт впитывается сильнее, чем на лице, поэтому торцам нужен дополнительный слой.
Какая плита лучше для фрезерованных фасадов?
Для фрезеровки профиля берут плиты МДФ повышенной плотности с однородной структурой по толщине: на неё профиль ложится ровнее. Плотность и однородность указывает производитель плиты. Фасады на влажных кухнях делают из влагостойких плит.
Нужна ли автосмена инструмента для фасадов?
Для небольших партий нет: три смены фрезы на лист оператор делает вручную за несколько минут. Автосмена оправдана, когда фасады идут потоком и профиль требует четырёх и больше инструментов, как описано в карточках Wattsan M3 и QUICK. Подробнее о выборе станка — в статье как выбрать фрезерный станок для мастерской по дереву.
Источники
- Фрезерный станок Wattsan M1 1325: характеристики ↗ — карточка модели, 2026
- Обрабатывающий центр QUICK UE-1320: характеристики ↗ — карточка модели, 2026
- Wood dust ↗ — Health and Safety Executive (HSE)
- Understanding CNC Feeds and Speeds ↗ — ToolsToday

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Фрезеры по дереву и мебельное производство
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий