Кратко
На станке без вакуума крупный лист крепят саморезами и прижимами в отходе за контуром, мелкие детали держат на двустороннем скотче и перемычках либо недорезе 0,1–0,2 мм, листовой алюминий приклеивают на тонкий скотч или аэрозольный клей, серии кладут в кондуктор с упорами, брусок зажимают в тиски. Фреза диаметром 3 мм в цанге 4 мм и лист, который придерживают рукой, недопустимы.
- Деталь двигает сила резания, и опаснее всего последний проход: когда контур замкнулся, фреза подхватывает свободную деталь и бросает её.
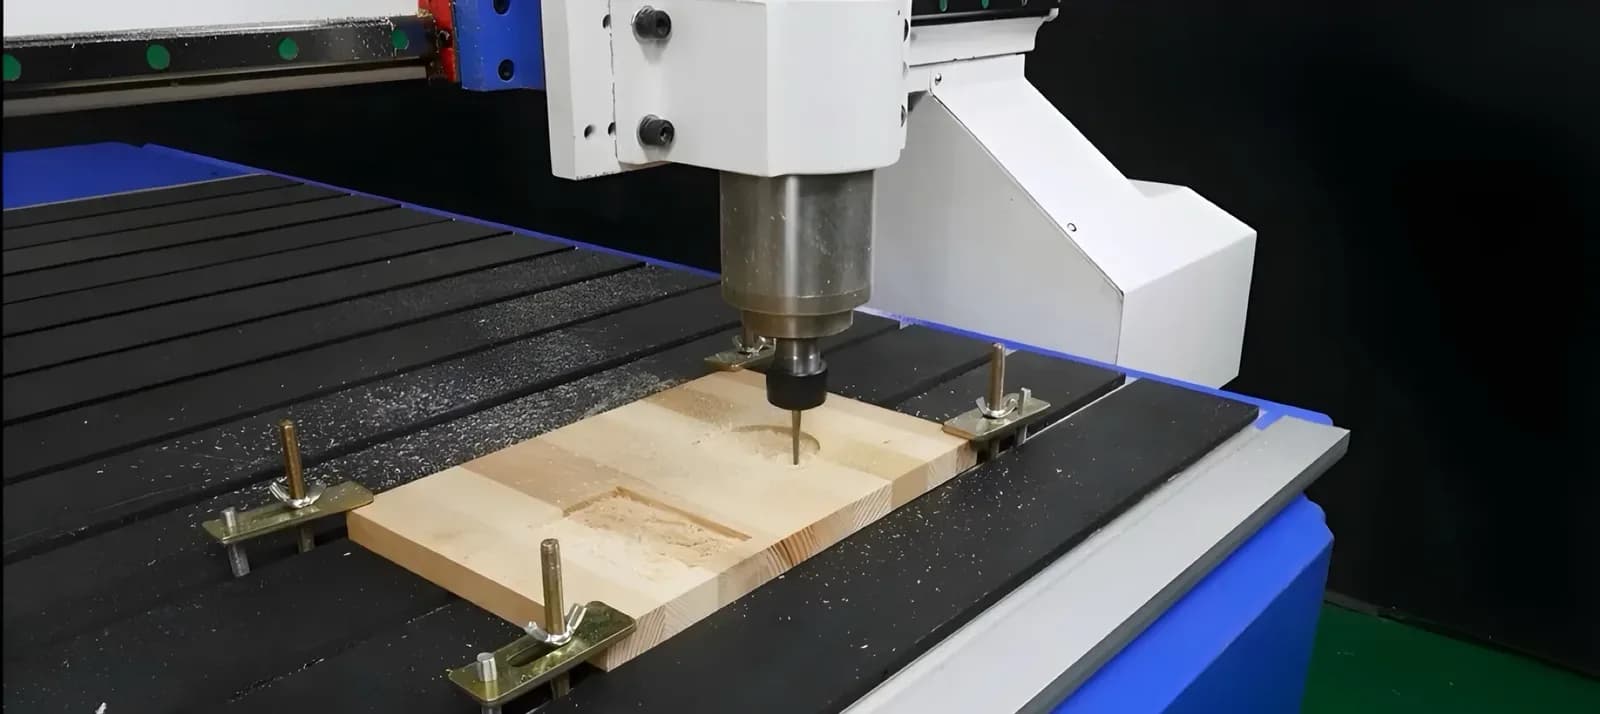
- Большой лист фиксируют саморезами и прижимами в отходе за контуром. Мелкие детали оставляют на перемычках или на недорезе 0,1–0,2 мм и дорезают отдельно.
- Двусторонний скотч берёт лёгкие и средние детали. Полосы клеят по одной-две на секцию, не по всей площади, иначе деталь не снять.
- Листовой алюминий для шильдов приклеивают на тонкий скотч или аэрозольный клей: слой клея нужно учесть в толщине.
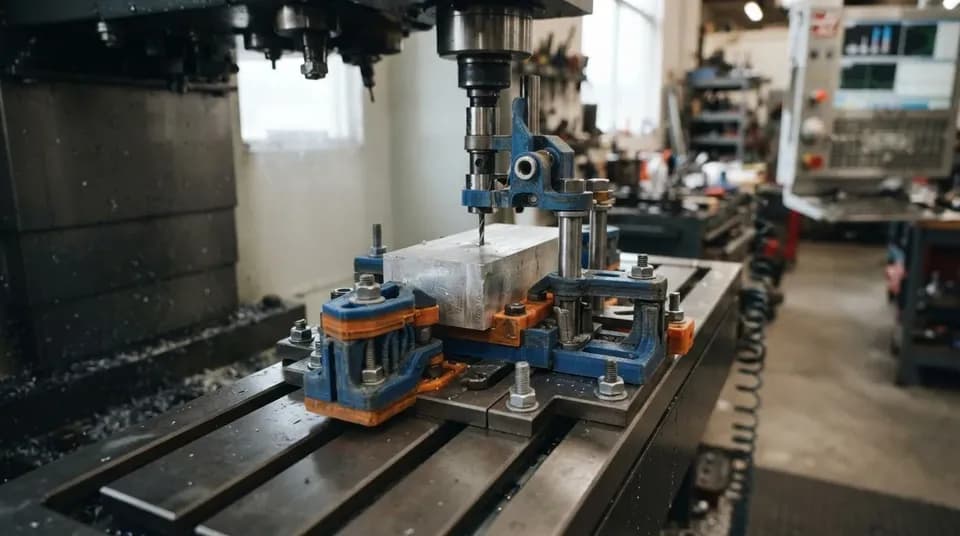
- Для серии одинаковых деталей делают кондуктор с упорами, для брусков и металла берут тиски с выровненными губками.
- Не допускается резать мелкую деталь, придерживая её рукой, и зажимать фрезу 3 мм в цангу 4 мм.
Что сдвигает деталь
Фреза действует на заготовку тремя усилиями: вдоль подачи, поперёк и вертикально. Спираль вверх тянет материал к шпинделю, спираль вниз прижимает его к столу, компрессионная фреза нейтральна на полной глубине. Как это влияет на выбор фрезы, разобрано в статье про однозаходные, двухзаходные и компрессионные фрезы.
Второе: чем меньше площадь контакта детали со столом, тем быстрее она уходит. Деталь 50×50 мм на скотче держится слабее листа 600×400 мм на саморезах по краям. А к концу реза вокруг детали уже нет опоры из окружающего материала, и вместо листа она держится на остатках перемычек.
Третье: направление фрезерования. Бывает встречное и попутное: при попутном стружка начинает с максимальной толщины, и фреза не скользит по поверхности. Направление меняет характер сил на детали, поэтому контур мелкой детали сначала режут на обрезке.
Какой способ для какой детали
| Деталь | Способ | На что смотреть |
|---|---|---|
| Лист фанеры, МДФ 1220×2440 | Саморезы и прижимы за контуром, перемычки | Саморезы в отходе, не в детали; крепёж ниже зоны реза |
| Мелкие детали из фанеры и дерева | Двусторонний скотч + перемычки | 1–2 полосы на деталь, недорез |
| Акрил, ПВХ | Прижимы по краю, скотч на защитной плёнке | Не давить точечно, прижимать через планку |
| Алюминиевый лист, шильды | Тонкий скотч или аэрозольный клей | Допуск на слой клея, снимать нагревом или растворителем |
| Серия одинаковых деталей | Кондуктор с упорами, пневмозажимы | Стабильный материал оснастки |
| Брусок, заготовка из металла | Тиски | Выровненные грани, упор, лекальные тиски для точной работы |
Скотч и клей
Двусторонний скотч держит лёгкие детали и гасит вибрацию. Практики клеят полосы на защитную бумагу листа или на жертвенный лист, одну-две полосы на секцию детали, а не сплошным слоем: сплошной скотч намертво схватывает деталь, и снять её без изгиба невозможно. Перед наклейкой обезжирьте поверхность и убедитесь, что жертвенный лист ровный и сухой.
Для листового алюминия под шильды операторы советуют тонкий скотч или аэрозольный клей. Слой клея прибавляется к толщине заготовки, и если глубину считают от стола, ошибка будет в десятые доли миллиметра: ноль Z лучше брать по самой заготовке. Спрей для временной фиксации липкий и плохо отмывается, а перемычки оставляют следы на кромке, об этом пишут те, кто пробовал оба способа.
Проверяйте крепление до запуска, а не по результату. При выключенном шпинделе толкните деталь пальцем вдоль и поперёк: она не должна даже качнуться. Затем запустите программу на одну деталь с пониженной подачей и понаблюдайте за последним проходом контура: если деталь дрогнула, добавьте полосу скотча или перемычку, а не поднимайте подачу. Так же полезно записать, какой способ сработал для какого материала и размера: через месяц у мастерской появится собственная таблица, и пробные запуски станут короче.
Перемычки и недорез
Перемычки (мостики) и недорез подробно описаны в статье про раскрой фанеры: перемычки 3–8 мм шириной и 1,5–3 мм высотой по две-три на сторону маленькой детали. Недорез работает иначе: он оставляет по всему контуру тонкую плёнку, и операторы называют величину 0,1–0,2 мм, после чего деталь снимают и плёнку дорезают отдельно ножом или чистовым проходом. Способ чист, но требует стабильной толщины листа.
Для фанеры 15 мм практики режут компрессионной фрезой за один проход с заглублением в стол на 1–1,5 мм. Нижняя подъёмная зона такой фрезы должна уйти под лист целиком, поэтому заглубление в стол больше обычных 0,1–0,3 мм. Такой стол быстрее изнашивается. Жертвенный лист из фанеры от 15 мм держит саморезы лучше МДФ, а пазы на половину толщины помогают против коробления.
Порядок реза, чтобы деталь не ушла
Способ крепления работает только вместе с порядком операций. Правила, которые повторяют операторы:
Порядок на листе с несколькими деталями
- 01
Сначала внутренние контуры и пазы,
пока лист цел и держится по всей площади.
- 02
Затем мелкие детали,
а крупные оставляют на потом: крупные ещё долго держатся на перемычках.
- 03
Контур каждой детали замыкайте последним проходом
и оставляйте перемычки или недорез 0,1–0,2 мм.
- 04
Периметр листа режьте в самом конце,
после чего снимайте прижимы.
- 05
Не оставляйте на столе отрезанные куски:
фреза зацепит их на следующем проходе. Остановите станок, уберите обрезки и только потом продолжайте.
Если деталь всё же сдвинулась, не пытайтесь «догнать» её коррекцией: остановите программу, проверьте крепление и перезапустите задание с привязкой нуля. Смещённая деталь даёт брак во всех последующих операциях, а сломанная фреза стоит дороже, чем лишняя перемычка.
Прижимы и саморезы
Прижимы и струбцины ставят за контуром, в отходе. Размер отхода считают так: радиус фрезы, ширина прижима и запас 5 мм. Для фрезы 6 мм и прижима шириной 20 мм это 3 + 20 + 5 = 28 мм по краю листа, которые в деталь не пойдут. Если прижим мешает траектории, программу делят: сначала внутренние контуры при закреплённом листе, затем остановка, перестановка прижимов и резка периметра. Важно проверить траекторию в симуляторе: фреза не должна пройти над прижимом ниже его верха.
Саморезы в отход или в зону, которую всё равно срежут, дают самое жёсткое крепление листа. Головки утапливают ниже поверхности. Для мягких материалов вроде МДФ нужны крупные шаги резьбы, а отступ от кромки сохраняют. Если жертвенный стол под листом фанерный от 15 мм, саморезы держатся надёжнее, чем в МДФ.
Кондуктор для серии
Если режут сотню одинаковых деталей, перемычки и скотч отнимают время на каждой. Практики делают кондуктор: основание из стабильного материала (модельный пластик, СВМПЭ, а не фанера), упоры по двум сторонам, прижим пневмоцилиндрами или эксцентриковыми зажимами. Деталь закладывают в гнездо, и позиция повторяется. Размеры и допуски кондукторов, включая печатные, есть в статье про оснастку на 3D-принтере.
Тиски и металл
Для брусков и заготовок из металла берут станочные тиски. Практики выравнивают зажимаемые грани, ставят упоры и для точной работы используют лекальные тиски. Алюминиевую плиту зажимают по краям, оставляя над губками высоту не меньше глубины реза. Для тонких листов металла на вакуумном столе вакуум обманчив, поэтому их приклеивают. Подробнее про металл — в статье про фрезерование алюминия.
Частые вопросы
Почему мелкая деталь вылетает в конце реза?
Вокруг неё уже нет материала, и фреза подхватывает свободный кусок. Оставляйте перемычки или недорез и дорезайте деталь вручную.
Можно ли резать акрил на скотче?
Лёгкие детали — да, но тонкий лист акрила на скотче вибрирует и греется, поэтому по краю добавляют прижимы. Режимы разобраны в статье про фрезеровку акрила.
Какой скотч брать?
Двусторонний на полимерной основе, тонкий для листового металла, потолще для дерева. Марку подбирают пробой: деталь должна держаться при резе и сниматься без деформации.
Сколько перемычек ставить?
Для мелкой детали две-три на сторону, для крупной одну в каждом углу. Если деталь тонкая и гнётся, добавьте по одной в середине длинной стороны.
Когда без вакуума не обойтись?
Если режут много листов в смену и мелкую серию из плоского листа, вакуум быстрее. Какой стол и насос нужны, описано в статье про вакуумный стол.

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Фрезеры по дереву и мебельное производство
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий