Кратко
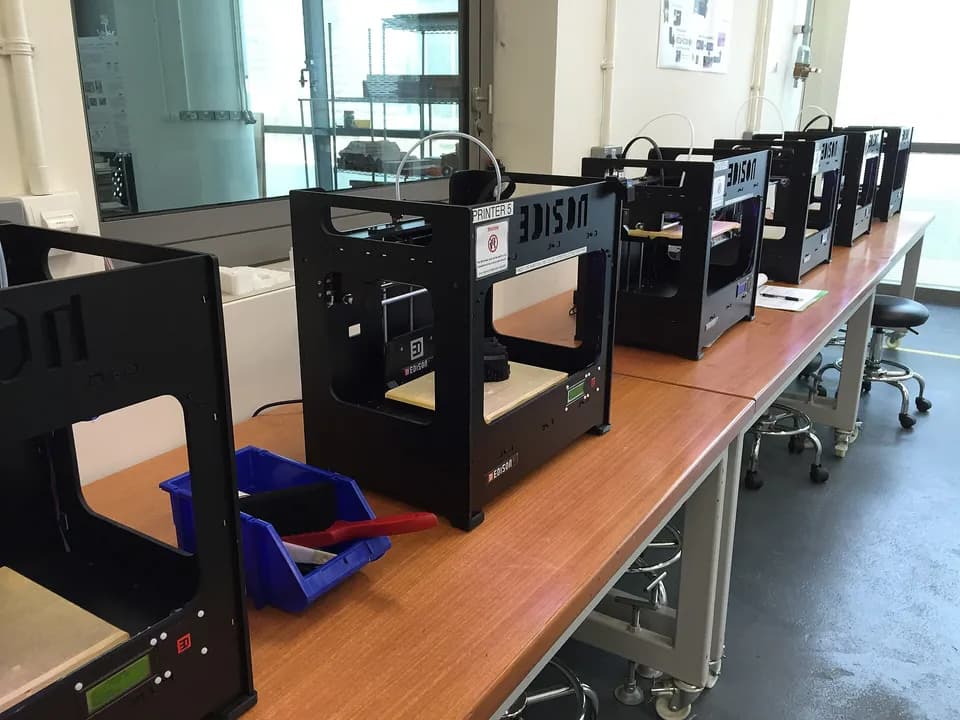
Печатать выгодно лёгкую оснастку, которая позиционирует и направляет: кондукторы для сверления, упоры, шаблоны, мягкие губки, держатели, крышки. Нельзя печатать то, что воспринимает усилие резания, греется, стоит возле луча или шва. В примере с кондуктором на 6 отверстий затраты 1352 ₽ окупаются на 55-й детали при экономии 3 минут на разметке.
- Печатают оснастку, которая позиционирует, направляет и держит без усилия резания: кондукторы и шаблоны для сверления и сборки, упоры, мягкие губки для тисков, держатели, подставки, крышки.
- Нельзя печатать оснастку, которая воспринимает нагрузку резания или гибки, греется выше теплостойкости материала или стоит в зоне луча и шва. Formlabs оставляет металл для сильного нагрева, больших нагрузок и процессов, где оснастка повторяется сотни и тысячи раз.
- Кондуктор на 6 отверстий из PETG (90 г, 4,5 часа печати) обходится в 1352 ₽ с учётом времени на проектирование. При экономии 3 минут на детали он окупается на 55-й детали, а если модель уже есть, то на 25-й.
- Размер напечатанной детали не равен размеру модели, поэтому зазоры и посадочные места подбирают по пробной печати, а резьбу делают на латунных вставках.
Где оснастка окупается лучше, чем изделия
Принтер в цехе загружен, пока есть заказы на детали. Оснастка загружает его между заказами и работает на ваши же станки: каждый кондуктор убирает разметку, каждый упор убирает замер. Stratasys описывает те же причины: напечатанный инструмент делается за часы, а не за дни или недели, он легче алюминиевого и может быть удобнее в руке. Formlabs добавляет, что стандартную оснастку поставляет производитель станка, а она рассчитана на набор типовых деталей и не подходит под ваши.
Это материалы производителей принтеров, поэтому их цифры экономии в статью не взяты, кроме одной: Formlabs приводит кейс Ashley Furniture, где печать заменила оснастку подрядчика и вдвое сократила её стоимость. Для своего цеха считайте сами, пример расчёта ниже.
Что выгодно печатать
Formlabs делит оснастку на кондукторы, которые держат деталь и направляют инструмент, и приспособления, которые только держат: губки, зажимы, тиски. Исходя из этого, в цехе с лазером, фрезером и сваркой печатают следующее.
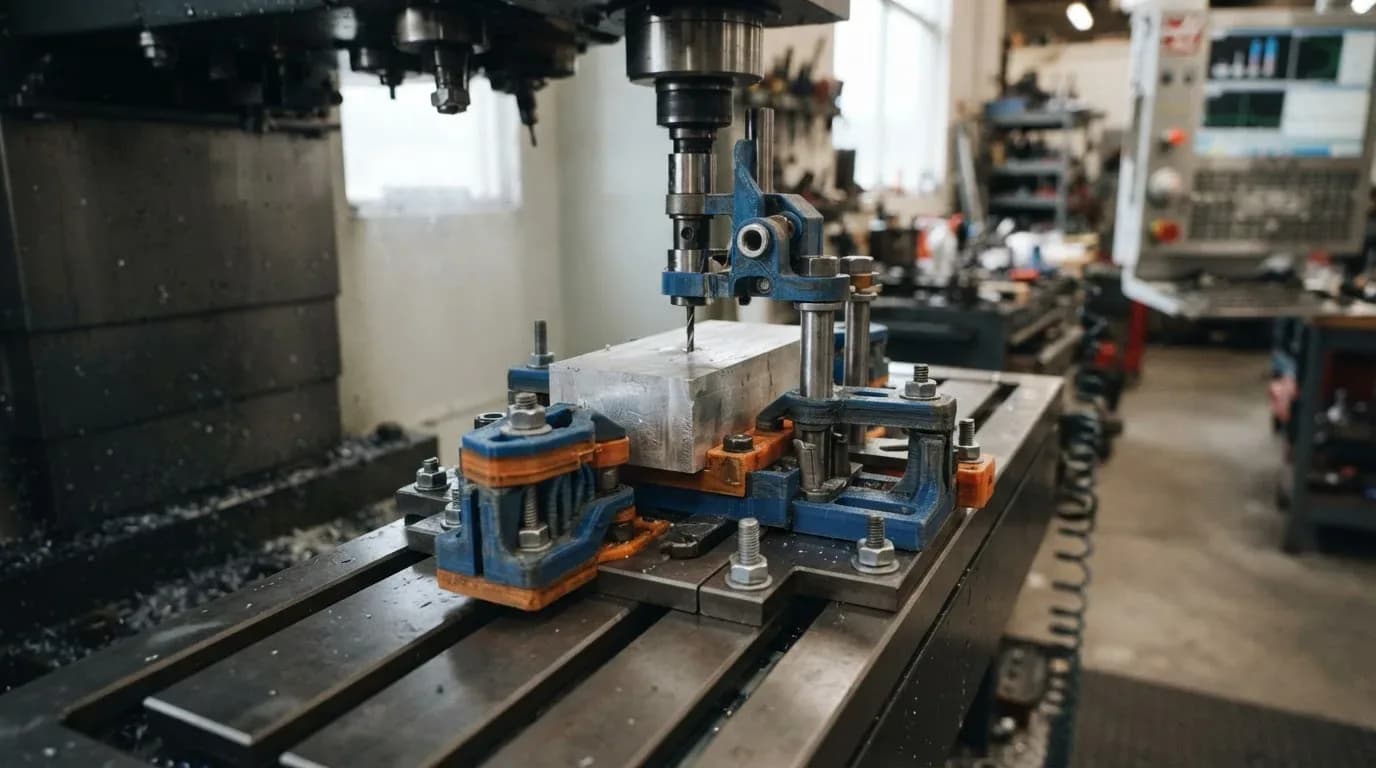
- Кондукторы для сверления. Пластина с втулками направляет сверло по отверстиям. Сверлить можно по пластику, если усилие небольшое и втулки стальные.
- Шаблоны для разметки и сборки. Угловые упоры, ложементы под сварку (упоры вне зоны шва), шаблоны для проверки расположения крепежа.
- Прижимы, упоры и базы для плоских заготовок. Для фрезера по листу, где резание лёгкое, а деталь держит вакуум или двусторонняя лента. О вакуумном столе у нас есть отдельная статья.
- Мягкие губки для тисков. Они повторяют контур детали и не мнут тонкостенную заготовку. Stratasys называет мягкие губки (soft jaws) в числе типовых применений.
- Оснастка под гибку и контроль. Ложементы для листогибочного станка под небольшие партии и шаблоны «проходной-непроходной» для проверки отверстий.
- Держатели и подставки. Для инструмента, оснастки, оптики, мелких деталей на участке сборки.
- Крышки и кожухи. Заглушки, ограждения шлейфов, защитные кожухи, которые не греются.
- Ремонтные детали станка. Ручки, заглушки, держатели концевиков, кабельные каналы. Без нагрузки и без нагрева это вполне рабочий вариант, о ремонте поломанных деталей есть отдельный материал.
Что печатать нельзя
Причины по порядку:
- Нагрузка и ползучесть. Прочность между слоями у PETG по паспорту Prusa 18 МПа при 47 МПа вдоль слоя, а под постоянной нагрузкой пластик ползёт. Зажим, который держит усилие, ослабеет за смену.
- Температура. HDT при 0,45 МПа у PLA 57 °C, у PETG 68 °C, у ASA 93 °C (паспорта Prusa). Это не рабочая температура, рабочая ниже. Оснастка рядом со сварным швом или горячей заготовкой деформируется.
- Стружка и СОЖ. Горячая стружка оплавляет поверхность, а масла и эмульсии действуют на пластик по-разному. Паспорта на это не отвечают, поэтому совместимость с вашей СОЖ проверяют на образце за неделю.
- Износ базовых поверхностей. Formlabs оставляет металл для процессов, где оснастка повторяется сотни и тысячи раз. Печатный упор протирается быстрее стального.
Материалы: цифры из паспортов
Полный разбор — в статье про PLA, PETG, ABS, нейлон и композиты, здесь только нужное для оснастки. Цифры взяты из паспортов Prusa Polymers, образцы напечатаны со сплошным заполнением, в реальной детали значения ниже.
| Материал | Прочность XY / Z, МПа | Между слоями, МПа | HDT 0,45 / 1,8 МПа, °C | Паспорт |
|---|---|---|---|---|
| PLA | 68 / 65 | 41 | 57 / 55 | PLA High Speed, 17.06.2026 |
| PETG | 47 / 50 | 18 | 68 / 68 | PETG, 16.02.2022 |
| ASA | 42 / 45 | 11 | 93 / 86 | ASA, 20.05.2024 |
| PC Blend | 63 / 63 | 21 | 113 / 93 | PC Blend, 16.02.2022 |
| PA11 с углеволокном | 42 / 49 | 20 | 192 / 152 | PA11 Carbon Fiber, 29.06.2022 |
Для кондуктора и шаблона хватает PETG или PLA. Нейлон с углеволокном нужен там, где пластик греется или упоры часто перетираются, но для него нужно закалённое сопло, а нейлон перед печатью сушат (подробности в статье о сушке филамента).
Допуски, зазоры и вставки
Единого допуска для FDM нет: он зависит от принтера, материала, размера детали и настроек. Hubs относит FDM к наименее точным технологиям и пишет, что вертикальные отверстия печатаются с занижением диаметра из-за поджима экструдируемого потока, а если диаметр критичен, отверстие печатают меньше и рассверливают. В тесте CNC Kitchen отверстия печатной модели вышли меньше заданных примерно на 0,25 мм. Для посадок общего назначения посмотрите справочник по допускам и посадкам, а для пластика сделайте так.
Как подобрать зазор под свой принтер
- 01
Напечатайте пробную планку
с отверстиями и пазами, у которых номинал отличается на 0,1, 0,2, 0,3 и 0,4 мм в большую сторону.
- 02
Проверьте деталь или пруток
в каждом: свободный ход без люфта выбирает зазор.
- 03
Запишите результат
для каждого материала и принтера отдельно: у ASA и PETG усадка и поджим разные.
- 04
Закладывайте поправку в CAD
, а не правьте деталь после печати.
Правила проектирования у Formlabs те же, что в токарном цехе: закладывайте базу (идеальный прямой угол вместо «почти»), рёбра жёсткости и скругления вместо гладкой плиты, канавки и скруглённые кромки для удаления стружки, возможность работать одной рукой и увидеть, что деталь поставлена неправильно.
Для резьбы используйте латунные вставки. По данным CNC Kitchen, вставки M3, вплавленные в PLA, держали около 1400 Н, а резьба, выдавленная в пластике, срабатывается за несколько циклов. Диаметр отверстия под вставку определяйте по паспорту вставки и пробной печати. Нагрузку направляйте вдоль слоёв: в статье об армировании показано, что слои соединены слабее, чем сам пластик, и вдоль слоя нагрузка ложится лучше, чем поперёк.
Пример: кондуктор для 6 отверстий в кронштейне
Задача: кронштейн из листа, 6 отверстий под M6 по чертежу, партия 100 штук. Сейчас оператор размечает деталь чертилкой и штангенциркулем, кернит и сверлит. Альтернатива: напечатанная пластина-кондуктор с втулками, которая сидит на кромках кронштейна.
Что в расчёте взято из источников, а что допущение:
- Цена PETG 615–635 ₽/кг, средняя 625 ₽/кг: цена на 02.10.2026 из расчёта в статье про материалы.
- Час принтера 60 ₽ с амортизацией и электричеством: оценка из той же статьи.
- Масса 90 г и время печати 4,5 ч: допущение для пластины 120×80×15 мм с несколькими стенками и частичным заполнением. Проверьте в слайсере.
- Стальные кондукторные втулки по 40 ₽ за штуку: допущение, подставьте цену поставщика.
- Время на проектирование 1,5 ч и час оператора 500 ₽: допущение, подставьте свои.
- Экономия времени 3 минуты на деталь: допущение (разметка и кернение 4 минуты против одной минуты на установку кондуктора). Замерьте на своей детали.
| Статья | Расчёт | Сумма, ₽ |
|---|---|---|
| Материал | 0,09 кг × 625 ₽/кг | 56 |
| Печать | 4,5 ч × 60 ₽/ч | 270 |
| Брак: одна из десяти печатей (условно) | (56 + 270) ÷ 0,9 − (56 + 270) | 36 |
| Втулки | 6 × 40 ₽ | 240 |
| Проектирование | 1,5 ч × 500 ₽/ч | 750 |
| Итого | 1352 |
Экономия на детали: 3 минуты = 0,05 ч, 0,05 × 500 ₽/ч = 25 ₽. Окупаемость: 1352 ÷ 25 = 54,1, то есть кондуктор окупается на 55-й детали. На партии 100 штук выходит 100 × 25 − 1352 = 1148 ₽ чистой экономии. Если модель в CAD уже есть и проектирование не нужно, затраты 602 ₽, окупаемость 602 ÷ 25 = 24,1, то есть на 25-й детали.
Результат чувствителен к допущению: если разметка на самом деле отнимает не 3, а 1,5 минуты, экономия 12,5 ₽ на деталь, и окупаемость уходит за 108 штук (1352 ÷ 12,5). Поэтому кондукторы делают на то, что повторяется, и не делают на единичные заказы. Выгода от стабильности отверстий (меньше брака) в расчёт не заложена: она появится, если у вас есть брак по разметке, и её надо оценивать отдельно.
Таблица: что печатать, из чего и до какого предела
| Оснастка | Материал | Ресурс и ограничение |
|---|---|---|
| Кондуктор для сверления | PETG, PLA, стальные втулки | Сверло идёт по втулке, а не по пластику. Усилие подачи небольшое |
| Угловой упор, ложемент | PETG, PLA | Упор вне зоны шва и горячей заготовки. Базовые поверхности изнашиваются |
| Мягкие губки для тисков | PETG, PA с волокном | Для лёгкой обработки и тонкостенных деталей. Усилие зажима ограничено ползучестью |
| Шаблон для проверки | PLA, PETG | Для отбраковки на участке, не метрология |
| Держатель, подставка, ложемент | PLA, PETG | Нагрев ниже HDT с запасом |
| Крышка, кожух | PETG, ASA | Вдали от луча. ASA если рядом тепло или улица |
| Прижим на листе | PETG, нейлон | Лёгкая резка, вакуум или лента. Крепёж на вставках |
| Ремонтная деталь станка | PETG, PA с волокном | Только если нагрузка и нагрев заведомо низкие |
Когда лучше фрезеровать или резать из фанеры
Если оснастка воспринимает усилие, стоит ближе к лучу или шву, нужна жёсткость базовых поверхностей и работа в сотнях и тысячах циклов, делают её из металла. Алюминиевую плиту выфрезеруют на своём станке, подробности в материале о фрезеровке алюминия. Плоский шаблон-накладку можно вырезать лазером из фанеры или акрила за минуты, он ровный по толщине и не требует печати. Печать выигрывает, когда нужна объёмная форма: ложемент по контуру изделия, ручка, корпус с рёбрами.
Напечатанная оснастка
Плюсы
- Сделать можно за часы, внутри цеха и под конкретную деталь
- Форма любой сложности, номер и дата прямо на детали
- Лёгкая и не мнёт тонкие заготовки
- Дешёвые итерации: ошибку в размере исправляют перепечаткой
Минусы
- Мала жёсткость и ползёт под нагрузкой
- Теплостойкость ограничена: PETG 68 °C по паспорту
- Размер зависит от принтера и настроек, нужна пробная печать
- Горит рядом с лучом и дугой
Как вести библиотеку оснастки
Оснастка, которую нельзя найти, стоит тех же денег, что и пропавшая. Минимальный порядок такой.
Библиотека оснастки
- 01
Присвойте номер
и впечатайте его в деталь вместе с версией. Formlabs отмечает, что надписи, имена и даты в печатной оснастке ничего не стоят.
- 02
Храните файл и карточку
модель, материал, принтер, настройки слайсера, проверенный зазор, на какую деталь и станок.
- 03
Меняйте версию при каждой правке
и убирайте старую с участка, иначе кто-нибудь будет работать по ней.
- 04
Фиксируйте ресурс
сколько деталей прошло, когда последний осмотр базы. Протёртую оснастку перепечатывают.
- 05
Считайте окупаемость
по той же формуле, что и выше, и записывайте в карточку. Для общего расчёта себестоимости детали есть калькулятор себестоимости и разбор расчёта цены заказа.
Первый кондуктор считают как инвестицию, остальные как расходник. Если оснастка не окупилась за ту партию, под которую её печатали, в карточке должна появиться причина: ошибка в размере, не та деталь или слишком ранний износ. Без такой записи библиотека превращается в склад пластика.
 Евгений ЗахаровОтраслевой обозреватель, рынок станкостроения
Про безопасность на участке с лазером подробнее в статье о пожарной безопасности помещения для лазерной резки.
Частые вопросы
Какую оснастку выгодно печатать в цехе?
Лёгкую и не греющуюся: кондукторы и шаблоны для сверления и сборки, упоры, мягкие губки, держатели, крышки. Самая быстрая окупаемость у оснастки под повторяющуюся деталь, где она заменяет разметку или замер.
Можно ли печатать прижимы и упоры для фрезера?
Для лёгкой обработки листа, где деталь держит вакуум или лента, да. Если упор воспринимает усилие резания, его делают из металла. Размер печатного упора перед началом проверяют индикатором.
Какой пластик брать для оснастки?
PETG или PLA для кондукторов и шаблонов в обычном цеху. ASA, если рядом теплее 60 °C. Нейлон с углеволокном и PC для нагретых и часто изнашиваемых деталей, но у них свои требования к печати: закалённое сопло, сушка.
Можно ли держать печатную оснастку возле лазера?
Не в зоне луча. По тем же данным, пожары на лазерных станках начинаются с материала, который загорелся без присмотра, а ABS выделяет цианистый водород и стирол. Рядом со станком держатели делают из металла.
Как посчитать, окупится ли кондуктор?
Сложите материал, время принтера, брак, втулки и время на проектирование, поделите на экономию на одной детали в рублях. Допущения (время оператора, экономию на разметке) замеряйте у себя.
Источники
- How to Make Your Own Custom Jigs and Fixtures ↗ — Formlabs
- Guide to Machining Fixtures: Workholding Devices and Jigs for Milling, CNC, and More ↗ — Formlabs
- 3D Printed Jigs and Fixtures ↗ — Stratasys
- How to design parts for FDM 3D printing ↗ — Hubs
- What Must Never Go in a Laser ↗ — Boss Laser
- Are our heat-set insert datasheets wrong? ↗ — CNC Kitchen
Автор
Евгений ЗахаровОтраслевой обозреватель, рынок станкостроения, 10 лет в отрасли
Пишет о рынке станков и оборудования, российском станкостроении, выставках и кадрах. По образованию инженер-машиностроитель.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: ЧПУ и 3D-печать
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий