Кратко
- Способ ремонта выбирают по виду поломки: трещины и отломы варят, изношенные поверхности наплавляют или ставят втулку, сорванные резьбы восстанавливают вставками или ремонтным размером.
- Сварка и наплавка нагревают деталь. Закалённые, тонкостенные и точные детали после этого ведёт, они теряют твёрдость, и без последующей обработки и термообработки ремонт не работает.
- Чугун и алюминий чинить сложнее стали: чугун трескается от местного нагрева, алюминий требует аргонной сварки переменным током.
- Если деталь дешёвая, ответственная или изношена целиком, выгоднее изготовить новую по образцу.
Сначала — диагноз
Прежде чем выбирать способ ремонта, ответьте на четыре вопроса.
- Что случилось? Деталь сломалась от перегрузки, усталости или удара, износилась на трущейся поверхности, на ней сорвана резьба или пошла коррозия.
- Из чего она? Сталь, чугун, алюминиевый сплав, бронза. По цвету излома, искре на точиле, магниту и весу можно сделать первое предположение.
- Насколько она ответственная? Если отказ детали угрожает людям — тормоз, рулевое управление, грузоподъёмный механизм, сосуд под давлением, — ремонтировать её «на глаз» нельзя.
- Сколько стоит новая? Иногда час работы сварщика и токаря стоит дороже новой детали, а иногда новой детали просто нет в продаже.
Сломанная от усталости деталь после ремонта сломается снова, если не устранить причину: острый переход, вибрацию, перекос. Посмотрите на излом: гладкая зона с концентрическими линиями и маленькая зернистая зона долома говорят об усталости, полностью зернистый излом — о перегрузке.
Какой способ для какой поломки
| Поломка | Способ ремонта | Где делать | Ограничения |
|---|---|---|---|
| Трещина или отлом в стальной детали | Разделка и сварка | Гараж с полуавтоматом или электродом | Закалённые стали трескаются у шва |
| Трещина в чугунном корпусе | Сварка с подогревом или холодная сварка специальными электродами, иногда пайка | Цех или опытный сварщик | Высокий риск новых трещин |
| Отломанное ухо алюминиевого корпуса | Аргонодуговая сварка (TIG) переменным током | Цех или мастерская с аргоном | Литые сплавы с примесями варятся плохо |
| Изношенная шейка вала | Наплавка и проточка, ремонтная втулка, напыление | Сварка плюс токарный станок | Нагрев ведёт вал, теряется закалка |
| Разбитое отверстие в корпусе | Расточка и запрессовка втулки | Фрезерный или расточной станок | Нужно восстановить соосность |
| Сорванная резьба | Ремонтный размер, резьбовая вставка | Дрель, метчики, комплект вставок | Нужен запас материала вокруг |
| Негерметичность, течь в ненагруженном месте | Пайка или металлополимерный состав | Гараж | Не для нагруженных узлов |
| Деталь сломана в нескольких местах или изношена целиком | Изготовление новой по образцу | Токарный, фрезерный цех, лазер | Нужен обмер и материал |
Сварка трещин и отломов
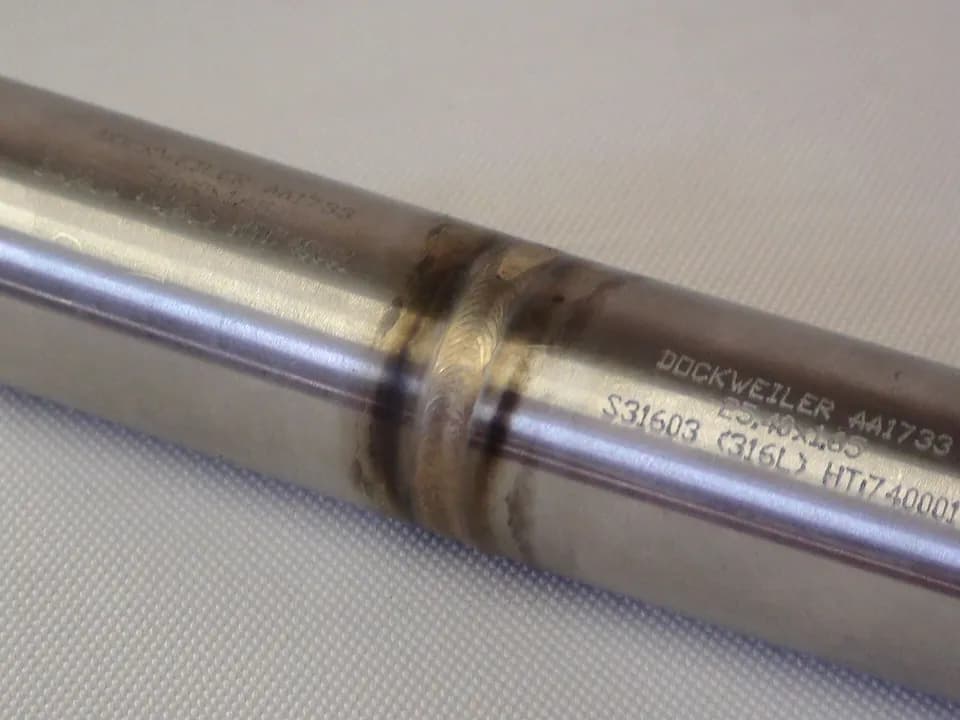
Трещину в стальной детали не просто заваривают сверху. Порядок такой:
Ремонт трещины сваркой
- 01
Найдите концы трещины.
Зачистите место до металла, при необходимости используйте проникающую жидкость для контроля.
- 02
Засверлите концы
сверлом нескольких миллиметров. Круглое отверстие останавливает развитие трещины дальше.
- 03
Разделайте трещину
болгаркой или фрезой V-образной канавкой на глубину почти до дна, чтобы шов проварил всю толщину.
- 04
Подогрейте деталь,
если это закаливающаяся сталь или толстое сечение: так шов остывает медленнее и не трескается.
- 05
Заварите
короткими участками, давая детали остывать, чтобы не повело.
- 06
Зачистите шов
и проверьте, нет ли новых трещин у его краёв.
Выбор процесса — электрод, полуавтомат, аргон или лазерная сварка — зависит от металла и толщины. Сравнение процессов есть в отдельной статье.
Чугун. Серый чугун плохо переносит местный нагрев: шов и зона вокруг него при быстром остывании становятся хрупкими, и рядом со швом идут новые трещины. Его варят либо с общим подогревом детали и медленным остыванием, либо холодным способом короткими швами специальными электродами для чугуна на никелевой или медно-железной основе, давая каждому участку остыть. Корпуса редукторов и блоки цилиндров с трещинами лучше доверить сварщику, который делал это раньше.
Алюминий. Алюминиевые сплавы варят аргонодуговой сваркой неплавящимся электродом на переменном токе или полуавтоматом с импульсным режимом. Оксидная плёнка на поверхности плавится при гораздо более высокой температуре, чем сам металл, её снимают щёткой из нержавейки перед сваркой. Литые корпуса, пропитанные маслом, перед сваркой прогревают и обезжиривают, иначе шов будет пористым.
Наплавка изношенных поверхностей
Шейка вала под подшипник или сальник, изношенная кулачковая поверхность, разбитый паз — их восстанавливают наплавкой: наращивают слой металла с припуском, а потом протачивают или фрезеруют в размер.
| Способ | Что даёт | Минусы |
|---|---|---|
| Дуговая наплавка электродом или полуавтоматом | Толстый слой, доступно в гараже | Сильный нагрев, вал может повести |
| Наплавка аргоном | Аккуратнее, меньше нагрев | Медленнее, нужен навык |
| Лазерная наплавка | Минимальный нагрев и деформация, тонкий слой | Только в специализированных цехах |
| Газотермическое напыление | Почти без нагрева основы | Слой слабее держится, не для ударных нагрузок |
| Ремонтная втулка | Без нагрева, точный размер | Нужно место под стенку втулки |
Если шейка закалена, например под игольчатый подшипник, после наплавки обычной проволокой она станет мягкой и быстро износится снова. Тогда либо используют материал для твёрдой наплавки, либо ставят закалённую втулку, либо делают новый вал. Как устроены и как точатся валы, подробно разобрано в разделе изготовления деталей.
Резьбы
Сорванную резьбу восстанавливают тремя способами.
Ремонтный размер. Отверстие рассверливают и нарезают резьбу следующего размера: вместо M8 — M10. Нужен запас материала вокруг, а ответная деталь получает болт большего диаметра.
Проволочная резьбовая вставка (спиральная, известная по торговой марке Helicoil). Отверстие сверлят и нарезают специальным метчиком, вкручивают пружинку из нержавеющей проволоки, и резьба возвращается к исходному размеру. Такие вставки часто прочнее родной резьбы в алюминии.
Резьбовая втулка. Отверстие рассверливают под втулку с наружной и внутренней резьбой и вкручивают её на фиксатор. Подходит при сильно разбитом отверстии.
Диаметры отверстий под метчик для ремонтного размера смотрите в калькуляторе отверстия под резьбу и справочнике по метрической резьбе.
Пайка и металлополимеры
Пайка соединяет детали без расплавления основного металла: расплавляется только припой. Твёрдыми припоями на медной и серебряной основе паяют стальные, медные и латунные детали, трубки, тонкостенные узлы, которые сварка прожжёт. Нагрев меньше, деталь почти не ведёт.
Металлополимерные составы, которые продают как «холодную сварку», хороши для заделки течей, сколов и раковин в ненагруженных местах: картер, бак, корпус насоса. Нагрузку, удары и высокую температуру они держат хуже металла, поэтому для силовых соединений не годятся.
Когда проще сделать новую
Изготовление новой детали выгоднее ремонта, если:
- деталь сломана в нескольких местах или изношена по всем рабочим поверхностям;
- нужна прежняя твёрдость, а после сварки её не вернуть без полной термообработки;
- деталь простая: втулка, ось, кронштейн, фланец, пластина;
- ремонт придётся повторять.
Новую деталь по образцу делают так: обмеряют, определяют материал и термообработку, чертят и изготавливают на токарном, фрезерном станке или на лазере. Если у детали сложная форма, её сканируют 3D-сканером. Пластиковые детали — шестерни, кронштейны, ручки — часто проще напечатать на 3D-принтере из прочного пластика. Подробный порядок обмера и выбора материала описан в отдельной статье.
Если ко мне приносят сломанный кронштейн и просят «просто приварить», я сначала смотрю на излом. Когда он усталостный, сварка проживёт меньше, чем сама деталь. Тогда мы делаем новый кронштейн с плавным переходом вместо острого угла, и ремонт больше не нужен.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Частые вопросы
Можно ли заварить закалённую деталь?
Можно, но после сварки она теряет твёрдость у шва, а рядом могут появиться трещины. Нужен подогрев перед сваркой, медленное остывание и часто повторная термообработка всей детали. Для пружин, ножей и инструмента ремонт сваркой почти всегда хуже замены.
Чем отремонтировать трещину в чугунном корпусе в гараже?
Если корпус ненагруженный и трещина небольшая, её засверливают по концам и заделывают металлополимером или пайкой латунью. Для нагруженных корпусов нужна сварка чугуна, лучше в мастерской с опытом.
Как восстановить посадку подшипника в корпусе?
Растачивают отверстие и запрессовывают втулку, внутренний диаметр которой потом растачивают под подшипник. Соосность с другими отверстиями корпуса выдерживают на расточном или фрезерном станке с одной установки.
Почему после наплавки вал повело?
Сварка нагревает одну сторону сильнее другой, и металл при остывании тянет вал. Наплавляют короткими участками в разных местах по окружности, а вал после наплавки правят и протачивают.
Источники
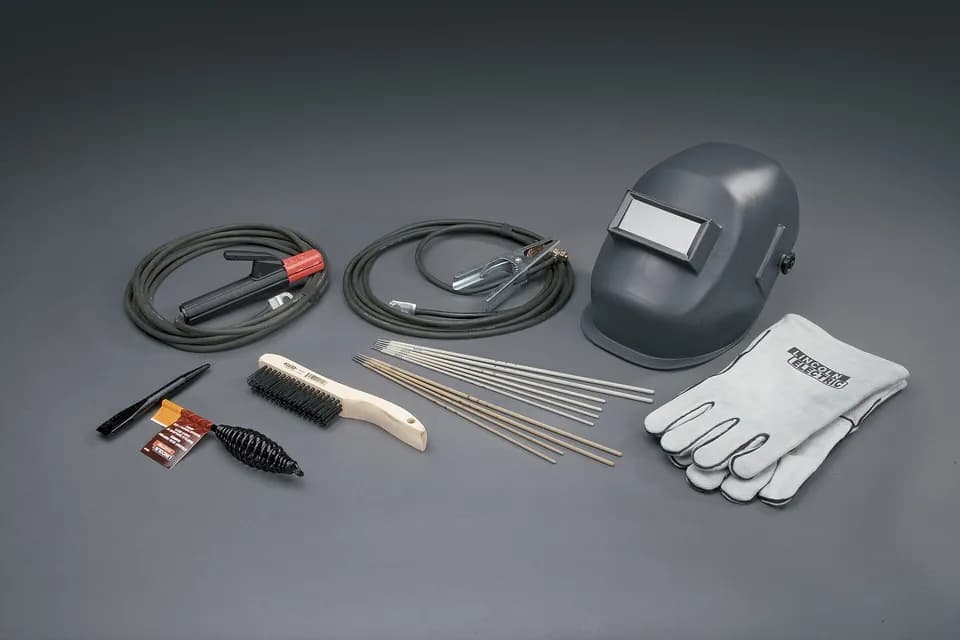
Фото: Lreames, CC BY-SA 4.0, Wikimedia Commons
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Ремонт и восстановление деталей
Все →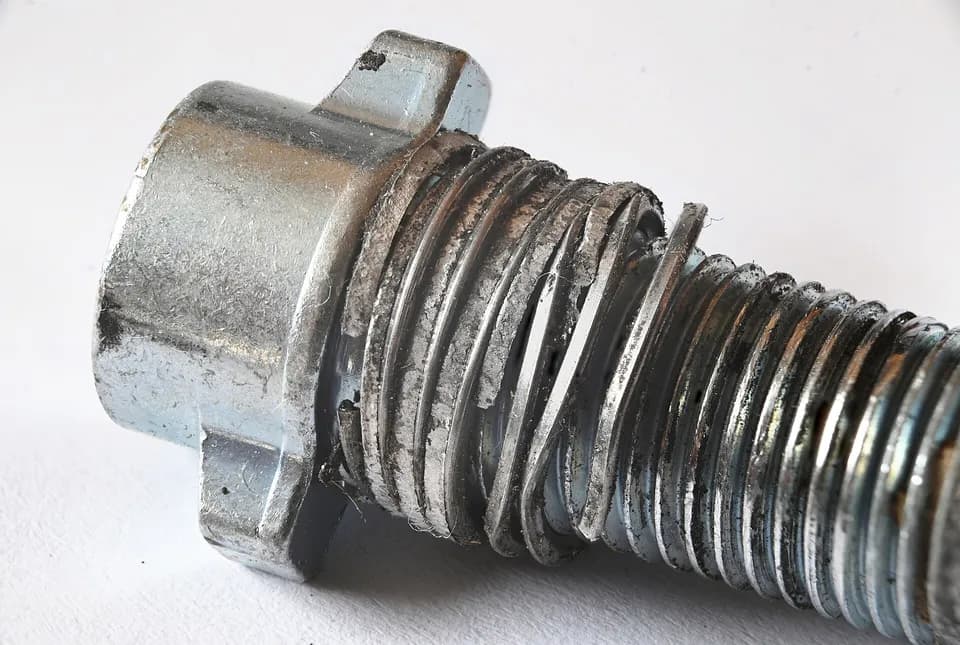
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий