Кратко
Деталь по образцу делают в пять шагов: изучают, где она работала, обмеряют её инструментом подходящей точности, восстанавливают номинальные размеры и посадки с учётом износа, определяют материал и твёрдость, а затем оформляют чертёж или эскиз с допусками. Сложные поверхности снимают 3D-сканером, а простые тела вращения быстрее обмерить вручную.
- Начинайте не с обмера, а с вопроса, как деталь работала: с чем сопрягалась, что на неё давило, почему она сломалась. От этого зависят допуски, материал и термообработка.
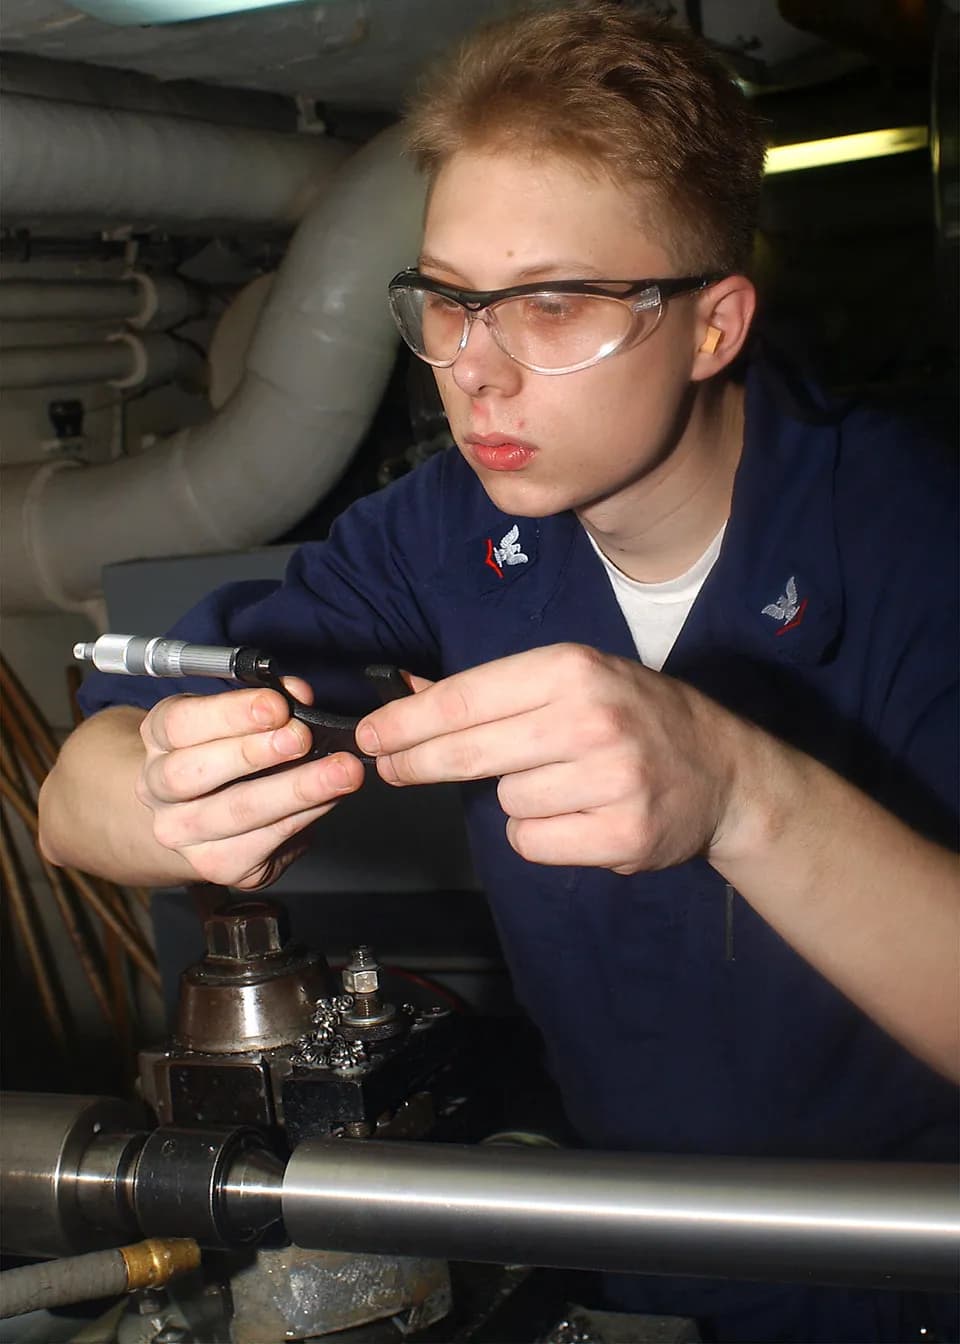
- Измерительный инструмент выбирают под допуск. Штангенциркуль с нониусом 0,1 мм ошибается на ±0,1 мм, микрометр первого класса до 25 мм — на ±2 мкм. Посадку под подшипник штангенциркулем не определить.
- Изношенный размер нельзя переносить в чертёж как есть. Номинал восстанавливают по неизношенным участкам, сопряжённым деталям и стандартным рядам размеров.
- Марку стали точно покажет только спектральный анализ с определением углерода. Твердомер подскажет, была ли закалка, искровая проба даёт грубую оценку.
- 3D-сканер нужен для литых корпусов, лопаток и других сложных поверхностей. Он выдаёт сетку точек, а не готовую модель, и её всё равно перестраивают в CAD.
Оборудование
- штангенциркуль 0–150 мм
- микрометр МК 0–25 мм и больше по размеру детали
- резьбомер М60 и Д55
- радиусомер
- портативный твердомер
- 3D-сканер (для сложных поверхностей)
- CAD-программа
Материалы
- образец детали
- растворитель и ветошь для очистки
- матирующий спрей для сканирования
- бумага для эскиза
Время
≈ 240 мин
Что нужно узнать до первого замера
Образец показывает, какой деталь стала после нескольких лет работы, а не какой её задумал конструктор. Поэтому сначала соберите сведения о том, где и как она стояла.
- Сопряжённые детали. Если деталь сидела в подшипнике, на шпонке или в корпусе, принесите эти детали или хотя бы их маркировку. Номер подшипника сразу даёт точный диаметр посадочного места.
- Характер поломки. Усталостная трещина у галтели вала говорит о концентраторе напряжений или слабом материале, а смятые шлицы о недостаточной твёрдости. Повторять деталь один в один в таких случаях бессмысленно, потому что она сломается снова.
- Количество. Одна деталь на замену и партия из ста штук требуют разной документации. Для разового ремонта хватит эскиза, для партии нужен полноценный чертёж.
Деталь перед обмером очищают от масла, грязи и нагара растворителем. Слой грязи в 0,05 мм на каждой стороне вала уже съедает весь допуск посадки.
Обмер: какой инструмент для какого размера
Главное правило такое: погрешность инструмента должна быть в несколько раз меньше допуска размера, который вы проверяете. Цифра на дисплее штангенциркуля не означает, что он измеряет с такой точностью.
| Инструмент | Цена деления или дискретность | Погрешность по стандарту | Для чего |
|---|---|---|---|
| Штангенциркуль с нониусом | 0,1 мм | ±0,1 мм (ГОСТ 166-89) | Габариты, свободные размеры, длины уступов |
| Штангенциркуль с нониусом | 0,05 мм | ±0,05 мм для размеров до 200 мм | То же, плюс глубины и межосевые расстояния |
| Штангенциркуль цифровой (ШЦЦ) | 0,01 мм | ±0,03 мм для размеров до 200 мм | Быстрый обмер, но не посадочные поверхности |
| Микрометр гладкий МК 0–25 мм, класс 1 | 0,01 мм | ±2 мкм (ГОСТ 6507-90) | Посадочные шейки валов, толщины |
| Микрометр гладкий МК 0–25 мм, класс 2 | 0,01 мм | ±4 мкм | То же при менее жёстких допусках |
| Резьбомер М60 и Д55 | Шаблоны шагов | — | Шаг метрической резьбы 0,4–6 мм и число ниток на дюйм 4–28 |
| Нутромер, радиусомер | — | — | Отверстия, галтели, скругления |
Для отверстия под подшипник с допуском в 20–30 мкм цифровой штангенциркуль бесполезен: его собственная погрешность сопоставима с допуском. Такие поверхности мерят микрометром, индикаторным нутромером или калибрами.
Как определить резьбу
Резьбу определяют по трём признакам: наружному диаметру, шагу и профилю. Наружный диаметр болта мерят штангенциркулем, шаг подбирают по резьбомеру: шаблон должен лечь во впадины без просвета по всей длине. Метрический резьбомер М60 рассчитан на профиль с углом 60°, дюймовый Д55 — на 55°, как у трубной и дюймовой резьбы Витворта. Полученные значения сверяют с таблицей метрической резьбы. Например, наружный диаметр около 10 мм с шагом 1,25 мм даёт М10×1,25 с мелким шагом, а не основную М10 с шагом 1,5 мм.
У изношенной резьбы наружный диаметр болта получается меньше номинала. Если штангенциркуль показывает 9,7 мм при шаге 1,5 мм, это М10, а не нестандартный размер. Для внутренней резьбы диаметр отверстия под нарезание удобно проверить в калькуляторе сверла под резьбу.
Износ: как восстановить номинальный размер
Изношенная шейка вала может показать 39,93 мм. Переносить эту цифру в чертёж нельзя: конструктор задавал 40 мм с посадкой, а 0,07 мм ушло на износ. Номинал восстанавливают в четыре приёма.
- Мерят неизношенные участки. Шейка под подшипником истирается по ширине кольца, а торцевой участок рядом остаётся близким к исходному размеру.
- Сверяют со стандартными рядами. Линейные размеры конструкторы выбирают из ряда нормальных размеров по ГОСТ 6636-69, поэтому 39,93 почти наверняка было 40, а 24,8 — 25.
- Берут размер у сопряжённой детали. Внутренний диаметр подшипника, ширина шпонки, размер уплотнения стандартны и указаны в каталогах. Диаметр вала под подшипник 6208 равен 40 мм, потому что таков внутренний диаметр этого подшипника.
- Назначают посадку по назначению соединения. Под внутреннее кольцо вращающегося подшипника нужен натяг, под втулку скольжения — зазор. Поля допусков подбирают по таблицам допусков и посадок, а не по фактическому зазору в изношенной паре.
Когда нужен 3D-сканер
Вал, втулку или фланец быстрее и точнее обмерить вручную, ведь это набор цилиндров, торцов и отверстий. Сканер оправдан там, где поверхность нельзя описать несколькими размерами: литые корпуса со сложными стенками, лопатки крыльчаток, кронштейны с плавными переходами, детали интерьера автомобиля.
Точность ручных сканеров заметно различается. У Artec Space Spider производитель указывает точность точки до 0,05 мм, у метрологических сканеров Creaform HandySCAN 3D серии BLACK 0,025 мм. На практике итог зависит ещё и от размера детали, качества меток и опыта оператора. Блестящие и чёрные поверхности сканируются плохо, их покрывают тонким матирующим спреем, а он добавляет свою толщину.
Сканер выдаёт сетку треугольников в формате STL или OBJ. Для станка такая сетка не годится: в ней нет цилиндров, плоскостей и осей отверстий, а есть миллионы треугольников. Поэтому дальше идёт перестроение модели в CAD.
- Правильные элементы, то есть отверстия, плоскости и цилиндры, строят заново по размерам, снятым со скана или инструментом, и сразу приводят к номиналу.
- Сложные поверхности аппроксимируют поверхностями по сетке и проверяют картой отклонений: программа раскрашивает модель по расстоянию до скана.
- Результат сохраняют в STEP, потому что этот формат читают все CAM-системы. О форматах подробнее в разделе «Форматы файлов».
Обзор сканеров и технологий сканирования собран в подтеме «3D-сканирование».
Из чего сделана деталь
Ошибка в материале обходится дороже ошибки в размере. Вал из стали 45 вместо 40Х после закалки не наберёт нужной прочности сердцевины, а алюминиевый кронштейн из АД31 вместо Д16Т согнётся под нагрузкой, которую оригинал держал годами.
| Метод | Что показывает | Ограничения |
|---|---|---|
| Магнит | Отличает углеродистую и большинство легированных сталей от аустенитной нержавейки, алюминия, латуни | Ничего не говорит о марке |
| Искровая проба на наждаке | По длине, цвету и форме искр — примерное содержание углерода, присутствие вольфрама | Нужен опыт и эталонные образцы, марку не определяет |
| Твердомер | Была ли закалка, твёрдость поверхности в HRC или HB | Портативные динамические твердомеры чувствительны к массе детали и чистоте поверхности |
| Рентгенофлуоресцентный анализатор (XRF) | Легирующие элементы: хром, никель, молибден, медь | Не измеряет углерод, поэтому не отличит сталь 20 от стали 45 |
| Оптико-эмиссионный спектрометр (OES) | Полный состав, включая углерод | Оставляет след от искры на поверхности, требует зачистки участка |
Для ответственной детали состав определяют спектрометром в лаборатории или выездным прибором. Твёрдость мерят в нескольких точках: если поверхность шейки 50 HRC, а торец заметно мягче, деталь закаливали токами высокой частоты, и это надо указать в чертеже.
Чертёж или эскиз
Цеху нужен документ, по которому можно назначить заготовку, оснастку и контроль. Для разовой детали ЕСКД допускает эскиз: ГОСТ 2.125-2008 описывает эскизные конструкторские документы для разового изготовления. Для партии или повторных заказов лучше сразу сделать нормальный чертёж и 3D-модель.
В документе должны быть:
- виды и разрезы, по которым однозначно читается форма;
- размеры с допусками на посадочные поверхности и общий допуск на остальные, например «Общие допуски по ГОСТ 30893.1-m»;
- обозначения резьб, например М10×1,25-6g, а не просто диаметр;
- шероховатость рабочих поверхностей;
- материал с ГОСТом на сортамент и термообработка с твёрдостью, например «HRC 45…50 на шейках»;
- покрытие, если оно было.
Требования к оформлению и типичные ошибки собраны в подтеме «Чертежи». Если параллельно со сканом нужна модель для станка, её экспортируют в STEP, а чертёж остаётся главным документом при спорных размерах.
Порядок работы целиком
Деталь по образцу за семь шагов
- 01
Соберите контекст.
Выясните, где стояла деталь, с какими деталями сопрягалась, почему вышла из строя и сколько штук нужно.
- 02
Очистите образец.
Снимите масло и грязь растворителем, осмотрите следы износа и трещины.
- 03
Сделайте эскиз от руки.
Проставьте на нём все размеры, которые предстоит измерить, чтобы не пропустить фаски и канавки.
- 04
Обмерьте деталь.
Габариты мерьте штангенциркулем, посадочные поверхности микрометром или нутромером, резьбы резьбомером. Каждый ответственный размер проверяйте в нескольких сечениях.
- 05
Восстановите номиналы
по неизношенным участкам, стандартным рядам и сопряжённым деталям и назначьте посадки.
- 06
Определите материал и твёрдость.
Твёрдость мерьте на нерабочей поверхности, для ответственных деталей делайте спектральный анализ.
- 07
Оформите документ.
Для разовой детали хватит эскиза, для партии нужны чертёж и STEP-модель.
Больше всего переделок я видел не из-за ошибок в обмере, а из-за того, что образец был не оригинальным. Деталь уже однажды делали «по образцу» в гаражной мастерской, и в ней сидели чужие ошибки: не та сталь, нет закалки, другая галтель. Если есть возможность найти оригинал или документацию производителя, ищите.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Цена изготовления напрямую зависит от того, насколько полным получится чертёж: размытое задание цех закладывает в стоимость как риск. Подробно об этом написано в разборе того, из чего складывается цена детали на ЧПУ.
Частые вопросы
Можно ли сделать деталь по фотографии?
Только очень простую и некритичную: пластину с отверстиями, кронштейн без посадок. Для этого на фото должен быть эталон размера, например линейка в плоскости детали. Всё, что сопрягается с другими деталями, по фото не сделать.
Нужен ли 3D-сканер для вала или шестерни?
Для вала нет: его быстрее и точнее обмерить микрометром. Для шестерни сканер тоже мало помогает. Её параметры — модуль, число зубьев, угол наклона — определяют расчётом по замерам диаметра вершин и длины общей нормали, а затем строят профиль по стандарту.
Что делать, если образец сломан на куски?
Обмерьте каждый обломок и сложите их в CAD или на эскизе. Размеры у места излома не используйте: металл там деформирован. Если потерян кусок с ответственной поверхностью, недостающие размеры восстанавливают по сопряжённой детали.
Как понять, что деталь была закалена?
Проверьте твёрдость. Незакалённая конструкционная сталь обычно легко царапается напильником, закалённая поверхность напильник не берёт. Точную цифру даст твердомер, а разница твёрдости поверхности и сердцевины подскажет поверхностную закалку или цементацию.
Источники
- ГОСТ 166-89. Штангенциркули. Технические условия ↗ — Госстандарт СССР
- ГОСТ 6507-90. Микрометры. Технические условия ↗ — Госстандарт СССР
- ГОСТ 2.125-2008. ЕСКД. Правила выполнения эскизных конструкторских документов ↗ — Межгосударственный совет по стандартизации, 2008
- HandySCAN 3D BLACK Series: Technical Specifications ↗ — Creaform
- Artec Space Spider: технические характеристики ↗ — Artec 3D
- PMI Technologies: What's the Difference Between XRF, LIBS, and OES? ↗ — Thermo Fisher Scientific
- Искровая проба для определения марки стали ↗ — bibt.ru, справочник по металлообработке
Фото: Surface engineering / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Детали по образцу
Все →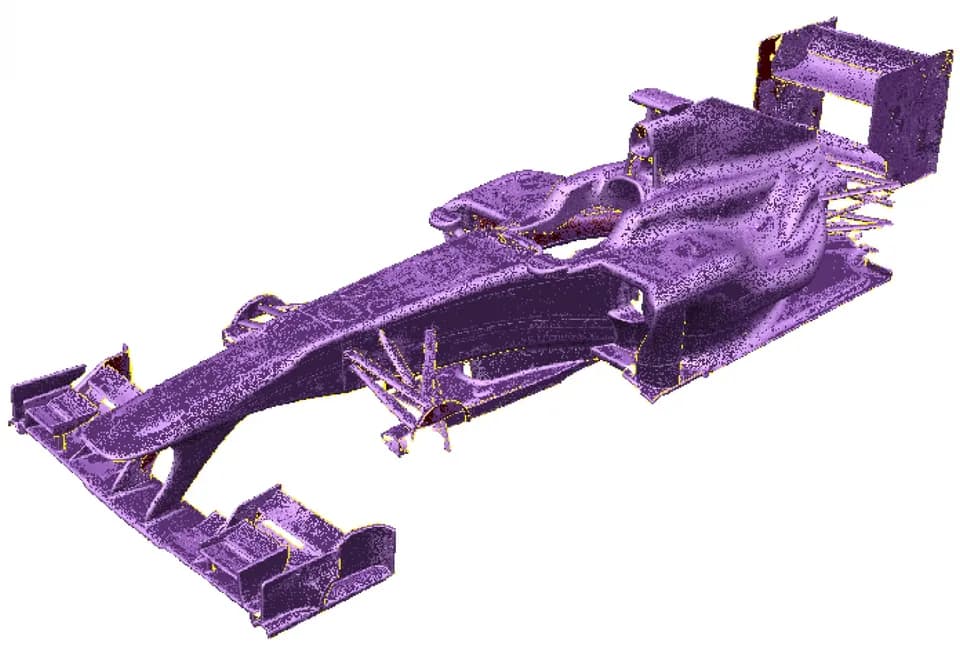
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий