Кратко
Втулки и фланцы точат на токарном станке, чаще всего за один установ: наружная поверхность, отверстие и базовый торец обрабатываются без перезакрепления, поэтому получаются соосными. Втулки скольжения делают из бронзы, капролона или закалённой стали и запрессовывают в корпус по H7/r6 или H7/s6. Фланцы вырезают из листа или куют, затем точат и сверлят отверстия под болты.
- Втулку точат так, чтобы наружный диаметр, отверстие и торец получились за один установ. Это самый надёжный способ обеспечить соосность без дорогого контроля.
- Тонкостенные втулки деформируются в трёхкулачковом патроне. Их зажимают в цанге, мягких кулачках или обрабатывают на разжимной оправке.
- Втулки скольжения запрессовывают в корпус по посадкам H7/r6 или H7/s6. После запрессовки отверстие сжимается, поэтому его развёртывают или заранее делают больше.
- Заготовку фланца вырезают из листа лазером или плазмой, а воротниковые фланцы для давления куют или штампуют. Отверстия под болты сверлят на станке с ЧПУ по одной программе.
Что входит в эту группу деталей
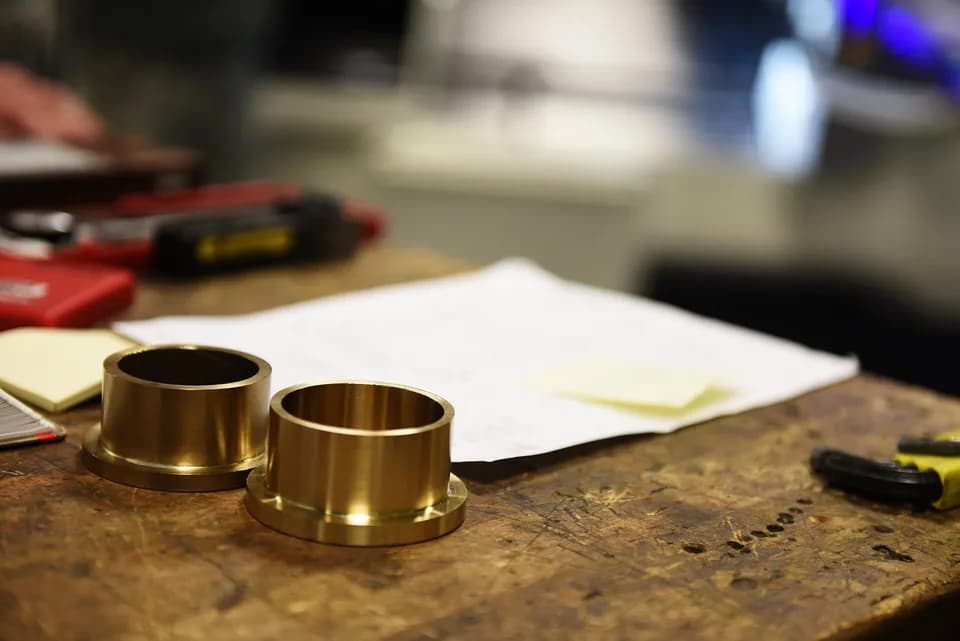
Втулки. Подшипники скольжения, направляющие и кондукторные втулки, распорные и переходные втулки, ступицы. Объединяет их одно: отверстие работает в паре с валом или осью, а наружная поверхность сидит в корпусе.
Фланцы. Трубопроводные фланцы по ГОСТ 33259-2015 соединяют трубы и арматуру. Есть и машиностроительные фланцы: крышки подшипниковых узлов, присоединительные фланцы двигателей и редукторов, полумуфты. У трубопроводного фланца главное — уплотнительная поверхность и отверстия под шпильки. У машиностроительного — центрирующий поясок и перпендикулярность торца к оси.
Кольца. Дистанционные, упорные, стопорные, уплотнительные. Плоские кольца без точных отверстий часто просто вырезают из листа, остальные точат из трубы или прутка.
Материалы
| Материал | Где применяют | На что обратить внимание |
|---|---|---|
| Оловянная бронза, например БрО5Ц5С5 по ГОСТ 613-79 | Втулки подшипников скольжения при средних скоростях и нагрузках | Хорошо прирабатывается к стальному валу, нужна смазка |
| Алюминиевая бронза БрА9Ж3Л по ГОСТ 493-79 | Втулки при высоких нагрузках и ударах, венцы червячных колёс | Прочнее оловянной, хуже прирабатывается |
| Сталь 45, 40Х с закалкой | Направляющие и кондукторные втулки, втулки шарниров с пальцем | После закалки отверстие шлифуют или хонингуют |
| Капролон | Втулки без смазки при малых нагрузках и скоростях, ролики | Набирает влагу и меняет размеры, плохо отводит тепло |
| Фторопласт-4 | Втулки в агрессивных средах, сухое трение | Ползёт под нагрузкой, держать размер трудно |
| Сталь 20, 09Г2С, 12Х18Н10Т | Трубопроводные фланцы | Марку определяют давление, температура и среда трубопровода |
| Д16Т, АМг6 | Лёгкие фланцы, крышки, переходники приборов | АМг6 сваривается, Д16Т прочнее, но сварку не любит |
Бронзовые втулки точат из литых прутков и труб. Для крупных втулок бронзу заливают в центробежные формы: так получают трубную заготовку без лишнего металла внутри, а бронза дорогая, и каждый килограмм стружки заметен в цене детали.
Главное требование — соосность
Если наружный диаметр втулки обработан в одном установе, а отверстие в другом, их оси смещаются на величину погрешности перезакрепления. Даже хороший трёхкулачковый патрон даёт биение в несколько сотых миллиметра. Для втулки под подшипник скольжения это перекос вала и неравномерный износ.
Поэтому технолог старается обработать всё ответственное за один установ: наружную поверхность, отверстие и один торец. Второй торец подрезают после отрезки, и он, как правило, менее важен.
Типовой маршрут втулки из прутка
- 01
Подрезка торца
пруток зажат в патроне или цанге с вылетом под длину детали.
- 02
Сверление
сверлом на 1–3 мм меньше диаметра отверстия.
- 03
Растачивание или развёртывание
расточным резцом выводят отверстие в размер. Для серий маленьких диаметров применяют развёртку: она быстрее и стабильнее даёт 7-й квалитет.
- 04
Наружное точение
наружный диаметр, фаски, канавки под смазку, если они нужны.
- 05
Отрезка
отрезным резцом.
- 06
Подрезка второго торца и фаска
во втором установе, в мягких кулачках или на контршпинделе.
На токарном станке с ЧПУ с контршпинделем деталь после отрезки перехватывается второй стороной, и шестой шаг выполняется без участия оператора. Для серии втулок это превращает станок в автомат: оператор только подаёт прутки.
Если втулка тонкостенная
Тонкостенная втулка в трёхкулачковом патроне сжимается в трёх точках. На станке её проточили в круг, а после разжима она пружинит обратно, и отверстие становится трёхгранником. Измерить это обычным штангенциркулем трудно: средний диаметр в допуске, а форма нет.
Есть три основных способа избежать этого:
- Цанговый патрон — сжимает деталь равномерно по окружности.
- Мягкие кулачки — их растачивают на самом станке под диаметр детали, и контакт идёт по дуге, а не в трёх точках.
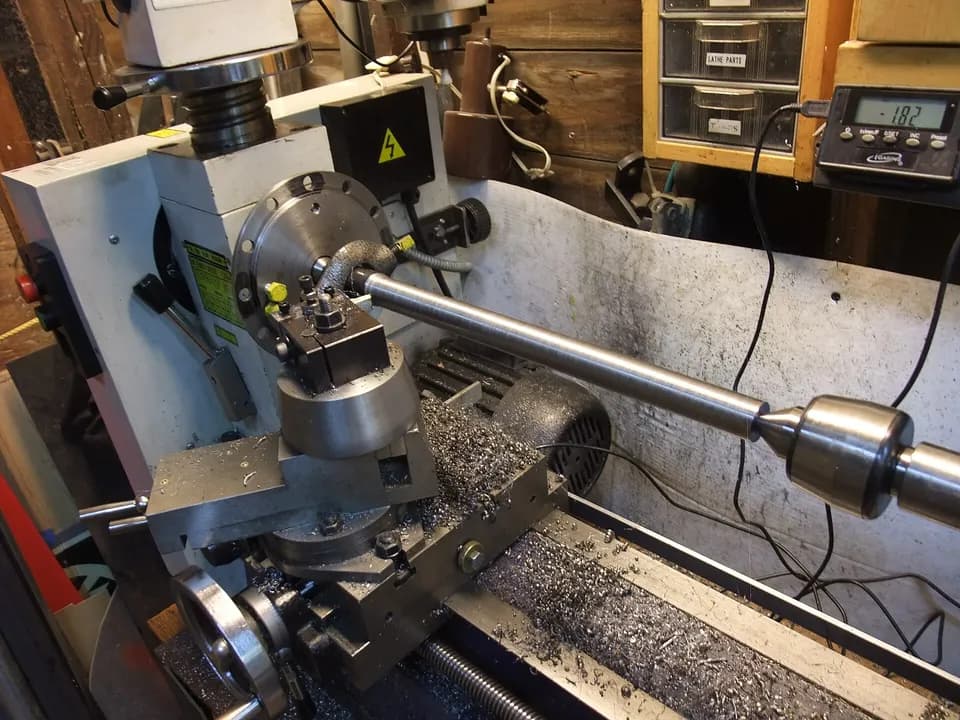
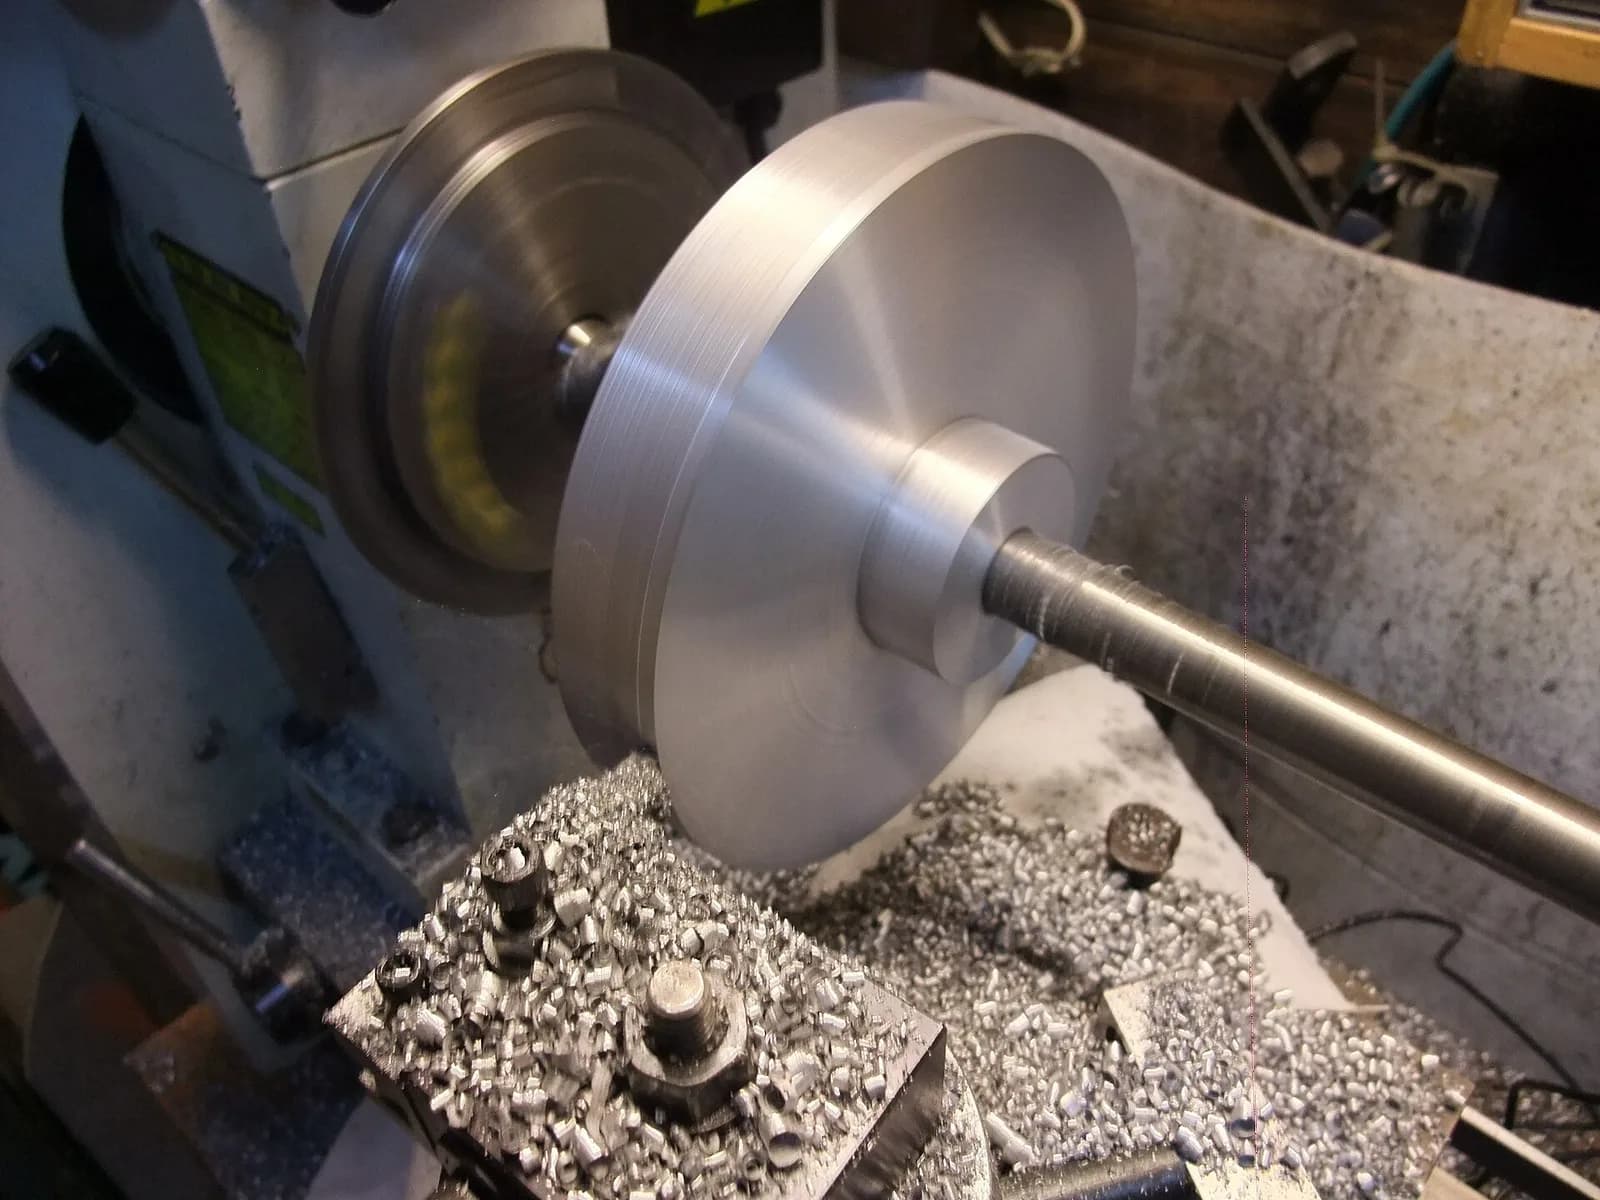
- Оправка — отверстие обрабатывают первым, затем втулку надевают на разжимную или жёсткую оправку и точат наружную поверхность. Деталь базируется на своём отверстии, и соосность получается высокой. Так же обрабатывают диски и фланцы с центральным отверстием, как на фото в начале статьи.
Посадки втулок
Втулку подшипника скольжения нужно закрепить в корпусе так, чтобы она не проворачивалась, а вал в ней должен вращаться с гарантированным зазором. Это две разные посадки на одной детали.
| Соединение | Посадка | Комментарий |
|---|---|---|
| Тонкостенная втулка в корпусе | H7/p6 | Лёгкая прессовая, передаёт небольшие нагрузки |
| Втулка в корпусе, шкиве, зубчатом колесе | H7/r6 | Передаёт значительные моменты без дополнительного крепления |
| Бронзовая втулка или венец в стальном корпусе | H7/s6 | Натяг больше, применяют для бронзовых венцов червячных колёс |
| Вал во втулке скольжения | H7/f7 | Ходовая посадка с гарантированным зазором |
| Вал во втулке при высоких скоростях | H7/e8 | Зазор больше, остаётся место для масляного клина |
Рекомендации по выбору прессовых посадок взяты из справочников по допускам и посадкам. Размеры отклонений для каждого поля допуска смотрите в справочнике допусков и посадок.
При запрессовке с натягом стенка втулки сжимается, и внутренний диаметр уменьшается. Отверстие после запрессовки развёртывают в сборе с корпусом. Если развернуть его невозможно, диаметр отверстия на чертеже заранее увеличивают на величину этой усадки: её считают или определяют пробной запрессовкой.
Для прикидки размеров втулки скольжения в справочниках по деталям машин приводят соотношения: толщина стенки около 0,1 диаметра вала, наружный диаметр около 1,2 диаметра вала. Это стартовая точка для эскиза, окончательные размеры задаёт расчёт на давление и износ.
Как делают фланцы
Заготовку фланца выбирают по размеру, материалу и рабочему давлению.
- Вырезка из листа. Диск с центральным отверстием вырезают лазером, плазмой или газом. Это основной способ для плоских фланцев и машиностроительных фланцев средних размеров. Если толщина фланца велика, а партия небольшая, лист остаётся самым быстрым вариантом. Об особенностях технологий резки — в разделе плазменной резки.
- Поковка или штамповка. Воротниковые фланцы для высокого давления делают штамповкой в закрытых штампах или ковкой. У такой заготовки волокна металла повторяют форму детали, а воротник формируется без лишней стружки.
- Раскатные кольца. Для крупных фланцев большого диаметра заготовку получают раскаткой кольца из поковки.
- Прокат. Небольшие фланцы-переходники с толстой ступицей точат прямо из круга.
Дальше заготовку точат: базовый торец, уплотнительную поверхность (в ГОСТ 33259-2015 для неё предусмотрено несколько исполнений — соединительный выступ, шип и паз, выступ и впадина, под прокладку овального сечения), центрирующий поясок и наружный диаметр. Если фланец крепится к валу, отверстие и торец обрабатывают за один установ, иначе у фланца на валу появится торцевое биение.
Отверстия под болты сверлят на фрезерном станке или обрабатывающем центре по программе, а в серии — на токарном станке с приводным инструментом и осью C, без перестановки детали. Раньше для этого делали кондуктор на каждый типоразмер. Станок с ЧПУ заменяет его программой: шаг отверстий по окружности задаётся одной строкой. Резьбовые отверстия под шпильки рассчитывают по справочнику метрической резьбы, а сверло под резьбу удобно подобрать в калькуляторе отверстия под резьбу.
Фланец из листа против кованого
Плюсы
- Лист — быстро, без оснастки, подходит для единичных и мелкосерийных деталей
- Лист — минимальный припуск по контуру, если резать лазером
- Поковка — волокна металла повторяют форму, выше прочность в зоне воротника
- Поковка — экономит металл и время токарной обработки на больших сериях
Минусы
- Лист — не подходит для воротниковых фланцев под высокое давление
- Поковка — нужен штамп или ковочная оснастка, долгая подготовка
Фланец на чертеже часто выглядит плоской шайбой с отверстиями, и его отдают на лазер целиком. Проблемы начинаются, когда фланец должен центрироваться по пояску и прилегать торцом к валу: лазерный рез даёт хорошую кромку, но не перпендикулярность торца и не посадку. Я режу из листа заготовку, а всё базовое потом точу.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Частые вопросы
Из чего лучше сделать втулку скольжения?
Для нагруженного узла со смазкой классический выбор — оловянная бронза. Для ударных нагрузок подходит алюминиевая бронза. Если смазки нет, а нагрузка невелика, ставят капролон или полимерную втулку, но учитывают, что полимер набирает влагу и меняет размер.
Можно ли сделать втулку без токарного станка?
Короткую втулку из полимера иногда печатают на 3D-принтере или вырезают из листа, если отверстие некритично. Для металлической втулки с посадкой 7-го квалитета нужен токарный станок: другие методы не дают соосности наружной поверхности и отверстия.
Почему после запрессовки втулка заклинила вал?
Натяг посадки сжал втулку, и отверстие стало меньше. Это ожидаемо: отверстие развёртывают после запрессовки или заранее делают с припуском на усадку.
Как обеспечить, чтобы фланец не бил на валу?
Отверстие под вал и торец, которым фланец прилегает к уступу, нужно обработать за один установ. Тогда торец перпендикулярен оси отверстия, и после посадки фланец вращается без торцевого биения.
Источники
- Втулки подшипников скольжения ↗ — справочный материал по деталям машин, «Цветмет», 2018
- Посадки с натягом. Рекомендации по применению ↗ — HighExpert.RU
- Фланец ↗ — Википедия
- Подшипник скольжения ↗ — Википедия
- Бронза ↗ — Википедия
- Капролон ↗ — Википедия
Фото: David English / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Втулки, фланцы и кольца
Все →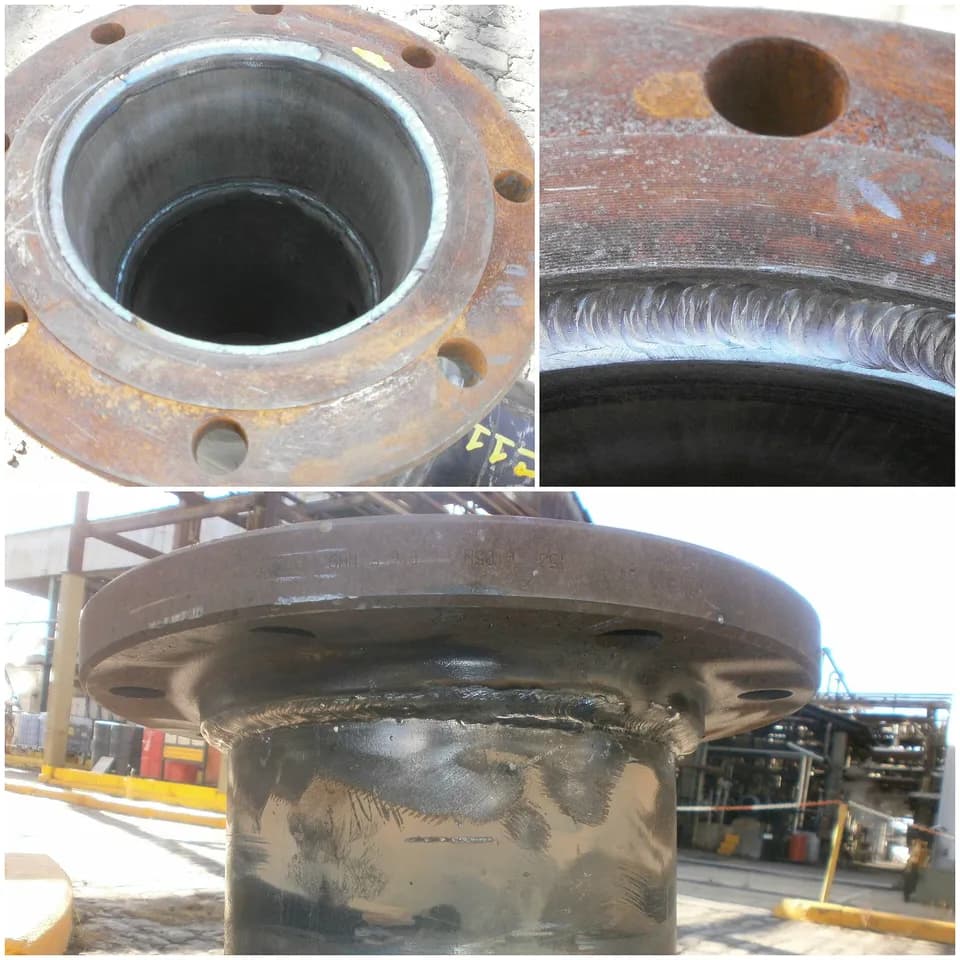
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий