Кратко
Фланец подбирают по DN, равному условному проходу трубы, и PN, то есть давлению в кгс/см². Плоские приварные фланцы типа 01 по ГОСТ 33259-2015 подходят до PN 25 и 300 °C, уплотнительную поверхность чаще делают с соединительным выступом, исполнение B. Сначала сверяют болтовую окружность и число отверстий с ответной деталью, потому что наружные диаметры у разных рядов отличаются.
- DN обозначает условный проход, PN давление в кгс/см²: фланец PN 10 рассчитан на 1,0 МПа. DN не равен наружному диаметру трубы: к DN 50 относится труба 57 мм.
- ГОСТ 33259-2015 с апреля 2016 года заменил серию ГОСТ 12815–12822, в том числе 12820-80 на плоские приварные и 12821-80 на воротниковые фланцы.
- Плоские фланцы типа 01 допустимы до PN 25 и 300 °C. Выше давление или температура, значит воротниковый тип 11.
- Размеры для PN 10 в стандарте даны двумя рядами, и у DN 65 и DN 80 число отверстий разное: 4 в первом ряду и 8 во втором. Фланцы разных рядов не стыкуются.
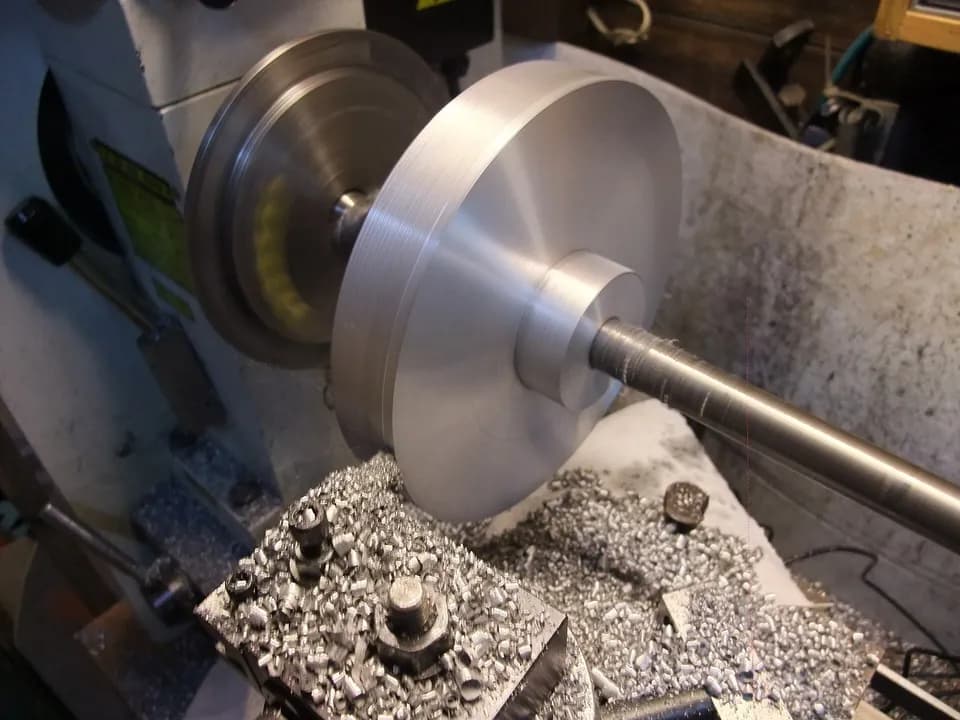
- Фланец делают вырезкой из листа плюс токарная обработка торца, выступа и отверстия, либо из поковки. Плоскостность уплотнительной поверхности до 0,4 мм при диаметре до 1000 мм.
DN и PN: что означают числа на фланце
По ГОСТ 12820-80 каждому DN сопоставлен наружный диаметр присоединяемой трубы. Это важно, потому что в магазине и на чертеже труба обозначена наружным диаметром, а фланец проходом:
| DN | Наружный диаметр трубы Dн, мм | Диаметр отверстия во фланце, мм |
|---|---|---|
| 25 | 32 | 33 |
| 32 | 38 | 39 |
| 40 | 45 | 46 |
| 50 | 57 | 59 |
| 65 | 76 | 78 |
| 80 | 89 | 91 |
| 100 | 108 или 114 | 110 или 116 |
| 125 | 133 или 140 | 135 или 142 |
| 150 | 159 (есть 152 и 168) | 161 |
| 200 | 219 | 222 |
Отверстие во фланце больше трубы на 1–3 мм, так труба заходит с небольшим зазором. ГОСТ допускает трубы других диаметров и расточку по фактическому размеру: для фланцев больше DN 200 с зазором на сторону не более 2,5 мм, а до DN 200 включительно без зазора. Размеры и массы труб собраны в справочнике стальных труб.
Какой стандарт действует
ГОСТ 33259-2015 введён с 1 апреля 2016 года и распространяется на фланцы арматуры, соединительных частей и трубопроводов до PN 250. Он заменил ГОСТ 12815-80, 12816-80, 12817-80, 12818-80, 12819-80, 12820-80, 12821-80 и 12822-80. Старые номера всё ещё стоят в чертежах и заказах. Размеры в них близки к первому ряду нового стандарта.
ГОСТ 12820-80 описывал стальные плоские приварные фланцы на давление от 0,1 до 2,5 МПа и температуру от −70 до +300 °C. ГОСТ 12821-80 касался воротниковых фланцев. В новом стандарте определены типы:
| Тип | Название | Особенность |
|---|---|---|
| 01 | Стальной плоский приварной | Надевается на трубу, до PN 25 и 300 °C |
| 02 | Стальной плоский свободный на приварном кольце | Фланец вращается на кольце, приваренном к трубе |
| 03 | Стальной плоский свободный на отбортовке | Фланец вращается на отбортованном конце трубы |
| 04 | Стальной плоский свободный на хомуте под приварку | Только PN 10, 16 и 25 |
| 11 | Стальной приварной встык (воротниковый) | Для высокого давления и температуры |
| 21 | Литой (чугун, литая сталь) | Фланцы корпусов арматуры |
Ограничения плоских фланцев тип 01–04 прописаны в стандарте: они не годятся при температуре выше 300 °C, при числе циклов давления и температуры от 2000 за срок службы и в средах, вызывающих коррозионное растрескивание. Для вредных и пожаровзрывоопасных сред при PN 10 и ниже стандарт требует брать фланец на PN 16. При давлении выше PN 25 нужен тип 11.
Исполнения уплотнительной поверхности
Буква после типа показывает, какая поверхность у торца. В заказе она записана так: «Фланец 150-10-01-1-В-Ст 20-IV» означает DN 150, PN 10, тип 01, ряд 1, исполнение B, сталь 20, IV группа контроля.
| Исполнение | Название | Когда выбирают |
|---|---|---|
| A | Плоскость | Только PN 1, 2,5 и 6 |
| B | Соединительный выступ | Основной вариант, негорючие среды до PN 25, опасные до PN 40 |
| E и F | Выступ и впадина | Выше PN 25 для негорючих сред, для вредных веществ, вакуума |
| C и D | Шип и паз | Теплоносители, глубокий вакуум |
| L и M | Шип и паз под фторопласт | Агрессивные среды с прокладками из фторопласта |
| K и J | Под линзовую прокладку и прокладку овального сечения | PN 63 и выше |
В ГОСТ 12820-80 у тех же фланцев были исполнения 1, 2 и 3: с соединительным выступом, с выступом и с впадиной. Например, DN 50 на PN 10 в исполнении B имеет выступ диаметром 102 мм и высотой 3 мм. Размеры для других DN есть в таблице 2 стандарта.
Шероховатость уплотнительных поверхностей исполнений A–F в ГОСТ 33259 задана значением Ra 3,2 мкм, у исполнений L и M Ra 0,8 мкм. На практике торец после чистового прохода оставляют с видимыми кольцевыми рисками, потому что гладкая поверхность хуже удерживает прокладку. Подробнее о классах и числах Ra см. справочник по шероховатости.
Размеры плоских фланцев типа 01 на PN 10
Таблица 3 стандарта даёт два ряда размеров. Первый ряд предпочтительный и повторяет размеры ГОСТ 12820-80. Второй соответствует европейской системе EN 1092-1 и совпадает с ней по наружному диаметру, болтовой окружности и числу отверстий. Ряд 2 сверен с таблицами EN 1092-1 двух независимых поставщиков. D здесь наружный диаметр фланца, K диаметр болтовой окружности.
| DN | D, ряд 1 | D, ряд 2 (EN) | K | Отверстия | Болты |
|---|---|---|---|---|---|
| 25 | 115 | 115 | 85 | 4 × Ø14 | M12 |
| 32 | 135 | 140 | 100 | 4 × Ø18 | M16 |
| 40 | 145 | 150 | 110 | 4 × Ø18 | M16 |
| 50 | 160 | 165 | 125 | 4 × Ø18 | M16 |
| 65 | 180 | 185 | 145 | 4 (ряд 1) или 8 (ряд 2) × Ø18 | M16 |
| 80 | 195 | 200 | 160 | 4 (ряд 1) или 8 (ряд 2) × Ø18 | M16 |
| 100 | 215 | 220 | 180 | 8 × Ø18 | M16 |
| 125 | 245 | 250 | 210 | 8 × Ø18 | M16 |
| 150 | 280 | 285 | 240 | 8 × Ø22 | M20 |
| 200 | 335 | 340 | 295 | 8 × Ø22 | M20 |
Резьбу и шаги болтов M16 и M20 смотрите в справочнике: M16, M20.
Как подобрать фланец под трубу и давление
Порядок выбора
- 01
Определите DN.
Замерьте наружный диаметр трубы и найдите DN по таблице выше. Для трубы 57 мм это DN 50, для 108 мм DN 100.
- 02
Выберите PN.
Возьмите давление в системе с запасом, но не меньше, чем у ответной арматуры. Для опасных сред при давлении до 1,0 МПа стандарт требует PN 16.
- 03
Выберите тип.
До PN 25 и 300 °C хватает типа 01. Выше давление, температура или переменная нагрузка, значит тип 11.
- 04
Определите ряд и исполнение.
Ряд 1 или ряд 2 берут по ответной детали, исполнение уплотнительной поверхности по среде: чаще B.
- 05
Выберите сталь.
Для обычных сред подходит сталь 20, для низких температур 09Г2С, для нержавеющих линий 12Х18Н10Т.
- 06
Сверьте размеры.
Совпадают ли болтовая окружность, число отверстий и диаметр болтов у обеих деталей.
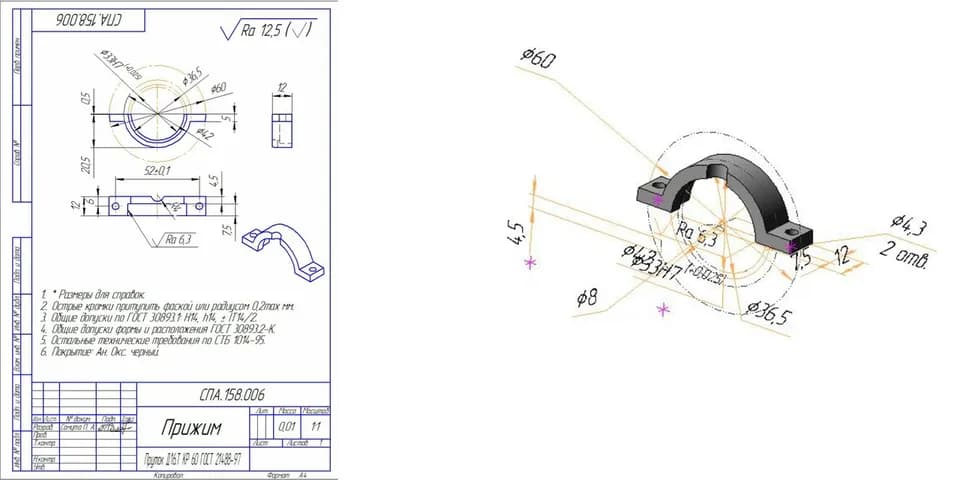
Если фланец крепится к насосу, станку или аппарату, у которых нет стандартного присоединения, DN и PN заменяет чертёж. Заказчик присылает эскиз с наружным диаметром, болтовой окружностью, числом и диаметром отверстий, высотой и посадкой центрирующего пояска. Как оформить такой чертёж, описано в статье про чертёж по ЕСКД, а если детали нет, поможет изготовление по образцу.
Как фланец делают на ЧПУ
ГОСТ 12820-80 рекомендует изготавливать фланцы ковкой, штамповкой, кислородной и плазменной резкой или гибкой из полосы с последующей сваркой стыка. Для заказа в одну-несколько штук подходит вырезка из листа, для серии экономичнее штамповка или поковка.
Маршрут фланца из листа
- 01
Вырезка заготовки.
Диск с центральным отверстием вырезают лазером или на плазменном станке. Отверстие под трубу и диаметр оставляют с припуском на обработку.
- 02
Токарная обработка.
На токарном станке с ЧПУ подрезают торцы, растачивают отверстие под трубу, точат выступ исполнения B и фаску под сварку. Стандарт допускает угол фаски (50 ± 5)°. Уплотнительную поверхность обрабатывают за тот же установ, что и базовый торец.
- 03
Сверление отверстий.
Болтовую окружность сверлят на фрезерном станке с ЧПУ или на токарном с приводным инструментом, чтобы не переставлять деталь.
- 04
Контроль.
Проверяют плоскостность торца, размеры выступа, положение отверстий. Перечень проверок есть в статье про контроль качества.
Пример расчёта массы: DN 50 на PN 10 по ГОСТ 12820 имеет наружный диаметр 160 мм, отверстие под трубу 59 мм, толщину 15 мм, выступ 102 × 3 мм и четыре отверстия Ø18. Диск с отверстиями при плотности стали 7850 кг/м³ весит 1,93 кг, выступ добавляет 0,13 кг, итого 2,05 кг. В таблице стандарта масса этого фланца 2,06 кг, расчёт сошёлся. Заготовка из листа 20 мм диаметром 164 мм с отверстием 55 мм весит около 2,9 кг, и около 0,9 кг уйдёт в стружку. Массу под любой размер можно прикинуть в калькуляторе веса металла.
Допуски и шероховатость
Допуски фланца зависят от способа изготовления. Предельные отклонения размеров по таблице 14 стандарта такие:
| Параметр | Значение |
|---|---|
| Наружный диаметр при вырезке из листа | 2-й класс точности ГОСТ 14792 |
| Наружный диаметр при механической обработке | h16 |
| Диаметр отверстий под болты (Ø14–26 мм) | позиционный допуск оси до 2,0 мм |
| Плоскостность уплотнительной поверхности до Ø1000 мм | не более 0,4 мм |
| Высота выступа | h −1 мм |
| Шероховатость уплотнительных поверхностей A–F | Ra 3,2 мкм |
| Необработанные поверхности для групп контроля IV и V | Ra 25 мкм |
Обозначения допусков формы и расположения расшифрованы в справочнике.
Брак и его причины
| Дефект | Откуда берётся | Как избежать |
|---|---|---|
| Неплоскостность торца | Остаточные напряжения после термической резки, перекос при зажиме | Припуск на торцовку, обработка после вырезки, мягкий зажим |
| Смещение болтовой окружности | Сверление без базирования от отверстия, износ кондуктора | Сверлить на станке с ЧПУ от оси отверстия, а не от наружного диаметра |
| Раковины и риски на уплотнительной поверхности | Плохая заготовка, затупленный резец, вибрация | Контролировать поверхность, чистовой проход острым инструментом |
| Разный размер отверстия под трубу | Неверный Dн в заказе | Указывать в заказе наружный диаметр трубы |
| Выступ неверной высоты | Износ резца, ошибка вылета | Измерять высоту после подрезки |
Фланцы из листа нужно сначала торцевать с обеих сторон, а потом точить выступ. Заготовку после плазмы ведёт на десятые доли, и если выступ вытачивают от кривого торца, на сборке прокладка прилегает с одной стороны. Вторая типичная ошибка в заказах касается рядов: заказчик пишет DN 80 PN 10 и забывает сказать, что ответный фланец у него европейский с восемью отверстиями.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Нестандартные фланцы
Фланцы для станков, насосов и аппаратов часто не укладываются в DN и PN: у них своё число отверстий, проточка под центровку или паз под уплотнение. Их делают по чертежу или образцу, а заказ должен содержать материал, наружный диаметр, толщину, болтовую окружность, число и диаметр отверстий, размеры центрирующего пояска и посадку. Для резьбовых отверстий вместо гладких ГОСТ задаёт вдвое меньший позиционный допуск. Стоимость такой детали складывается из резки, токарной и фрезерной обработки, как разобрано в статье о расчёте себестоимости.
Частые вопросы
Чем плоский фланец отличается от воротникового?
Плоский фланец типа 01 надевают на трубу и приваривают угловыми швами снаружи и внутри. Воротниковый фланец типа 11 имеет конусную шейку и приваривается встык. Он лучше работает при высоком давлении, температуре и переменных нагрузках и по стандарту обязателен при давлении выше PN 25.
Как выбрать фланец под трубу по диаметру?
Сначала определите DN по наружному диаметру трубы: для 57 мм это DN 50, для 108 мм DN 100. Потом выберите PN по давлению в системе и сверьте число отверстий с ответной деталью.
Можно ли заказать фланец по ГОСТ 12820-80, если стандарт заменён?
Многие заказы по-прежнему ссылаются на 12820-80. Размеры первого ряда ГОСТ 33259 повторяют старый стандарт, поэтому изготовление идёт по тем же чертежам. В новых проектах лучше указывать ГОСТ 33259-2015, тип, ряд и исполнение.
Источники
- ГОСТ 33259-2015. Фланцы арматуры, соединительных частей и трубопроводов на номинальное давление до PN 250 ↗ — текст стандарта, таблицы 1–3, 14
- ГОСТ 12820-80. Фланцы стальные плоские приварные на Ру от 0,1 до 2,5 МПа ↗ — текст стандарта
- Weld Neck Flange Dimensions PN10, DIN EN 1092/1 ↗ — Wermac, таблица размеров для сверки
- PN10 Slip-On Flange (EN 1092-1) ↗ — Nero, каталог плоских фланцев с размерами
Фото: Maggilautaro / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Втулки, фланцы и кольца
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий