Кратко
Листовую деталь проектируют под гибку: внутренний радиус не меньше толщины листа для стали и больше для нержавейки и твёрдого алюминия, полка не короче четырёх толщин, отверстия не ближе 2,5–4 толщин к гибу, в углах разгрузочные вырезы. Развёртку считают с K-фактором цеха, а допуск между элементами на разных полках закладывают ±0,4–0,8 мм.
- Внутренний радиус гиба зависит от материала. Для низкоуглеродистой стали он около одной толщины листа, для нержавейки 1,5–2 толщины, а закалённый дюраль Д16Т гнут неохотно и с радиусом в несколько толщин.
- Полка должна быть не короче примерно четырёх толщин листа, иначе она провалится в канавку матрицы.
- Отверстия держат на расстоянии не меньше 2,5 толщины плюс радиус от линии гиба, надёжнее — 4 толщины. Диаметр отверстия не меньше толщины листа.
- Развёртку считают через K-фактор, который у каждого цеха свой. Попросите таблицу гибов у того, кто будет гнуть.
Как делают листовую деталь
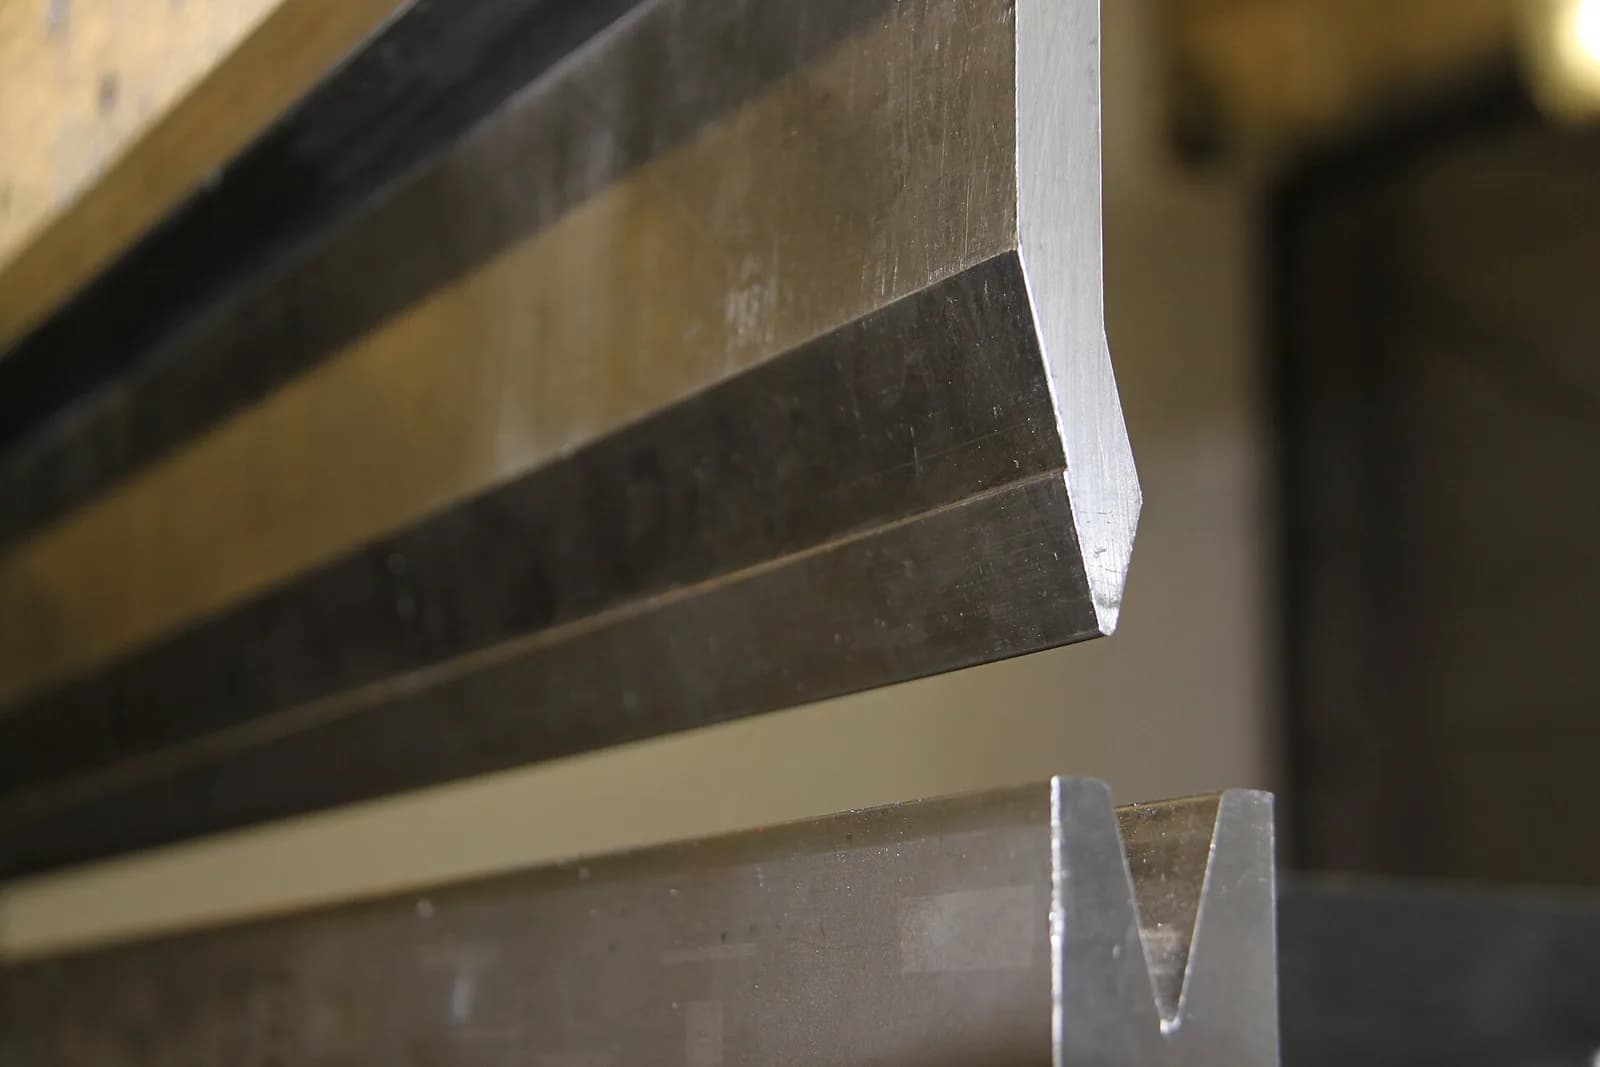
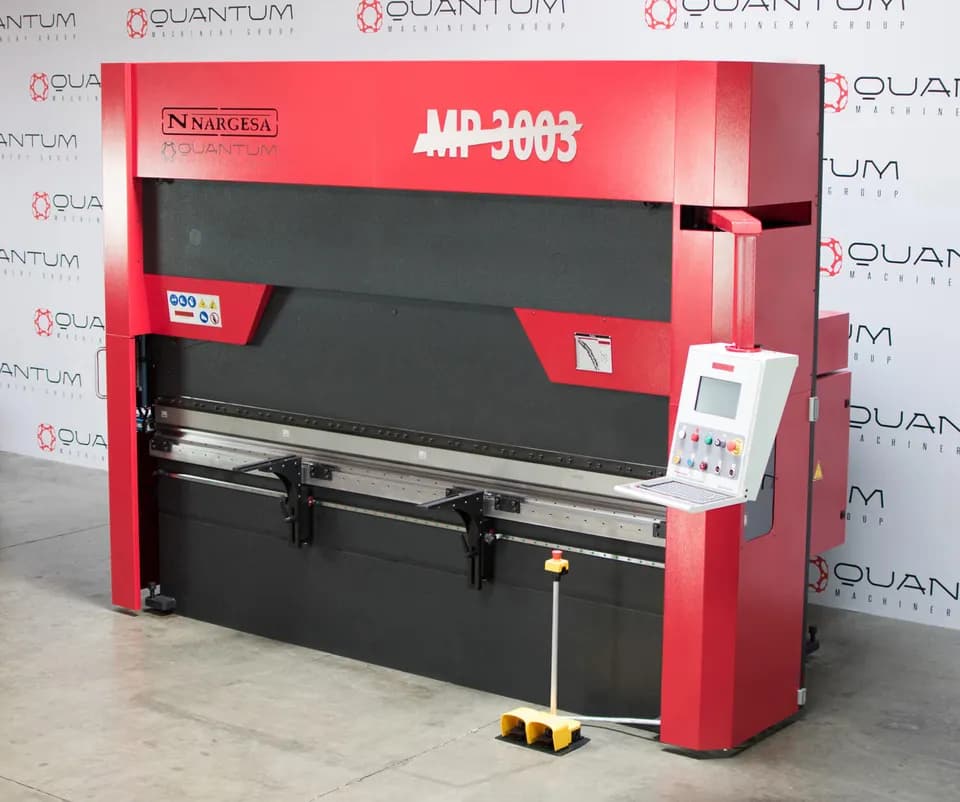
Маршрут почти всегда одинаковый. Конструктор рисует деталь в CAD как листовое тело, программа строит плоскую развёртку. Технолог раскладывает развёртки на листе, лазер их вырезает, после чего детали зачищают от грата и везут на листогиб. Там пуансон вдавливает лист в V-образную матрицу и загибает полки в заданном порядке. Дальше запрессовывают гайки и стойки, при необходимости проваривают углы и красят. Для начала маршрута нужны лазерный станок по металлу и листогиб. Если смотреть на одну линейку, у Wattsan это, например, волоконный 1313A и электрический пресс SB 3012 с усилием 30 т и длиной гиба 1250 мм.
Лазер почти не ограничивает конструктора: он вырежет любой контур, отверстие или паз. Ограничения появляются на гибе. Пуансону нужно место, полке нужна опора на матрице, металлу нужен радиус, чтобы не треснуть. Большинство правил ниже касаются именно гиба.
Радиус гиба
При гибке наружные волокна металла растягиваются, внутренние сжимаются. Чем меньше радиус, тем сильнее растяжение снаружи. Слишком малый радиус даёт трещины на наружной стороне гиба, особенно у твёрдых и малопластичных сплавов.
При гибке в воздухе радиус задаёт матрица. Производитель гибочного инструмента Wila рекомендует для стали толщиной до 3 мм канавку шириной в 6–8 толщин листа: при гибе на 90° внутренний радиус получается примерно равным толщине. Узкая канавка даёт меньший радиус, но требует большего усилия, широкая — больший радиус.
| Материал | Ориентир по минимальному внутреннему радиусу | Комментарий |
|---|---|---|
| Низкоуглеродистая сталь 08кп, Ст3, холоднокатаный лист | 0,5–1,2 толщины листа | Вдоль направления проката радиус нужен больше, чем поперёк |
| Нержавеющая сталь 12Х18Н10Т | 1,5–2 толщины | Сильнее пружинит, требует большего усилия |
| Алюминий АМг2, АМг3 | 0,5–1,5 толщины | Гнётся легко, особенно в отожжённом состоянии |
| АМг6 | Больше, чем у АМг3, уточняйте у цеха | Прочнее и менее пластичен, сильнее пружинит |
| Д16 отожжённый | около 1 толщины | После гибки деталь можно закалить |
| Д16Т закалённый | от 2–3,5 до 5 толщин в зависимости от источника | Высокий риск трещин, по возможности не гнуть |
Значения в справочниках заметно расходятся: одни приводят минимально возможный радиус для отожжённого металла, другие дают консервативный радиус для серийного производства. Таблица выше — ориентир для конструктора. Окончательный радиус лучше согласовать с цехом: он гнёт тем инструментом, который у него есть, и знает, как ведёт себя его металл.
Минимальная длина полки
Короткая полка не ляжет на обе кромки матрицы и соскользнёт в канавку. Wila формулирует правило так: полка должна быть чуть длиннее половины ширины канавки. При канавке в 8 толщин это больше 4 толщин листа, и Protolabs в своих правилах конструирования даёт тот же минимум: полка не короче четырёх толщин материала.
Для листа 2 мм это 8 мм, для листа 3 мм — 12 мм. Если нужна полка короче, есть три пути: согнуть с более длинной полкой и потом обрезать, заказать гибку на узкой матрице (с меньшим радиусом и большим усилием) или переделать конструкцию.
Отверстия, пазы и вырезы рядом с гибом
Металл в зоне гиба тянется и сжимается, и отверстие, попавшее в эту зону, превращается в овал. Чем ближе отверстие к линии гиба, тем сильнее искажение.
| Элемент | Правило | Источник правила |
|---|---|---|
| Отверстие у гиба | Край отверстия не ближе 2,5 толщины плюс радиус гиба от линии гиба; элементы ближе 4 толщин могут деформироваться | Руководства по конструированию листовых деталей, Protolabs |
| Диаметр отверстия и ширина паза | Не меньше толщины листа | Protolabs |
| Отверстие у кромки | Для листа тоньше 0,9 мм — не ближе 1,6 мм, для более толстого — не ближе 3,2 мм от края | Protolabs |
| Вырез (паз от кромки) | Ширина не меньше толщины листа и не меньше 1 мм | Protolabs |
| Выступ (язычок) | Ширина не меньше двух толщин и не меньше 3,2 мм | Protolabs |
| Подгибка кромки (завальцовка) | Внутренний диаметр не меньше толщины листа, длина загиба — около 6 толщин | Protolabs |
Если отверстие всё-таки должно стоять у самого гиба, его можно вырезать после гибки (на трубном лазере или сверлением) либо сделать продольный паз по линии гиба, который «заберёт» деформацию.
Разгрузочные вырезы
Когда гиб заканчивается не на кромке детали, а внутри контура, металл на конце гиба рвётся, потому что одна часть сгибается, а соседняя остаётся плоской. Поэтому в конце линии гиба делают разгрузочный вырез.
Обычное правило: ширина выреза не меньше толщины листа, а заходить за линию гиба он должен примерно на радиус плюс половину толщины. Скруглённый конец выреза лучше прямоугольного: от острого угла чаще идёт трещина. CAD-системы добавляют такие вырезы автоматически, но их размер стоит проверить по правилам выше.
Развёртка и K-фактор
Длина плоской заготовки не равна сумме наружных размеров полок: при гибе металл снаружи растягивается, а внутри сжимается. Посередине толщины проходит нейтральный слой, длина которого не меняется. Он лежит не точно по центру, а смещён к внутренней стороне гиба.
Длина дуги нейтрального слоя на гибе (припуск на гиб) считается так:
BA = A × π/180 × (R + K × T)
где A — угол гиба в градусах, R — внутренний радиус, K — K-фактор, T — толщина листа.
Пример. Уголок из стали толщиной 2 мм, внутренний радиус 2 мм, гиб 90°, K-фактор 0,4. Наружные размеры полок 50 и 30 мм.
- Припуск на гиб: BA = 90 × π/180 × (2 + 0,4 × 2) = 1,571 × 2,8 ≈ 4,40 мм.
- Прямые участки полок без зоны гиба: 50 − 2 − 2 = 46 мм и 30 − 2 − 2 = 26 мм.
- Длина развёртки: 46 + 26 + 4,40 = 76,4 мм.
Если взять K = 0,5, развёртка выйдет на 0,3 мм длиннее. На одном гибе это немного, но на корпусе с шестью гибами ошибка набегает до двух миллиметров и стенки не сойдутся. Поэтому K-фактор или таблицу гибов берут у цеха, который будет гнуть: она получена на его инструменте и его металле.
Допуски: лазер точнее гибки
Лазер держит размеры на плоской развёртке в пределах десятых долей миллиметра. Гибка добавляет погрешность на каждом гибе: угол, положение линии гиба относительно упора, разброс толщины листа. Ориентиры по допускам Protolabs:
| Что измеряем | Допуск |
|---|---|
| Кромка — кромка, кромка — отверстие, отверстие — отверстие на одной плоскости | ±0,13 мм |
| Гиб — кромка | ±0,25 мм |
| Гиб — отверстие, гиб — гиб | ±0,38 мм |
| Элементы на разных полках (через один и более гибов) | ±0,38–0,76 мм |
| Угол гиба | ±1° на каждый гиб |
Из таблицы следует главное правило: точные размеры привязывайте к элементам одной плоскости. Если два отверстия должны совпасть с ответной деталью, а лежат на разных полках, сделайте одно из них овальным или предусмотрите регулировку. Как допуски назначают в целом, описано в справочнике допусков и посадок.
Что влияет на качество кромки
Кромку определяет вспомогательный газ. Углеродистую сталь режут кислородом: процесс быстрее, но на кромке остаётся оксидная плёнка, или окалина. Под порошковую покраску её лучше снять, иначе краска может отслоиться вместе с плёнкой. Нержавейку и алюминий режут азотом, кромка получается светлой и сразу годится под сварку. Ширина реза, или керф, у волоконного лазера на тонком листе — десятые доли миллиметра, программа раскроя учитывает её сама.
О выборе между лазером, плазмой и гидроабразивом для разных толщин — в сравнении способов резки.
Чек-лист перед отправкой файла в цех
Проверка листовой детали
- 01
Толщина и марка
укажите материал и толщину листа, а для нержавейки и алюминия — состояние поставки (АМг3М, АМг6Н и т. п.).
- 02
Радиусы гибов
внутренний радиус не меньше рекомендованного для материала, по возможности один радиус на всю деталь.
- 03
Полки
не короче четырёх толщин листа.
- 04
Отверстия
диаметр не меньше толщины, расстояние до гиба не меньше 2,5 толщины плюс радиус.
- 05
Разгрузочные вырезы
в каждом месте, где гиб заканчивается внутри контура.
- 06
Развёртка
пересчитана с K-фактором или таблицей гибов цеха.
- 07
Допуски
точные размеры привязаны к одной плоскости, межполочные заданы с запасом.
- 08
Файл
3D-модель в STEP плюс DXF развёртки, если цех не строит её сам.
Половина брака в листовых деталях, который я разбирал, начинается не на станке, а в развёртке. Конструктор считает по K-фактору из шаблона CAD, а цех гнёт на своей матрице с другим радиусом. Детали вырезаны точно, а после гибки не сходятся на полтора миллиметра.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Частые вопросы
Можно ли гнуть Д16Т?
Можно, но с большим радиусом и риском трещин. Для гнутых деталей из дюраля надёжнее гнуть отожжённый Д16 и закаливать уже готовую деталь или выбрать сплав АМг. Если деталь должна быть прочной и точной, её чаще фрезеруют из плиты Д16Т.
Почему после гибки угол не 90°, а 92°?
Металл пружинит: после снятия нагрузки упругая часть деформации возвращается. Чем прочнее материал и больше радиус, тем сильнее пружинение. Листогиб компенсирует его перегибом, но разброс толщины и свойств листа даёт отклонение в пределах ±1°.
Нужно ли рисовать развёртку самому?
Не обязательно. Цеху удобнее получить 3D-модель листовой детали: технолог построит развёртку со своим K-фактором. Если отправляете DXF развёртки, укажите, с каким K-фактором или по какой таблице гибов она построена.
Какой минимальный диаметр отверстия вырежет лазер?
Волоконный лазер вырезает отверстия и меньше толщины листа, но с ухудшением качества стенки отверстия. Для надёжного результата и для деталей, которые потом гнут, держите диаметр не меньше толщины. Под резьбу удобнее вырезать отверстие с запасом и рассверлить по таблице сверл под резьбу.
Источники
- Sheet Metal Fabrication Design Guidelines ↗ — Protolabs
- Working with Sheet Metal Tolerances ↗ — Protolabs
- V-opening ↗ — Wila, база знаний по гибочному инструменту
- Минимальные радиусы гиба полос (РТМ 3-513-74) ↗ — Главконструктор
- Таблицы минимальных радиусов гибки металла ↗ — Иннер
Фото: Contour / Wikimedia Commons, CC0
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Детали из листа
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий