Кратко
Лист до 20–25 мм с точными контурами и мелкими отверстиями режут волоконным лазером. Углеродистую сталь толще 20 мм, где важны скорость и цена, а не точность, режут плазмой. Гидроабразив берут, когда металл нельзя нагревать, когда он толще 50 мм или когда нужно резать камень, стекло и композиты на том же станке.
- Волоконный лазер даёт самый узкий рез (от 0,1 мм) и самую точную кромку. Его зона — лист до 20–25 мм, а TRUMPF TruLaser 3030 fiber с источником 10 кВт по паспорту режет сталь до 25 мм и нержавейку до 30 мм.
- Плазма режет только токопроводящие металлы, зато на толстой стали быстрее и дешевле лазера: XPR300 на 300 А режет сталь 25 мм со скоростью около 2 м/мин. Платить за это приходится резом шириной 2–4 мм и скосом кромки.
- Гидроабразив не нагревает деталь вообще и режет почти любой материал толщиной до 150 мм. Взамен он в десятки раз медленнее остальных и тратит около полукилограмма абразива в минуту.
- Выбор начинается с трёх вопросов: какой материал и толщина, можно ли греть кромку, нужна ли деталь после реза сразу в сборку или она пойдёт на механическую обработку.
Три способа в двух словах
Все три технологии решают одну задачу: вырезать плоскую деталь по контуру из листа или плиты. Станки похожи — портал, стол, ЧПУ, программа раскроя. Различается то, чем режут.
Сравнение по главным параметрам
| Параметр | Волоконный лазер | Плазма с ЧПУ | Гидроабразив |
|---|---|---|---|
| Материалы | Сталь, нержавейка, алюминий, медь, латунь | Только токопроводящие металлы | Металлы, камень, стекло, керамика, композиты, резина |
| Максимальная толщина стали | 20 мм при 3 кВт, 25 мм при 4–10 кВт (TRUMPF TruLaser 3030 fiber) | Пробивка до 50 мм, разделительная резка до 80 мм (Hypertherm XPR300) | До 150 мм металла |
| Ширина реза (керф) | От 0,1 мм на тонком листе | 2,2 мм на 6 мм при 130 А, 4,2 мм на 20 мм при 300 А | Около 1,0–1,3 мм |
| Точность | Сотые доли миллиметра на тонком листе | Десятые доли миллиметра, хуже на толстом листе | Около 0,13 мм, повторяемость 0,025 мм |
| Скос кромки | Минимальный | Заметный: рез сверху шире, чем снизу | Меньше 1°, на станках с компенсацией наклона почти нет |
| Зона термического влияния | Узкая | Широкая | Нет |
| Основные расходники | Защитные стёкла, сопла, газ | Электрод и сопло резака, газ | Абразив, сопло и смесительная трубка, уплотнения насоса |
Данные по толщинам — из паспортов TRUMPF и Hypertherm, ширина реза плазмы — из таблиц режимов XPR, характеристики гидроабразива — из обзорной статьи Википедии по водоструйной резке. Конкретный станок может отличаться в обе стороны, поэтому таблица показывает порядок величин, а не гарантию.
Скорость: где каждый способ быстрее
Скорость резки решает цену детали из толстого листа. Возьмём углеродистую сталь двух толщин и сравним, что дают таблицы режимов.
| Толщина стали | Плазма Hypertherm XPR300, 300 А, O₂ | Волоконный лазер 6 кВт, O₂ | Гидроабразив, ≈4 000 бар |
|---|---|---|---|
| 10 мм | 4,5 м/мин | 2,0–2,3 м/мин | Десятые доли метра в минуту |
| 25 мм | 1,95 м/мин | За пределами типичного режима для 6 кВт | 0,07–0,12 м/мин |
На тонком листе лидирует лазер: нержавейку 1–3 мм с азотом он режет со скоростью в десятки метров в минуту, и плазма за ним не успевает ни по скорости, ни по качеству. С ростом толщины картина меняется. Уже на 10 мм плазма по таблице производителя режет вдвое быстрее лазера на 6 кВт, а 25 мм — паспортный предел даже для станка на 10 кВт. Гидроабразив отстаёт всегда, и на толстой плите разница с плазмой — в десятки раз.
Когда выбирать лазер
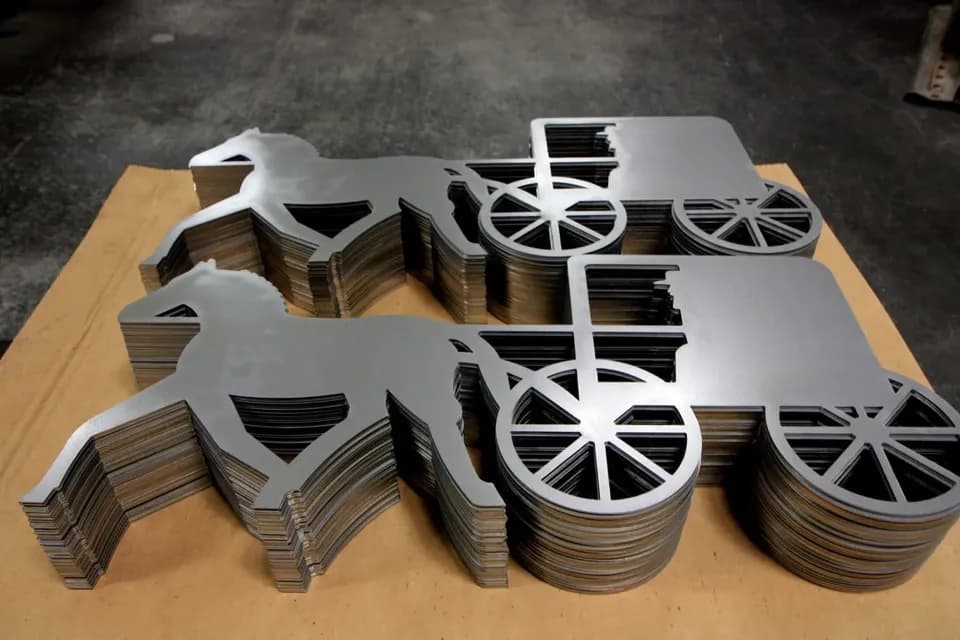
Лазер берут, когда деталь из листа должна сразу идти в сборку, гибку или сварку без доработки. Узким резом можно вырезать отверстия диаметром около толщины листа, мелкие пазы и надписи, а контур повторяется от детали к детали с точностью, которую плазма не даёт. На нержавейке и алюминии при резке азотом кромка остаётся светлой и без окалины, её можно сразу сваривать или красить.
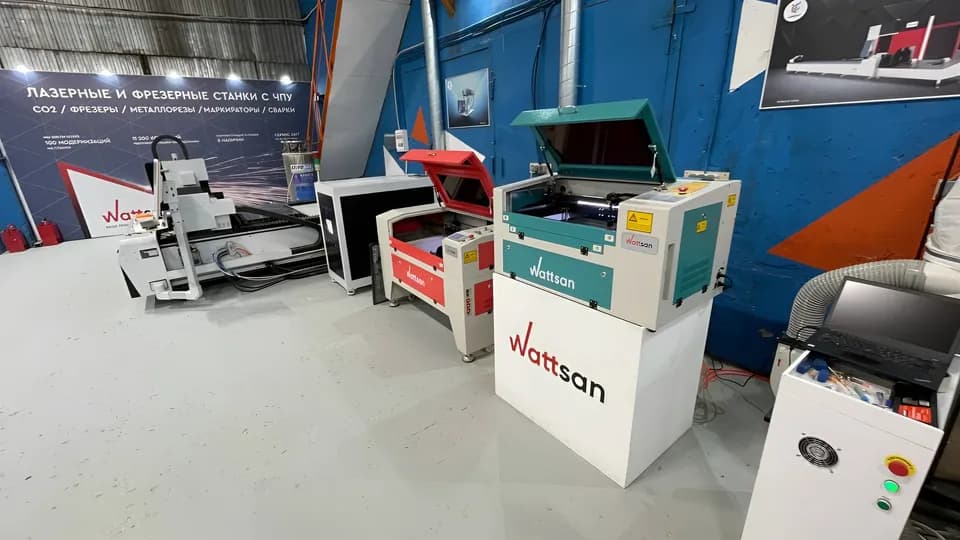
Ограничения тоже понятны. Чем толще лист, тем дороже мощность: станок на 12 кВт стоит заметно больше, чем на 3 кВт, а сталь толще 25 мм лазером режут редко. У листовых станков для цехов мощность задаёт модель. Например, у Wattsan 1530A с полем 1500×3000 мм головы рассчитаны до 6 кВт, а у 1530S с тем же полем — до 12 кВт. Медь и латунь отражают излучение, их режут, но режимы подбирают осторожнее. О том, как строить деталь под лазер и листогиб, рассказано в статье о деталях из листового металла.
Волоконный лазер
Плюсы
- Самый узкий рез и самая точная кромка на листе до 20 мм
- Быстрее всех на тонком листе
- Мелкие отверстия и сложные контуры без доработки
- Светлая кромка на нержавейке и алюминии при резке азотом
Минусы
- Цена станка быстро растёт с мощностью
- Толстая сталь — только на мощных станках
- Неметаллы не режет
Когда выбирать плазму
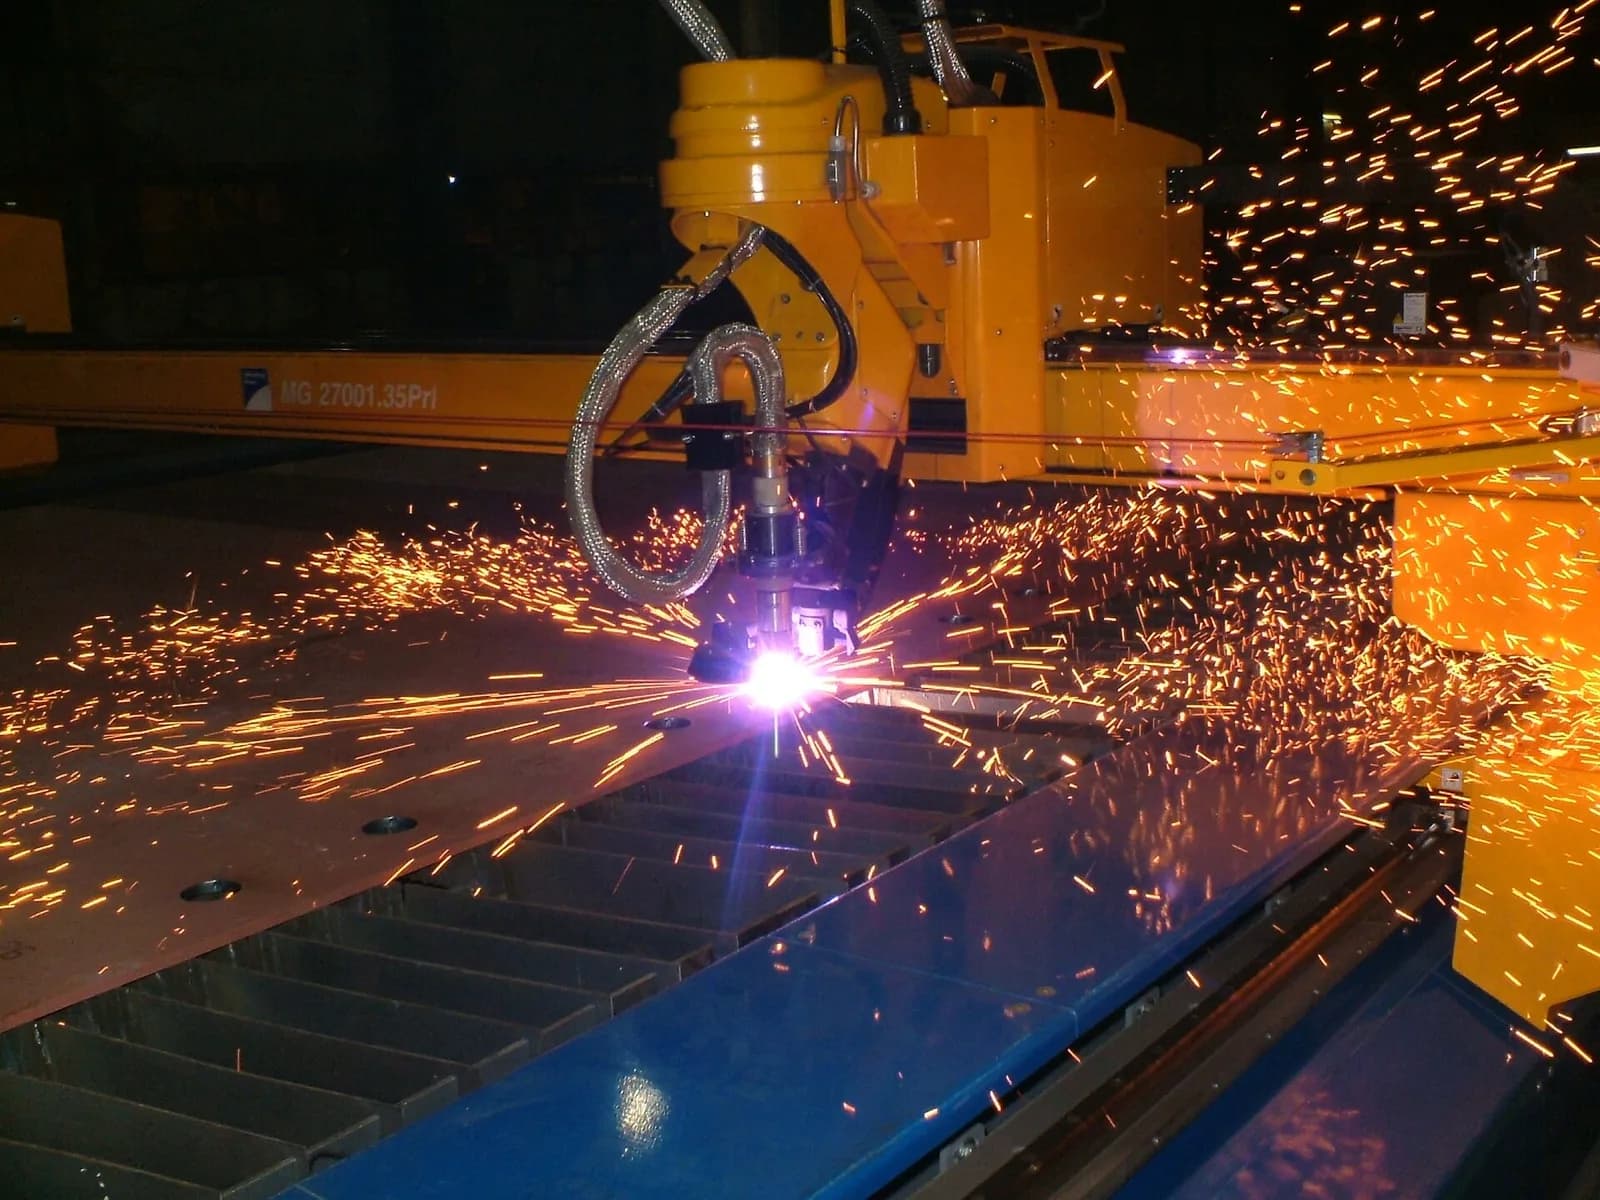
Плазму чаще всего используют в металлоконструкциях, судостроении и сельхозмашиностроении, где режут фланцы, косынки, рёбра и заготовки из стали 10–50 мм. На таких толщинах она быстрее лазера, а машина плазменной резки с источником на 300 А стоит дешевле лазерного станка, способного резать ту же толщину.
Платой становится качество кромки. Рез шире, верхняя кромка оплавлена, стенка реза идёт со скосом, а на нижней кромке может остаться грат. Зона нагрева больше, чем у лазера, поэтому на закаливающихся сталях кромка твердеет, и сверлить отверстие рядом с ней труднее. Отверстия диаметром меньше толщины листа плазмой не режут, их сверлят. Современные системы высокой точности сократили разрыв: Hypertherm для XPR300 заявляет стабильный диапазон 2 по ISO 9013 на тонкой углеродистой стали. Но для посадочного отверстия под подшипник это всё равно заготовка, а не готовая поверхность.
В отечественной документации точность деталей после плазменной резки задаёт ГОСТ 14792-80. Он распространяется на механизированную плазменную резку стали и алюминия толщиной 5–60 мм и устанавливает классы точности и показатели качества поверхности реза. Конструктору стоит ссылаться на него в технических требованиях, а не писать на кромке допуск, который плазма не обеспечит.
Плазма
Плюсы
- Быстрее лазера на стали от 10 мм
- Дешевле лазерного станка той же толщины резки
- Режет сталь до 50 мм с пробивкой и до 80 мм от кромки (XPR300)
Минусы
- Только токопроводящие материалы
- Рез 2–4 мм, скос кромки, грат
- Широкая зона нагрева, на закаливающихся сталях кромка твердеет
- Мелкие отверстия не режет
Когда выбирать гидроабразив
Гидроабразив нужен там, где нагрев недопустим или материал не режется ничем другим. Это термообработанные и закалённые детали, у которых нельзя отпустить кромку; титан и жаропрочные сплавы для авиации; толстый алюминий, медь и латунь; камень, стекло, керамика, композиты и резина. Тот же станок вырежет и стальной фланец толщиной 100 мм, и прокладку из паронита.
Слабые места — скорость и стоимость часа. Абразив расходуется непрерывно. OMAX называет типичным расходом около фунта гранатового песка в минуту, то есть примерно 0,45 кг, а на скоростных режимах он больше. Насос сверхвысокого давления требует обслуживания уплотнений, а отработанный абразив со шламом надо вывозить. Поэтому раскраивать гидроабразивом обычную сталь 3–10 мм, которую можно резать лазером, невыгодно.
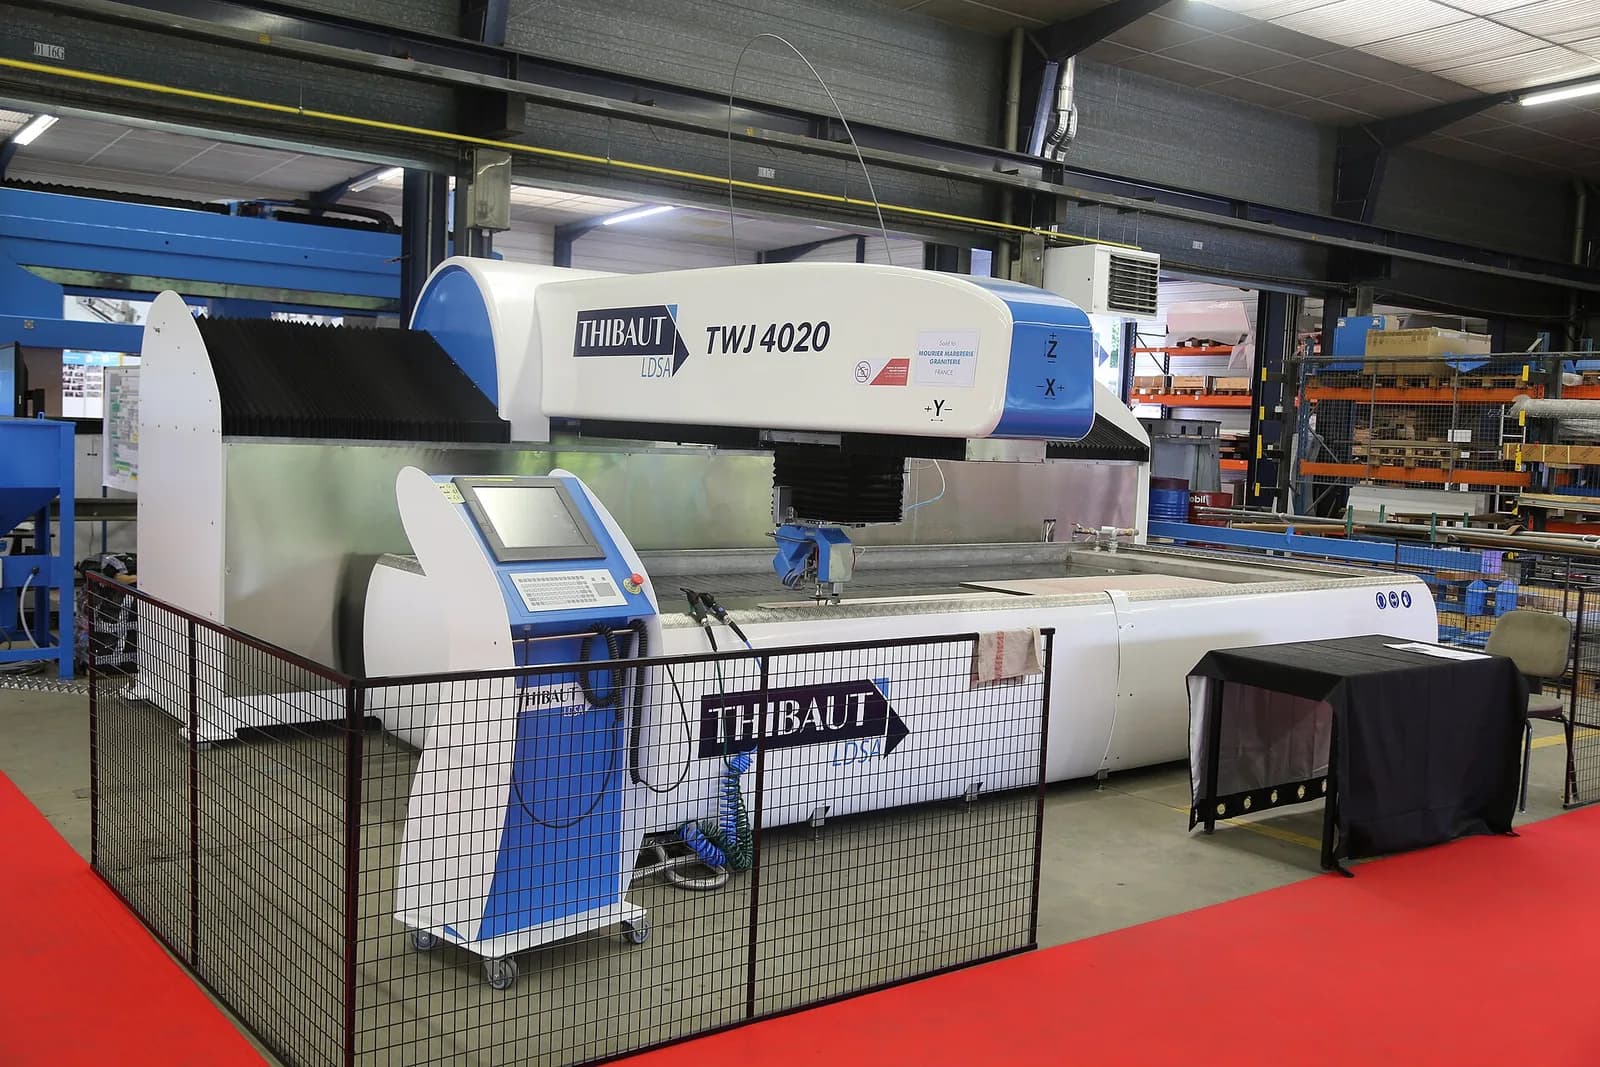
Гидроабразив
Плюсы
- Нет нагрева и зоны термического влияния
- Режет почти любой материал, включая камень, стекло и композиты
- Толщины до 150 мм металла
- Небольшой скос кромки, меньше 1°
Минусы
- В десятки раз медленнее плазмы на толстой стали
- Постоянный расход абразива, шлам и обслуживание насоса
- Деталь после реза мокрая, сталь надо сразу сушить
Как выбрать под конкретную деталь
Пять вопросов перед выбором способа резки
- 01
Какой материал?
неметаллы и камень режет только гидроабразив. Для металлов подходят все три способа.
- 02
Какая толщина?
до 20 мм лидирует лазер, от 20 до 50 мм по углеродистой стали выгоднее плазма, толще 50 мм и для цветных металлов большой толщины остаётся гидроабразив или плазма разделительной резкой.
- 03
Можно ли греть кромку?
если деталь уже закалена или кромка пойдёт под сварку без зачистки, выбирайте гидроабразив или лазер с азотом.
- 04
Что будет с деталью после резки?
если кромки всё равно фрезеруют, точность реза не важна, и плазма даёт экономию. Если деталь идёт в сборку, считайте лазер.
- 05
Сколько деталей?
на единицах решает минимальный заказ и наладка, на сотнях — скорость реза и цена расходников. Как всё это складывается в цену, разобрано в статье о стоимости детали.
Самая частая ошибка, которую я вижу в чертежах, — допуск ±0,1 мм на кромке фланца из стали 30 мм. Такую деталь режут плазмой, и цех либо откажется, либо предложит фрезеровку по контуру. Если точный размер нужен только на посадочных отверстиях, укажите это, остальной контур пусть идёт по ГОСТ на термическую резку.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Если речь о покупке своего станка, а не о заказе резки, к выбору способа добавляется сервис: источник, голову и чиллер настраивают на месте, а от обучения оператора зависит, как быстро станок выйдет на режимы. У продавцов с собственным сервисом, вроде Lasercut, пусконаладка и обучение оператора входят в поставку.
Частые вопросы
Можно ли резать плазмой нержавейку и алюминий?
Да, плазма режет любые токопроводящие металлы. Для нержавейки и алюминия используют азот или смеси с водородом вместо кислорода, а предельные толщины у той же системы меньше, чем у углеродистой стали: у XPR300 нержавейку и алюминий пробивают до 38 мм против 50 мм у стали.
Почему после плазмы отверстие получается конусным?
Плазменная дуга шире у сопла и сужается к низу листа, поэтому рез сверху шире, чем снизу. На отверстиях это видно особенно хорошо. Для точных отверстий их либо сверлят после резки, либо режут лазером.
Испортит ли лазер закалённую деталь?
Кромку лазер прогреет, и в узкой зоне у реза твёрдость изменится. Если закалённую деталь нужно вырезать без отпуска кромки, используют гидроабразив или электроэрозионную проволочную резку.
Что дешевле для фланца из стали 20 мм?
Обычно плазма: она быстрее, а станок и расходники дешевле. Посадочные поверхности фланца в любом случае доводят на токарном станке, поэтому точность плазменного реза здесь достаточна.
Источники
- Water jet cutter ↗ — Wikipedia
- Laser cutting ↗ — и Plasma cutting — Wikipedia
- XPR300 mechanized plasma cutting system ↗ — Hypertherm, паспорт системы
- XPR Cut Charts, Instruction Manual 809830 ↗ — Hypertherm, таблицы режимов
- TruLaser 3030 fiber / 3040 fiber / 3060 fiber: Technical data ↗ — TRUMPF, технические данные
- ГОСТ 14792-80. Детали и заготовки, вырезаемые кислородной и плазменно-дуговой резкой. Точность, качество поверхности реза ↗ — Госстандарт СССР, 1980
- The Gem That Makes the Cut: Garnet's Role in Abrasive Waterjet ↗ — OMAX
Фото: Devaes / Wikimedia Commons, CC BY-SA 3.0
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Какую технологию выбрать
Все →
Руководство
Какую технологию 3D-печати выбрать
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий