Кратко
Три оси хватает, если все элементы детали доступны с одной-двух сторон. Четвёртая поворотная ось нужна для деталей, которые обрабатывают по кругу: валы с пазами, кулачки, многогранники. Позиционная обработка 3+2 убирает перестановки корпусных деталей. Непрерывная 5-осевая нужна для свободных поверхностей: лопаток, крыльчаток, формообразующих пресс-форм.
- Каждая лишняя перестановка детали означает наладку, время и риск сбить взаимное положение элементов, поэтому дополнительные оси нужны прежде всего ради меньшего числа установов.
- Четвёртая ось — поворотный стол или делительная головка. Она поворачивает деталь вокруг одной оси и подходит для валов, кулачков и многогранников.
- Обработка 3+2 наклоняет деталь и фиксирует её, а режет только линейными осями. Непрерывная 5-осевая двигает все пять осей одновременно и нужна для свободных поверхностей.
- В расчётах Hubs час 3+2 стоит примерно на 60 % дороже часа 3-осевой фрезеровки, непрерывной 5-осевой — вдвое дороже. Окупается это там, где на 3-осевом станке деталь требует нескольких установов и специальной оснастки.
Как называются оси
Линейные оси станка обозначают X, Y и Z, а поворотные вокруг них — A, B и C соответственно. Так их называет международный стандарт ISO 841 на систему координат станков с ЧПУ. На вертикальном фрезерном станке Z идёт вдоль шпинделя, X и Y — по столу. Поворотный стол, который крутит деталь вокруг оси X, даёт ось A, наклон вокруг Y — ось B, вращение стола вокруг вертикали — ось C.
Число осей в названии станка считают по управляемым координатам. У многоосевых станков их бывает от 4 до 9: к пяти основным добавляются противошпиндели, вторые суппорты и оси подачи прутка.
3 оси: базовый вариант
На 3-осевом фрезерном станке инструмент всегда смотрит вниз, вдоль Z, и подходит к детали только сверху. Всё, что видно сверху, обрабатывается за один установ: плоскости, карманы, пазы, отверстия, 3D-поверхности без поднутрений. Бок или низ приходится обрабатывать иначе: деталь снимают, переворачивают и заново выставляют.
Для большинства деталей это нормально. Плита, крышка, кронштейн из плиты, корпус с элементами на двух сторонах обрабатываются за два установа, и 3-осевой станок остаётся самым дешёвым и простым в программировании. Проблемы начинаются, когда сторон становится четыре-пять, а точное взаимное положение отверстий на разных гранях задано на чертеже.
4-я ось: поворотный стол
Четвёртая ось на вертикальном станке — обычно поворотный стол или делительная головка, которая вращает деталь вокруг оси X (ось A). Её ставят на стол 3-осевого станка как опцию или покупают станок со встроенной осью. Число осей часто выбирают при заказе: у вертикального центра Wattsan VMC 600 в карточке указаны варианты на 3, 4 и 5 осей. Четырёхосевые станки есть и среди оборудования для дерева и мебели: у QUICK KH4A поле от 1300×2500 до 2000×4000 мм.
Работает 4-я ось двумя способами. В позиционном режиме деталь поворачивают на заданный угол, фиксируют и обрабатывают грань как на обычном 3-осевом станке. Так делают лыски и пазы вала под разными углами, шестигранники, отверстия по окружности на боковой поверхности. В непрерывном режиме поворот идёт одновременно с перемещением по X, Y, Z: так фрезеруют винтовые канавки, кулачки с профилем по окружности, гравировку на цилиндре.
В столярном производстве лестниц длинные косоуры удобнее резать на станке с полем 1,5×3 м и больше, чтобы не перекладывать заготовку, а балясины выносят на отдельный станок с токарной осью.
Горизонтальные обрабатывающие центры почти всегда имеют поворотный стол (ось B) и обрабатывают корпусные детали с четырёх сторон за один установ. Для серийных корпусов это стандарт.
5 осей: позиционно или непрерывно
Пятиосевой станок добавляет к трём линейным осям две поворотные. Благодаря им инструмент можно наклонить к детали под любым углом в пределах хода осей. Режимов работы два, и различать их нужно, потому что они сильно отличаются по цене и сложности.
| Режим | Как работает | Типичные детали | Ставка по Hubs |
|---|---|---|---|
| 3 оси | Инструмент вдоль Z, деталь неподвижна | Плиты, крышки, простые корпуса | ≈75 $ в час |
| 3+2 (позиционная 5-осевая) | Поворотные оси наклоняют деталь и фиксируются, режут линейные оси | Корпуса с отверстиями на 5 гранях, кронштейны с наклонными плоскостями | ≈120 $ в час, +60 % |
| Непрерывная 5-осевая | Все пять осей движутся одновременно | Лопатки, крыльчатки, формообразующие пресс-форм, импланты | ≈150 $ в час, +100 % |
| Токарно-фрезерный центр | Токарный станок с приводным инструментом, осью C и часто осью Y | Валы и фланцы с пазами и боковыми отверстиями | ≈95 $ в час, +25 % |
Ставки из руководства сервиса Hubs — американские и усреднённые. Для наших цехов важно соотношение: позиционная 5-осевая обработка заметно дороже 3-осевой, а непрерывная дороже ещё.
Позиционная обработка 3+2
Станок поворачивает деталь в нужное положение, фиксирует поворотные оси и режет тремя линейными, как обычный 3-осевой. Программировать это почти так же просто: CAM строит траекторию в наклонной системе координат. Главный выигрыш — пять сторон детали за один установ. Отверстия на разных гранях оказываются точно связаны между собой, а вместо нескольких специальных приспособлений хватает одних тисков.
Второй выигрыш, о котором часто забывают, — короткий инструмент. Глубокую стенку на 3-осевом станке достают длинной фрезой с большим вылетом, и она вибрирует. При наклоне детали та же стенка доступна короткой жёсткой фрезой. Hubs в сравнении 3- и 5-осевой обработки пишет, что короткий инструмент снижает вибрации и прогиб, а от этого выигрывают и точность, и качество поверхности.
Непрерывная 5-осевая обработка
Здесь поворотные оси работают во время резания, и инструмент всё время держится под нужным углом к поверхности. Это единственный способ фрезеровать лопатку турбины, крыльчатку насоса или компрессора, глубокую формообразующую вставку с поднутрениями. Шаровая фреза при наклоне режет не вершиной, где скорость резания близка к нулю, а боковой частью, и поверхность получается чище.
Цена этого режима — программирование и проверка. Траекторию строят только в CAM, её обязательно проверяют в симуляции на столкновения со станком и оснасткой, а G-код выдаёт постпроцессор под конкретную кинематику станка. Стойка должна уметь пересчитывать положение кончика инструмента при повороте осей: эту функцию у разных производителей называют TCPM, RTCP или TCPC.
Компоновки 5-осевых станков
Пять осей можно распределить между столом и шпинделем по-разному. От компоновки зависит, какие детали удобно обрабатывать.
| Компоновка | Что поворачивается | Для каких деталей | Ограничения |
|---|---|---|---|
| Стол — стол (трунион, поворотно-наклонный стол) | Деталь: стол наклоняется и вращается | Небольшие и средние детали, корпуса, импланты, крыльчатки | Масса и размер детали ограничены столом |
| Голова — голова | Шпиндель наклоняется и поворачивается | Крупные детали: формы, авиационные панели, детали на портальных станках | Голова сложнее и менее жёсткая |
| Голова — стол | Одна ось в голове, другая в столе | Компромисс для средних и длинных деталей | Сложнее программировать, чем стол — стол |
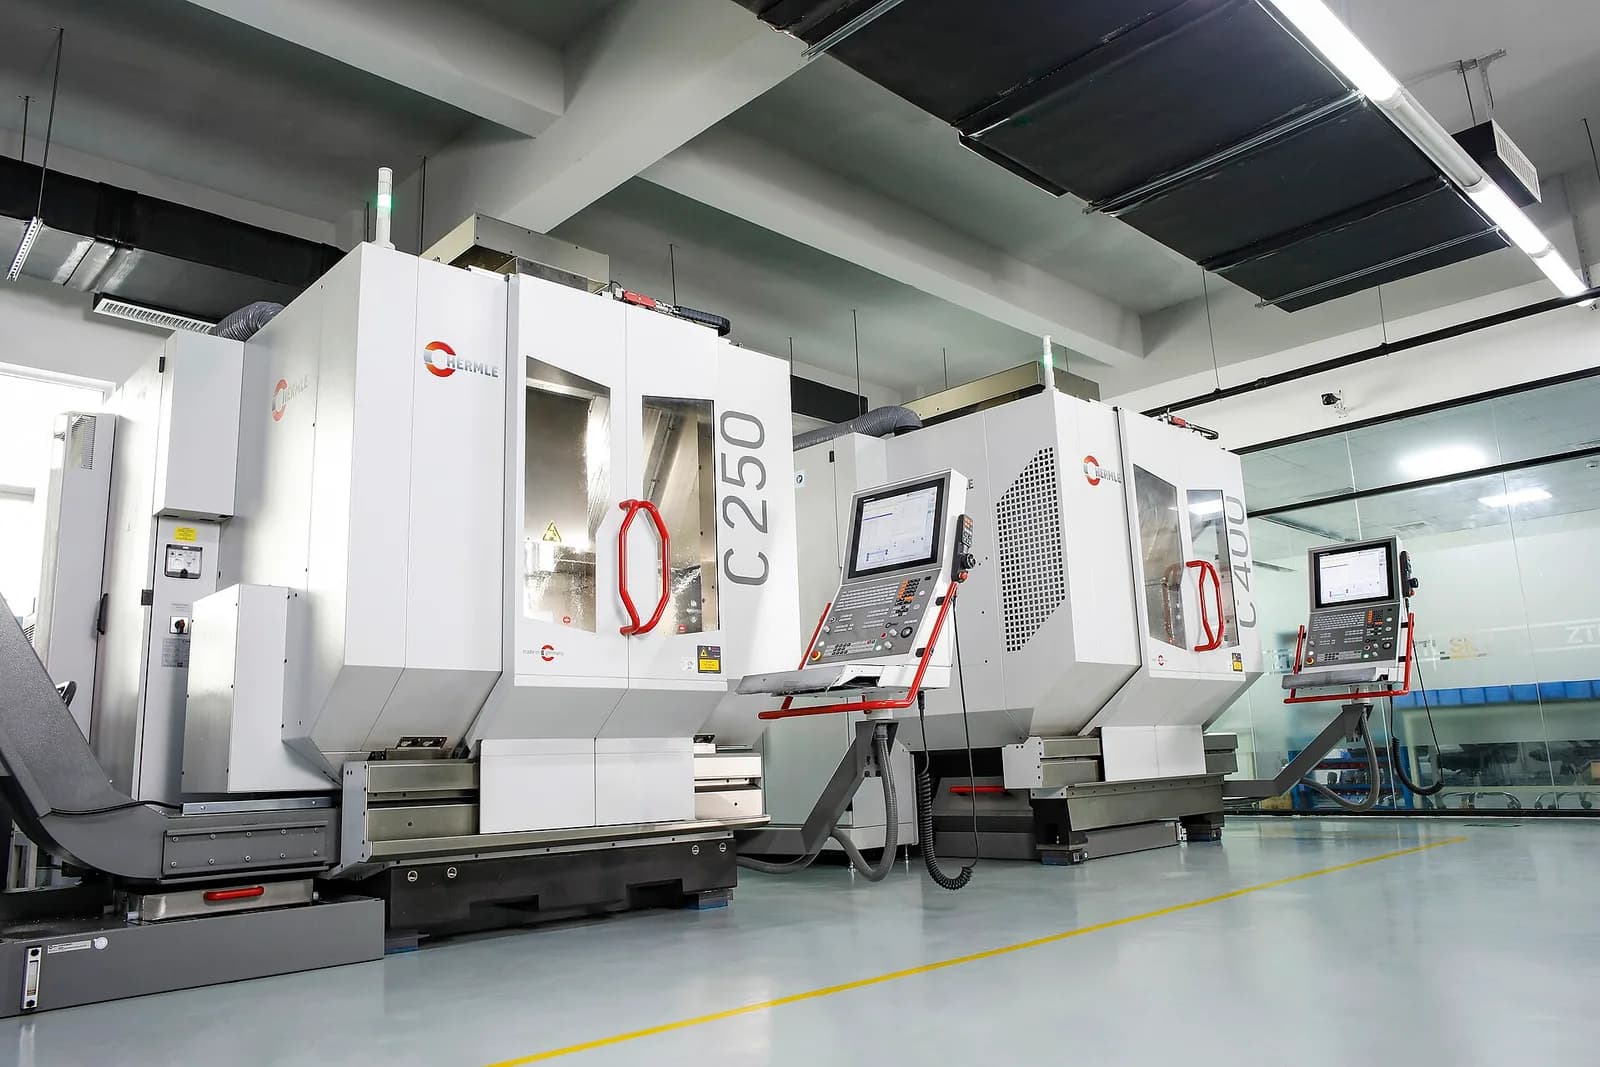
Hubs описывает две основные схемы так: у станка с трунионом вращается стол, у станка с поворотной головой наклоняется сам шпиндель. Станки на фото в начале статьи — с поворотно-наклонным столом. Это самая распространённая схема для деталей размером до нескольких сотен миллиметров.
Когда переплата за оси окупается
Дополнительные оси
Плюсы
- Меньше установов, меньше наладок и ручной работы
- Точное взаимное положение элементов на разных гранях
- Короткий жёсткий инструмент вместо длинного с вылетом
- Свободные поверхности и поднутрения, недоступные 3-осевому станку
Минусы
- Станок и час работы дороже
- Сложнее и дольше программирование в CAM, нужна симуляция
- На трунионе меньше допустимый размер и масса детали
- Нужен проверенный постпроцессор под кинематику станка
Как понять, сколько осей нужно детали
- 01
Посчитайте стороны с элементами
если обработка нужна с одной-двух сторон, хватит 3 осей. Если с четырёх-пяти, считайте 3+2.
- 02
Проверьте связь элементов на разных гранях
если на чертеже жёсткий допуск на расположение отверстий на соседних гранях, один установ на 5-осевом станке надёжнее нескольких на 3-осевом.
- 03
Найдите поверхности, которые нельзя описать плоскостями и цилиндрами
лопатки, каналы крыльчатки, поднутрения в формах. Они требуют непрерывной 5-осевой обработки.
- 04
Оцените глубину и вылет
если глубокую стенку на 3 осях можно достать только длинной фрезой, наклон детали даст короткий инструмент и лучшую поверхность.
- 05
Сравните полную цену, а не ставку
сложите время наладок, изготовление приспособлений и брак при перестановках на 3-осевом станке и сравните с часом 5-осевого. О том, что ещё входит в цену детали, написано в статье о стоимости изготовления.
Большинство деталей, которые к нам приходят с пометкой «5 осей», на самом деле нужны в режиме 3+2. Непрерывная обработка — это лопатки, крыльчатки и формы. Корпусу с отверстиями на пяти гранях достаточно наклонить стол и закрепить его, и программа получается почти такой же простой, как для трёх осей.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Если у детали главная ось вращения, сначала стоит посмотреть на токарный и токарно-фрезерный станок: это обычно дешевле, чем 5-осевая фрезеровка. Как выбрать между токарной и фрезерной обработкой, разобрано в статье «Фрезерный или токарный станок». Подробнее о многоосевых станках в подтеме «4- и 5-осевые станки».
У пятой оси есть ещё одна статья расходов, о которой мало говорят: кинематику и постпроцессор проверяют на пробной детали при пусконаладке. Перед покупкой спросите, кто проводит этот запуск и поможет ли с постпроцессором, а не только сколько стоит станок.
Частые вопросы
Можно ли сделать из 3-осевого станка 4-осевой?
Да, если система ЧПУ поддерживает дополнительную ось. Поворотный стол ставят на рабочий стол станка и подключают к свободному каналу привода. Для позиционной обработки этого достаточно. Для непрерывной 4-осевой обработки нужны CAM, который умеет такие траектории, и постпроцессор с учётом поворотной оси.
Чем 3+2 хуже настоящей 5-осевой обработки?
Для призматических деталей ничем: деталь всё равно обрабатывается за один установ. Разница появляется на свободных поверхностях. В режиме 3+2 их обрабатывают с фиксированным наклоном и мелким шагом, а непрерывная обработка держит инструмент под нужным углом и даёт лучшую поверхность за меньшее время.
Точнее ли 5-осевой станок, чем 3-осевой?
Сам по себе нет: каждая поворотная ось добавляет свою погрешность. Точнее получается деталь, потому что все элементы обработаны за один установ без перестановок. Для отдельной плоскости или отверстия хороший 3-осевой станок не уступит.
Нужна ли 5-осевая обработка для пресс-форм?
Для глубоких формообразующих с поднутрениями и рёбрами часто нужна, потому что при наклоне их можно обрабатывать короткими фрезами. Простые неглубокие вставки делают на 3-осевых станках. О том, как делают оснастку, рассказано в статье о пресс-формах и штампах.
Источники
- Comparing 3 axis versus 5 axis in CNC machining ↗ — Hubs (Protolabs Network)
- CNC machining: the complete engineering guide ↗ — Hubs (Protolabs Network)
Фото: Jokkx / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Какую технологию выбрать
Все →
Руководство
Какую технологию 3D-печати выбрать
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий