Кратко
Гибка листа дешевле всего, когда стенки тонкие, а точность на уровне десятых долей миллиметра устраивает. Фрезеровка из плиты дороже по металлу и времени, зато даёт точность до сотых, жёсткость и сложную форму в одной детали. Сварка нужна для крупных и тяжёлых конструкций, но после неё посадочные поверхности почти всегда приходится дообрабатывать.
- Фрезеровка из плиты даёт самую высокую точность (типично ±0,1 мм, достижимо ±0,02 мм) и сложную форму в одной детали, но на корпусе с тонкими стенками в стружку уходит 80–90 % заготовки.
- Гибка листа после лазерной резки — самый дешёвый путь для тонкостенных корпусов и кронштейнов, но за дешевизну платят допуском ±0,25–0,76 мм между элементами на разных полках и ±1° на угол.
- Сварка выгодна для крупных рам и толстых деталей. Шов при усадке ведёт деталь, поэтому точные поверхности фрезеруют уже после сварки.
- Д16Т хорошо фрезеруется, но сваркой плавлением не соединяется. Для сварных корпусов из алюминия берут АМг6.
Три способа сделать одну деталь
Возьмём типичную задачу: корпус блока электроники размером 200×150×80 мм со стенками 4 мм, крышкой и посадочными бобышками под плату. Или кронштейн, который держит двигатель и должен точно выставить его вал. Цех может пойти тремя путями.
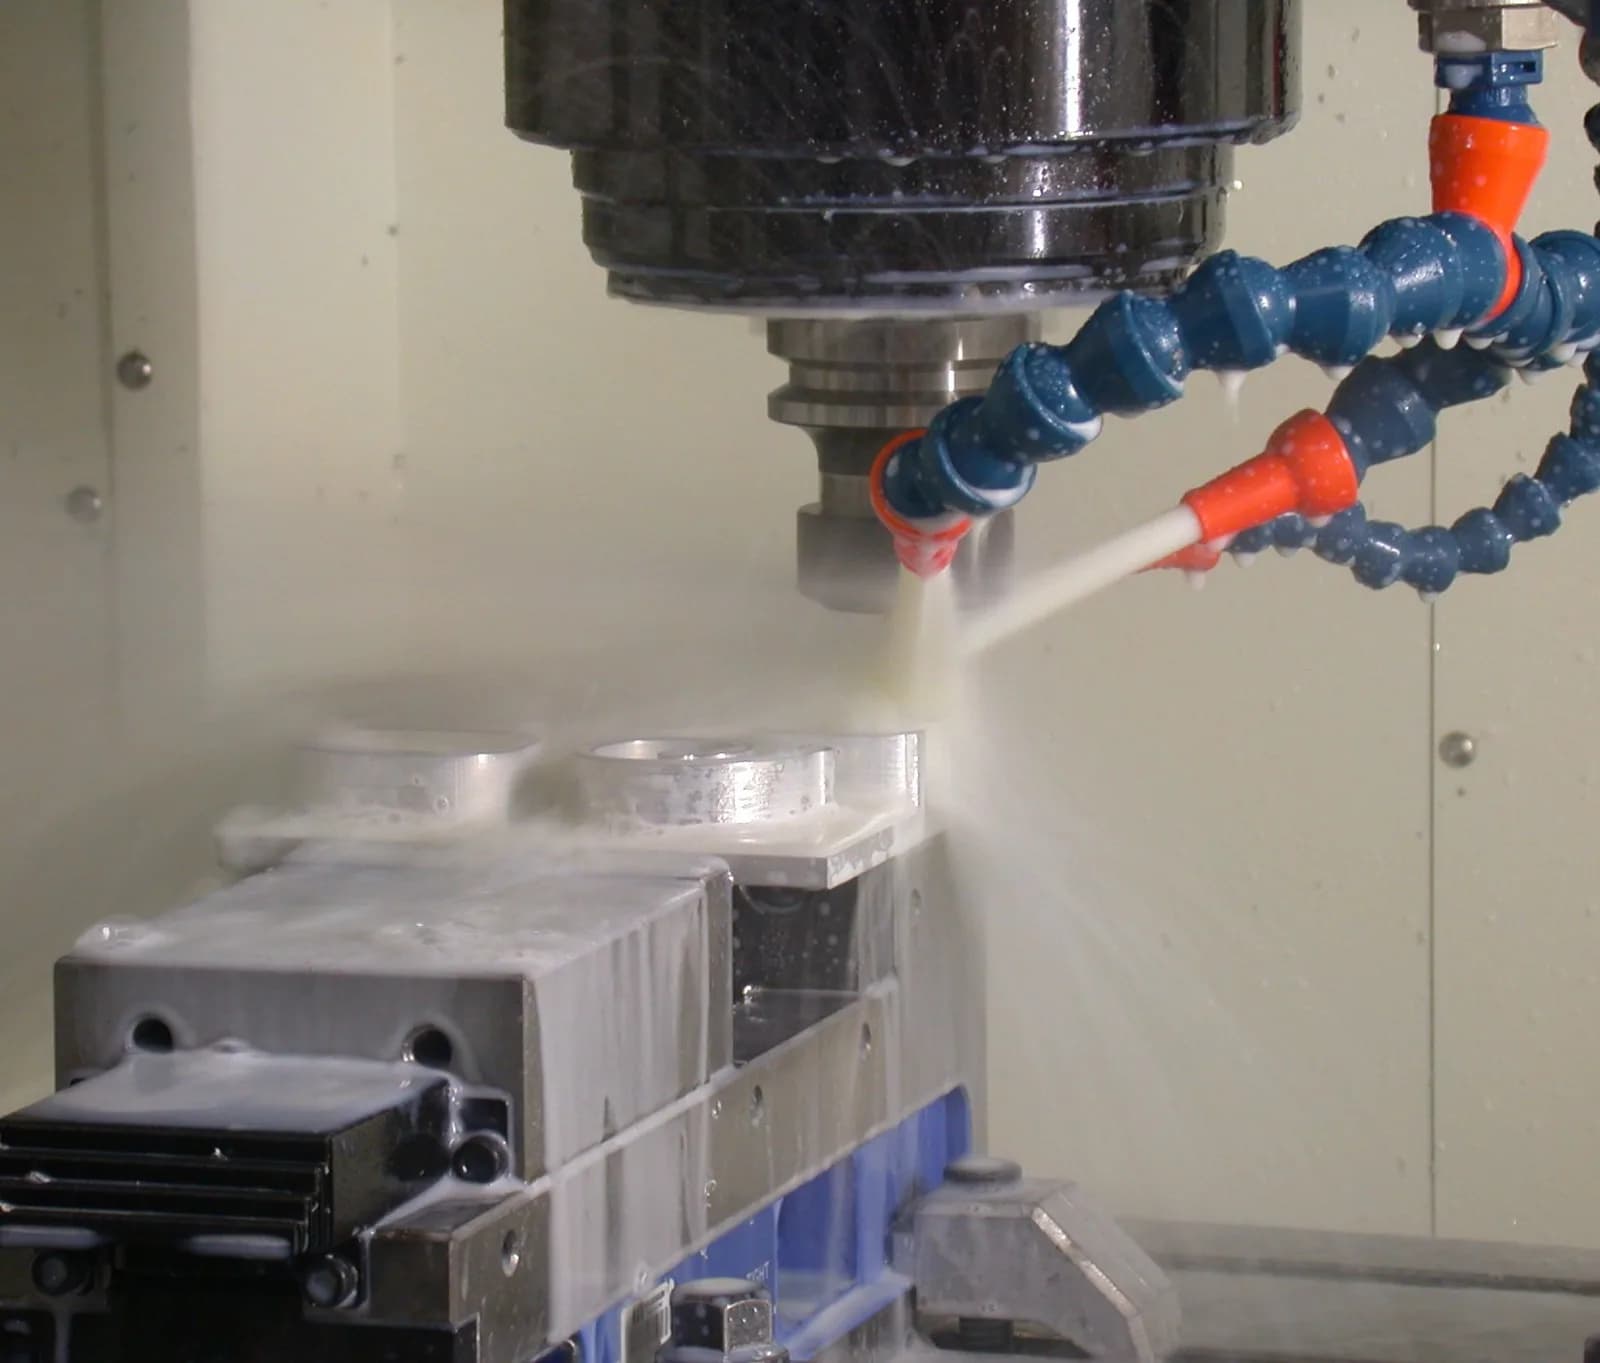
Фрезеровка из плиты. Заготовку отрезают от плиты или толстой полосы и на фрезерном станке с ЧПУ выбирают всё лишнее: полость, карманы, рёбра, отверстия, резьбу. Получается цельная деталь без швов и стыков.
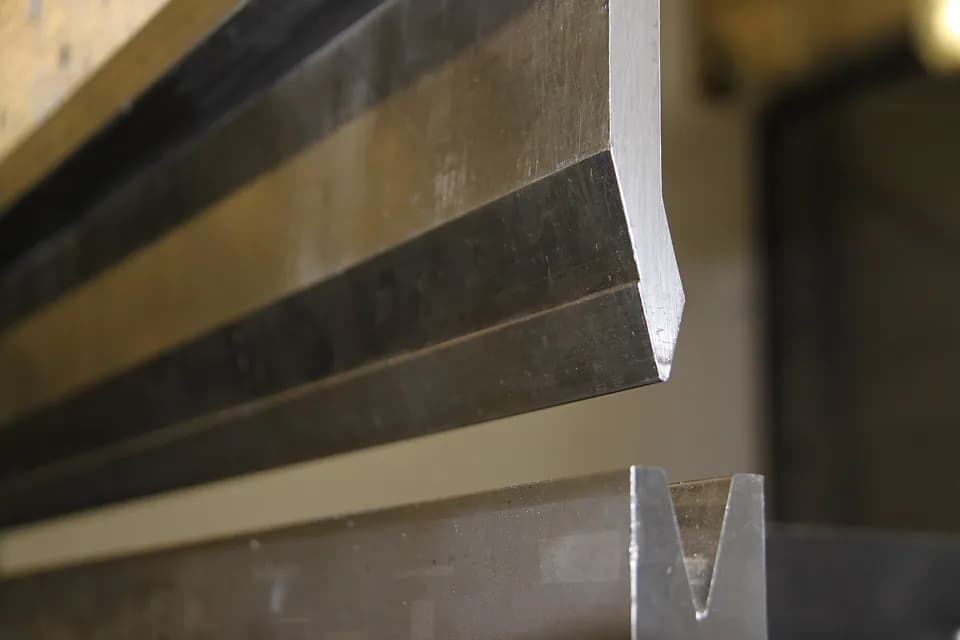
Гибка листа. Развёртку вырезают лазером из листа, затем на листогибе загибают стенки. Углы оставляют открытыми, закрывают отбортовками или проваривают. О том, как конструировать такие детали, подробно написано в материале о листовых деталях.
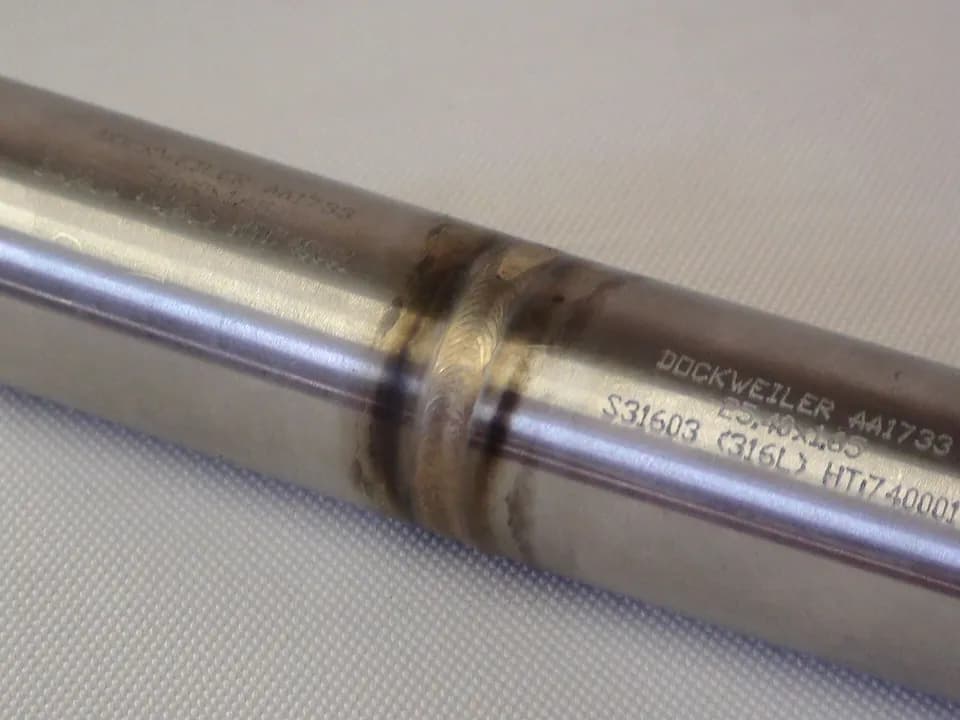
Сварка. Корпус или раму собирают из вырезанных пластин, гнутых профилей или проката и сваривают. Посадочные плоскости и отверстия затем часто доводят на фрезерном станке.
Сравнение по главным параметрам
| Параметр | Фрезеровка из плиты | Гибка листа | Сварная конструкция |
|---|---|---|---|
| Типичная точность | ±0,1 мм, достижимо ±0,02 мм | ±0,13 мм на плоской развёртке, ±0,25–0,76 мм между гибами, угол ±1° | Миллиметры после сварки, точные поверхности дообрабатывают |
| Минимальная стенка | 0,8 мм рекомендуемая для металла, 0,5 мм достижимая | Толщина листа, обычно 0,5–6 мм | Ограничена прожогом: тонкий лист сваривать трудно |
| Расход металла | Высокий: на тонкостенном корпусе 80–90 % уходит в стружку | Низкий: отход только при раскрое | Средний |
| Сложность формы | Карманы, рёбра, бобышки, резьба в одной детали | Только плоские грани и гибы, бобышки и резьбу добавляют запрессовкой или вставками | Почти любая крупная форма |
| Остаточные напряжения | От плиты, если она не снята растяжкой | Небольшие, пружинение на гибе | Высокие, деталь ведёт |
| Оснастка | Не нужна, хватает тисков или приспособления | Стандартные пуансоны и матрицы листогиба | Для серии — сборочно-сварочный кондуктор |
| Когда выгоднее | Точные и жёсткие детали небольшого размера, штучно и мелкой серией | Тонкостенные корпуса, панели, кронштейны от одной штуки до тысяч | Крупные рамы, станины, толстые детали |
Цифры по точности фрезеровки и толщине стенок взяты из руководства по конструированию для ЧПУ платформы Hubs, допуски листовых деталей — из таблиц Protolabs. Конкретный цех может держать точнее или грубее, поэтому таблица показывает соотношение способов, а не гарантию.
Фрезеровка из плиты: дорого по металлу, точно по размерам
Посчитаем корпус из примера. Заготовка 200×150×80 мм — это 2 400 см³. Готовый корпус со стенками и дном по 4 мм занимает около 328 см³, то есть 14 % заготовки. Остальные 86 % станок превращает в стружку. Из Д16Т плотностью около 2,78 г/см³ заготовка весит 6,7 кг, а деталь — 0,9 кг. Массу заготовок под свои размеры удобно прикинуть в калькуляторе веса металла.
Несмотря на это, фрезерованный корпус часто оказывается разумным выбором: он жёсткий, без стыков, бобышки и рёбра выходят заодно со стенками, а резьбу нарезают прямо в теле детали (размеры отверстий под неё есть в справочнике метрической резьбы). Для штучного изделия и серии в десятки штук такой корпус нередко дешевле сварного или литого, потому что не нужна никакая оснастка.
Ограничения задают инструмент и геометрия. Внутренние углы кармана всегда получаются со скруглением, равным радиусу фрезы. Глубину полости рекомендуют делать не больше четырёх её ширин, иначе понадобится длинная фреза, которая вибрирует и гнётся. Радиус внутренних углов лучше задавать не меньше трети глубины кармана, и тогда цех сможет взять фрезу нормального вылета.
Почему фрезерованную деталь ведёт
В плите после прокатки и закалки остаются внутренние напряжения. Пока металл цельный, они уравновешены. Когда станок снимает до 90 % объёма, равновесие нарушается и тонкие стенки выгибаются, а основание перестаёт быть плоским.
На практике технолог борется с короблением так: оставляет припуск, после черновой обработки раскрепляет деталь, даёт ей «отлежаться» и переворачивает для чистового прохода. Для крупных стальных корпусов между черновой и чистовой обработкой делают отжиг для снятия напряжений.
Фрезеровка из плиты
Плюсы
- Точность до сотых долей миллиметра и хорошая плоскостность посадочных мест
- Жёсткая цельная деталь без швов
- Бобышки, рёбра, карманы и резьба в одной детали
- Не нужна оснастка: подходит для одной детали и для сотни
Минусы
- На тонкостенном корпусе 80–90 % металла уходит в стружку
- Долгая обработка, цена растёт с объёмом выборки
- Внутренние напряжения плиты ведут тонкие стенки
- Острых внутренних углов не бывает: всегда остаётся радиус фрезы
Гибка листа: дёшево и быстро, но с допусками на гиб
Если корпусу не нужны толстые стенки и встроенные бобышки, гибка обычно дешевле всего. Тот же корпус 200×150×80 мм из листа АМг6 толщиной 2 мм весит около 0,45 кг. Металла уходит в несколько раз меньше, а лазер и листогиб делают деталь за минуты, а не за часы.
Платят за дешевизну точностью. На плоской развёртке лазер держит размеры в пределах примерно ±0,13 мм, но каждый гиб добавляет погрешность. Расстояние от гиба до кромки выдерживают с допуском около ±0,25 мм, между элементами на разных полках набегает до ±0,76 мм, а угол гиба составляет ±1°. Если плата должна встать на стойки на двух соседних стенках, эти допуски закладывают в конструкцию: делают овальные отверстия и регулировку или базируются от одной полки.
Бобышки под винты на гнутом корпусе заменяют запрессовочными гайками и стойками или вытяжкой с нарезкой резьбы. Жёсткость добавляют отбортовками, рёбрами жёсткости и замыканием углов.
Сварка: для крупного и тяжёлого, с поправкой на коробление
Станины, рамы, корпуса редукторов, кронштейны под тяжёлые узлы часто проще сварить, чем выфрезеровать из цельного куска: плиты такого размера дороги, а станок нужен большой. Сварную деталь собирают из готового проката и пластин, вырезанных лазером или плазмой.
Главная проблема — деформация. Металл шва и зоны термического влияния при остывании сокращается. По данным британского института сварки TWI, при сварке углеродисто-марганцевой стали объём расплава уменьшается примерно на 3 % при затвердевании и ещё на 7 % при остывании шва и околошовной зоны. Отсюда продольная и поперечная усадка, угловая деформация полок, выпучивание тонких стенок. Нержавеющая сталь коробится сильнее углеродистой из-за большего коэффициента расширения, алюминий — ещё сильнее.
Сварной корпус обычно проходит такой маршрут: раскрой пластин, сборка в кондукторе, прихватки, сварка в порядке, который уравновешивает усадку, отжиг для снятия напряжений (для конструкционной стали около 600–650 °C), правка и механическая обработка базовых поверхностей. О выборе способа сварки написано в отдельном сравнении видов сварки.
Д16Т или АМг6: какой алюминий под какой способ
Для алюминиевых корпусов чаще всего выбирают между дюралем Д16Т и магналием АМг6. Свойства у них разные, и от них зависит технология.
| Д16Т | АМг6 | |
|---|---|---|
| Упрочнение | Термически упрочняемый: закалка и естественное старение | Не упрочняется термообработкой, прочность от легирования магнием и нагартовки |
| Обработка резанием | Хорошая в закалённом и состаренном состоянии, после отжига заметно хуже | Хорошая |
| Сварка | Сваркой плавлением не соединяют: шов склонен к трещинам. Точечная контактная сварка возможна | Хорошо сваривается аргонодуговой и контактной сваркой, шов сохраняет 90–95 % прочности основного металла |
| Гибка | Плохо: в закалённом состоянии нужен большой радиус, есть риск трещин | Гнётся лучше, хотя радиус больше, чем у мягких сплавов |
| Коррозия | Нужна защита: анодирование или покрытие | Стойкий, в том числе в морской воде |
| Типичное применение | Фрезерованные корпуса, кронштейны, силовые детали | Сварные корпуса, ёмкости, гнутые детали |
Отсюда практическое правило: корпус, который фрезеруют из плиты, логично делать из Д16Т, потому что он прочнее и лучше режется, а корпус, который будут гнуть и проваривать по углам, из АМг6 или более мягких сплавов АМг2–АМг3. Подробные свойства и аналоги — на страницах материалов Д16Т и АМг6.
Чаще всего в чертежах я вижу одну и ту же ошибку: сварной корпус из Д16Т. Конструктор берёт привычный материал из фрезерованных деталей и не смотрит на свариваемость. Шов трескается ещё на стенде.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Что выгоднее при разных тиражах
Цену детали складывают подготовка (программа, наладка, оснастка) и время на каждую штуку. У трёх способов эти доли разные, поэтому выбор меняется с тиражом.
- 1–10 штук. Ни один способ не требует дорогой оснастки, решают время и металл. Тонкостенный корпус почти всегда дешевле согнуть, точный и жёсткий — выфрезеровать. Сварку выбирают для крупных деталей, которые не помещаются на станок или в плиту.
- Десятки и сотни. Гибка остаётся самой дешёвой на штуку. Для фрезерованных деталей окупается специальное приспособление и оптимизированная программа. Для сварных окупается сборочный кондуктор, который ускоряет сборку и снижает разброс деформаций.
- Тысячи и больше. Здесь в расчёт входят технологии с дорогой оснасткой: литьё под давлением для корпусов, штамповка для кронштейнов. О том, где проходят эти границы, рассказано в статье о прототипах и сериях, а из чего складывается цена одной детали на ЧПУ, объяснено в отдельном разборе.
Как выбрать способ для своей детали
- 01
Определите самый точный размер.
Если допуск на нём жёстче ±0,1 мм и он связывает элементы на разных гранях, гибка без доработки не подойдёт.
- 02
Посмотрите на толщину стенок.
Стенки до 3–4 мм без бобышек и карманов говорят в пользу листа, массивные стенки и рёбра — в пользу фрезеровки.
- 03
Оцените габарит.
Если деталь не помещается на стол обычного фрезерного станка или плита-заготовка выходит слишком дорогой, рассмотрите сварку с последующей обработкой баз.
- 04
Выберите материал под способ.
Д16Т подходит для фрезеровки, АМг для гибки и сварки, конструкционная сталь для сварных рам.
- 05
Попросите цех предложить вариант.
Технолог часто видит, что часть детали лучше согнуть, а точный узел выфрезеровать отдельно.
Частые вопросы
Можно ли сварить корпус из Д16Т?
Сваркой плавлением нельзя: для сварных конструкций этот сплав не применяют, потому что шов и околошовная зона склонны к трещинам и теряют прочность. Детали из Д16Т соединяют винтами, заклёпками или делают цельными. Для сварного алюминиевого корпуса берут АМг6 или АМг3.
Почему фрезерованный корпус повело после снятия с тисков?
В плите были внутренние напряжения, а глубокая выборка нарушила их равновесие. Помогает плита в состоянии со снятыми растяжкой напряжениями (T651 и аналоги), симметричная выборка и разделение черновой и чистовой обработки с перезакреплением детали.
Какие допуски указывать для гнутого корпуса?
Реалистично ±0,1–0,15 мм на размеры в одной плоскости и ±0,3–0,8 мм между элементами на разных полках, угол ±1°. Если нужно точнее, сделайте базовую поверхность фрезерованной деталью или заложите регулировку. Общие правила назначения допусков — в справочнике допусков и посадок.
Когда сварная рама лучше фрезерованной?
Когда деталь большая, а точных поверхностей мало. Сварная рама из проката и пластин легче и дешевле массивной фрезерованной, а точные посадочные места на ней обрабатывают после сварки и отжига.
Источники
- Design guidelines for CNC machining ↗ — Hubs, руководство по конструированию деталей для фрезеровки
- Working with Sheet Metal Tolerances ↗ — Protolabs
- Distortion — types and causes ↗ — TWI, Job Knowledge
- 6061-T651 vs. T6 and T6511: What's the Difference? ↗ — Xometry
- Сплав Д16: характеристики, свойства, ГОСТы ↗ — марочник Металинокс
- Сплав АМг6 (1560) ↗ — Auremo, справочник материалов
- Residual stress ↗ — Wikipedia
Фото: Glenn McKechnie / Wikimedia Commons, CC BY-SA 2.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Корпуса, кронштейны и панели
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий