Кратко
- Лазер выигрывает на тонком и среднем листе из нержавейки, стали и алюминия: шов узкий, зона нагрева маленькая, поводка минимальная, зачистки почти нет.
- TIG остаётся методом для ответственных швов, где сварщик ведёт ванну вручную и нужна полная управляемость процесса, а также для мест, куда не дотянуть кабель лазера.
- MIG/MAG выигрывает на толстом металле и длинных швах большого сечения, где нужно много наплавленного металла.
- Лазерный аппарат на 1,5 кВт стоит от 742 тысяч рублей и требует точной сборки, огороженной зоны и средств защиты от излучения класса 4.
О каких процессах речь
В российской классификации процессов сварки по ГОСТ Р ИСО 4063 у каждого метода свой номер. Сравниваем три:
- TIG, процесс 141 — дуговая сварка вольфрамовым электродом в инертном газе. Электрод не плавится, присадочный пруток сварщик подаёт второй рукой.
- MIG/MAG, процессы 131 и 135 — дуговая сварка сплошной проволокой в инертном или активном газе. Проволока одновременно электрод и присадка, её подаёт механизм полуавтомата.
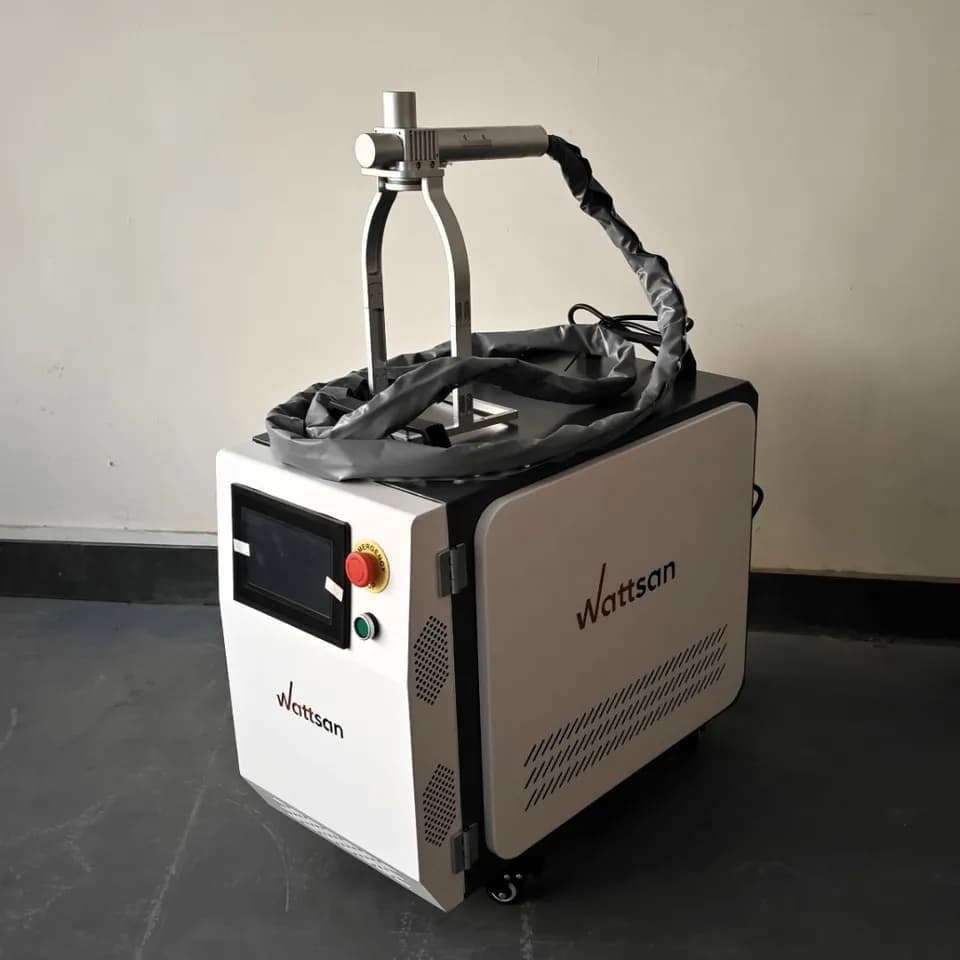
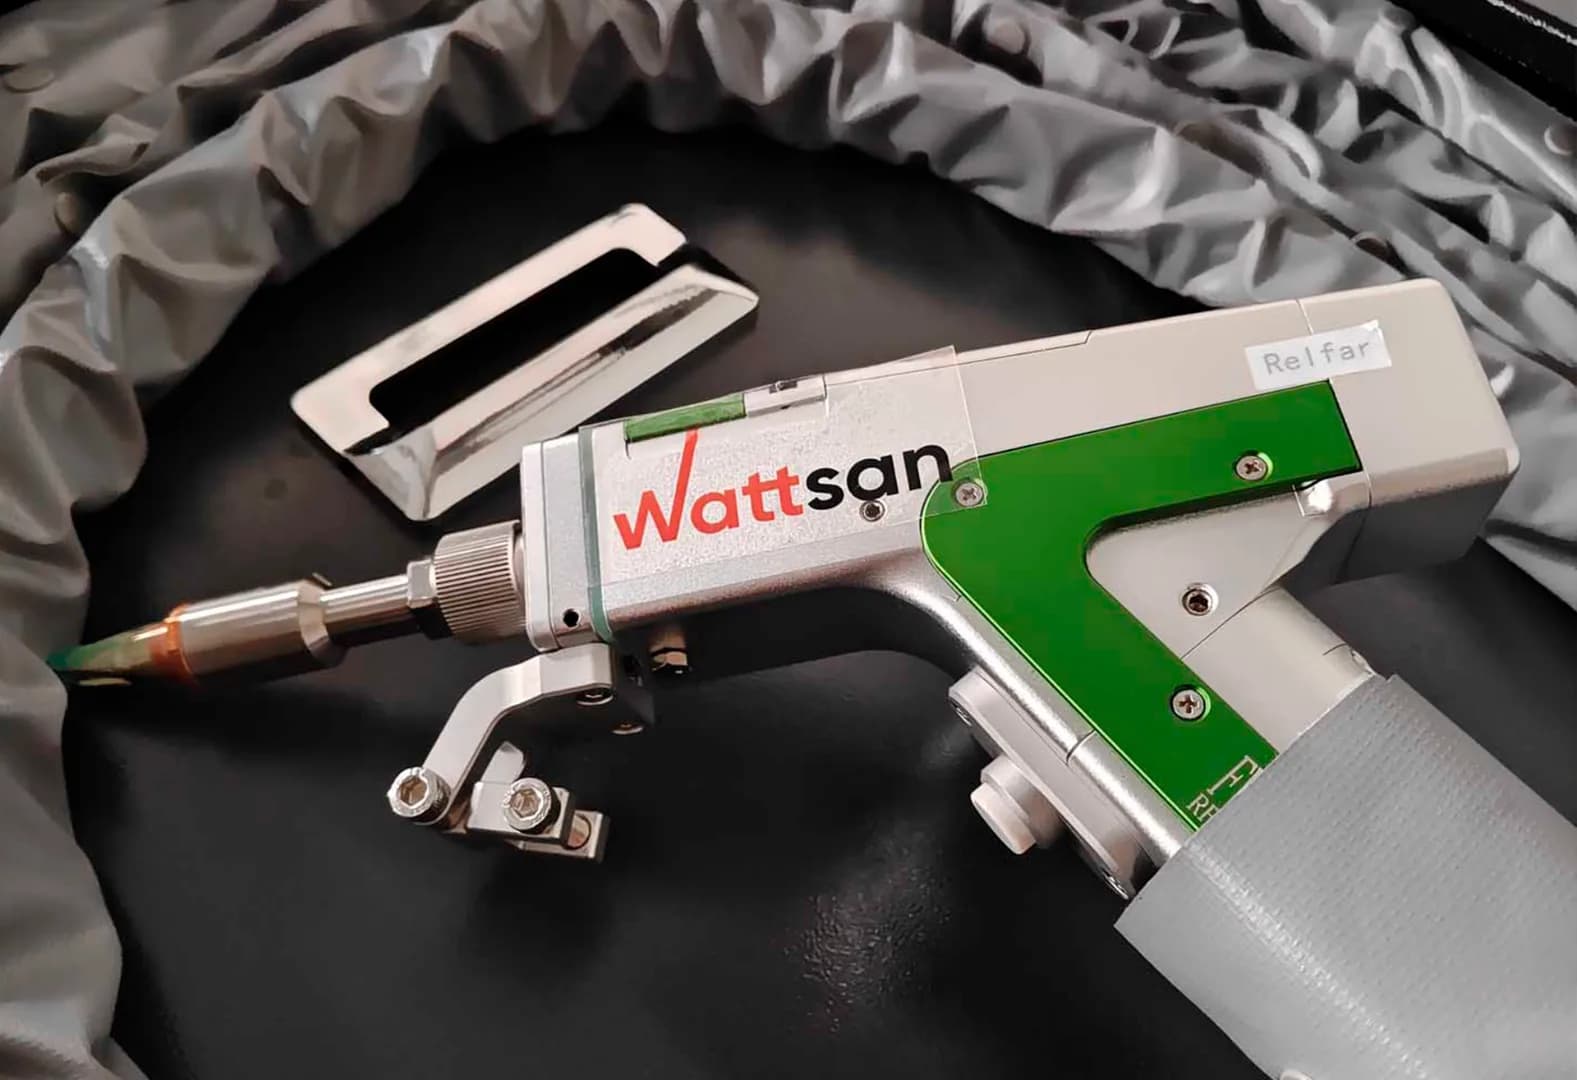
- Лазерная сварка, процесс 52, а точнее 521 — сварка твердотельным лазером. В ручных аппаратах источник волоконный, мощностью обычно 1–3 кВт.
Сравнение в таблице
| Параметр | Ручная лазерная | TIG (141) | MIG/MAG (131/135) |
|---|---|---|---|
| Источник тепла | Луч волоконного лазера, ≈1080 нм | Дуга с неплавящимся вольфрамовым электродом | Дуга с плавящейся проволокой |
| Плотность мощности | Порядка 1 МВт/см² | Ниже, дуга шире | Ниже, дуга шире |
| Присадка | По желанию: проволока 0,8–1,6 мм через податчик | Пруток вручную, без присадки — только тонкий металл | Проволока всегда |
| Защитный газ | Аргон или азот | Чаще всего аргон | Аргон для цветных металлов, смеси с CO2 для стали |
| Скорость | По заявлению IPG — до 4 раз быстрее TIG | Значительно медленнее большинства методов | Быстрее TIG |
| Обучение до рабочего уровня | Базовые навыки — за часы, по данным IPG | Метод сложнее других в освоении | Приемлемый уровень — за несколько недель практики |
| Зона нагрева и поводка | Узкая зона, деформация минимальна | Заметная зона термического влияния | Шире, чем у TIG |
| Требования к сборке | Точная подгонка, зазор перекрывают воблинг и проволока | Терпит зазор, сварщик заполняет его прутком | Терпит зазор и разделку |
| Питание | 1,5 кВт: 220 В, 9 кВт; 3 кВт: 380 В, 15 кВт (пример Wattsan G2) | Сварочный инвертор | Сварочный инвертор или выпрямитель |
Цифры по лазерному аппарату взяты из карточки Wattsan G2, общие свойства TIG и MIG — из справочных статей, сравнения скорости и обучения — из материалов IPG Photonics. Заявления производителя о скорости проверяйте на своей детали: выигрыш зависит от толщины, шва и подготовки.
Толщины: сколько берёт лазер за проход
Глубина провара ручного лазера ограничена мощностью. По таблице режимов в карточке Wattsan G2 при односторонней сварке за один проход получается:
| Металл | 1,5 кВт | 2 кВт | 3 кВт |
|---|---|---|---|
| Углеродистая сталь | до 2,5 мм | до 4 мм | до 6 мм |
| Нержавеющая сталь | до 2 мм | до 4 мм | до 5 мм |
| Алюминиевые сплавы | до 2 мм | до 3 мм | до 4 мм |
| Медь | до 2 мм | до 3 мм | до 4 мм |
С двух сторон толщины удваиваются: например, углеродистую сталь аппарат на 3 кВт варит до 12 мм. Для сравнения, IPG заявляет для своей линейки LightWELD сварку толщиной до 0,313 дюйма, это около 8 мм.
Это потолок аппарата, а не рабочий диапазон. Главный выигрыш перед дугой по скорости и поводке ручной лазер даёт на тонком листе, заметно ниже этих пределов. На толстом металле с разделкой кромок многопроходный MIG/MAG по-прежнему быстрее и дешевле, потому что за проход наплавляет больше металла.
Почему лазер меньше коробит металл
Лазер вносит тепло в узкую зону. При плотности мощности порядка мегаватта на квадратный сантиметр металл в пятне плавится и частично испаряется, образуя узкий глубокий канал. Окружающий лист прогревается слабо и быстро остывает, поэтому неравномерной усадки меньше. Отсюда главный практический выигрыш: тонкий лист нержавейки после лазера не приходится править, а шов часто не требует шлифовки.
Деформацию лазер не отменяет полностью. На длинном шве лист всё равно поведёт, если его не закрепить, а на высокоуглеродистых сталях быстрое охлаждение повышает риск трещин.
На лазер переходят ради скорости, а остаются ради того, что пропадает правка. Тонкую нержавейку после аргона почти всегда приходится рихтовать, после лазера деталь чаще идёт в сборку сразу. Но лазер не прощает кривой заготовки. Если детали собраны с заметным зазором, воблинг без проволоки шов не вытянет, поэтому порядок на заготовительном участке становится частью технологии сварки.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Где TIG и MIG остаются лучшими
Ручная лазерная сварка
Плюсы
- Высокая скорость на тонком и среднем листе
- Узкий шов и минимальная поводка, часто без зачистки
- Короткое обучение до базового уровня
- Аппараты «4 в 1» умеют ещё резать и очищать металл
Минусы
- Высокая цена: от 742 тысяч рублей за 1,5 кВт
- Требует точной сборки и чистых кромок под шов
- Невидимое излучение класса 4: нужна огороженная зона и защита глаз для всех рядом
- Глубина провара ограничена мощностью источника
TIG (аргонодуговая сварка)
Плюсы
- Максимальная управляемость ванны, аккуратный шов
- Варит практически все металлы, включая тонкостенные трубы
- Недорогое оборудование, легко переносить
Минусы
- Медленно: значительно медленнее большинства методов
- Требует высокой квалификации сварщика
- Больше тепла и поводки на тонком листе
MIG/MAG (полуавтомат)
Плюсы
- Высокая производительность на толстом металле
- Терпим к зазорам и разделке кромок
- Осваивается за несколько недель
Минусы
- Брызги и шов, который обычно надо зачищать
- Широкая зона нагрева на тонком листе
- Расход проволоки и газа на каждый метр шва
Безопасность: лазерный участок устроен иначе
Дуга слепит и даёт ультрафиолет, от неё защищают маска сварщика и шторки. Лазерная сварка опаснее по-другому: излучение около 1 мкм невидимо, отражается от металла и фокусируется на сетчатке. Обычная сварочная маска от него не защищает, если её светофильтр не рассчитан на эту длину волны.
Как принять решение
Пять вопросов перед покупкой
- 01
Какая толщина у большинства ваших швов?
если основная масса укладывается в возможности аппарата за один проход с запасом, лазер даст максимальный выигрыш. Если это толстый металл с разделкой кромок, оставайтесь на MIG/MAG.
- 02
Сколько времени уходит на правку и зачистку?
посчитайте часы после сварки. Именно их лазер экономит сильнее всего.
- 03
Насколько точно режутся заготовки?
лазер требует сборки без зазоров. Детали после лазерной резки подходят, после гильотины и ручной резки — не всегда.
- 04
Есть ли место под огороженный участок и сеть?
аппарату на 3 кВт нужны 380 В и 15 кВт мощности, на 1,5 кВт — 220 В и 9 кВт.
- 05
Кто будет варить?
опытный аргонщик освоит лазер быстро. Новичка научат базовым швам за смену, но ответственные узлы всё равно требуют понимания металлургии.
К пяти вопросам добавьте шестой, не про сварку: кто будет вводить аппарат в работу. Спросите продавца, делает пусконаладку инженер в штате или человек по подряду, учат ли сварщика режимам и безопасности и есть ли у продавца история на рынке, а не только цена в прайсе. Такой подход к сервису знаком по Lasercut, которая с 2009 года поставляет лазерное оборудование и сама занимается пусконаладкой.
Частые вопросы
Можно ли варить лазером без присадочной проволоки?
Да, если кромки собраны без зазора: луч переплавляет металл деталей, и шов формируется из него. Проволока нужна, когда есть зазор, разделка или нужно усиление шва.
Какой газ нужен для лазерной сварки?
Аргон или азот. Аргон универсален и подходит для нержавейки, титана и меди, азот часто используют на нержавеющей и углеродистой стали. Расход по таблице Wattsan G2 — 10–20 л/мин в зависимости от толщины.
Заменит ли лазер аргонщика?
На серийных изделиях из тонкого листа во многом да: шов получается быстрее и стабильнее. На ремонтных, монтажных и ответственных трубных работах TIG остаётся основным методом.
Что такое воблинг и зачем он нужен?
Колебание луча поперёк шва с частотой в десятки герц. В режимах Wattsan G2 частота меняется от 10 до 70 Гц в зависимости от толщины. Воблинг расширяет ванну, перекрывает небольшой зазор и делает шов ровнее.
Источники
- ГОСТ Р ИСО 4063-2010. Сварка и родственные процессы. Перечень и условные обозначения процессов ↗ — Росстандарт
- Ручная лазерная сварка 4 в 1 Wattsan G2 3000 Вт ↗ — и G2 1500 Вт — карточки моделей
- LightWELD Handheld Laser Welding and Cleaning ↗ — IPG Photonics
- IPG Photonics Launches LightWELD, Revolutionary Handheld Laser Welding System ↗ — IPG Photonics, 2020
- Laser beam welding ↗ — Wikipedia
- Gas tungsten arc welding ↗ — и Gas metal arc welding — Wikipedia
Фото: производитель
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Лазерная сварка и другие методы
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий