Кратко
- Материал определяет тип станка. CO2 с длиной волны 10,6 мкм режет и гравирует дерево, фанеру, акрил, кожу и ткань. Волоконный источник с длиной волны около 1,07 мкм режет металл.
- На металле волоконный станок выигрывает по всем статьям: КПД источника у него 20–30 % против 5–10 % у CO2, заявленный ресурс до 100 000 часов, а зеркала юстировать не нужно.
- CO2 тоже способен резать тонкий металл, но только при мощности от 300 Вт, толщиной до 1–1,5 мм и без расчёта на серию.
- По ценам у продавцов CO2-станок для мастерской стоит от 320 тысяч рублей, а листовой волоконный станок с полем 1500×3000 мм — от 3,3 млн.
- Если в работе и металл, и неметаллы, присмотритесь к комбинированному станку с двумя источниками. Он дешевле двух машин, но дороже одной.
Чем на самом деле отличаются два лазера
Оба станка режут сфокусированным лучом, но свет у них разный. От длины волны зависит, какой материал её поглощает, а какой отражает или пропускает. Всё остальное, от списка материалов и толщин до обслуживания и цены, вытекает из этого.
На практике разница выглядит так. Луч CO2 почти целиком уходит в фанеру и акрил, а от полированной стали и меди во многом отражается. Луч волоконного лазера металл берёт охотно, а через прозрачный акрил просто проходит насквозь, и на органике результат непредсказуем. Поэтому универсального станка на одном источнике нет. Есть станки под неметаллы, станки под металл и комбинированные машины с двумя источниками.
Вторая физическая разница — размер пятна. Диаметр сфокусированного пучка пропорционален длине волны, и при той же оптике пятно волоконного лазера получается в несколько раз меньше, чем у CO2. Плотность мощности в пятне выше, поэтому металл режется быстрее при меньшей мощности источника.
Сравнение по главным параметрам
| Параметр | CO2-станок | Волоконный станок |
|---|---|---|
| Длина волны | 10,6 мкм | ≈1,07 мкм |
| Основные материалы | Дерево, фанера, МДФ, акрил, кожа, ткань, картон, резина; гравировка стекла и камня | Углеродистая и нержавеющая сталь, алюминий, медь, латунь |
| Типичная мощность | 40–150 Вт в мастерских, промышленные трубки мощнее | Листовые станки — от 1,5 до 12 кВт и выше |
| КПД источника | 5–10 % | 20–30 % |
| Доставка луча | Три зеркала («летающая оптика») от трубки до головы | Транспортное оптоволокно до режущей головы |
| Ресурс источника | Стеклянная трубка: 6 000–10 000 ч по паспорту | До 100 000 ч по данным производителей |
| Обслуживание оптики | Чистка и юстировка зеркал, чистка линзы, замена трубки | Защитные стёкла и сопла головы, центровка луча |
| Рабочий газ | Сжатый воздух от компрессора для поддува | Кислород, азот или воздух под давлением |
Что умеет CO2-станок
На CO2-станках работают рекламные мастерские, мебельные и сувенирные производства. Такой станок режет фанеру, МДФ, массив дерева, акрил, кожу, ткань, войлок, картон и резину, а ещё гравирует стекло, камень и керамику. Для резки и гравировки тонких материалов хватает трубки на 60–80 Вт, а фанеру и акрил толщиной от 10 мм режут трубками от 130 Вт.
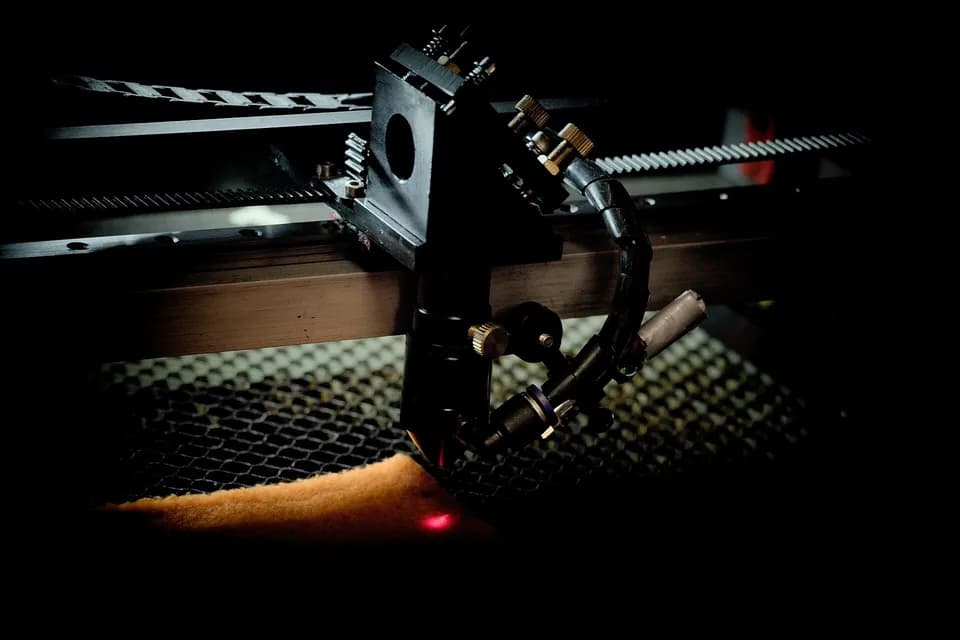
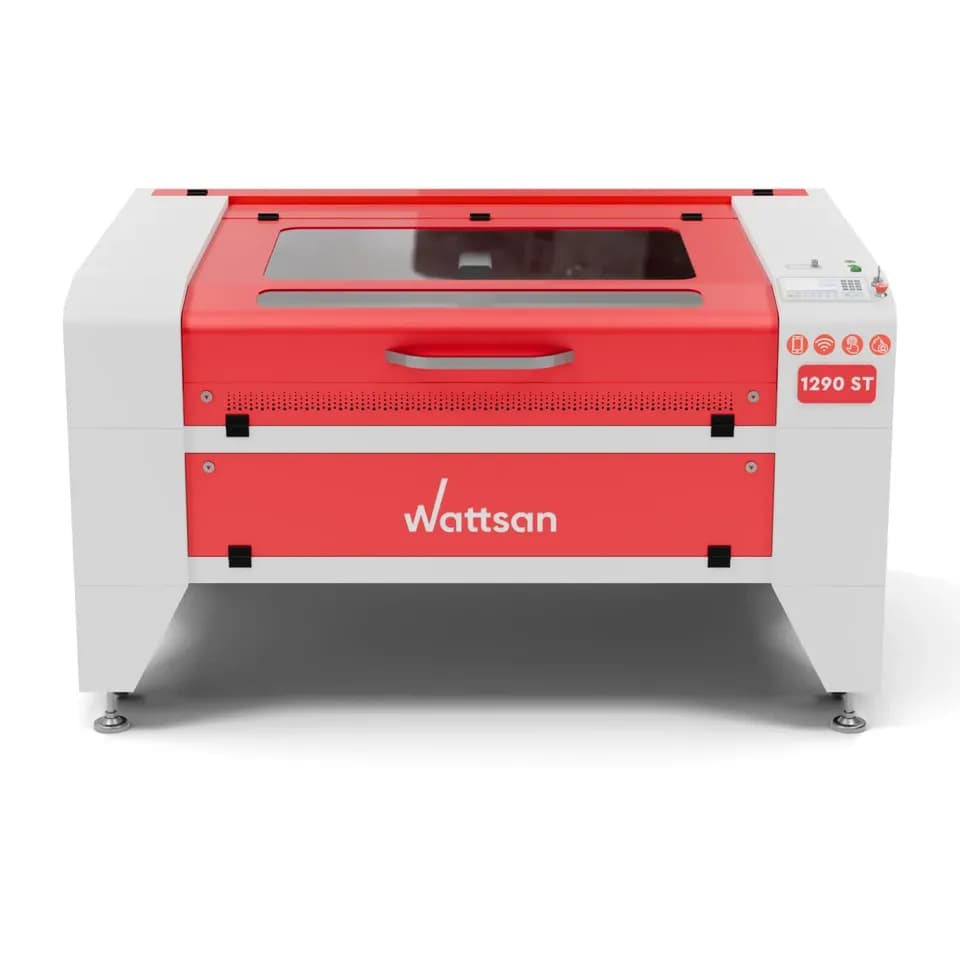
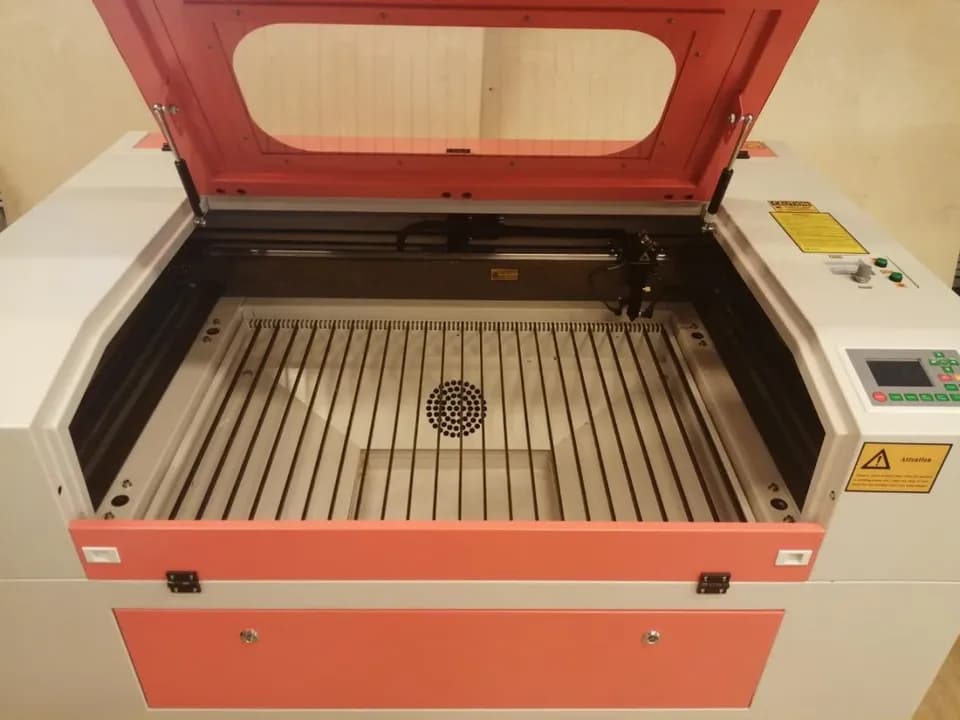
Типичный станок для мастерской выглядит так: стеклянная трубка с водяным охлаждением, три зеркала, фокусирующая линза из селенида цинка, вытяжка и компрессор в комплекте. Например, у Wattsan 1290 ST поле 1200×900 мм, трубка 100–130 Вт, линза ZnSe диаметром 20 мм с фокусом 50 мм, потребляемая мощность 2 кВт от сети 220 В. Паспортный ресурс трубки у этой модели составляет 6 000 часов, а у младшей 6040 с трубкой 80–90 Вт — 10 000 часов. Выработанную трубку меняют целиком, и это главная статья расходов на источник.
Металл CO2-станок режет плохо. Мощные трубки от 300 Вт в отдельных случаях справляются со сталью толщиной до 1–1,5 мм, но для серийной резки металла такой станок не подходит. Раньше металл резали промышленными CO2-лазерами киловаттного класса, и такие машины ещё работают на заводах. Но в металлорезке быстро растёт доля волоконных станков, потому что они проще в обслуживании и экономнее расходуют энергию.
CO2-станок
Плюсы
- Режет и гравирует почти все неметаллы: дерево, акрил, кожу, ткань, картон
- Гравирует стекло, камень и керамику
- Недорогой вход: от 320 тысяч рублей за станок с полем 600×400 мм
- Работает от сети 220 В, обходится компрессором для поддува
Минусы
- Металл режет только тонкий и только на мощных трубках
- Трубка — расходник с ресурсом в тысячи часов
- Зеркала нужно чистить и периодически юстировать
- Низкий КПД: из сети уходит в 10–20 раз больше энергии, чем выдаёт трубка
Что умеет волоконный станок
Волоконный лазер режет углеродистую и нержавеющую сталь, алюминий, медь и латунь. Для листа до 6 мм обычно хватает источника на 1–2 кВт, сталь толщиной 20–25 мм режут станками на 3–6 кВт. Алюминию при той же толщине нужно больше мощности, чем стали.
Вместо трубки здесь герметичный модуль: свет рождается в волокне и по нему же идёт до режущей головы, зеркал в тракте нет. Производители источников заявляют ресурс до 100 000 часов, но это статистика по большой выборке, а не гарантия для конкретного экземпляра. Расходники сидят в голове: защитные стёкла, сопла, линзы. Юстировки в привычном смысле нет, но луч в голове нужно центровать по соплу.
Кромку определяет газ. Углеродистую сталь режут кислородом: металл окисляется, реакция даёт дополнительное тепло, скорость растёт, но на кромке остаётся оксидная плёнка. Нержавейку и алюминий режут азотом: он только выдувает расплав и защищает кромку от окисления, поэтому деталь получается светлой и её можно сразу сваривать или красить. Сжатый воздух — компромисс по цене для тонкого листа.
Волоконный станок
Плюсы
- Быстро режет сталь, нержавейку, алюминий, медь и латунь
- КПД источника 20–30 %, счёт за электричество ниже, чем у CO2 на тех же задачах
- Нет зеркального тракта и трубки, которую надо менять
- Мощность масштабируется от 1,5 до 12 кВт и выше
Минусы
- Не подходит для дерева, акрила, кожи и ткани
- Дорогой вход: листовой станок 1500×3000 мм стоит миллионы рублей
- Нужны газ (кислород, азот) и подготовка воздуха
- Излучение около 1 мкм опасно для сетчатки, поэтому станок обязан иметь закрытую зону резки
Безопасность: разные глаза, разные риски
Оба лазера относятся к классу 4. Такое излучение опасно и в прямом, и в рассеянном виде и способно поджечь материал. Но бьют они по разным тканям глаза. Излучение CO2 на 10,6 мкм поглощается роговицей и вызывает ожог её поверхности. Волоконный лазер работает в ближнем инфракрасном диапазоне, который глаз не видит: роговица и хрусталик его пропускают, и энергия собирается на сетчатке. Поэтому кабина волоконного станка со смотровыми окнами, рассчитанными на эту длину волны, нужна обязательно и опцией не считается.
Оператор CO2-станка хотя бы видит красный указатель и отблеск на материале. Волоконный луч невидим полностью, отражение от блестящего листа его не выдаёт. Я не подхожу к открытому волоконному станку под напряжением без очков с маркировкой под 1064 нм, даже если «просто посмотреть».
 Игорь БеловСервисный инженер по лазерным источникам и оптике
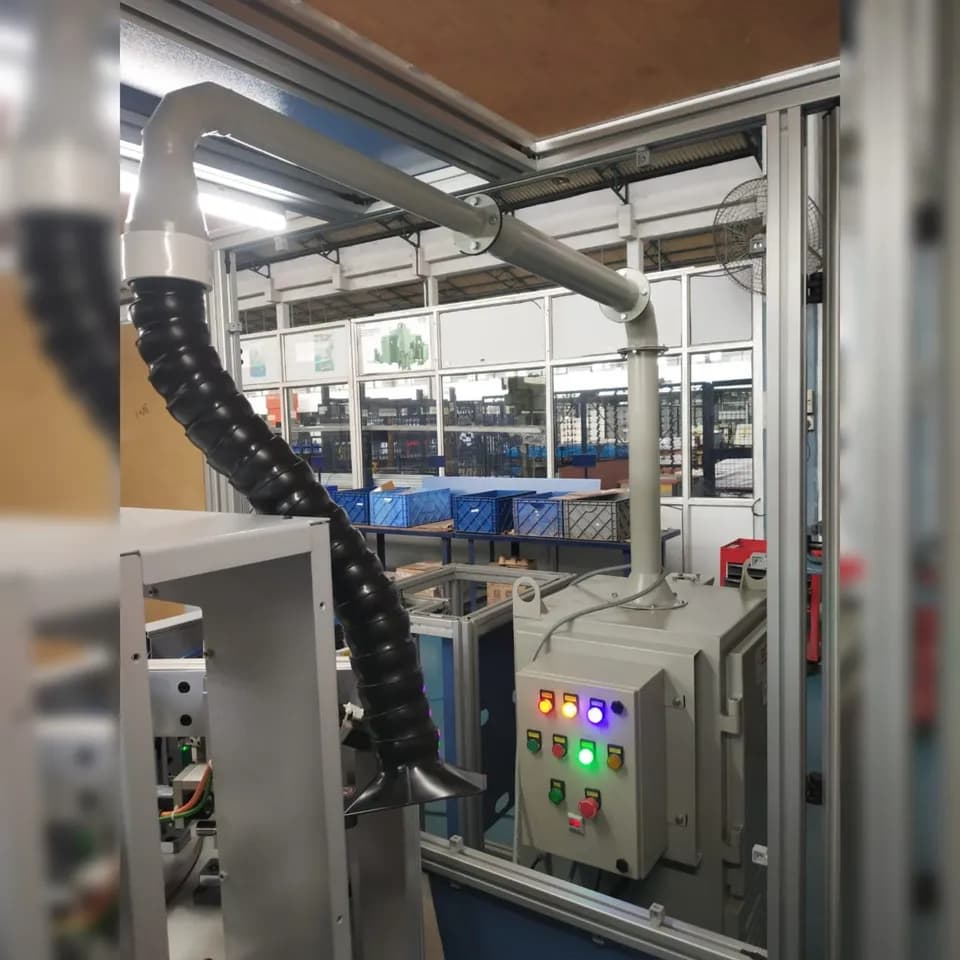
Подробнее о вытяжке, очках и требованиях к помещению — в отдельном материале.
Если нужно и то и другое: комбинированный станок
Мастерские, которые делают вывески, часто режут и акрил, и тонкую нержавейку. Две машины означают два места в цехе и два бюджета. Альтернатива — станок с двумя источниками и двумя головами на одном портале. К такому классу относится, например, Zerder 1325 COMBI с полем 1300×2500 мм, волоконным источником Max Photonics на 1,5 кВт для металла до 10 мм и CO2-трубкой 150–180 Вт для неметаллов до 20 мм.
Компромиссы у такой схемы тоже есть. Волоконная часть на 1,5 кВт годится для тонкого и среднего листа, но не заменит листорез на 6 кВт. А если основная работа — металл, CO2-часть будет простаивать.
Как выбрать: пять шагов
Алгоритм выбора типа станка
- 01
Посчитайте долю металла в заказах.
Если металла больше половины объёма, считайте волоконный станок. Если металл эпизодический и тонкий, его выгоднее отдать на аутсорс.
- 02
Выпишите максимальную толщину.
Для неметаллов от 10 мм ориентируйтесь на трубку от 130 Вт, для стального листа до 6 мм — на источник 1,5–2 кВт, толще — от 3 кВт.
- 03
Проверьте размер листа.
Поле станка должно принимать ваш стандартный лист целиком или хотя бы его половину. Иначе каждый лист придётся сначала распускать на пиле, а это лишняя операция и отходы. У многих CO2-станков есть сквозной стол для длинных заготовок.
- 04
Оцените помещение и сеть.
CO2-станку для мастерской хватает 220 В и вытяжки в окно. Листовому волоконному станку нужны 380 В, место под чиллер, газовые баллоны или компрессор с осушителем.
- 05
Посчитайте окупаемость.
Сравните стоимость станка, расход на источник и электричество с выручкой за час работы.
Последний шаг подробно разобран в расчёте окупаемости на примере мастерской.
Станок выбран по типу, остаётся выбрать продавца. Хороший признак, когда у него есть собственные инженеры, склад запчастей и пусконаладка не отдана случайному подрядчику: волоконный станок на неверно выставленной голове и газе теряет и скорость, и кромку. Такой сервис, например, у Lasercut, и для станков по металлу пусконаладка там входит в поставку.
Частые вопросы
Может ли CO2-станок резать нержавейку?
Тонкую — да, но только мощной трубкой от 300 Вт и толщиной примерно до 1–1,5 мм. Скорость и качество кромки уступают волоконному станку, поэтому для регулярных заказов по металлу CO2 не подходит.
Может ли волоконный лазер резать фанеру или акрил?
Нет. Органика плохо поглощает излучение около 1 мкм, а прозрачный акрил его почти пропускает. Волоконным маркером можно нанести метку на дерево или окрашенный пластик, но резать их таким источником неэффективно.
Что дешевле в обслуживании?
Сравнивать напрямую трудно: станки решают разные задачи. Волоконный источник почти не требует внимания, но в станке есть расходники головы, газ и чиллер. У CO2 главная плановая трата — замена трубки через 6 000–10 000 часов по паспорту плюс чистка и юстировка зеркал. На металле, где работать могут оба, волоконный выигрывает и по скорости, и по расходу энергии.
Какой станок выбрать для гравировки?
Для гравировки по дереву, коже, стеклу и камню — CO2. Для маркировки металла удобнее отдельный волоконный маркер с гальваносканером. Он стоит намного меньше листового станка и наносит метку за секунды.
Источники
- 3000W Single-module CW Fiber Laser ↗ — Raycus, паспорт источника
- Волоконный лазерный станок или CO2: сравнение и выбор ↗ — Wattsan, 2026
- Лазерный станок Wattsan 1290 ST ↗ — и Wattsan 6040 — карточки моделей, lasercut.ru
- Лазерный станок по металлу Wattsan 1530S ↗ — и Zerder 1325 COMBI — карточки моделей, lasercut.ru
- OSHA Technical Manual, Section III, Chapter 6: Laser Hazards ↗ — OSHA

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Как выбрать лазерный станок
Все →

Руководство
Зачем мне нужен лазерный резак с ЧПУ?
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий