Кратко
Контактная точечная сварка требует доступа к листам с двух сторон и держит соединение отдельными точками, лазер варит сплошной шов с одной стороны, а при пайке плавится только припой с температурой выше 450 °C. Точечная остаётся дешёвым способом для серийных нахлёстов, лазерная сварка нужна для герметичных и видимых швов, лазерная пайка применяется на кузовах там, где шов виден.
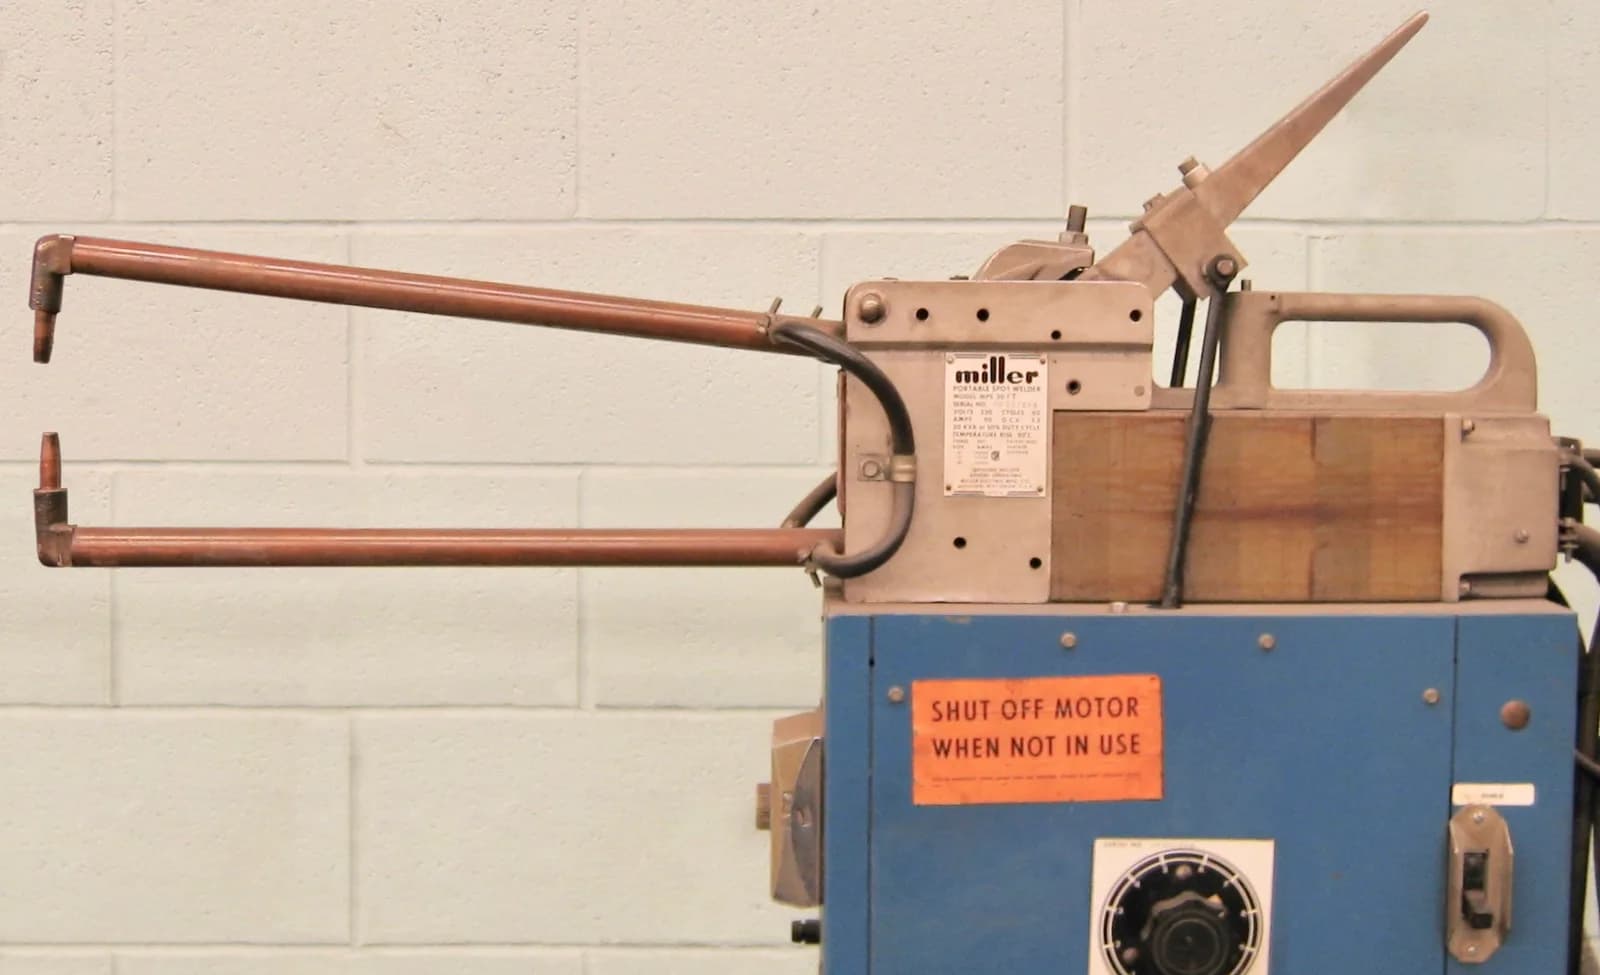
- Точечная контактная сварка греет током, который идёт через сжатые листы между двумя электродами. Листы обычно 0,5–3 мм, импульс длится 10–100 мс, доступ нужен с обеих сторон.
- Лазер даёт непрерывный шов с одной стороны. Шов герметичен, а точка нет, и это основная причина переходить на лазер, а не скорость.
- Пайка отличается тем, что основной металл не плавится: греется до температуры, при которой плавится припой, а граница между пайкой и мягкой пайкой проходит около 450 °C.
- На кузовах лазерной пайкой бронзовым припоем соединяют видимые швы тонкой стали. Первые установки в серии появились у Audi в 2001 году, на заднюю дверь A3.
Три процесса: что греет и что плавится
Все три способа соединяют листовой металл, но физика у них разная, и от неё зависят доступ, швы и брак.
| Параметр | Точечная контактная | Лазерная сварка | Лазерная пайка |
|---|---|---|---|
| Что греет | ток через контакт между листами | луч с плотностью порядка 1 МВт/см² | луч греет стык и подаваемый припой |
| Что плавится | ядро литого металла между листами | узкая ванна основного металла | только припой, основной металл остаётся твёрдым |
| Доступ к детали | с двух сторон, электроды сжимают лист | с одной стороны | с одной стороны |
| Форма соединения | отдельные точки | сплошной шов или короткие точки | сплошной шов |
| Герметичность | нет, между точками щель | да | да |
| Присадка | не нужна | не нужна, при зазоре подают проволоку | всегда, проволока-припой |
Для листа есть и четвёртый способ, дуговой полуавтомат MIG/MAG. Чем он отличается от лазера, написано в статье Ручная лазерная сварка или TIG и MIG. Полуавтомат терпит зазор и грубую заготовку, но даёт широкий шов с брызгами и сильнее греет тонкий лист.
Точечная контактная сварка: где она сильна
Два медных электрода зажимают нахлёст, через них идёт ток, и в месте контакта листов выделяется тепло по закону Джоуля: чем больше ток и время, тем больше энергия. Короткого импульса хватает, а справочные сведения такие: листы обычно 0,5–3 мм, на одну точку уходит порядка 10–100 мс, мощность аппаратов от 5 до 500 кВА, а время сварки по справочнику колеблется от 0,01 до 0,63 с в зависимости от толщины, усилия и диаметра электродов. Из-за такой скорости остальная часть листа почти не греется.
Для примера возьмём исследование точечной сварки листов высокопрочной стали QP980 толщиной 2 мм: электроды с диаметром рабочей торцовой поверхности 8 мм, усилие на электроде 5 кН, четыре импульса по 9 периодов сети с паузами по 2 периода, ток в опытах от 5 до 11,5 кА. Критический ток, при котором разрушение переходило в вырыв ядра, составил 9,5 кА для голой стали и 9,0 кА для оцинкованной (Factors affecting weld quality in resistance spot welding of advanced high strength steels). Это конкретная сталь и конкретный режим, но порядок величин показывает: ток в килоамперах, усилие в килоньютонах, а оцинковка меняет режим.
Преимущества. Нет присадки и защитного газа, электрод сам прижимает лист, оборудование для серийных кузовных и корпусных деталей отработано, а на листе 0,5–3 мм процесс идёт быстро и ровно. В производстве кузовов точечную сварку применяют почти повсеместно, и многие промышленные роботы на сборочных линиях делают именно точки.
Ограничения.
- Доступ с двух сторон: электродам нужно зажать нахлёст. Вылет клещей ограничивает размер изделия, по справочным данным от 13 до 130 см.
- Точка не герметична. Между точками остаётся щель, которую на кузове закрывают герметиком.
- Оцинковка меняет сопротивление в контакте: оцинкованным листам, как показано в исследовании на стали QP980, нужен больший ток для образования ядра, и цинк при испарении между листами может выбросить расплав.
- Электроды изнашиваются и их зачищают или заменяют, а режим плывёт вместе с износом.
- Тонкий лист и крупные детали: чем толще заготовка, тем сложнее прогреть ядро, потому что тепло уходит в окружающий металл.
Лазерная сварка: шов вместо точки
Лазер варит с одной стороны, поэтому подходит для закрытых профилей, коробов и деталей, к которым электроды не подвести. Шов сплошной и герметичный, нахлёст может быть уже, чем под электрод. Чем отличается лазер от дуги по энергии шва, показано в статье о лазерной и аргоновой сварке тонкой нержавейки.
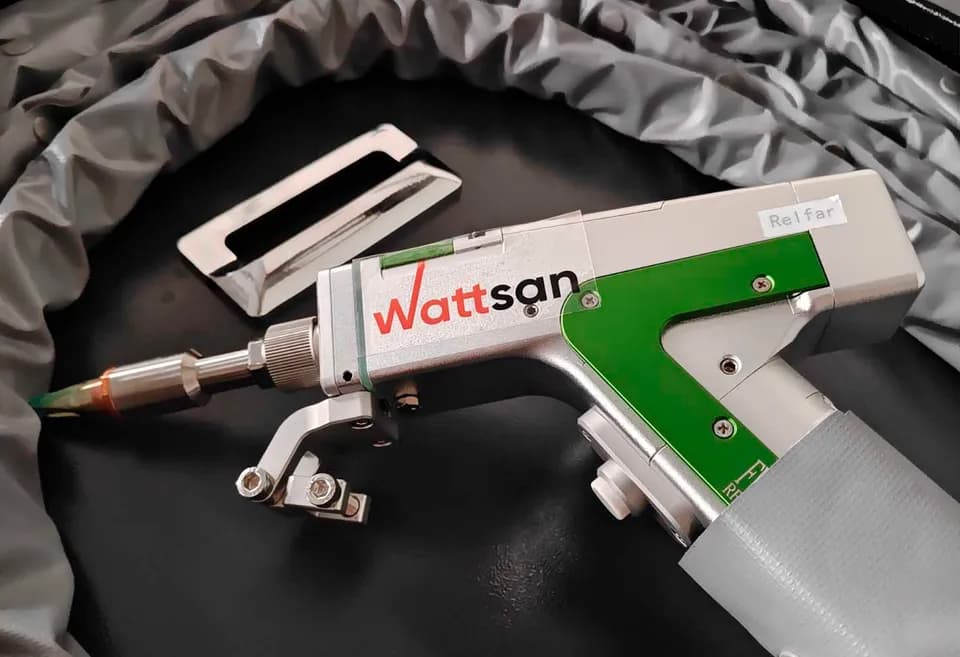
Бывает и точечная лазерная сварка: луч в коротком импульсе делает отдельное пятно, как электроды, но с одной стороны и без усилия. В работе по ручной микро-лазерной сварке тонкой нержавейки для кухонного и гостиничного оборудования выяснили, что результат зависит от угла между пистолетом и листом: вне нужного диапазона на видимой стороне остаются следы нагрева и микродеформации, проплавленная площадь мала, и прочность падает (A Smart Handheld Welding Torch Device for Manual Spot Laser Welding). Авторы определили рабочий диапазон углов и собрали пистолет, который подсказывает оператору наклон.
С оцинковкой лазер встречается с той же проблемой, что и контактная сварка. Цинк кипит при 907 °C, а сталь, например кузовная DC01, плавится при 1455 °C. На нахлёсте пар цинка между листами ищет выход через ванну, и получаются поры и брызги. Подробнее про это есть в статье о сварке алюминия, нержавейки, меди и оцинковки. Проволока и точный зазор между листами решают часть проблемы, а полностью её снимает пайка.
Лазерная пайка: когда основной металл не плавится
Пайка отличается тем, что греется припой, который затекает в зазор, а основной металл остаётся твёрдым. Практическая граница между мягкой пайкой и твёрдой, то есть высокотемпературной пайкой, проходит около 450 °C; американское определение AWS называет пайкой использование припоев с температурой плавления выше 450 °C. Ниже этой границы паяют электронику и трубы мягкими припоями, выше — соединяют конструкции.
В автомобильной промышленности лазерная пайка стала серийной. Первый диодный лазер для пайки установили в 2001 году на заднюю дверь Audi A3, позже диодными лазерами начали паять и швы между крышей и боковиной (Diode Lasers in Car-Body Construction). В работе по контролю таких швов шов на крыше соединял два листа разной стали толщиной 0,7 мм, припоем служил кремниевый бронзовый сплав. Преимущества перечислены во введении к работе так: меньше тепловая деформация, чем при сварке плавлением, гладкая поверхность без дополнительной герметизации, проще крепёж и выше производительность (Multisensor Inspection of Laser-Brazed Joints in the Automotive Industry).
Режим из расчётной работы по пайке оцинкованной стали с присадкой CuSi3 даёт представление о масштабе: мощность лазера 1600 Вт, скорость пайки 0,96 м/мин, скорость подачи проволоки 1,19 м/мин, расфокусировка 30 мм (Numerical Simulation and Parameters Optimization of Laser Brazing of Galvanized Steel). Цифры показывают, что проволоки подают больше, чем скорость шва, и что пятно сильно расфокусировано: лучу нужно греть, а не проплавлять.
У пайки свои дефекты: поры и скопления пор, непропай и одностороннее смачивание, чешуйчатый или волнистый шов, нерасплавленный припой (Multisensor Inspection of Laser-Brazed Joints in the Automotive Industry). Их ловят контролем в серии, потому что на глаз виден только шов снаружи.
Расчёт на метре фланца
Возьмём стальной корпус из листа 1,0 мм с нахлёстом по фланцу. Цифры условные: подставьте свои.
- Точки. Шаг точек 30 мм (условно). На метре фланца получается 1000 ÷ 30 ≈ 33 точки.
- Время точечной. С учётом позиционирования клещей берём в среднем 1–2 с на точку: 33–66 секунд на метр.
- Время лазерного шва. Ручной аппарат ведут со скоростью 20–50 мм/с на листе 1–3 мм (по документации производителя из статьи о режимах ручной лазерной сварки). Метр шва займёт 20–50 секунд.
- Вывод. По времени способы близки. Лазер выигрывает не скоростью, а тем, что соединение сплошное: герметичный фланец без отдельной промазки герметиком, доступ с одной стороны и никакого износа электродов.
- Где точечная выигрывает. Если фланец широкий, изделие открыто с двух сторон, герметичность не нужна, а серия большая и идёт на готовой линии с клещами, точечная дешевле: ток и время у неё стабильны, присадки и газа нет.
Для оценки экономики в своём цехе есть калькулятор себестоимости изделия и калькулятор нормо-часа станка.
Что выбрать
| Задача | Лучше | Почему |
|---|---|---|
| Серийные нахлёсты 0,5–3 мм, открытые с обеих сторон | точечная контактная | дёшево и быстро, присадки нет |
| Герметичный фланец, ёмкость, корпус | лазерная сварка | непрерывный шов, одна сторона |
| Закрытый профиль, доступ только снаружи | лазерная сварка | электроды не подвести |
| Видимый шов на крашеной панели, оцинковка | лазерная пайка | основной металл не плавится, шов гладкий, без брызг |
| Тонкая нержавейка, внешний вид, серия | лазерная сварка | меньше тепла, меньше коробление |
| Единичные изделия и ремонт, зазор | полуавтомат или TIG | терпят зазор и неидеальную заготовку |
Как выбрать способ за три шага
- 01
Есть ли доступ с двух сторон?
Нет — точечная отпадает, остаются лазерная сварка и пайка.
- 02
Нужна ли герметичность и гладкий шов?
Да — лазерная сварка или пайка. Нет, и серия большая — точечная.
- 03
Какое покрытие?
Оцинковка и видимый шов — смотрите в сторону лазерной пайки или сварки с зазором и вытяжкой. Голая сталь и нержавейка — лазерная сварка.
Частые вопросы
Чем лазерная сварка отличается от точечной?
Точечная сварка греет током между двумя электродами и даёт отдельные ядра, доступ нужен с обеих сторон. Лазер греет лучом с одной стороны и даёт сплошной шов, который держит герметично. Точечная выгоднее на серийных нахлёстах, лазер на видимых и герметичных швах.
Что такое лазерная пайка и чем она отличается от сварки?
При пайке плавится только припой с температурой выше 450 °C, основной металл остаётся твёрдым. При сварке плавятся и основной металл, и присадка. В серии лазерной пайкой соединяют видимые швы кузова, например между крышей и боковиной.
Можно ли заменить точечную сварку лазерной?
Часто можно, если нужен шов вместо точки, доступ только с одной стороны или герметичность. На больших кузовных сериях точечная остаётся основной, потому что линия клещей отработана. Для небольшого цеха решает объём и геометрия деталей.
Чем лазерная сварка отличается от полуавтомата?
Полуавтомат греет дугой и подаёт проволоку, терпит зазор и разделку, но шов шире и сильнее греет тонкий лист. Лазер даёт узкий шов и меньше тепла, но требует точной сборки. Сравнение с MIG/MAG и TIG есть в статье Ручная лазерная сварка или TIG и MIG.
Источники
- Factors affecting weld quality in resistance spot welding of advanced high strength steels ↗ — Scientific Reports, 2025
- Multisensor Inspection of Laser-Brazed Joints in the Automotive Industry ↗ — Sensors, 2021
- Numerical Simulation and Parameters Optimization of Laser Brazing of Galvanized Steel ↗ — ISIJ International, 2016
- Diode Lasers in Car-Body Construction ↗ — Laser Technik Journal, 2013
- A Smart Handheld Welding Torch Device for Manual Spot Laser Welding ↗ — Applied Sciences, 2022
Фото: Triddle / Wikimedia Commons, CC0

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Лазерная сварка и другие методы
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий