Кратко
На листе 1–3 мм начинают с мощности 1000–2000 Вт, скорости 20–50 мм/с и колебания луча 25–70 Гц, проволока 0,8–1,2 мм, газ 12–14 л/мин. Дальше режим подгоняют по пробному шву на обрезке. Большая часть брака берётся из трёх причин: грязные кромки, зазор больше, чем перекрывает проволока, и неверное соотношение мощности и скорости.
- Режим складывается из семи параметров: мощность, скорость, частота и ширина колебания луча, дефокус, подача проволоки и газ. Менять их по одному, а не все сразу.
- Для стали и нержавейки 1–3 мм производитель ручного аппарата указывает 1000–2000 Вт и 20–50 мм/с, для 3 мм и толще — 2000–3000 Вт и 10–30 мм/с.
- Зазор заполняет проволока. Нужную скорость её подачи можно посчитать по объёму шва, и расчёт сразу показывает, хватит ли аппарату возможностей.
- Поры почти всегда начинаются с масла, влаги и ржавчины на кромке, непровар — с нехватки энергии на миллиметр шва, прожог — с её избытка.
Что настраивается на аппарате
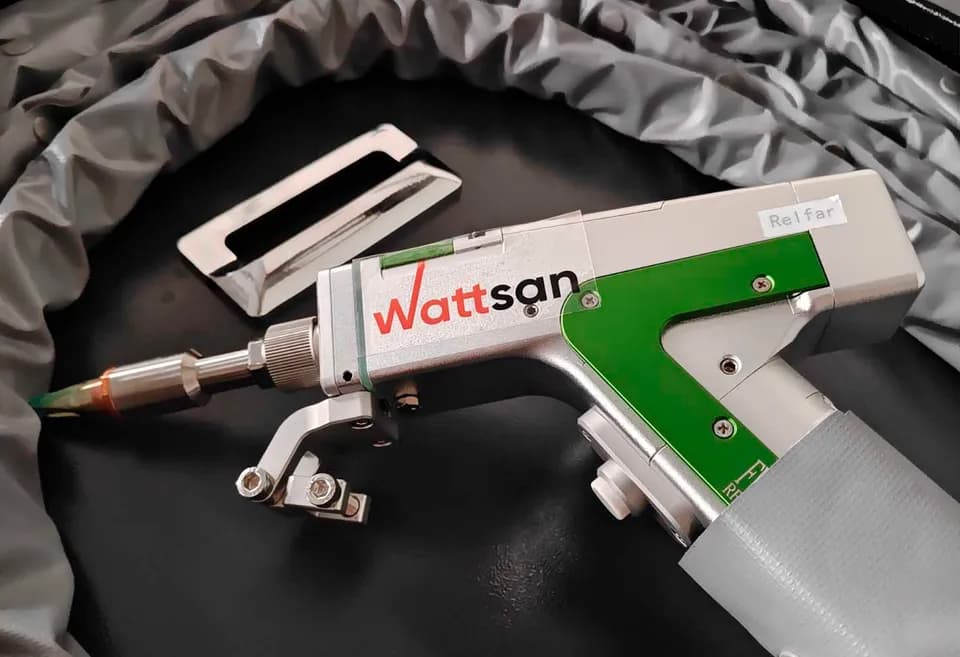
Ручной аппарат состоит из волоконного лазера, оптоволокна, пистолета со сканером, податчика проволоки и подачи газа. Мощность источника задаёт потолок толщины, а форму и размер шва определяют настройки пистолета и податчика. Чем это отличается от дуговой сварки, написано в статье Ручная лазерная сварка или TIG и MIG, здесь только практика настройки. Конкретные числа взяты из документации на ручной аппарат Wattsan G2, у других производителей они отличаются.
Что регулирует каждый параметр:
- Мощность определяет глубину провара. Для сквозного шва за один проход с одной стороны по документации производителя 1500 Вт хватает на сталь до 2,5 мм и нержавейку до 2 мм, 2 кВт — обе до 4 мм, 3 кВт — 6 и 5 мм соответственно.
- Скорость сварки обратно пропорциональна энергии на миллиметр шва: чем медленнее ведёте, тем больше тепла получает металл.
- Частота колебания растёт вместе с толщиной. В таблице производителя это от 18 Гц на тонкой стали до 100 Гц на нержавейке от 3 мм.
- Ширина колебания. В характеристиках моделей она названа «регулируемым световым пятном» и составляет 0–5 мм, с двойной подачей проволоки — до 8 мм. Чем шире, тем больше зазор можно закрыть, но тем меньше тепла на единицу площади, и провар мельчает.
- Дефокус меняет диаметр пятна на металле. Положительный (фокус над поверхностью) расширяет пятно и снижает глубину провара, поэтому его берут для тонкого листа. Отрицательный (фокус уходит в металл) даёт более глубокий и узкий провар, его ставят на толстом.
- Подача проволоки у рассматриваемых аппаратов до 80 мм/с при диаметре до 3 мм.
- Газ подаётся через сопло пистолета. В документации для сварки указано давление в магистрали выше 0,3 МПа.
Форма колебания тоже настраивается, но набор зависит от модели. Например, у аппарата Wattsan G1 на wattsan.com заявлена только линия, а у G2 к ней добавляются круг, песочные часы, восьмёрка, треугольник и другие фигуры. Для стыковых швов на тонком листе хватает линии. Круговое колебание берут там, где нужно шире прогреть кромку или перекрыть зазор на угловом соединении.
Стартовые режимы для стали и нержавейки
Режимы ниже не универсальны. Это ориентир, с которого начинают пробный шов, и зависит он от конкретного источника, оптики и состояния поверхности.
| Металл | Толщина, мм | Мощность, Вт | Скорость, мм/с | Колебание, Гц | Дефокус | Газ, л/мин | Проволока, мм |
|---|---|---|---|---|---|---|---|
| Углеродистая сталь | 1–3 | 1000–2000 | 20–50 | 25–65 | нейтральный | аргон, 12–14 | 0,8–1,2 |
| Углеродистая сталь | 3–4 | 2000–3000 | 10–30 | 35–90 | отрицательный | аргон, 14–18 | 1,2–1,6 |
| Нержавеющая сталь | 1–3 | 1000–2000 | 20–50 | 30–70 | нейтральный | азот или аргон, 12–14 | 0,8–1,2 |
| Нержавеющая сталь | 3–4 | 2000–3000 | 10–30 | 40–100 | отрицательный | азот или аргон, 14–18 | 1,2–1,6 |
Источник: таблица режимов из документации производителя, карточка модели G2 (проверено 3 октября 2026 года). Для листа тоньше 1 мм в той же документации есть отдельная строка: 500–1000 Вт, 30–70 мм/с, положительный дефокус, газ 8–12 л/мин.
Скорости в таблице удобно перевести в метры в час: 20–50 мм/с на листе 1–3 мм — это 72–180 м/ч непрерывной сварки, 10–30 мм/с на толстом — 36–108 м/ч. Реальная производительность ниже, потому что часть времени уходит на прижимы, прихватки и перестановку детали. Поэтому при расчёте цены шва берут не скорость луча, а выработку за смену, которую находят хронометражем.
Толщину 3–4 мм сверяйте с мощностью аппарата. Источник на 1500 Вт берёт сталь до 2,5 мм и нержавейку до 2 мм с одной стороны, поэтому строки «3–4 мм» для него возможны только при сварке с двух сторон (по документации, до 5 и 4 мм соответственно). Подробнее о том, чем отличается шов в аргоне от шва в азоте, читайте в статье о газах и присадочной проволоке.
Подготовка кромок и зазор
Лазер сильнее дуги реагирует на плохую сборку. Пятно небольшое, ванна узкая, и всё, что находится между кромками, оказывается в шве.
Чистота. Масло, влага, ржавчина и окалина превращаются в газ и остаются порами. Кромки обезжиривают растворителем и зачищают до металла щёткой или абразивным кругом по всей зоне, куда доходит колебание луча. На деталях после резки кислородом остаётся оксидная плёнка, её тоже снимают. Резка азотом даёт чистую кромку, которую достаточно протереть: о том, как газ влияет на кромку, написано в статье про газы при лазерной резке.
Сборка. Прижимы и прихватки нужны даже на лазере: тонкий лист уводит от нагрева, и зазор растёт прямо во время сварки. Прихватки ставят тем же лучом, коротко и без проволоки, а на длинных швах их ставят чаще.
Зазор. Без проволоки лазер варит практически без зазора. Проволока вместе с широким колебанием закрывает зазор, пока хватает подачи: в характеристиках моделей заявлено 0–5 мм, а с двойной подачей до 8 мм. На качественном шве держат заметно меньше этого предела, а своё значение находят на образце. Когда зазор больше, шов проваливается, и нужна разделка или другой метод сварки.
Обозначение шва. Тип соединения на чертеже задаётся по ГОСТ, формы подготовки кромок смотрите в справочнике по обозначению сварных швов. Для лазера они работают с оговорками: узкий провар не заполнит разделку так, как многопроходная дуга.
Пример: нержавейка 3 мм встык с зазором 0,5 мм
Берём лист AISI 304 толщиной 3 мм (свойства стали), стык без разделки, зазор после прихваток 0,5 мм. Аппарат на 2 кВт.
- Мощность и скорость. Толщина 3 мм лежит на границе двух строк таблицы. Берём 2000 Вт, скорость 25 мм/с, отрицательный дефокус, колебание 40–50 Гц. Энергия на миллиметр шва равна 2000 / 25 = 80 Дж/мм.
- Объём зазора. Площадь сечения зазора 0,5 × 3 = 1,5 мм².
- Проволока. Берём 1,0 мм, её сечение около 0,785 мм². Чтобы за секунду закрыть 25 мм шва, нужно подать 1,5 × 25 / 0,785 ≈ 48 мм проволоки, поэтому скорость подачи должна быть около 48 мм/с. Аппарат даёт до 80 мм/с, значит запас есть. С проволокой 1,2 мм (1,131 мм²) хватит около 33 мм/с.
- Поправка на усиление. Расчёт покрывает только зазор. Запас на выпуклость шва добавляют сверху, его величину находят на образце.
Расчёт по балансу объёма не заменяет пробный шов, но отсекает режимы, которые аппарат физически не вытянет. Если подача получается больше 80 мм/с, нужно уменьшать зазор или сварочную скорость, а не пытаться «дожать» подачей.
Типичный брак и его причины
| Дефект | Как выглядит | Типичные причины | Что менять |
|---|---|---|---|
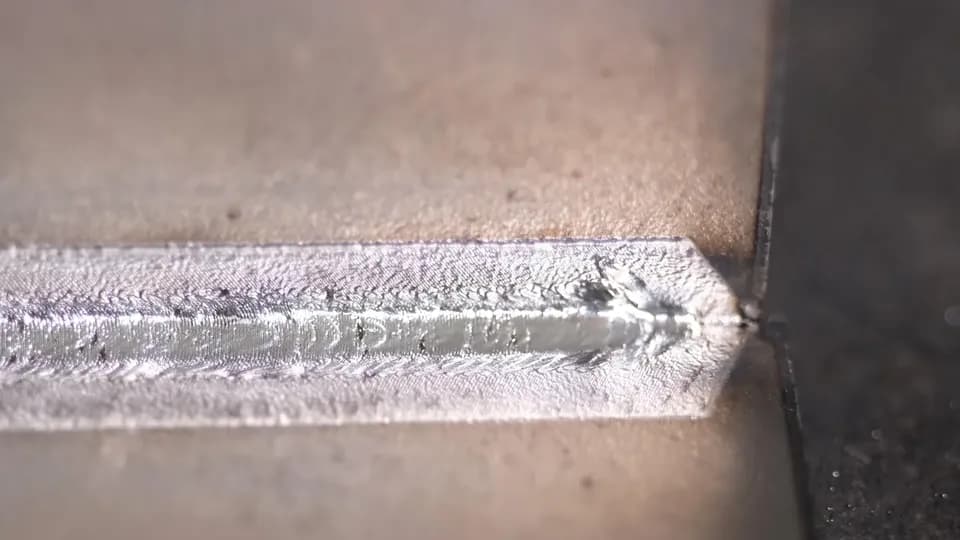
| Непровар | Шов поверх, корень не проплавлен, видна линия стыка с обратной стороны | Мало энергии на миллиметр шва, скорость выше нужной, положительный дефокус на толстом, смещение кромок | Снизить скорость или поднять мощность, перейти на нейтральный или отрицательный дефокус |
| Прожог | Дыра или провисание в корне | Много энергии на миллиметр шва, малая скорость, слишком большой зазор для тонкого листа | Поднять скорость, уменьшить мощность или зазор |
| Поры | Мелкие отверстия по шву, видны на срезе | Масло, влага, ржавчина на кромках, недостаточная или завихрённая подача газа, цинковое покрытие, конденсат в шланге | Зачистить и обезжирить, проверить расход и давление, проверить сопло и шланг |
| Подрез | Канавка вдоль края шва | Нехватка присадки, чрезмерный расход газа, смещение луча к одной кромке | Подать больше проволоки, снизить расход газа, центрировать пистолет |
| Трещины | Раскрытие по оси шва или в зоне термического влияния | Высокоуглеродистая сталь с быстрым охлаждением, жёсткое закрепление, неподходящая присадка | Подогрев, другая присадка, ослабить прижимы |
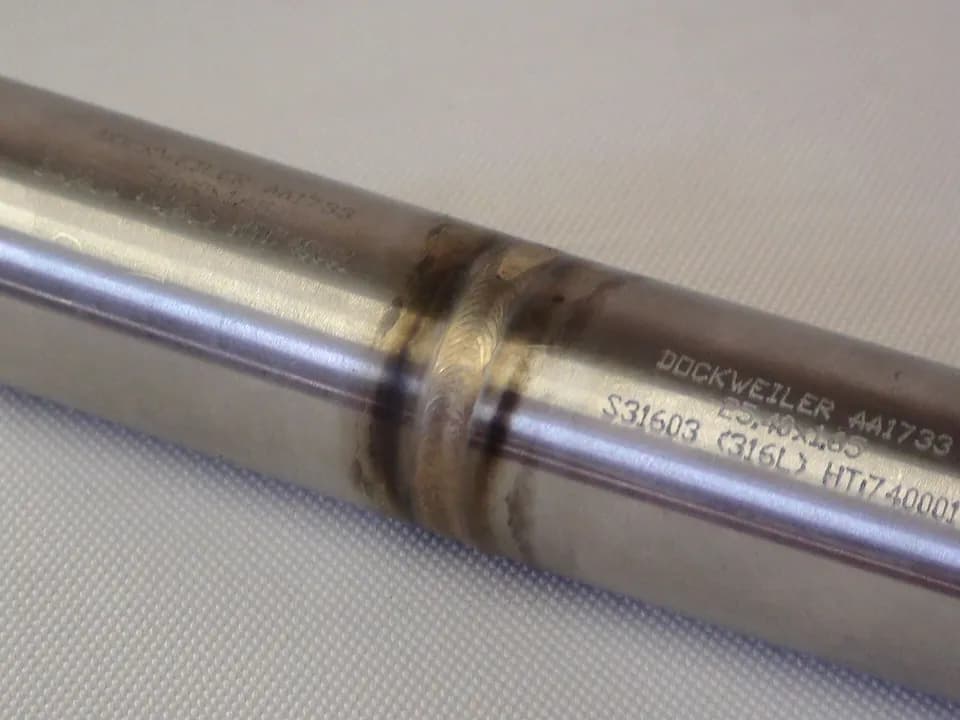
| Побежалость | Цветная окалина вдоль шва | Мало газа, газ не накрывает остывающий шов, влажный газ | Поднять расход, держать сопло ближе, проверить газ |
Причины сведены по классификации сварочных дефектов и по практике настройки ручных аппаратов. Отдельно про газ: в исследовании Ливерморской национальной лаборатории швы на углеродистой стали A36 и нержавейке 304L в аргоне получились с пористостью от средней до высокой, а в азоте почти без пор. Опыты шли на источнике 6 кВт и без присадки, поэтому для ручного аппарата это повод сравнить газы на образце, а не готовое правило.
Как провести пробный шов
Порядок настройки на обрезке
- 01
Возьмите обрезок того же металла, той же толщины и с той же подготовкой
, что у детали. Соберите на нём стык с реальным зазором.
- 02
Поставьте режим из таблицы
для своей толщины и мощности аппарата, проволоку по диаметру из той же строки.
- 03
Сварите 100–150 мм
и разрежьте или хотя бы осмотрите корень с обратной стороны.
- 04
Меняйте один параметр за раз.
Если корень не проплавлен, сначала скорость или мощность. Если шов ровный, но с порами, сначала чистота кромки и газ.
- 05
Запишите итоговый режим
в карточку изделия: через месяц он понадобится на следующей партии.
Безопасность
Частые вопросы
С какой мощности начинать на тонком листе?
На листе до 1 мм документация производителя указывает 500–1000 Вт, 30–70 мм/с и положительный дефокус. Начинайте с нижней границы по мощности и верхней по скорости: тонкий металл прожигается быстрее, чем недоваривается.
Нужна ли проволока на каждом шве?
Нет. Если кромки собраны без зазора, шов можно вести без присадки, он сформируется из металла деталей. Проволока нужна при зазоре, на угловых соединениях, когда нужно усиление шва, и на металлах, склонных к трещинам.
Какой газ даёт меньше пор: аргон или азот?
В опытах Ливерморской лаборатории на глубоких швах стали A36 и нержавейки 304L азот давал почти беспористый шов, аргон нет. Производитель ручных аппаратов для углеродистой стали указывает аргон, для нержавейки допускает азот или аргон. Сначала проверьте чистоту кромок, потом сравните газы на образце.
Можно ли варить без газа?
На практике нет. Без газа ванна окисляется, шов темнеет, появляются поры. В документации аппарата задано давление подачи газа выше 0,3 МПа, поэтому баллон и редуктор входят в комплект рабочего места.
Источники
- Ручная лазерная сварка 4 в 1 Wattsan G2 1500 Вт ↗ — карточка модели с таблицей режимов, проверено 3.10., 2026
- Wattsan 4in1 G2/G2D ↗ — и Wattsan 4in1 G1/G1D — Wattsan, характеристики моделей
- LightWELD Handheld Laser Welding and Cleaning ↗ — IPG Photonics
- The Effect of Ar and N2 Shielding Gas on Laser Weld Porosity in Steel, Stainless Steel, and Nickel ↗ — J. W. Elmer и др., Lawrence Livermore National Laboratory, 2014
Фото: Weldscientist / Wikimedia Commons, CC BY-SA 4.0

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Ручная лазерная сварка
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий