К содержанию

Тег

#нержавеющая сталь

РуководствоГравировка

Маркировка DataMatrix и QR лазером на металле: размер модуля, контраст, проверка читаемости и причины брака

Код на металле читается или нет не по тому, насколько он красив на экране, а по четырём вещам: размеру модуля, контрасту, свободной зоне вокруг и однородности заливки модуля. Разбираем, какой размер модуля брать, как маркируют тёмный и светлый код на разных материалах, чем проверять читаемость и по каким признакам понять, почему код не берётся сканером.

Марина Соколова · · 7 минут
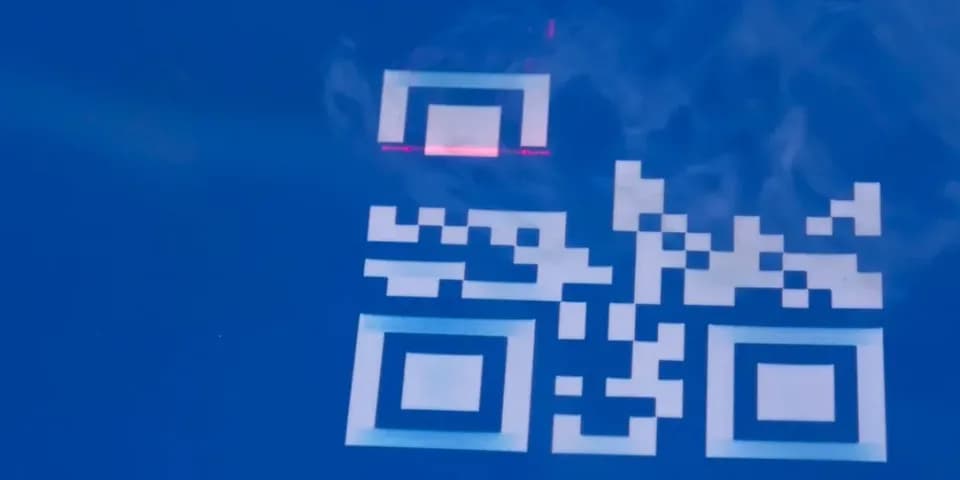
Крупный план лазерной гравировки QR-кода на светлой поверхности, красный указатель луча над квадратным кодом

СравнениеСварка

Лазерная или аргоновая сварка тонкой нержавейки: что лучше для листа 0,8–3 мм

На нержавеющем листе до 3 мм вопрос «лазер или аргон» упирается в тепло: у аустенитной стали низкая теплопроводность и большое тепловое расширение, поэтому лишняя энергия на миллиметр шва превращается в коробление и цвета побежалости. Сравниваем два метода по энергии шва, зазору, скорости, зачистке и деньгам и показываем, где аргон остаётся лучшим выбором.

Алексей Королёв · · 8 минут

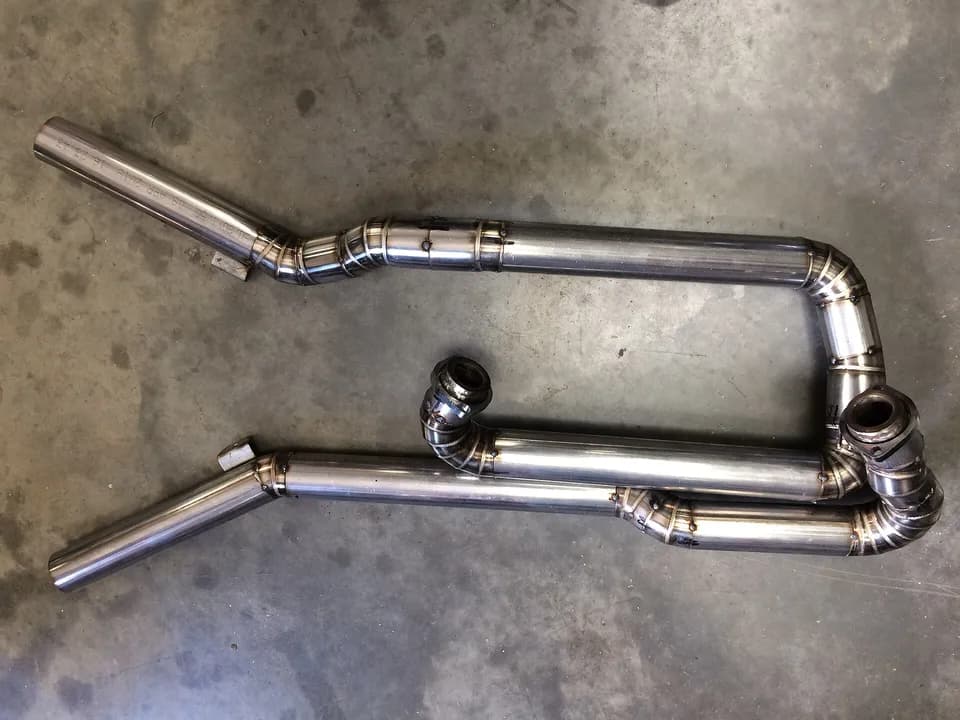
Выхлопные трубы из нержавеющей стали со швами аргонодуговой сварки лежат на бетонном полу

РуководствоУниверсальные станки

Не попадаю в резьбу: нарезание резьбы резцом и плашкой на токарном станке

Гайка не накручивается, резьба срывается на третьем проходе, плашка уводит в сторону. Разбираем, на сколько врезаться, как делить глубину на проходы, как контролировать средний диаметр и что делать с плашкой, нержавейкой и маточной гайкой. Расчёт сделан на примерах M20×1,5 и M12×1,75.

Дмитрий Волков · · 7 минут

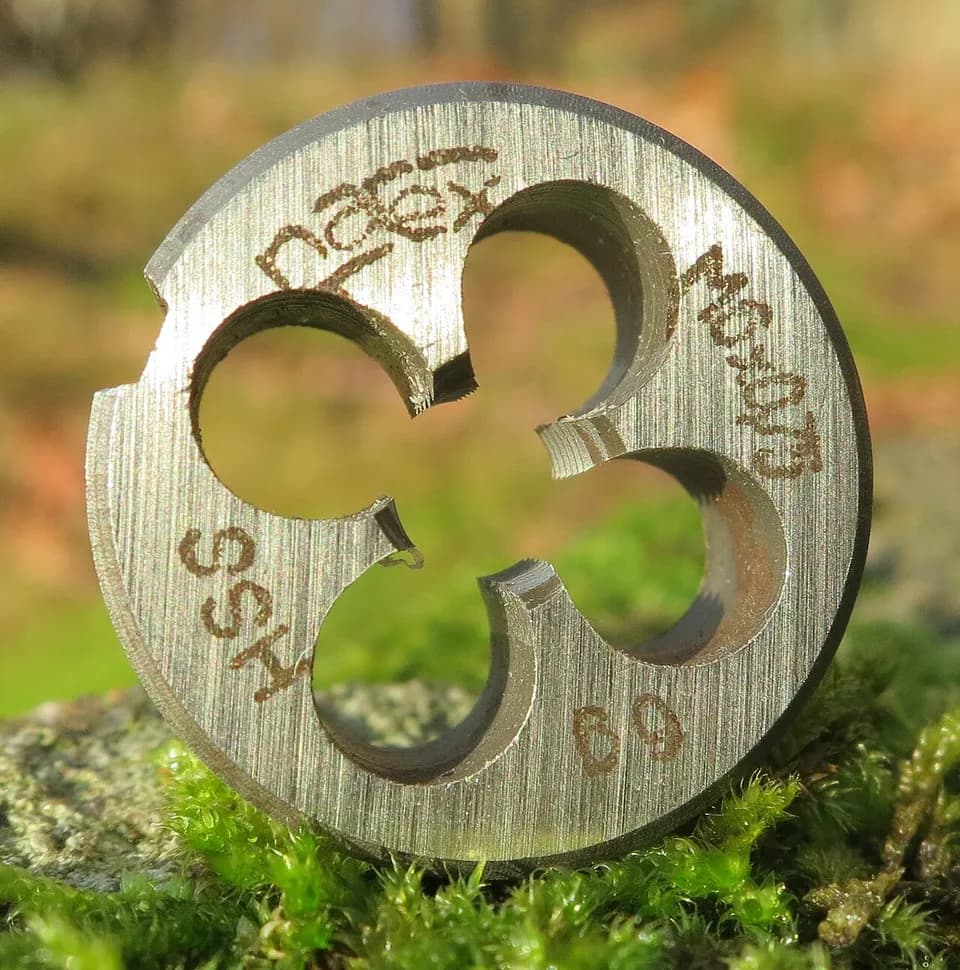
Круглая плашка из быстрорежущей стали M6 с маркировкой поля допуска 6g

РуководствоСварка

Лазерная сварка алюминия, нержавейки, меди и оцинковки: что получается и что нет

Нержавейка сваривается лазером легче всех, алюминий требует чистой кромки и проволоки, медь отражает почти весь луч волоконного лазера, а на оцинковке мешает цинк, который кипит раньше, чем плавится сталь. Разбираем, чем каждый металл отличается, какой газ и присадку брать и где лучше выбрать другой способ.

Алексей Королёв · · 8 минут

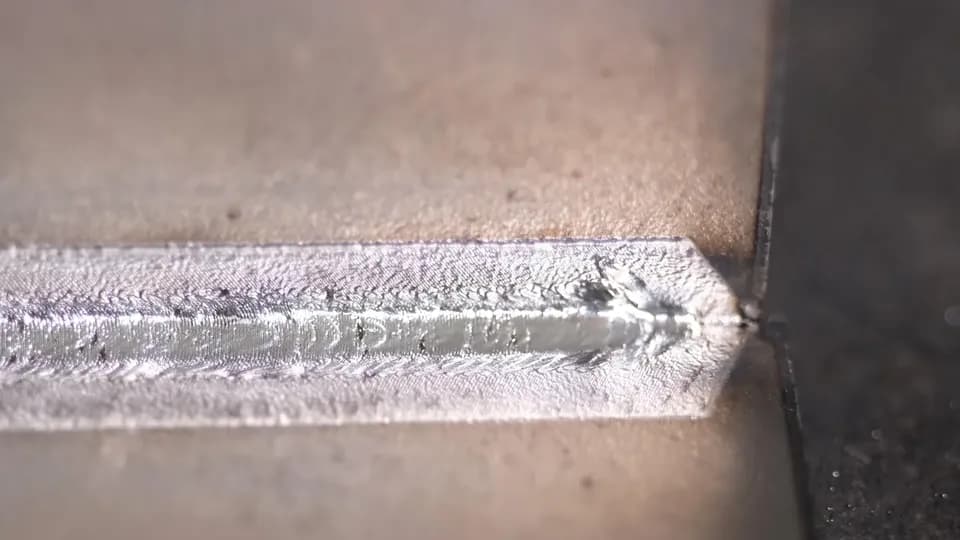
Макроснимок аккуратного сварного шва с чешуйчатой поверхностью на металлической пластине

РуководствоСварка

Ручная лазерная сварка: режимы, подготовка кромок и типичный брак

Ручной лазерный аппарат даёт ровный шов, только если кромки чистые, зазор мал, а мощность, скорость, колебание луча и подача проволоки согласованы между собой. Разбираем, что за что отвечает, с каких режимов начинать на стали и нержавейке 1–4 мм и откуда берутся непровар, прожог, поры и подрезы.

Алексей Королёв · · 7 минут

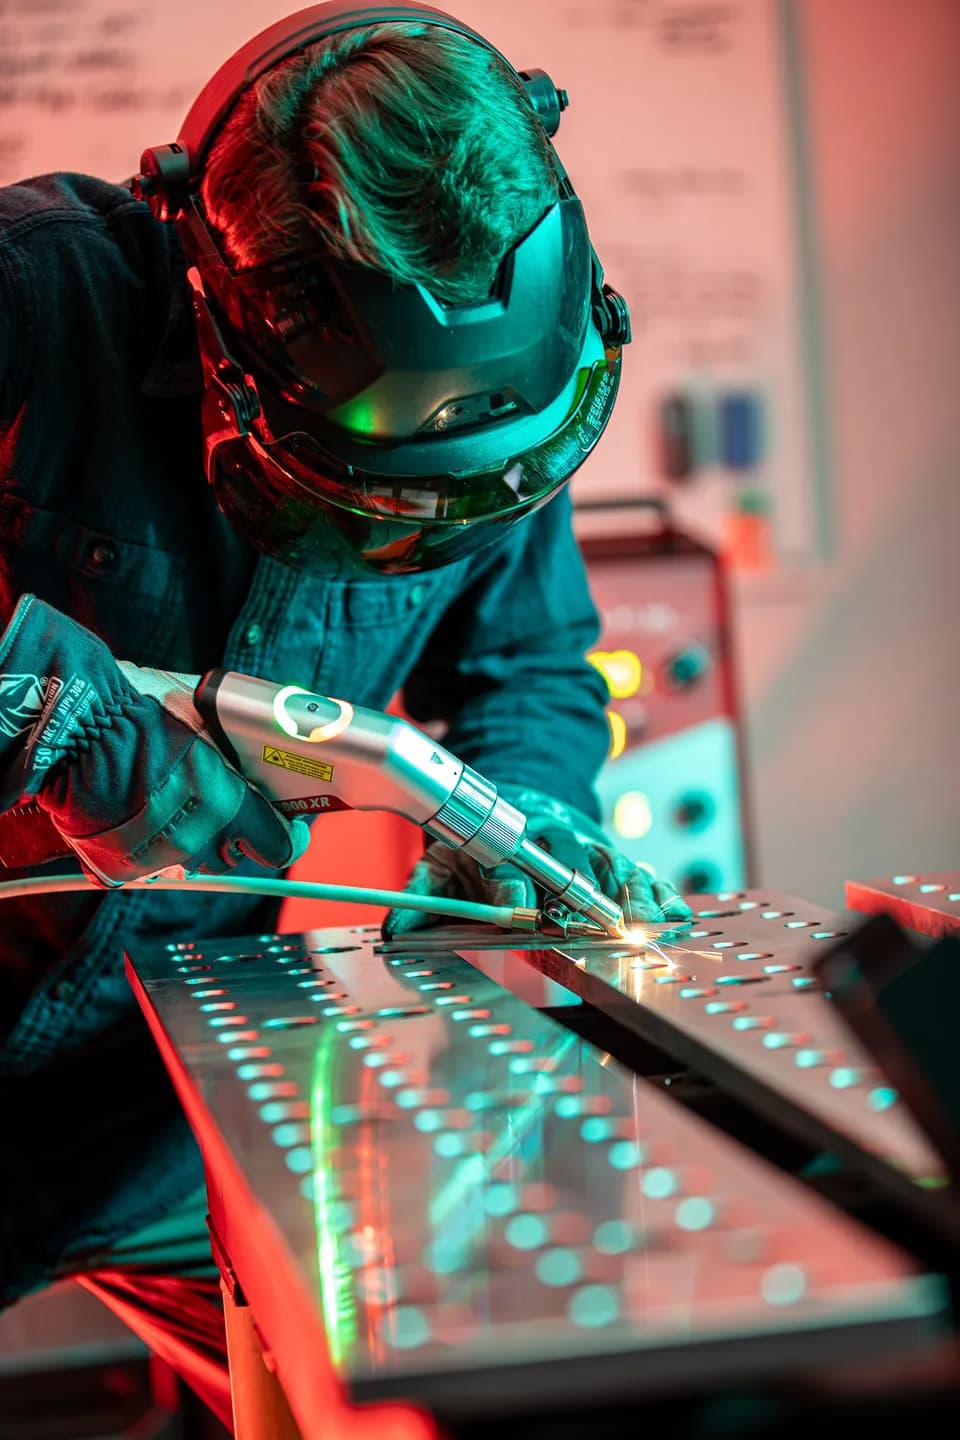
Оператор в защитной маске ведёт ручной лазерный сварочный пистолет с присадочной проволокой по стальной детали

РуководствоМастерская и DIY

Адресная табличка на дом своими руками: материалы, размеры, гравировка и монтаж

Табличку с номером дома можно сделать за вечер, но размер, цвет и место установки в вашем городе могут быть жёстко заданы местными правилами. Разбираем, что требуют муниципалитеты, из какого материала табличка простоит на улице годы, как рассчитать высоту цифр от расстояния и сколько стоит материал на партию 400×200 мм.

Марина Соколова · · 8 минут

Адресная табличка с названием улицы и номером дома на стене здания в Петрозаводске

РуководствоФрезеры

Фрезеровка нержавейки на ЧПУ: режимы, инструмент и почему станок с шпинделем 24 000 об/мин не подходит

Нержавеющая сталь прощает меньше любого другого распространённого материала: остановка фрезы в резе, слишком малая подача или тупая кромка приводят к наклёпу, и следующий проход уже режет упрочнённый слой. Разбираем режимы для 12Х18Н10Т и AISI 304, считаем момент на шпинделе и показываем, почему быстроходный шпиндель от дерева с нержавейкой не справляется.

Дмитрий Волков · · 5 минут

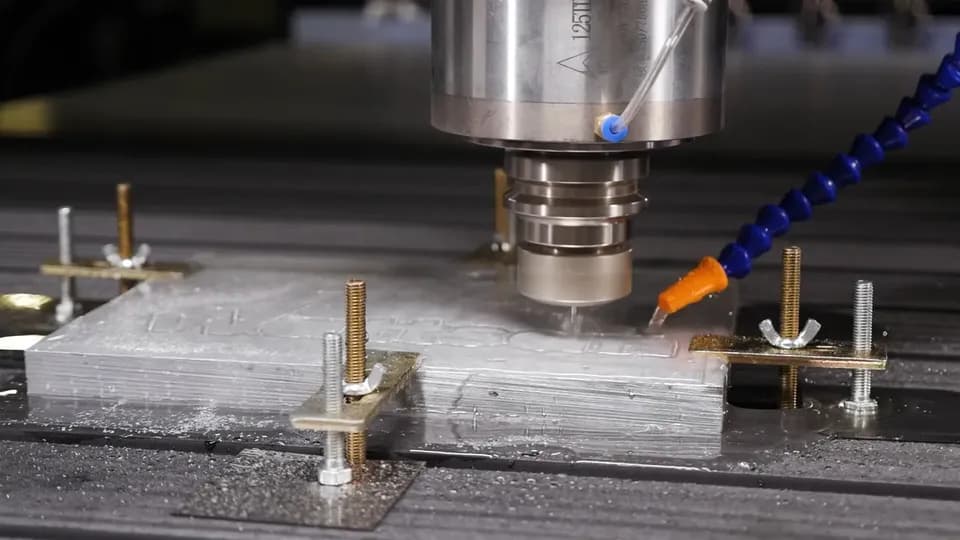
Шпиндель с подачей охлаждающей жидкости обрабатывает металлическую заготовку, закреплённую прихватами на столе станка

ИнструкцияСварка и пайка

TIG нержавейки без окислов: поддув, цвета побежалости, режимы и присадка

Шов на нержавейке выходит чёрным, с «сахаром» изнутри или радужным, хотя режим вроде бы правильный. Дело обычно не в токе: корень остаётся без защиты, газ подсасывает воздух, шов слишком долго остывает на воздухе, а присадка или кромка загрязнены. Разбираем, как продувать корень аргоном, читать цвета побежалости, выбирать ток для листа 0,5–3 мм, присадку и обработку после сварки.

Алексей Королёв · · 7 минут

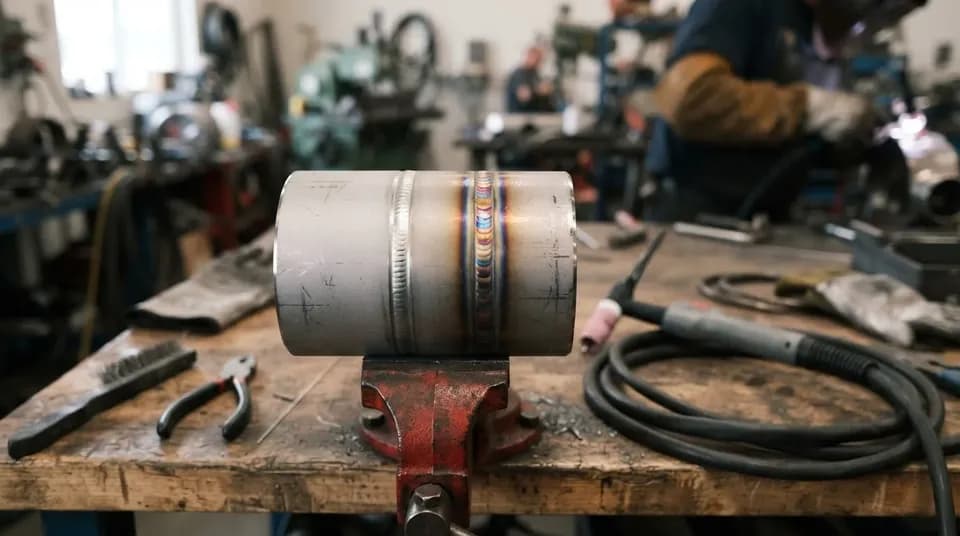
TIG-шов на трубе из нержавейки с цветами побежалости, рядом горелка