Кратко
Отжиговую метку делают волоконным маркером не в фокусе и на малой скорости: Trotec для источника 20 Вт даёт 80–100% мощности, 80–120 мм/с, 20–30 кГц и расфокус около 5 мм для линзы F160. Сталь темнеет при 200–300 °C, металл не снимается. Нагрев снижает долю хрома в поверхностном слое, поэтому для медицины и пищевых изделий метку пассивируют лимонной или азотной кислотой по ASTM A967 и проверяют, например, медно-сульфатным тестом.
- Отжиговая метка образуется нагревом до 200–300 °C без испарения металла. Цвет даёт оксидный слой, который при определённой толщине становится чёрным.
- Режим строится на малой плотности энергии: луч расфокусируют, а скорость сильно снижают. Ориентир Trotec для источника 20 Вт: 80–100% мощности, 80–120 мм/с, 20–30 кГц, расфокус около 5 мм для линзы F160.
- Оксидный слой метки состоит в основном из оксидов железа. В пробах Astro Pak отношение хрома к железу у поверхности было меньше 0,1, а для пассивного слоя нужно не меньше 1.
- Пассивация лимонной или азотной кислотой по ASTM A967 поднимает это отношение. В тех же пробах оно выросло до 0,8–1,0 на стали 17-4 и выше 3 на стали 304.
- Перестарались с кислотой — метка бледнеет. Поэтому режим пассивации подбирают под конкретную метку и проверяют тестами из ASTM A967.
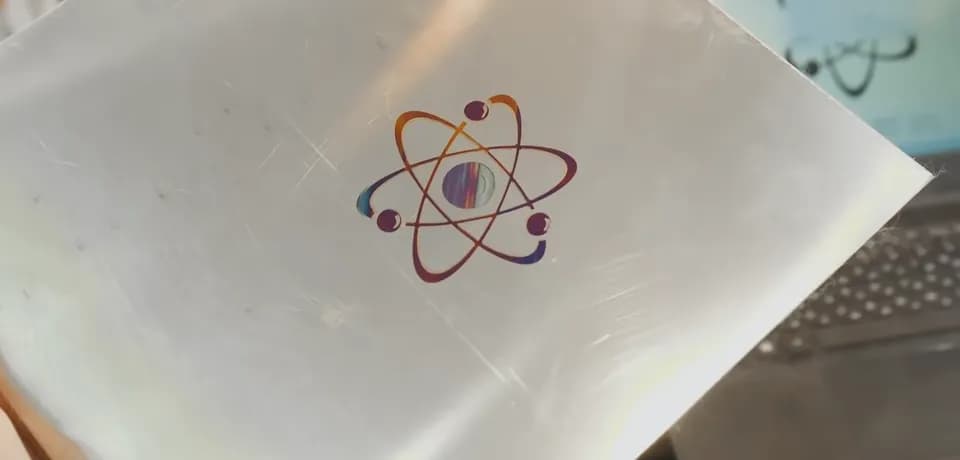
На нержавеющей стали волоконный маркер умеет делать три разных метки. При гравировке лазер испаряет металл, и метка получается углублённой. Светлая полировка тоже снимает тонкий слой, но энергии в импульсе меньше. Отжиговая метка выглядит иначе: металл почти не уходит, а поверхность в зоне луча нагревается и темнеет, как сталь, которую подержали над горелкой. На ощупь такую метку не отличить от соседней поверхности, в ней нет канавок, где задерживается грязь и остаются бактерии. Поэтому отжиг выбирают для хирургического инструмента, пищевого оборудования, ножей и деталей, которые часто моют.
У этого способа есть изнанка, о которой продавцы маркеров вспоминают редко. Нержавейка не ржавеет благодаря тонкой плёнке, обогащённой хромом, а лазерный нагрев эту плёнку разрушает. Метка, которая на образце выглядит идеально, после нескольких циклов автоклава или мойки хлорсодержащим средством может покрыться рыжими точками.
Как получается чёрная метка без съёма металла
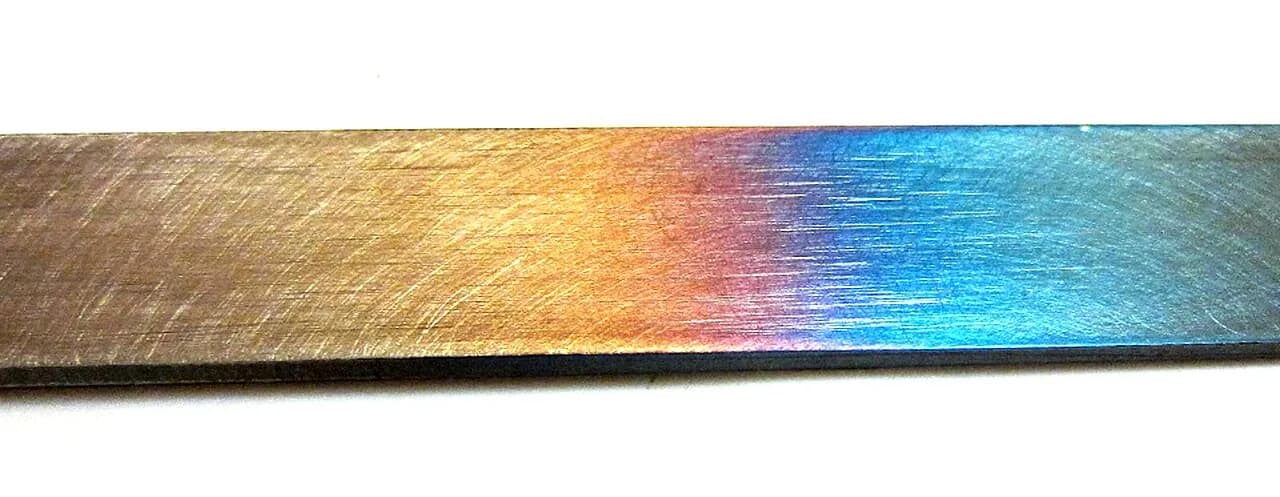
Нержавеющая сталь при нагреве до 200–300 °C меняет цвет, это те же цвета побежалости, что появляются у шва после сварки (побежалость — радужная окисная плёнка, цвет которой зависит от её толщины). Trotec в руководстве к маркерам ProMarker пишет, что при отжиге металл не испаряется и не плавится, его только греют, и цель обычно одна: получить ровный чёрный цвет. Такой результат возможен на нержавейке и титане, на других металлах чёрного отжигом не добиться.
Чтобы металл грелся, но не испарялся, нужно снизить плотность энергии в пятне. Проще всего вывести поверхность из фокуса: та же мощность распределяется по пятну большего диаметра. Второе условие связано со временем. Нагрев идёт медленнее испарения, поэтому скорость маркировки при отжиге в разы ниже, чем при гравировке и полировке.
Astro Pak, американская компания, которая занимается пассивацией, в статье для производителей медицинских изделий описывает два режима лазерной маркировки. Абляционный режим (абляция — испарение металла импульсом) работает на большой мощности и коротком воздействии: металл уходит, слой под меткой становится тоньше и богаче оксидом железа. Окислительный режим, к которому относится отжиг, идёт на меньшей мощности и более долгом воздействии: поверхность прогревается глубже, образуется толстый слой оксида железа, и пассивные свойства пропадают. Авторы прямо сравнивают это с тем, что происходит со сварным швом на трубопроводах из нержавейки.
Режимы отжига на волоконном маркере
В руководстве Trotec для маркера 20 Вт с линзой F160 приведены три режима на одной стали. Цифры удобно сравнить в одной таблице, потому что именно разница между ними объясняет, почему отжиг занимает столько времени.
| Процесс | Мощность | Скорость, мм/с | Частота, кГц | Фокус | Что получается |
|---|---|---|---|---|---|
| Гравировка | 100% | 300 | 20 | В фокусе | Углублённая метка, металл испаряется |
| Полировка | около 50% | около 2000 | около 60 | В фокусе | Светлая метка, слой снят минимально |
| Отжиг | 80–100% | 80–120 | 20–30 | Расфокус около 5 мм (F160) или 7 мм (F254) | Чёрная гладкая метка без съёма металла |
Источник режимов — руководство Trotec DirectMark Tutorial 6 для ProMarker 20 Вт. Для другой мощности, другой линзы и другого источника цифры придётся подбирать заново, это оговаривает и сам производитель.
Расфокусировать можно в обе стороны, подняв или опустив деталь относительно фокальной плоскости. Направление лучше выбрать одно и записать в карту режима. Если на одном заказе оператор сместит стол вверх, а на другом вниз, цвет на партии будет отличаться.
Сколько времени занимает отжиговая метка
Время маркировки заливкой можно прикинуть по длине пути луча. Возьмём квадрат DataMatrix 10×10 мм, разрешение 1000 dpi из руководства Trotec. Шаг строк тогда 25,4 / 1000 = 0,0254 мм, число строк 10 / 0,0254 ≈ 394, путь луча 394 × 10 мм ≈ 3940 мм.
| Процесс | Скорость, мм/с | Время на квадрат 10×10 мм |
|---|---|---|
| Отжиг | 120 | 3940 / 120 ≈ 33 с |
| Гравировка, один проход | 300 | 3940 / 300 ≈ 13 с |
| Полировка | 2000 | 3940 / 2000 ≈ 2 с |
Это расчёт без учёта холостых переходов и разгона зеркал, реальное время будет больше. Но порядок разницы виден: отжиговая метка той же площади идёт почти в 17 раз дольше полировки. Для серии из тысячи деталей это около 9 часов работы маркера против 33 минут. Trotec указывает и на другие минусы классического отжига: мелкий текст из-за большого пятна может выглядеть размытым, а сильный нагрев повышает риск коррозии. Для новых маркеров компания предлагает режим отжига в фокусе, по её данным он идёт до десяти раз быстрее и меньше греет металл.
MOPA или Q-switch для отжига
Для классического отжига длительность импульса не главный параметр, важнее средняя мощность, расфокус и время. Поэтому чёрную метку делают и на обычных Q-switch источниках. MOPA (источник, у которого длительность импульса задаётся отдельно от частоты, подробно о нём в статье про MOPA и Q-switch) помогает точнее дозировать тепло и тем самым получить цвет и чёрный тон на меньшем нагреве. Большая мощность отжигу не нужна: Trotec приводит режимы для источника 20 Вт.
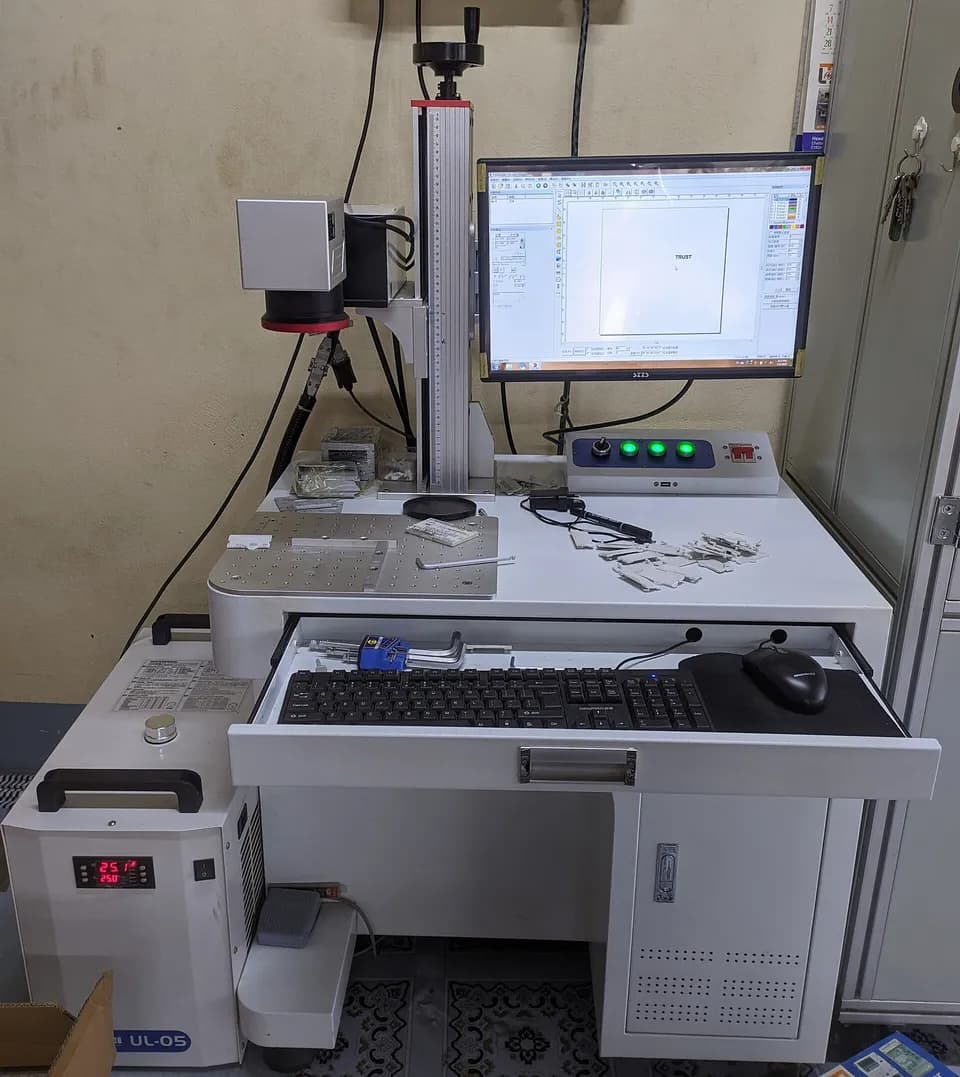
На рынке настольных маркеров встречаются исполнения с разными источниками в одной модели. Например, Wattsan FL BOX с полем 200×200 мм и защитной кабиной комплектуется Q-switch источниками IPG, JPT LP или Raycus мощностью от 20 до 100 Вт. Для отжига при выборе такой машины полезнее уточнить, можно ли в программе задать смещение фокуса в карте режима, чем гнаться за мощностью.
Почему отжиговая метка начинает ржаветь
Нержавеющая сталь устроена слоями. Под поверхностью лежит сам сплав, над ним переходная зона, обогащённая никелем, а сверху пассивный слой, обогащённый хромом. По данным Astro Pak, пассивный слой и переходная зона вместе имеют толщину всего несколько молекулярных слоёв, поэтому их легко повредить механической обработкой, сваркой и лазером.
В той же работе Astro Pak приводит профили состава метки, снятые методом оже-спектроскопии (анализ состава поверхности на глубину в доли микрометра). На сталях 17-4 и 304 после окислительной маркировки около 90% поверхностного слоя занимали кислород и железо. Отношение хрома к железу у поверхности оказалось меньше 0,1, то есть пассивного слоя практически не было. Железо в таком оксиде находится в закисной форме и при влаге и кислороде переходит в красную окись, то есть в обычную ржавчину.
Laser Focus World в статье специалистов Coherent и Laser-Micro описывает похожий механизм с другой стороны. Нагрев перераспределяет легирующие элементы в поверхностном слое. Если баланс хрома нарушен сильно, кислота при пассивации растравливает метку, и она бледнеет. Анализ показал, что у меток, прошедших пассивацию на стали 17-4, содержание хрома было сопоставимо с основным металлом, а у не прошедших оно было примерно на 15% ниже.
Отечественные данные есть в работе Санкт-Петербургского горного университета (Научно-технические ведомости СПбПУ, 2020). Авторы наносили QR-коды размером 35×35 мм на лист из стали 08Х18Н10 толщиной 1,5 мм маркером «МиниМаркер 2» и проверяли образцы кислотами, щелочами и бытовой химией. Склонности к межкристаллитной коррозии (разрушению по границам зёрен) метод АМУ по ГОСТ 6032 не выявил. Но после трёх часов в кипящей водопроводной воде коррозия появилась по границам кода, а щелочные средства с ионами хлора провоцировали питтинг (точечную коррозию) там, где начиналось лазерное воздействие. Вывод авторов: маркировка локально меняет структуру стали и увеличивает риск очагов коррозии, а пиковую мощность лазера стоит снижать.
Пассивация: как вернуть метке стойкость
Пассивация — обработка кислотой, которая удаляет свободное железо с поверхности и даёт хрому снова сформировать защитную плёнку. Для нержавейки её описывает американский стандарт ASTM A967, им пользуются производители медицинских изделий. В стандарте две группы растворов, азотнокислые и лимоннокислые, с разной концентрацией, температурой и выдержкой.
| Обработка по ASTM A967-17 | Раствор | Температура | Минимальная выдержка |
|---|---|---|---|
| Nitric 2 | 20–45% азотной кислоты по объёму | 20–30 °C | 30 мин |
| Citric 1 | 4–10% лимонной кислоты по массе | 60–70 °C | 4 мин |
| Citric 2 | 4–10% лимонной кислоты | 50–60 °C | 10 мин |
| Citric 3 | 4–10% лимонной кислоты | 20–50 °C | 20 мин |
Для лазерных меток чаще выбирают лимонную кислоту. Astro Pak объясняет это тем, что составы на лимонной кислоте с хелатирующими добавками (веществами, которые связывают растворённое железо и не дают ему осесть обратно) в большинстве случаев дают лучший результат. Авторы Laser Focus World добавляют, что лимонная кислота мягче к самой метке, а азотная сокращает срок её жизни при повторных циклах автоклава.
Результат в цифрах Astro Pak показывает на тех же образцах. До пассивации обе стали, 17-4 и 304, не прошли медно-сульфатный тест. После пассивации обе проходили его в 100% случаев, а отношение хрома к железу у поверхности выросло с менее чем 0,1 до 0,8–1,0 на стали 17-4 и выше 3,0 на стали 304. Минимально приемлемым для пассивного слоя считается отношение 1, желательным — 2 и выше.
Главная трудность в том, что пассивация и метка тянут в разные стороны. Для сварного шва травление снимает цвет побежалости, и это хорошо. Для лазерной метки тёмный оксид и есть её смысл. Если раствор слишком активный или выдержка слишком долгая, метка бледнеет, и код перестаёт читаться. Если недотравить ради контраста, пассивный слой не восстановится, и ржавчина появится уже у заказчика. Поэтому режим пассивации отрабатывают на образцах с той же меткой, а не берут из таблицы стандарта как есть. Astro Pak отдельно подчёркивает, что перед пассивацией поверхность должна быть чистой: масло и органика закрывают железо от кислоты, и деталь потом не проходит тест.
Какими тестами проверить метку после пассивации
ASTM A967 перечисляет несколько практик проверки на свободное железо. Они отличаются чувствительностью и временем, а критерий у большинства один: на образце не должно быть ржавчины или пятен.
| Практика ASTM A967 | Условия | Длительность | Критерий |
|---|---|---|---|
| A, погружение в воду | Дистиллированная вода 1 ч, затем сушка на воздухе не меньше 1 ч | не меньше 12 циклов | Нет ржавчины и пятен |
| B, высокая влажность | 97 ± 3% влажности при 35–40 °C | не меньше 24 ч | Нет ржавчины и пятен |
| C, соляной туман | 5% раствор соли по ASTM B117 | не меньше 2 ч | Нет ржавчины и пятен |
| D, медный купорос | 4 г медного купороса на 250 мл воды и 1 мл серной кислоты, поверхность держат мокрой | не меньше 6 мин | Нет налёта меди |
| G, кипящая вода | Дистиллированная вода 95–100 °C | не меньше 30 мин, затем остывание 3 ч | Нет ржавчины и пятен |
Медно-сульфатный тест (практика D) быстрый, поэтому его удобно держать рядом с маркером. Стандарт рекомендует его для аустенитных сталей 200 и 300 серий, дуплексных, дисперсионно-твердеющих и ферритных с хромом от 16%. Для мартенситных сталей серии 400 он не подходит: они дают положительную реакцию независимо от наличия свободного железа. Авторы Laser Focus World советуют держать такую пробу прямо у станка, чтобы сразу видеть, как изменение режима маркировки влияет на стойкость.
Когда отжиг заменить другим способом
Если изделие не будут пассивировать и оно работает во влажной среде с хлоридами (морская вода, хлорсодержащая мойка, кипячение), отжиговая метка рискованна. Здесь есть три варианта.
Первый — светлая метка полировкой. Она снимает меньше металла и меньше греет, но контраст на матовой стали ниже, и для кода DataMatrix это нужно проверить сканером. Как подобрать размер модуля и проверить читаемость кода, разбирали в статье о DataMatrix и QR на металле.
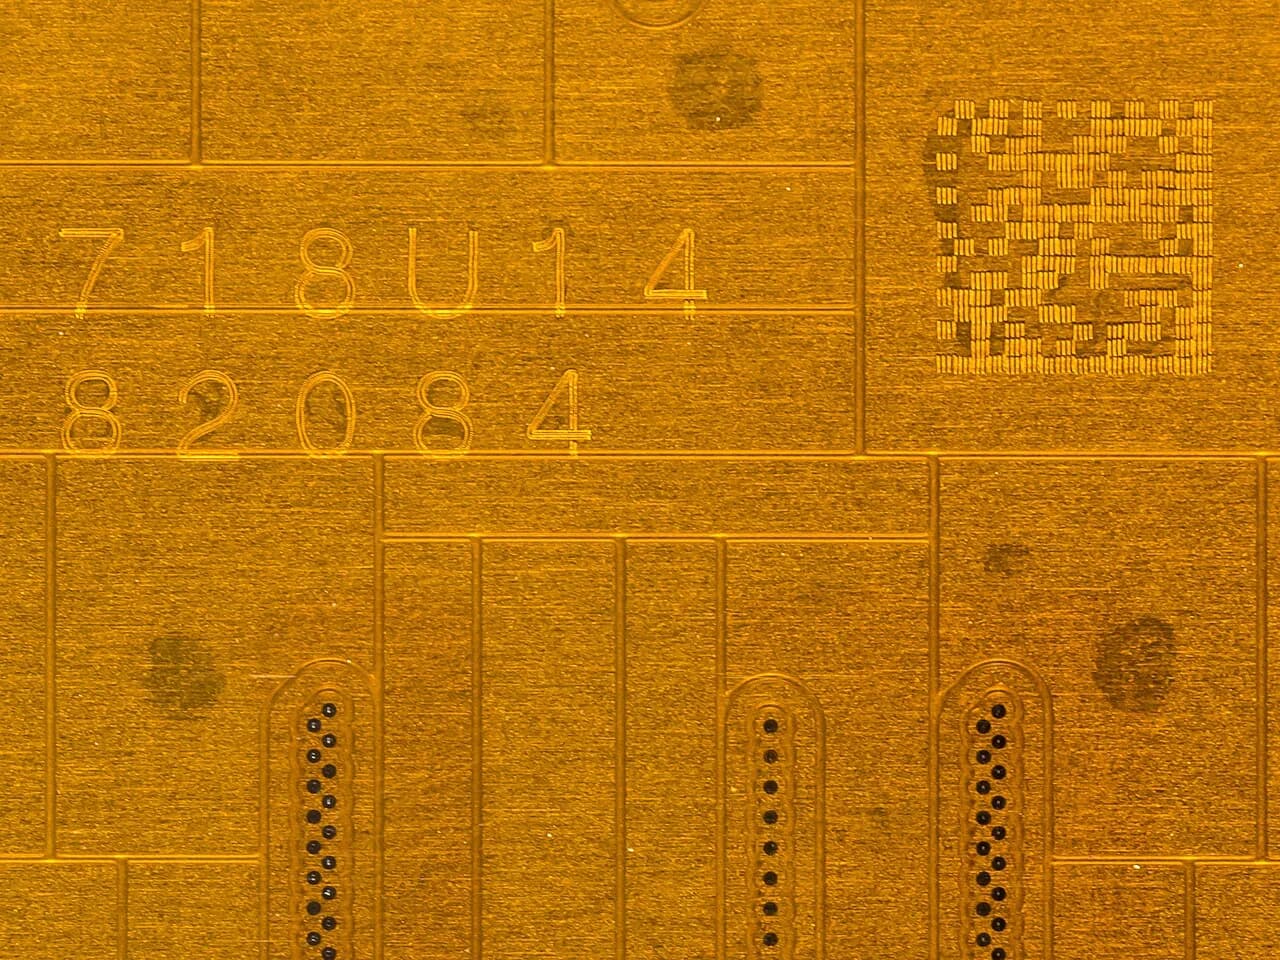
Второй — пикосекундный лазер. В статье Coherent для Laser Focus World описан маркер с импульсом короче 15 пс, средней мощностью 7 Вт и частотой до 1 МГц. Тёмный цвет у такой метки даёт не оксид, а изменённая структура поверхности, которая поглощает свет. По данным авторов, такие метки на стали 1.4301 не бледнеют после пассивации и автоклава и не требуют повторной пассивации. Это данные производителя лазера, и стоят такие источники заметно дороже наносекундных.
Третий — гравировка на глубину с последующей пассивацией. Она надёжнее по читаемости после износа, но оставляет канавку, которую сложнее отмыть. Режимы для глубины есть в статье о глубокой гравировке металла.
Для медицинских изделий вопрос стоит особенно остро. В США правило 21 CFR 801.45 требует, чтобы многоразовое изделие, которое обрабатывают перед каждым применением, несло уникальный идентификатор устройства (UDI) прямо на себе, а не только на этикетке. Способ нанесения FDA не предписывает, но метка должна пережить весь срок службы инструмента, включая стерилизацию.
Как отработать режим на своей стали
- Возьмите обрезки той же марки и с той же обработкой поверхности, что у партии. Шлифованная, матовая и зеркальная нержавейка темнеют по-разному.
- Сделайте матрицу квадратов 5×5 мм: по одной оси меняйте скорость (например, 60, 90, 120, 150 мм/с), по другой расфокус (0, 2, 4, 6 мм). Мощность и частоту зафиксируйте.
- Выберите 2–3 квадрата с ровным чёрным цветом без блеска и следов плавления.
- Пропустите образцы через ту пассивацию, которую будет делать заказчик или ваш подрядчик, и через медно-сульфатный тест.
- Сравните контраст до и после. Запишите в карту режима мощность, скорость, частоту, направление и величину расфокуса, шаг строк и число проходов.
Если метка после пассивации заметно бледнеет, сначала попробуйте снизить нагрев, то есть увеличить скорость или уменьшить расфокус, и только потом менять кислоту. По наблюдению авторов Laser Focus World, именно сильный дисбаланс хрома из-за перегрева делает метку уязвимой к травлению. Как сохранять такие режимы в программе маркера, описано в статье о настройке EZCAD.
Частые вопросы
Почему отжиговая метка получается коричневой, а не чёрной?
Не хватает нагрева или он неравномерный. Попробуйте снизить скорость, увеличить расфокус или уменьшить шаг строк. Чёрный тон дают не все марки стали одинаково: на тонком листе и на массивной детали один и тот же режим даст разный цвет, потому что тепло уходит в металл с разной скоростью.
Можно ли сделать отжиговую метку на обычной углеродистой стали?
Изменить цвет можно, но ровного стойкого чёрного, как на нержавейке и титане, отжиг на других металлах не даёт. Об этом прямо пишет Trotec. Для конструкционной стали чаще используют гравировку.
Нужна ли пассивация, если изделие бытовое?
Для ножей, табличек и посуды, которые не стерилизуют и не моют агрессивной химией, пассивацию часто не делают. Но работа Горного университета показала коррозию по границам кода после кипячения в водопроводной воде и питтинг от хлорсодержащих щелочных средств. Если изделие будут кипятить или мыть хлоркой, лучше сразу договориться с заказчиком о пассивации или выбрать другой тип метки.
Можно ли пассивировать в мастерской лимонной кислотой из магазина?
Раствор 4–10% лимонной кислоты по ASTM A967 приготовить несложно, но для медицинских и пищевых изделий процесс должен быть отработан и подтверждён тестами. Без предварительной очистки и контроля температуры и времени результат будет непредсказуемым. Для серийных заказов надёжнее отдать детали подрядчику, который делает пассивацию по стандарту.
Чем отжиг отличается от цветной маркировки на MOPA?
Физика одна: и цвет, и чёрный тон дают оксидные плёнки разной толщины. Различается точность дозировки тепла. MOPA позволяет менять длительность импульса и получать отдельные цвета, а для чёрного отжига хватает и Q-switch источника с расфокусом.
Источники
- DirectMark Tutorial 6: Marking processes of steel ↗ — Trotec Laser, режимы гравировки, полировки и отжига для ProMarker 20 Вт
- Laser marking steel through annealing process ↗ — Trotec Laser, принцип отжига и его ограничения
- Developing an Effective Passivation Process to Maintain Laser Mark Integrity for Medical Device Components ↗ — D. Roll, R. Webb, Astro Pak, Medical Device Now, 2010
- How to select the right laser for marking corrosion-resistant surfaces ↗ — G. Shannon, G. Firment, Laser Focus World, 2016
- Picosecond lasers perform subsurface marking of stainless steel medical devices ↗ — T. Ferbach, F. Gaebler, Laser Focus World, 2018
- Влияние лазерной маркировки на коррозионную стойкость нержавеющей стали ↗ — Д.А. Кончус и др., Научно-технические ведомости СПбПУ, 2020
- ASTM A967/A967M-17. Standard Specification for Chemical Passivation Treatments for Stainless Steel Parts
- Unique Device Identification: Direct Marking of Devices ↗ — FDA, руководство по 21 CFR 801.45
Фото: Zaereth, CC0, Wikimedia Commons
Автор
Марина СоколоваТехнолог по лазерной гравировке и маркировке, 9 лет в отрасли
Девять лет занимается гравировкой на CO2-станках и маркировкой металла волоконными лазерами. Пишет о гравировке, материалах и о том, как устроен бизнес небольшой лазерной мастерской.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий