Кратко
По руководству GS1 модуль DataMatrix при прямой маркировке обычных изделий 0,254–0,615 мм (целевой 0,3 мм), для мелких медицинских инструментов 0,1–0,3 мм. Свободная зона не менее модуля с каждой стороны. Код 20×20 модулей при модуле 0,3 мм занимает 6×6 мм и вмещает 44 цифры. Частые причины брака: мелкий модуль, слабый контраст, тесная зона покоя, неровная заливка.
- По руководству GS1 модуль DataMatrix при прямой маркировке обычных изделий 0,254–0,615 мм (целевой 0,3 мм), а для малых медицинских инструментов допускается 0,1–0,3 мм. Свободная зона нужна не менее одного модуля с каждой стороны.
- Код читается по контрасту между отмеченными и неотмеченными ячейками. На нержавейке это отжиг, на анодированном алюминии удаление слоя, на окрашенных деталях снятие покрытия.
- Читаемость проверяют не только сканером: верификатор оценивает контраст, модуляцию внутри ячейки, зону покоя и другие параметры. Методика для прямой маркировки описана в ISO/IEC 29158.
- Если код после покраски, дробеструя или нагрева перестал читаться, модуль нужно делать крупнее, а метку глубже.
Какой код выбрать
DataMatrix и QR решают одну задачу, но DataMatrix лучше подходит для мелких деталей. Keyence называет его кодом, «идеальным для маркировки малых компонентов», и указывает, что он остаётся читаемым при повреждении до 30 % площади. Версия ECC 200, которую поддерживает и EzCad2, использует коды Рида-Соломона. По Википедии, её квадратные символы имеют от 10×10 до 144×144 модулей, а ёмкость идёт от 6 цифр у самого малого символа до 3116 цифр у самого большого. Код 20×20 модулей вмещает 44 цифры или 20 байт. Если вы работаете по ГОСТ Р ИСО/МЭК 16022-2008, это российская редакция международного стандарта ISO/IEC 16022, который в 2024 году вышел в третьем издании.
QR вмещает больше: по Keyence, до 7089 цифр. Но когда на детали нужен серийный номер и немного данных, DataMatrix занимает меньше места, а для мелких деталей, по Keyence, подходит лучше. Формат выбирает заказчик в техзадании, а вы подбираете под него размер и режим.
Размер модуля и свободная зона
Размер кода складывается из числа модулей и размера X одного модуля. Руководство GS1 по DataMatrix (версия 2.5.1, 2018 год) в таблице для прямой маркировки даёт два набора значений. Для изделий, кроме медицинских, X составляет от 0,254 до 0,615 мм при целевом 0,300 мм. Для малых медицинских и хирургических инструментов, где площадка ограничена, допускается метка, созданная лазерным или химическим травлением, с X от 0,100 до 0,300 мм и целевым 0,200 мм, а для кернения (модули там не соединены) диапазон выше: 0,200, 0,300 и 0,495 мм. Свободная зона не менее 1X со всех четырёх сторон, и если она меньше, код не пройдёт проверку по ISO/IEC 15415.
Руководство также советует брать наибольший X из диапазона, который помещается в доступную площадку: так выше устойчивость к кривизне и глубине резкости. Меньшие размеры допускаются, когда места мало, но тогда нужны специальные сканеры и согласие сторон. Если заказчик не GS1-пользователь, он задаёт размер в техзадании сам.
Посчитаем код 20×20 модулей, 44 цифры:
| Модуль X, мм | Сторона кода, мм | С зоной покоя, мм | Площадь тёмных модулей, мм² | Путь заливки при шаге 0,03 мм, мм |
|---|---|---|---|---|
| 0,10 | 2,0 | 2,2 | около 2 | около 67 |
| 0,20 | 4,0 | 4,4 | около 8 | около 267 |
| 0,30 | 6,0 | 6,6 | около 18 | около 600 |
Площадь тёмных модулей принята равной половине площади символа: в реальном коде доля зависит от данных, а сплошная L-образная граница добавляет заливки. При скорости заливки 1000 мм/с код с X = 0,30 мм метится около 0,6 секунды плюс перескоки, а с X = 0,10 мм около 0,07 секунды. Это расчёт по формуле «путь = площадь / шаг», а не замер: проверьте на своём станке и посчитайте цену операции в калькуляторе нормо-часа.
Нижняя граница определяется пятном, фокусом и сканером, а не только стандартом. Zixu Marking пишет об этом прямо: универсального минимального значения нет, и пригодный минимум зависит от сфокусированного пятна, отклика материала, положения в поле, допуска по фокусу и оптики сканера.
Тёмный и светлый код
Контраст создаётся тем, что отмеченные ячейки отражают свет иначе, чем неотмеченные. Способы зависят от материала. Zixu Marking описывает три механизма: контролируемое изменение цвета или отжиг на нержавеющей стали, избирательная абляция на анодированном алюминии и снятие верхнего слоя на покрытых или гальванических деталях.
| Материал | Как получают контраст | Какой источник |
|---|---|---|
| Углеродистая и инструментальная сталь | метка темнее металла | Q-switch: по Pryor Technology базового DataMatrix достаточно |
| Нержавеющая сталь AISI 304 | отжиг, тёмный код | Q-switch или MOPA |
| Анодированный алюминий | удаление слоя, светлый код на тёмном фоне | Q-switch, для чёрного кода MOPA |
| Окрашенный металл | снятие краски, светлый код на тёмном | любой, подбирается энергия |
Различие между Q-switch и MOPA разобрано в статье о MOPA и Q-switch. Если контраст на нержавейке или анодированном алюминии нужен стабильный, смотрят на MOPA. Например, на странице FL TT производитель Wattsan пишет, что MOPA JPT даёт высокое качество меток при нанесении QR-кодов и штрихкодов. Эта модель выпускается и в исполнении FL TT JPT M7.
В EzCad светлый код получается инверсией. По руководству EzCad2, у штрихкодов есть параметр Reverse, который меняет местами отмечаемые и пустые части для материалов, светлеющих после маркировки, и параметр Quiet, задающий поле вокруг при включённой инверсии; есть ли они в окне Data Matrix вашей версии, проверьте сами. Перед партией уточните у заказчика, читает ли его сканер инверсный код.
Чёрный цвет сам по себе не гарантия: Zixu Marking отмечает, что визуально чёрная метка не обязательно лучшая для сканера, потому что сильный блеск и неровная фактура снижают рабочий контраст при производственной подсветке. Шероховатость исходной поверхности тоже влияет, смотрите справочник по шероховатости.
Как проверить читаемость
Сканер показывает, читается ли код сейчас, но не показывает запас. Zixu Marking формулирует это так: «декодирование не равно оценке». Верификатор оценивает код по параметрам. По GS1, в оценку по ISO/IEC 15415 входят декодирование, контраст символа, модуляция, повреждение шаблона поиска и зоны покоя, осевая и сеточная неравномерность и неиспользованная коррекция ошибок, а оценка идёт по шкале от 4 до 0. AMADA Weld Tech выделяет четыре параметра для лазерных кодов: контраст, рост печати (отношение размеров немаркированной и маркированной ячеек), осевую неравномерность и зону покоя.
Для прямой маркировки деталей отдельная методика. GS1 пишет, что ISO/IEC 15415 недостаточно для кодов, нанесённых напрямую на деталь, и ссылается на руководство AIM, поданное в ISO как ISO/IEC TR 29158. Среди его ключевых параметров модуляция внутри ячейки и минимальная отражательная способность выше 5 %. В каталоге ISO значится ISO/IEC 29158 «Direct Part Mark (DPM) Quality Guideline»: эта редакция снята с публикации 25 марта 2025 года, и в тот же день вышло издание ISO/IEC 29158 (оно есть в каталоге магазина стандартов en-standard.eu). Какой порог оценки обязателен, определяет заказчик, и в договоре нужно записать методику и класс.
Без верификатора проверку организуют так: берут образец из партии и читают сканером заказчика под разными углами и при разной подсветке. Для приёмки полезна матрица кодов на образце: три размера модуля (0,20, 0,25, 0,30 мм) и три скорости (500, 1000, 1500 мм/с). Девять кодов маркируют в одной зоне поля и читают каждый на трёх углах подсветки. Режим с запасом выбирают по тому, что читается во всех положениях. Как собрать такую матрицу в программе, показано в статье про EzCad.
Почему код не читается
| Признак | Вероятная причина | Что делать |
|---|---|---|
| Ячейки сливаются | модуль слишком мелкий, избыток энергии, фокус | увеличить модуль, снизить энергию, проверить фокус |
| Слабый контраст | поверхность, режим, блеск | подобрать режим на образце, поменять подсветку |
| Код читается с одного края поля и не читается с другого | калибровка поля или высота детали | проверить калибровку и фокусировку по высоте |
| Код не проходит проверку по зоне покоя | вокруг метки меньше одного модуля чистого поля | увеличить поле, убрать соседние надписи |
| Читается, но с низкой оценкой | неровная заливка модуля: гребни от линий, перегрев | уменьшить шаг заливки, добавить поворот угла, см. о глубокой гравировке |
| Код перестал читаться после покраски или дробеструя | метка слишком мелкая и неглубокая | увеличить модуль, углубить метку |
| Данные в коде не те | ошибки в файле или базе, дубли номеров | проверить источник данных |
Последняя причина не связана с лазером, но Zixu Marking включает её в список: перемежающиеся ошибки данных ищут в связке с базой и в контроле дублей.
Про послеоперационную обработку есть числа. В испытаниях Laserax после катафорезной окраски ячейки меньше 0,75 мм давали плохой результат, лучшим оказался модуль 1,25 мм (2 секунды на код 20 мм лазером 100 Вт). После дробеструйной обработки обычная метка не прошла проверку, и помогли более глубокое травление объективом с меньшим фокусом и 12 проходов при ячейке 0,6 мм. Поэтому если деталь пойдёт на покраску, размер модуля выбирают по условиям после неё, а не по стандартному режиму. Заказчики, которым нужен код для сбыта товаров, часто спрашивают и про «Честный знак»: это отдельная система со своими требованиями, разбор в статье об изделиях с ЧПУ.
Серии и оборудование
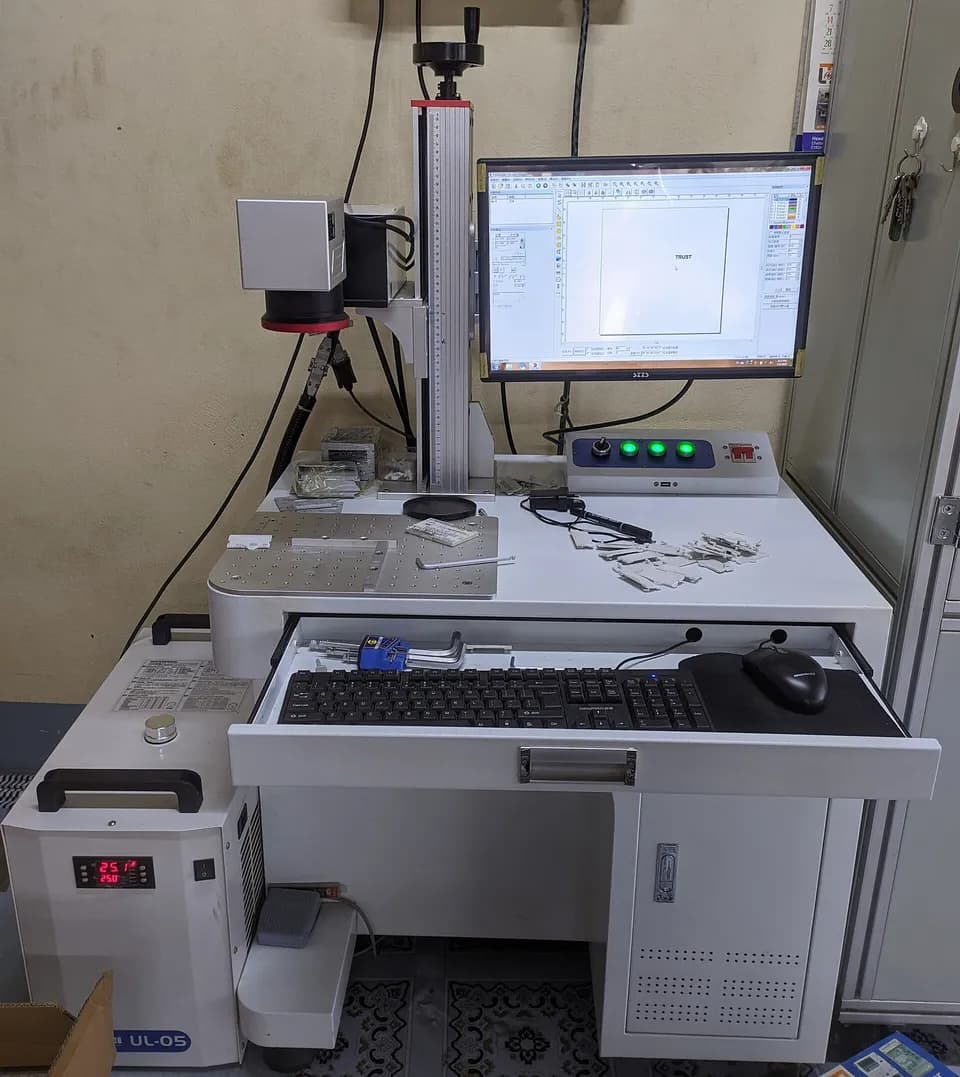
В серии каждый код имеет свой номер, и в EzCad2 для этого есть переменный текст: серийный номер с заданным приращением, чтение строк из файла, ввод с клавиатуры и подключение к базе SQL. Когда детали идут по ленте, подходят конвейерные исполнения маркеров, например Wattsan FL FM, в паспорте которого указана конвейерная конструкция. Деталям с цилиндрической поверхностью нужен ротатор. Коммерческий разбор заказов на коды — в статье о маркировке для производств, а идеи изделий с расчётом собраны на страницах DataMatrix на деталях и шильдов для оборудования.
Частые вопросы
Какого размера делать DataMatrix на металле?
По GS1 для обычных изделий модуль 0,254–0,615 мм при целевом 0,3 мм, а для мелких медицинских инструментов 0,1–0,3 мм. Берите наибольший модуль, который помещается на площадку: код 20×20 модулей с X = 0,3 мм займёт 6×6 мм, а вместе с зоной покоя 6,6×6,6 мм. Если заказчик задал свой размер, действует его техзадание.
Можно ли заменить DataMatrix на QR?
Если заказчик не возражает, да. Но на мелких деталях DataMatrix компактнее, и Keyence называет его подходящим для малых компонентов. Формат фиксируют в техзадании.
Нужен ли верификатор?
Если заказчик требует протокол оценки, да. Для остальных случаев достаточно регулярно читать код тем сканером, которым пользуется заказчик, под разными углами и при разной подсветке. Но такое чтение подтверждает только то, что код читается сегодня.
Что делать, если код читается на образце и не читается на партии?
Сравните высоту детали и фокус, положение в поле, состояние поверхности и партию материала. Режим, подобранный на плоском образце из одной плавки, на другой партии часто смещается, поэтому каждую новую партию проверяют на двух-трёх деталях.
Источники
- GS1 DataMatrix Guideline, Release 2.5.1 ↗ — GS1, 2018
- ISO/IEC 29158. Direct Part Mark (DPM) Quality Guideline ↗ — ISO/IEC, редакция, 2020
- ISO/IEC 29158. Direct part mark (DPM) ↗ — en-standard.eu, каталог стандартов, издание от 25.03., 2025
- Data Matrix ↗ — Википедия, размеры символов ECC 200, ёмкость, ГОСТ Р ИСО/МЭК 16022-, 2008
- Data Matrix ↗ — Wikipedia, ISO/IEC 16022 и ECC 200
- Understanding 2D Codes for Laser Marking ↗ — Keyence
- Laser Data Matrix Marking on Metal: Cell Size, Contrast and Verification ↗ — Zixu Marking, 2026
- 4 Tips for Maximizing Your 2D Data Matrix Code Readability ↗ — AMADA Weld Tech, 2021
- The Challenges of Direct Part Marking and Post Process Treatments ↗ — Laserax, 2025
- What is MOPA laser marking, and when do you actually need it? ↗ — Pryor Technology, 2026
- EzCad2.10 UNI User's Manual ↗ — JCZ, раздел о штрихкодах и переменном тексте
- Wattsan FL TT ↗ — сайт производителя
Автор
Марина СоколоваТехнолог по лазерной гравировке и маркировке, 9 лет в отрасли
Девять лет занимается гравировкой на CO2-станках и маркировкой металла волоконными лазерами. Пишет о гравировке, материалах и о том, как устроен бизнес небольшой лазерной мастерской.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Маркировка металла
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий