Кратко
Длина волны CO2-лазера около 10,6 мкм хорошо отражается металлом, поэтому голую сталь, латунь и алюминий он не метит. Работают три приёма: гравировка по анодированному алюминию (лазер выбеливает слой), снятие краски или порошкового покрытия, а также нанесение специальной маркировочной пасты или спрея, которую лазер сплавляет с поверхностью. Домашние составы дают нестойкий след. Для стойкого чёрного и серийной работы берут волоконный лазер.
- CO2-лазер на длине волны около 10,6 мкм сильно отражается металлом. Голую сталь, латунь, медь и алюминий он не гравирует, и «выжечь» на них рисунок мощностью не получится.
- Приёмов, которые работают, три: анодированный алюминий (лазер выбеливает цвет и открывает светлую основу), окрашенный металл (лазер снимает краску), маркировочная паста или спрей (лазер сплавляет покрытие с металлом, остаётся тёмный стойкий знак).
- Пасты требуют подготовки поверхности, тонкого слоя и смывки. Работа идёт медленнее, чем на волоконном маркере, и дороже по расходникам при серии.
- Домашние составы (масло, графит, зубная паста) дают след, который стирается, и для заказов не годятся.
- Волоконный лазер нужен, когда знак должен быть стойким без пасты, когда деталей много и когда нужна глубокая или цветная маркировка.
Почему CO2 не метит голый металл
Металл отражает излучение на длине волны CO2-лазера, а теплопроводность быстро уводит остаток тепла. В обзорной статье о лазерной гравировке прямо сказано, что металлы нелегко гравировать обычными 10,6-микронными CO2-лазерами из-за высокой отражающей способности, а для металлов подходят волоконные и твердотельные лазеры около 1 мкм (иттербиевые, Nd), которые поглощаются металлом лучше. Отражённый луч заодно опасен для станка: он возвращается к линзе, поэтому на блестящем металле CO2-лазер держат на малой мощности.
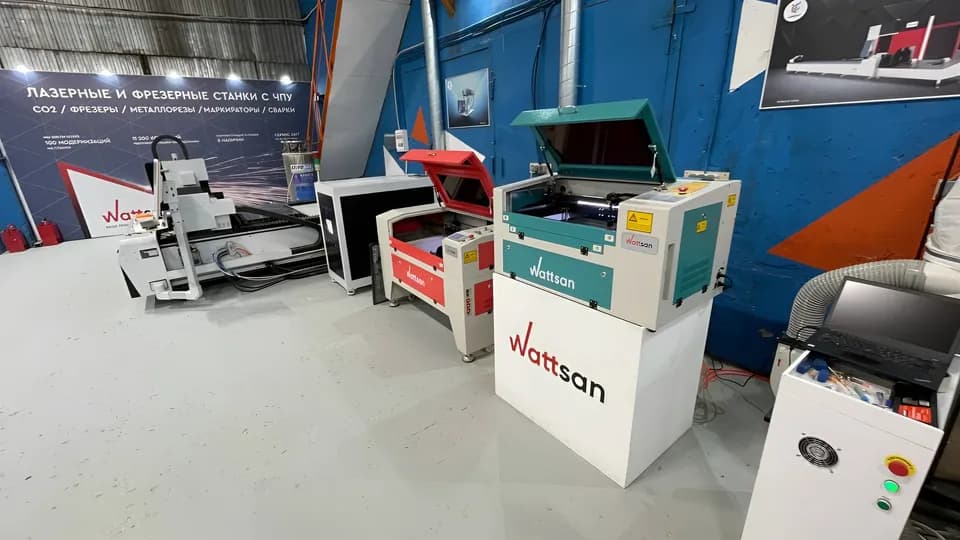
Производители CO2-станков сами оговаривают это в описании. Например, для CO2-маркеров Wattsan в карточках класса указано, что металлы они не маркируют, кроме окрашенных и анодированных покрытий.
Что сработает на CO2
| Способ | Что получается | Стойкость | Условия |
|---|---|---|---|
| Анодированный алюминий | Светлый рисунок на цветном фоне: лазер выбеливает слой | Высокая, пока цел слой | Мощность трубки до 40 Вт, по обзору, этого хватает |
| Окрашенный металл, порошковая краска | Рисунок снятием краски | Зависит от покрытия | Подбор мощности, чтобы не выжечь металл |
| Паста или спрей для маркировки | Тёмный, часто чёрный знак | Высокая у фирменных составов | Подготовка, слой, смывка |
| Домашний состав (масло, графит, зубная паста) | Бледный знак | Низкая, стирается | Не использовать для заказов |
| Голый металл без пасты | Ничего или поверхностный налёт | Нет | Не использовать |
Анодированный алюминий CO2-лазеры гравируют давно: по обзору, лазер выбеливает цвет и обнажает белую или серебристую основу, а при мощности меньше 40 Вт металл гравируется легко. Американская компания Epilog, производитель лазерных граверов, в таблице режимов выделяет отдельные строки для анодированного алюминия: текст там лучше всего выходит на 600 dpi, а фото и клипарты до 400 dpi. Режимы всех станков разные, для себя их подбирают на обрезке.
Маркировочные пасты и спреи
Принцип описан в той же статье о гравировке: на металл наносят покрытие, видимое для лазерного излучения, и луч сплавляет покрытие с основой. Серийные составы продаются под разными названиями; в той же таблице есть строка «нержавеющая сталь с Cermark»: 600 dpi, на 30–120 Вт скорость и мощность подбираются под станок. Практики на форумах называют состав на основе оксида молибдена и подчёркивают, что нужна именно специальная паста, а не подручные средства.
Порядок работы с пастой
- 01
Подготовьте металл.
Очистите и обезжирьте поверхность, удалите масло и защитные плёнки. Пятна жира дают пропуски.
- 02
Нанесите тонкий равномерный слой
пасты или спрея по инструкции производителя. Толстый слой отслаивается, тонкий с пропусками даёт пятна.
- 03
Дайте высохнуть
так, как написано на упаковке. Мокрая паста пузырится под лучом.
- 04
Сделайте пробу на обрезке
с близким режимом, подберите скорость и мощность. Растр обычно мелкий, 500–600 dpi.
- 05
Гравируйте
при вытяжке: покрытие даёт дым и запах.
- 06
Смойте остаток.
Паста, которую не сплавил лазер, смывается водой и мягкой щёткой. Знак остаётся на металле.
- 07
Проверьте стойкость
ногтем или ластиком: знак не должен стираться.
Подробные режимы и допустимые подложки есть в документации на конкретную пасту, и они меняются от состава, поэтому цифры из одной статьи на другую пасту не переносят. Аэрозоли воспламеняются, дым от них раздражает дыхательные пути, поэтому работают при вытяжке и без открытого огня.
Чего не делать
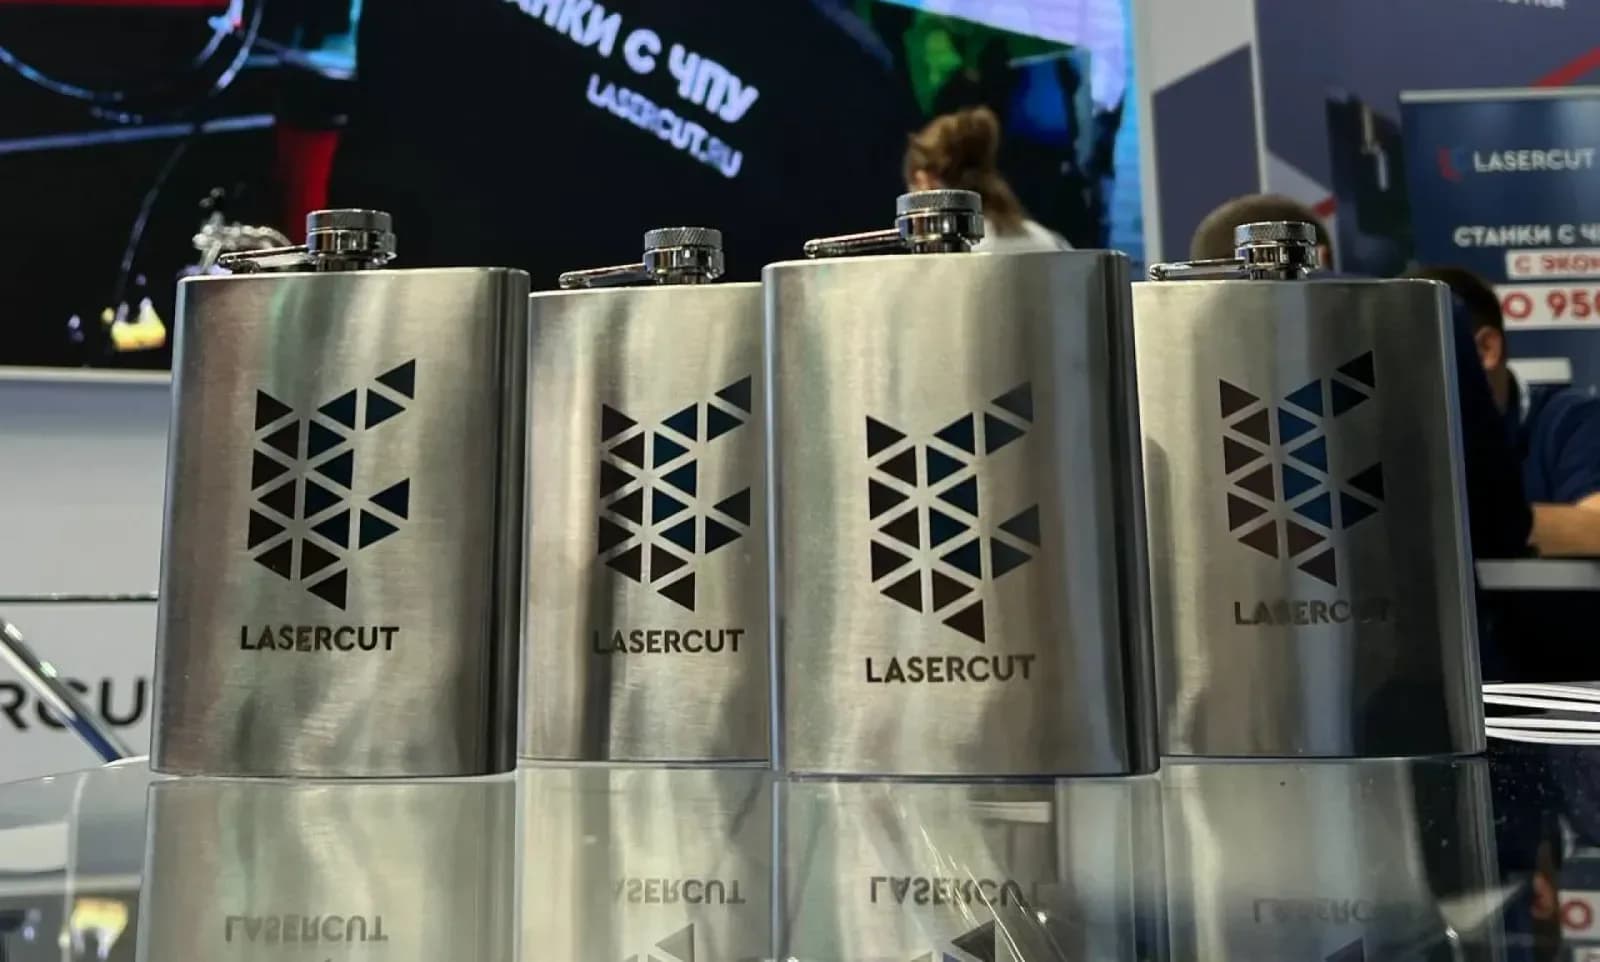
Операторы описывают популярные «рецепты» с маслом, графитом и зубной пастой и сходятся в одном: они дают след, который не выдерживает испытаний, а отчистить станок потом сложнее. Для сувенира «на один раз» такое проходит, но заказчику с табличкой на нержавейке нужна стойкость, и её даёт только специальная паста или волоконный маркер.
Не стоит рассчитывать, что большая мощность CO2 поможет «пробить» металл: отражение растёт, а не падает, и вы рискуете линзой.
Когда нужен волоконный маркер
Волоконный лазер с длиной волны около 1 мкм хорошо поглощается металлом и метит голую поверхность без пасты. Он даёт чёрную маркировку на нержавейке за счёт окисления, глубокую гравировку и коды DataMatrix, а MOPA-версии с регулируемой длительностью импульса дают цвет на нержавеющей стали. Об этом подробно в материалах про рейтинг волоконных маркеров, MOPA-лазеры и глубокую гравировку.
Пороги, после которых CO2 с пастой перестаёт быть разумным выбором:
- Серия. Паста требует подготовки, сушки и смывки на каждой детали, у волокна этих шагов нет.
- Стойкость. Знак от пасты держится в бытовых условиях, но детали под нагрузкой, истиранием, нагревом и химией лучше метить волокном.
- Коды. DataMatrix и QR на металле читаются надёжно при волоконной маркировке, пасту для этого используют редко.
- Глубина. Паста даёт поверхностный знак, а рельеф и глубокие шильды делает волокно.
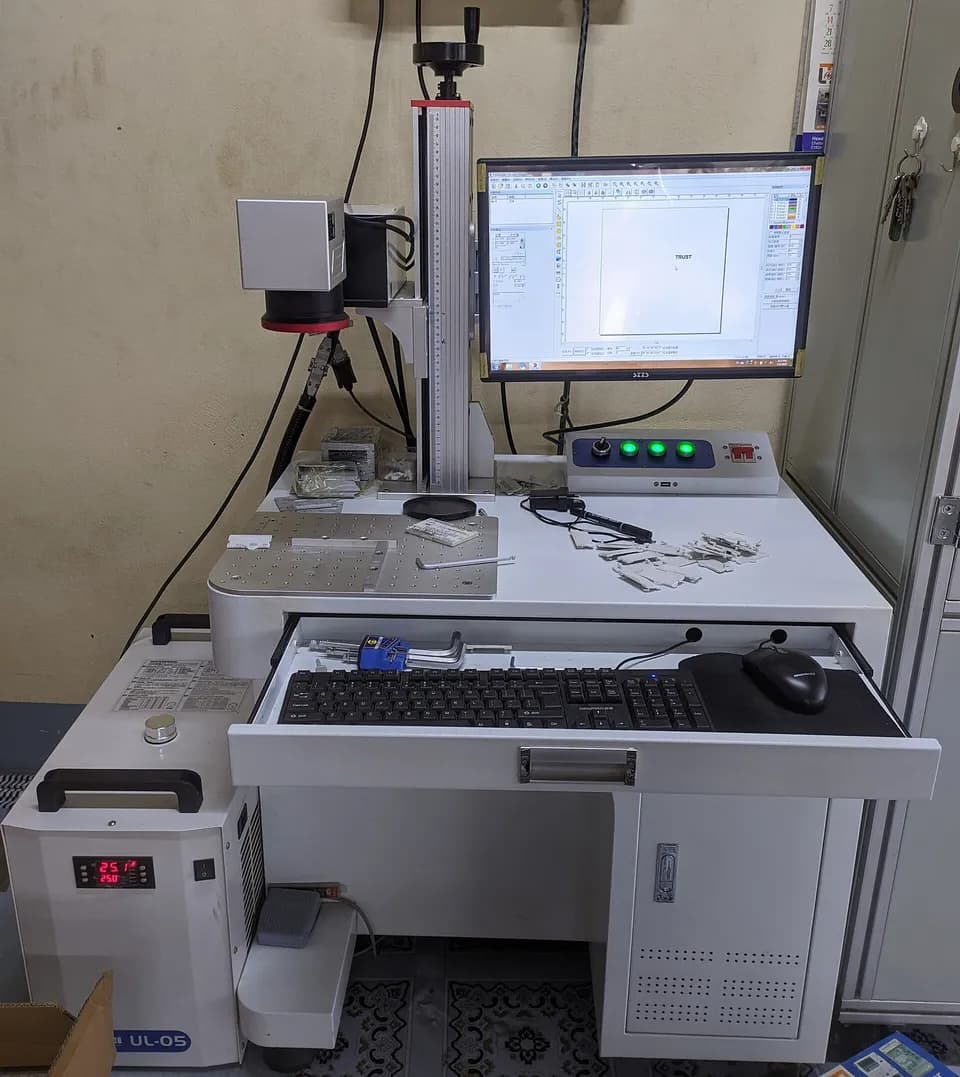
Волоконные маркеры бывают настольные и напольные, с полем от 100×100 до 300×300 мм и мощностью 20–100 Вт. Из того, что встречается в мастерских, это маркеры серии FL у Wattsan и модели Zerder, а для цветной маркировки нержавейки у той же линейки есть MOPA-версии на источниках JPT M7. Покупая такой маркер, спросите, кто будет делать пусконаладку: у продавцов с собственным сервисом, вроде Lasercut, пусконаладка и обучение оператора входят в поставку.
Окрашенный металл и порошковая краска
Если деталь покрыта краской или порошковой эмалью, CO2-лазер снимает покрытие в нужных местах, и рисунок получается из контраста между краской и металлом под ней. Здесь главное не перегреть основу: лишняя мощность оставляет на металле цвета побежалости и пятна, а недостаточная оставляет плёнку краски. Режим подбирают на обрезке с тем же покрытием: у разных красок и толщин слоя разный порог. Такая гравировка стирается так же, как и сама краска, поэтому для деталей, которые будут царапаться и мыться, она менее стойкая, чем знак на металле.
Как проверить, что знак стойкий
Табличку отдают заказчику, и она должна пережить его условия. Практики проверяют знак до отгрузки:
- Ластик и ноготь. Знак от качественной пасты после смывки не стирается ни ластиком, ни ногтем. Если стёрся, лазер не сплавил слой.
- Протирка растворителем или спиртом. Знак не должен бледнеть.
- Влага. Деталь выдерживают во влажной ветоши или под водой, как она будет работать.
- Нагрев и механика. Для деталей, которые греются или трутся, проба делается в тех же условиях: общих гарантий здесь нет, сверяйтесь с документацией на пасту.
Результат пробы записывают вместе с режимом и номером партии пасты: состав и срок годности меняются, и режим, подобранный в прошлом месяце, на новой банке может отличаться.
Считаем, что выгоднее: паста или волокно
Для серии выгода определяется не ценой станка, а временем на одну деталь. Возьмём условный пример для расчёта, а не измеренные значения. Допустим, на подготовку детали под пасту (очистка, нанесение, сушка) уходит 3 минуты, на гравировку 1 минута, на смывку и контроль ещё 1 минута, а на волоконном маркере вся операция занимает 1 минуту. Для 200 деталей это 5 минут против 1 минуты на деталь: 1000 минут, около 17 часов, против 200 минут, около 3,5 часа. Разница в 13,5 часа рабочего времени оператора за партию и есть та цена, которую станок на CO2 платит за возможность метить металл.
Если заказов на металл три-четыре в месяц и это таблички по десять штук, паста на CO2 себя оправдывает. Если таких партий десятки, расчёт сдвигается в сторону волоконного маркера. Реальные времена вы измерите на пробной партии, а цены на пасту и маркеры меняются, поэтому их в статье нет.
Безопасность при работе с пастой
Маркировочные составы продаются в аэрозолях и банках, и работать с ними нужно как с краской. В помещении включена вытяжка, рядом нет открытого огня, нанесённый слой высушен до гравировки: мокрая паста под лучом даёт брызги и дым. Перчатки и очки защищают от пасты и от смывки. Отработанные салфетки и остатки составов не бросают в общий мусор без проверки инструкции на упаковке. И последнее: блестящий металл отражает CO2-луч, поэтому перед станком не должно быть открытых дверец и других путей выхода луча, как описано в статье о блокировках лазерного станка.
Частые вопросы
Можно ли выгравировать нержавейку CO2-лазером без пасты?
Нет. Поверхность отражает луч, и знака не получится. Нужна паста или волоконный маркер.
Что проще: паста на CO2 или покупка волоконного маркера?
Для единичных табличек паста выручает без новых вложений. Для серии, кодов и стойких знаков волокно выходит удобнее и по времени, и по результату.
Почему знак смылся после смывки пасты?
Лазер не сплавил слой: мощность мала, скорость велика, фокус сбит или слой лёг неравномерно. Подберите режим на обрезке и проверьте фокус.
Метит ли CO2-лазер анодированный алюминий?
Да, лазер выбеливает цвет и открывает светлую основу. Для этого хватает умеренной мощности, лишнее выжигает фактуру анодного слоя.
Источники
- Fusion Series Suggested Material Settings (CO2) ↗ — Epilog Laser, режимы для анодированного алюминия, Alumamark и нержавеющей стали с Cermark
- Laser Types ↗ — LightBurn Software, какие длины волны работают с металлом и стеклом
Автор
Марина СоколоваТехнолог по лазерной гравировке и маркировке, 9 лет в отрасли
Девять лет занимается гравировкой на CO2-станках и маркировкой металла волоконными лазерами. Пишет о гравировке, материалах и о том, как устроен бизнес небольшой лазерной мастерской.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Маркировка металла
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий