Кратко
- Глубина набирается проходами: за один проход лазер снимает микроны. Для канавки глубиной 0,1–0,3 мм нужны десятки и сотни проходов, и время работы считают заранее.
- Энергия импульса равна средней мощности, делённой на частоту. Низкая частота даёт редкие и сильные импульсы, высокая даёт частые и слабые. Для глубины берут низкую и среднюю частоту, для чистоты поверхности высокую.
- Расплав остаётся в канавке и мешает следующим проходам. Против этого поворачивают угол штриховки между проходами и добавляют очищающие проходы с высокой частотой и малой мощностью.
- Мощность 20 Вт глубоко гравирует, но долго. Для регулярных глубоких работ в паспортах маркеров смотрите модели от 50 Вт.
Как лазер «съедает» металл
Металл плохо поддаётся гравировке: он быстро отводит тепло. Поэтому для этого нужны импульсные лазеры, а не непрерывные. По описанию в Википедии, лазеры с высокой пиковой мощностью и короткими импульсами удаляют материал с поверхности, не расплавляя её на всю глубину. Излучение CO2 с длиной волны 10,6 мкм металл в основном отражает, а иттербиевые волоконные лазеры на 1064 нм поглощаются лучше, поэтому гравируют металл именно они.
Каждый импульс выбивает микроскопическую порцию материала. Весь процесс складывается из трёх чисел: сколько энергии в импульсе, сколько импульсов приходится на квадратный миллиметр и сколько проходов вы делаете.
Энергия импульса и частота
Энергию импульса не нужно искать в паспорте: её считают.
E (мДж) = P (Вт) / f (кГц)
Проверим на паспортных данных. Например, в карточке маркера Wattsan FL TT с Q-switch источником указаны мощность до 100 Вт, частота 80–120 кГц и энергия импульса 1,25 мДж. Считаем: 100 Вт / 80 кГц = 1,25 мДж. Для 20 Вт на 30 кГц получается 0,67 мДж, в карточке 0,66. Для 50 Вт на 50 кГц получаем 1 мДж, и это тоже в списке. Цифры сходятся, значит формулой можно пользоваться.
| Источник (модели Wattsan) | Мощность, Вт | Частота, кГц | Энергия импульса, мДж |
|---|---|---|---|
| Q-switch (FL TT) | 20 | 30–60 | около 0,66 |
| Q-switch (FL TT) | 50 | 50–100 | около 1,0 |
| Q-switch (FL TT) | 100 | 80–120 | до 1,25 |
| MOPA JPT M7 (FL TT JPT M7) | 30 | 1–4000 | 0,8 |
| MOPA JPT M7 | 60 | 1–4000 | 1,5 |
| MOPA JPT M7 | 100 | 1–4000 | до 2,0 |
В таблице видно главное различие. У Q-switch источника частота привязана к узкому диапазону, значит энергию импульса сильно не поменять. У MOPA диапазон частот огромный: 100 Вт при 50 кГц дают те же 2 мДж, а при 200 кГц уже 0,5 мДж. Для глубины нужны сильные импульсы, и у MOPA есть запас, но на Q-switch он тоже работает.
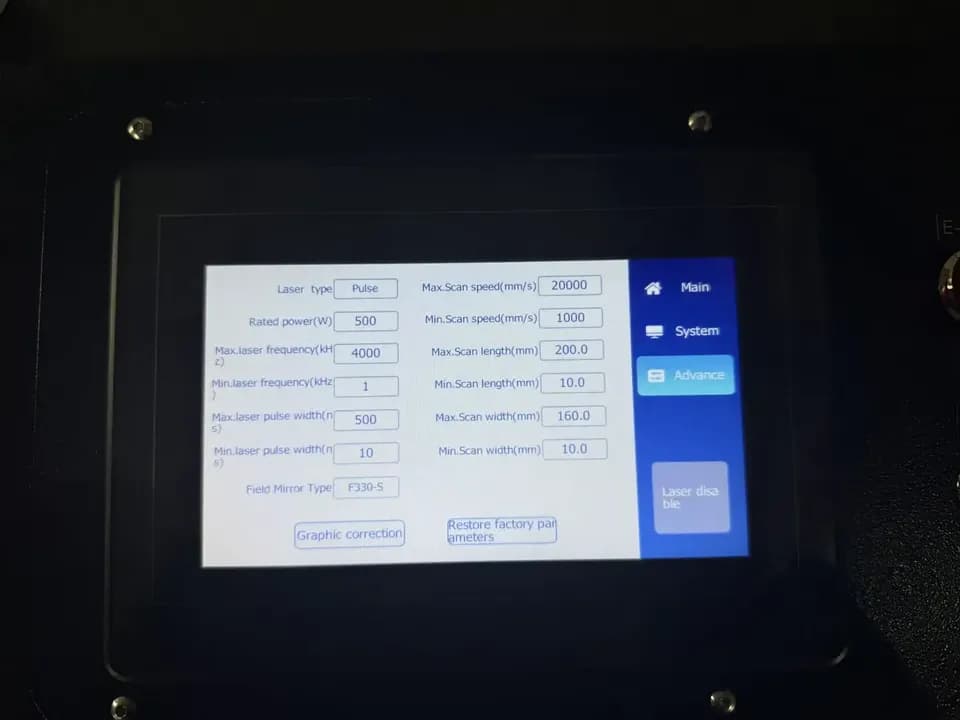
Что даёт частота на практике, описывает документация LightBurn: при низкой частоте импульсов меньше и каждый мощнее, при высокой их больше, но слабее. Самые ровные метки чаще получаются на средних значениях диапазона источника. Точная зависимость зависит от станка, материала, скорости и интервала.
Число проходов и время
За один проход лазер снимает очень мало. Глубину вашего режима нужно измерить, а не искать в таблицах. Сделайте тест: квадрат 10×10 мм, режим на 20 проходов, затем замерьте дно глубиномером или индикатором. Поделите глубину на число проходов и получите скорость съёма в микронах за проход.
Дальше арифметика. Допустим, тест показал 4 мкм за проход. Для канавки 0,2 мм нужно 50 проходов. Если одна заливка поля занимает 30 секунд, работа займёт 25 минут. Если интервал линий увеличить с 0,02 до 0,04 мм, время одного прохода падает вдвое, но поверхность дна станет рельефнее. Это пример расчёта, а не паспортное значение: свои 4 мкм вы определяете тестом.
Режимы на разных станках отличаются сильно, поэтому записывайте в карточку материала: источник, мощность, частоту, скорость, интервал, число проходов, глубину.
Интервал, скорость и угол штриховки
В EZCAD и LightBurn параметры для заливки такие:
- Скорость. Чем ниже скорость, тем больше импульсов на миллиметр линии. Для глубокой гравировки скорость обычно ниже, чем для маркировки: сотни миллиметров в секунду, а не тысячи.
- Интервал. Расстояние между соседними линиями штриховки. Слишком большой оставляет гребни между линиями, слишком малый перегревает дно.
- Угол штриховки. Если все проходы идут в одном направлении, на дне остаются борозды. По документации LightBurn, параметр Angle Increment поворачивает направление между проходами: например, при начальном 0° и шаге 30° проходы идут под углами 0°, 30°, 60°, 90° и так далее. Шаг 90° даёт перекрёстную штриховку.
- Число проходов. Задаёт глубину.
Если ваша программа умеет, включите автоповорот угла между запусками, чтобы изнашивание не шло по одним и тем же линиям.
Очистка канавки
По мере углубления расплав и конденсат оседают на дне и стенках. Они экранируют луч, и съём падает. Приёмы, которые работают:
- Поворот штриховки между проходами выравнивает дно и выбивает наплывы.
- Очищающие проходы. LightBurn предлагает для 3D-гравировки очищающий подслой: он идёт через заданное число основных проходов, с более плотным интервалом, высокой частотой и меньшей мощностью. Это же работает и для обычной глубокой заливки.
- Обдув. Блогер «Левша» в одном из роликов разбирает, почему металл «запекается обратно» при резке на лазерном маркере и что делать, когда воздуха из компрессора не хватает. Вывод для гравировки тот же: расплав нужно уносить потоком воздуха, а не дожигать.
- Перерывы. Глубокая гравировка греет деталь. Для тонкой заготовки между проходами делают паузы.
Мощность и класс станка
Мощность определяет скорость съёма, а не возможность. Станок на 20 Вт углубится в сталь, но за очень много проходов. По паспортам: у моделей Wattsan FL TT и FL ST источники 20–100 Вт, у FL Compact 20–60 Вт, у конвейерного FL FM — до 300 Вт, а у Zerder Lite и Zerder Ray — 20–50 Вт. Если регулярная работа — штампы, матрицы и глубокие шильдики, имеет смысл смотреть на 50–100 Вт. Для мелкой персонализации хватает 20–30 Вт.
В классе настольных маркеров с полем 200×200 мм это Wattsan FL TT, FL ST и Zerder Ray. Если нужна и цветная маркировка, смотрят на MOPA-версии, например FL TT JPT M7. Подробнее о сравнении моделей — в рейтинге маркеров.
Что гравируют на глубину
| Задача | Что важно |
|---|---|
| Штампы и клише | Глубокий и ровный рельеф, чёткие стенки |
| Шильды и таблички | Глубина достаточна для заливки краской, фаски не нужны |
| Печатные формы | Ровное дно, одинаковая глубина по полю |
| Ножи, клинки, инструмент | Глубокие знаки, не перегреть закалённую сталь |
| Ювелирные изделия | Малая глубина и мелкие детали, лучше маленькое пятно |
На закалённых сталях не гоните тепло: перегрев меняет твёрдость вокруг метки. Для ножей и инструмента ограничивайте число проходов подряд и делайте паузы.
Частые вопросы
Сколько стоит часовая работа маркера?
Это зависит от станка и электричества. Для оценки считайте потребление по паспорту: у моделей Wattsan указано 350–1500 Вт, умножайте на время и тариф. Окупаемость удобно считать в калькуляторе.
На какую глубину можно гравировать?
Технически глубина ограничена фокусом: по мере углубления канавки пятно смещается относительно материала, и съём падает. На практике доли миллиметра получаются сразу, а миллиметры требуют корректировки фокуса и очистки между проходами.
Нужен ли MOPA для глубокой гравировки?
Нет. MOPA гибче, но глубину даёт энергия импульса и число проходов, а Q-switch источник на 50–100 Вт справляется. MOPA нужен, когда в тех же заказах есть цвета на нержавейке и работа по анодированному алюминию.
Можно ли резать металл маркером?
Тонкую фольгу и листы толщиной в десятые доли миллиметра можно. В роликах блогера «Левша» маркером вырезают миниатюрные шестерни и детали из латуни и нержавейки, и он прямо говорит о проблеме перегрева при такой резке. Для листа толще это неэффективно.
Источники
- Laser engraving — раздел Metals ↗ — Wikipedia
- Galvo-Specific Cut Settings ↗ — LightBurn Software, частота, длительность импульса, очищающие проходы, угол штриховки
- 3D Sliced Engravings ↗ — LightBurn Software
- Лазерный маркер Wattsan FL TT ↗ — карточка модели у продавца
- Лазерный маркер Wattsan FL TT JPT M7 ↗ — карточка модели, lasercut.ru
- JPT M7 20–100W ↗ — JPT, паспортные данные серии
- Канал «Левша» ↗ — YouTube, ролики о работе с лазерными маркерами
Фото: Rht bd / Wikimedia Commons, CC BY-SA 4.0
Автор
Марина СоколоваТехнолог по лазерной гравировке и маркировке, 9 лет в отрасли
Девять лет занимается гравировкой на CO2-станках и маркировкой металла волоконными лазерами. Пишет о гравировке, материалах и о том, как устроен бизнес небольшой лазерной мастерской.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Маркировка металла
Все →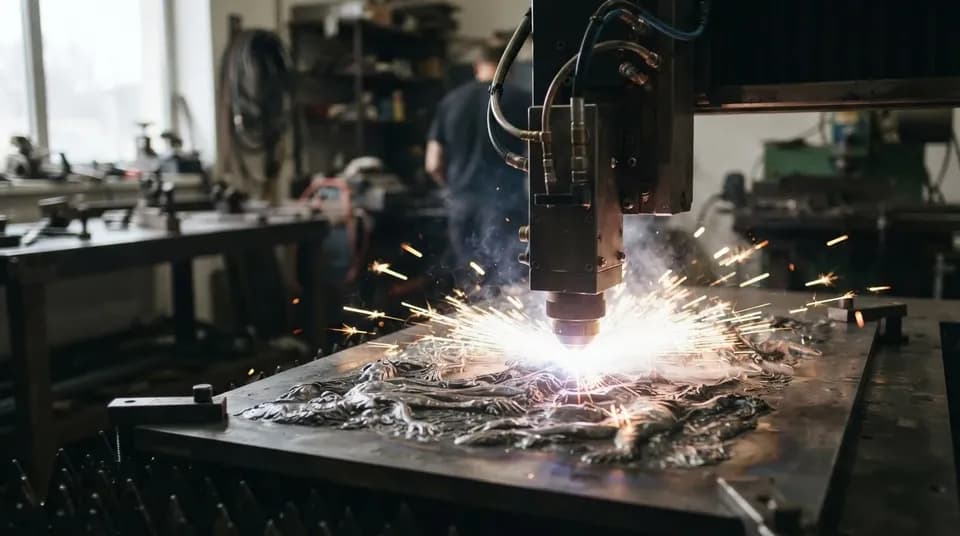

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий