Кратко
- Аустенитная нержавейка (12Х18Н10Т, AISI 304, 316) упрочняется от деформации и плохо отводит тепло. Поэтому фреза должна резать, а не тереть: подача на зуб не ниже 0,03 мм, никаких остановок и «выдержек» в резе.
- Скорость резания твердосплавной фрезой с покрытием берут около 80–120 м/мин. Для фрезы 10 мм это 2500–3800 об/мин, а не 24 000.
- Мощность шпинделя при этих режимах нужна небольшая, около 0,2–0,6 кВт, а вот момент на 3000 об/мин у быстроходного шпинделя мал: 2,2 кВт при 24 000 об/мин дают на 3000 об/мин около 0,3 кВт.
- Поэтому нержавейку фрезеруют на станке с редуктором или шпинделем на 8000–12 000 об/мин, например на вертикальном обрабатывающем центре, а портальные фрезеры для дерева оставляют для тонкого листа и гравировки.
- Лучше ходить боковыми проходами с малой шириной реза (5–10 процентов диаметра) на полной глубине, чем резать паз за один заход: нагрузка равномерна, а тепло уходит в стружку.
Чем нержавейка отличается от конструкционной стали
У аустенитных сталей (с хромом и никелем, марки 12Х18Н10Т, AISI 304 и 316) есть три свойства, которые определяют технологию.
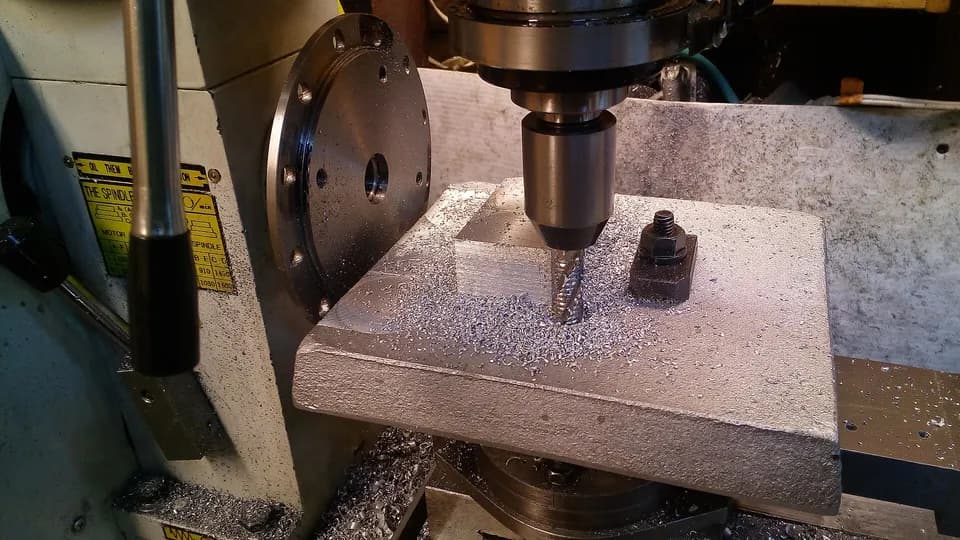
Наклёп. Пластическая деформация упрочняет поверхностный слой: твёрдость растёт, пластичность падает. Это общее явление для металлов, но аустенитные нержавейки реагируют на него сильнее других. Если фреза не режет, а мнёт металл, на детали остаётся упрочнённая корка, и следующий зуб режет по ней, изнашиваясь быстрее. Отсюда правило: подача на зуб должна быть достаточной, чтобы кромка заходила под упрочнённый слой, и фреза не должна «стоять» на месте.
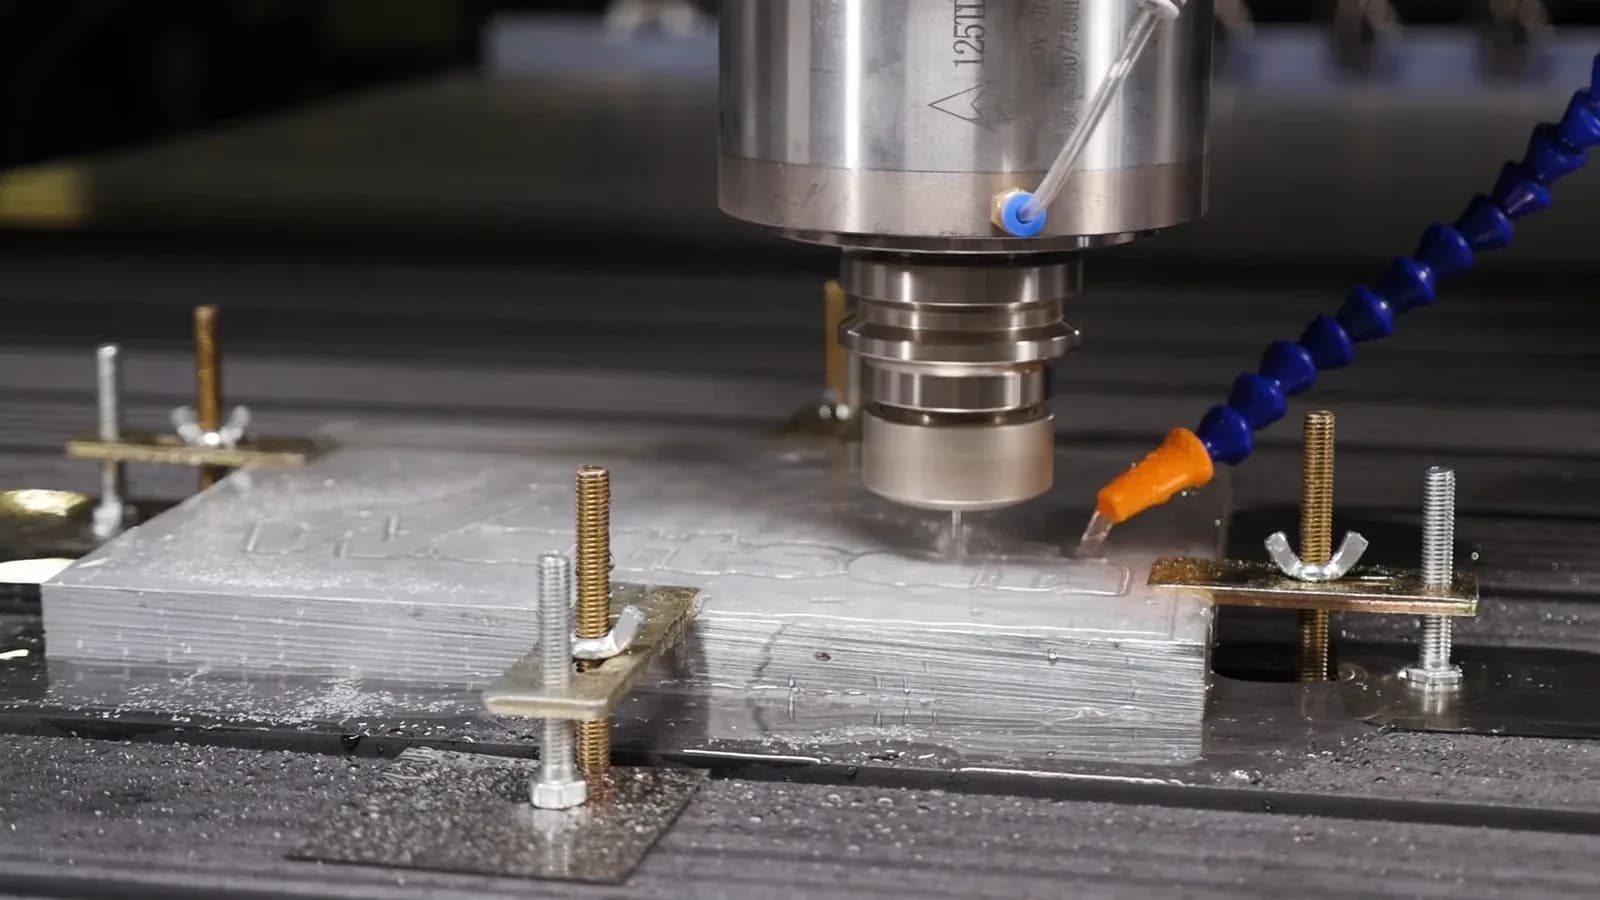
Низкая теплопроводность. Тепло из зоны реза уходит в стружку и инструмент плохо, и режущая кромка нагревается сильнее, чем при резании углеродистой стали. Поэтому нужна СОЖ или хотя бы обильный обдув, а стружку надо уводить из зоны реза.
Вязкость. Стружка длинная и сливная, она наматывается на фрезу и режет щёки паза. Фрезы с вышлифованными стружколомающими канавками и подача СОЖ под давлением решают проблему.
Справочные характеристики марок: 12Х18Н10Т, AISI 304, AISI 316 и сравнение 304 и 316. Все они собраны в группе нержавеющие стали.
Режимы: от скорости резания к оборотам
Скорость резания, обороты и подачу для нержавейки считают по тем же формулам, что для любого материала: n = 1000·vc / (π·D), подача стола = n × число зубьев × подача на зуб. Подробно о формулах — в статье режимы резания при фрезеровании. Ниже стартовые значения для твердосплавной четырёхзубой фрезы с покрытием по нержавейке, боковое фрезерование.
| Диаметр, мм | Скорость резания, м/мин | Обороты, об/мин | Подача на зуб, мм | Подача стола, мм/мин | Глубина × ширина реза, мм |
|---|---|---|---|---|---|
| 6 | 80 | 4244 | 0,025 | 424 | 6 × 0,6 |
| 10 | 100 | 3183 | 0,040 | 509 | 10 × 1,0 |
| 12 | 100 | 2653 | 0,050 | 531 | 12 × 1,2 |
| 16 | 100 | 1989 | 0,060 | 477 | 16 × 1,6 |
Значения — ориентиры для проб на жёстком станке с хорошей СОЖ. Реальный режим даёт производитель фрезы для конкретного покрытия и марки стали. Если стружка синеет и режет перчатку, значит скорость резания велика. Если слышен визг и на поверхности блестят полосы, значит подача мала.
Мощность и момент: почему шпиндель от дерева не подходит
Мощность резания считают по объёму снимаемого металла. Для нержавейки удельная сила резания порядка 2400 Н/мм² (ориентир; точное значение берут из справочника режимов или каталога инструмента). Мощность в ваттах равна объёму в мм³/мин, умноженному на удельную силу и делённому на 60 000.
Пример 1: боковой проход. Фреза 10 мм, глубина 10 мм, ширина 1 мм, подача 509 мм/мин. Объём 10 × 1 × 509 = 5093 мм³/мин. Мощность 5093 × 2400 / 60 000 ≈ 204 Вт. Обороты 3183 об/мин, угловая скорость 333 рад/с, момент около 0,61 Н·м.
Пример 2: паз за один проход. Та же фреза, глубина 3 мм, ширина паза 10 мм. Объём 3 × 10 × 509 = 15 279 мм³/мин, мощность около 611 Вт, момент 1,83 Н·м.
Теперь шпиндель. Быстроходные шпиндели от деревообрабатывающих станков, например 2,2 кВт на 24 000 об/мин, выдают номинальную мощность только на высоких оборотах. Момент у такого шпинделя постоянен: 2200 Вт при 24 000 об/мин (угловая скорость 2513 рад/с) дают 0,875 Н·м. На 3183 об/мин мощность упадёт примерно до 0,29 кВт, а момент останется 0,875 Н·м (при управлении от частотного преобразователя), и это больше первого примера, но вдвое меньше второго. Паз за один проход этот шпиндель не вытянет, а боковой проход будет идти на пределе: любое увеличение нагрузки заставит шпиндель терять обороты.
Отсюда практический вывод. Мощность в паспорте не говорит о способности резать сталь: смотрите на момент на рабочих оборотах и диапазон частот. Для нержавейки нужен шпиндель с постоянной мощностью в диапазоне 3000–8000 об/мин или с механической ступенью, как у станков по металлу.
В паспорте стоит смотреть и на число полюсов. Двухполюсный высокооборотный шпиндель хорош для алюминия и дерева, а для чёрного металла нужен многополюсный моментный, и опускать обороты обычного шпинделя ниже его рабочего диапазона нельзя: он перегреется.
Какой станок брать
У производителя вертикальные фрезерные станки Wattsan для металла (серия VMC) имеют шпиндели 3,7–15 кВт на 8000–10 000 об/мин и массу от 2100 до 13 000 кг, чугунные станины, системы управления Fanuc, GSK или Siemens. Для задач вроде нержавеющих кронштейнов и фланцев подходят модели от VMC 640 с бо́льшим шпинделем (5,5–7,5 кВт), а на VMC 855 с BT40 и шпинделем 11/15 кВт есть запас по моменту. У станков серии VMC указан объём бака СОЖ, например 180 л у VMC 866. Портальные фрезеры серии M1, предназначенные для дерева и мягких металлов, имеют опцию СОЖ, но по шпинделю и станине они рассчитаны на другие материалы, об этом см. фрезерование алюминия. Если вам нужен станок для металла и дерева на одной площадке, прочитайте разбор обрабатывающий центр или фрезерный станок.
Как строить траекторию
Траектория для кармана в нержавеющей стали
- 01
Врезайтесь по спирали или по наклонной.
Вертикальное врезание торцом нагружает центр фрезы, на котором нет режущей кромки.
- 02
Режьте боковыми проходами с малой шириной.
Фреза работает на полной глубине, а ширина реза 5–10 процентов диаметра. Так нагрузка на зуб постоянна, а тепло уходит со стружкой.
- 03
Фрезеруйте попутно (по подаче).
Зуб входит в металл с максимальной толщиной стружки и выходит с нулевой, а не царапает упрочнённый слой, как при встречном фрезеровании.
- 04
Не останавливайтесь в резе.
Любая выдержка (пауза на углу, остановка подачи) оставляет на поверхности упрочнённое пятно. Для этого в CAM используют скругление траектории на углах.
- 05
Оставьте припуск 0,1–0,2 мм под чистовой проход
и сделайте его свежей фрезой или с малой подачей, но не меньше 0,03 мм на зуб.
Отверстия диаметром больше 8 мм при отсутствии сверла нужного размера фрезеруют по спирали. Для резьбовых отверстий пользуйтесь калькулятором отверстия под резьбу.
Износ инструмента и брак
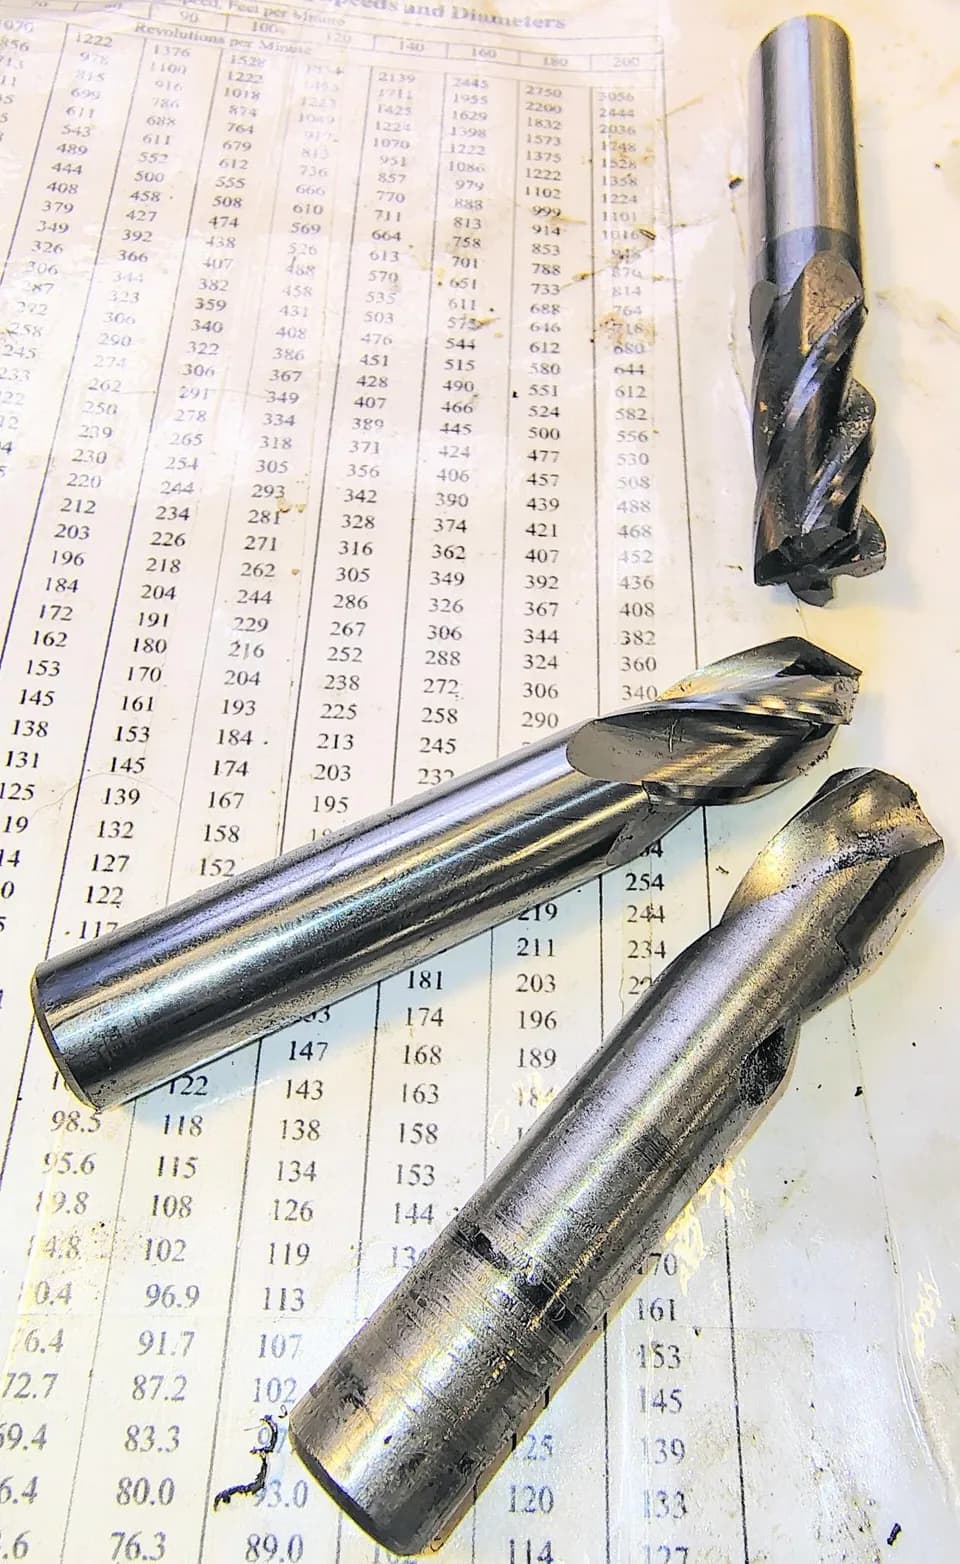
Износ нержавейкой идёт заметно быстрее, чем на углеродистой стали. Ориентир для замены фрезы — износ по задней поверхности 0,2–0,3 мм. Когда на деталях появляются блестящие полосы, растёт шум и усилие, фрезу меняют, не дожидаясь поломки.
| Что видно | Причина | Что сделать |
|---|---|---|
| Блестящие полосы, визг | Наклёп из-за малой подачи или тупой кромки | Поднять подачу на зуб, заменить фрезу |
| Синяя или чёрная стружка | Слишком высокая скорость резания | Снизить обороты на 10–20 процентов |
| Стружка наматывается на фрезу | Нет подачи СОЖ, неподходящая фреза | СОЖ под давлением, фреза со стружколомами |
| Поломка фрезы в углу | Резкое изменение нагрузки | Скругление траектории в углах, меньший шаг |
| Цвета побежалости на детали | Перегрев | Эмульсия, больше СОЖ, меньшая скорость |
| Размер уходит от допуска | Износ и отжим фрезы | Чистовой проход свежей фрезой, коррекция на износ |
Что делать, если станка для металла нет
Тонкий лист нержавейки до 1–2 мм и гравировку по нему на портальном фрезере иногда делают, но с жёстким ограничением по резу и ресурсу инструмента. Для листовых деталей по контуру выгоднее лазер: детали из нержавейки режут оптоволоконным станком, а фрезеровка остаётся для посадочных мест, пазов и резьб. О выборе между технологиями — в разделе лазерная резка и в статье фрезерный или токарный станок.
Частые вопросы
Можно ли фрезеровать нержавейку на станке по дереву?
Только тонкий лист и мелкую гравировку, с жёсткой станиной, СОЖ и низкой подачей на мелкую фрезу. Для регулярной работы не подходит: шпиндель на 24 000 об/мин не даёт момента на нужных 3000–4000 об/мин, а станина и передачи рассчитаны на другие нагрузки.
Какая фреза лучше для нержавейки?
Твердосплавная четырёхзубая или с переменным шагом зубьев, с покрытием для нержавеющих сталей и стружколомающими канавками. Конкретный тип выбирайте по каталогу производителя инструмента. Подробнее: фрезы по металлу для ЧПУ.
Нужна ли СОЖ, если подать воздух?
Обдув выдувает стружку и немного охлаждает, но тепло из кромки уносит не хуже эмульсии только при малых съёмах. Для глубоких карманов и длительной работы нужна СОЖ, особенно под давлением. Подробнее — в статье СОЖ и охлаждение при фрезеровании.
Отличаются ли режимы для 12Х18Н10Т и AISI 304?
По составу это близкие аустенитные стали (12Х18Н10Т ближе к AISI 321, так как легирована титаном), и стартовые режимы у них почти одинаковые. Точные значения для вашей партии и инструмента уточняйте у производителя фрез, а при первых пробах берите более осторожные режимы.
Источники
- Вертикальные фрезерные станки по металлу Wattsan ↗ — Lasercut, каталог, 2026
- Нержавеющая сталь ↗ — Википедия
- Наклёп ↗ — Википедия
- Speeds and feeds ↗ — Wikipedia
- Milling (machining) ↗ — Wikipedia
- CNC machining: the complete engineering guide ↗ — Hubs (Protolabs Network)

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Фрезерование металла и обрабатывающие центры
Все →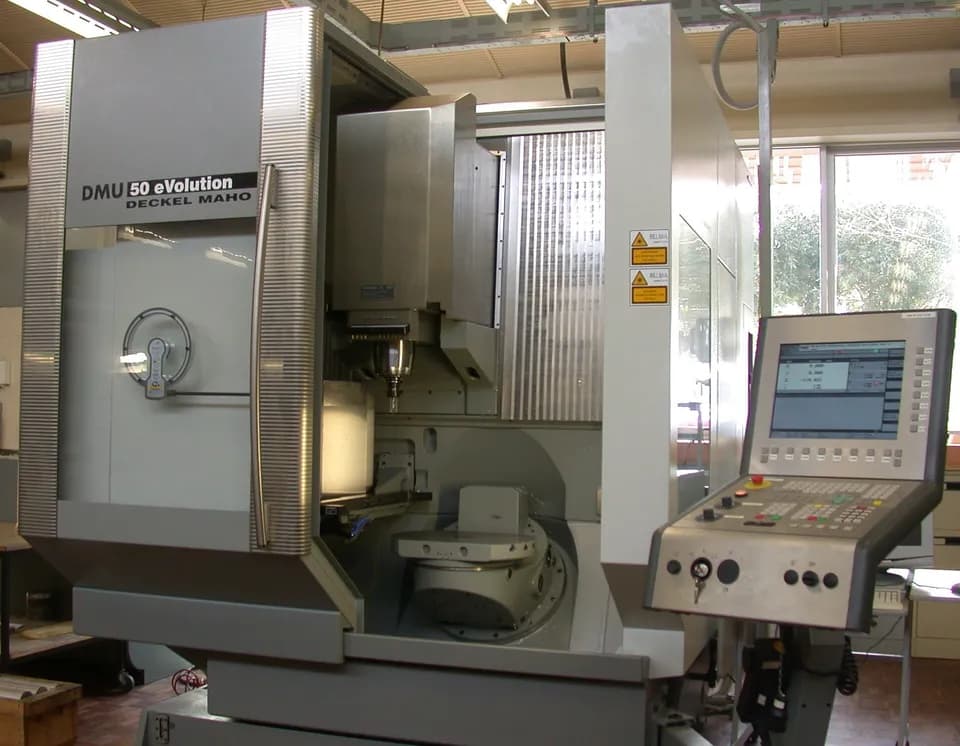
Руководство
Возможности фрезерных станков с ЧПУ

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий