Кратко
- Для металла берут цельную твёрдосплавную фрезу. По каталогам Ragotzky + Gätje и SmiCut скорость резания у неё в 3–5 раз выше, чем у быстрореза, а на стали 45 минутная подача получается примерно в шесть раз больше. Быстрорез оставляют для медленных станков и разовых работ.
- Для алюминия нужны 2–3 зуба, спираль 35–45° и полированные канавки. Покрытие либо не нужно, либо ZrN, TiB₂ или алмазоподобное. AlTiN на алюминий не ставят: у него высокое сродство к алюминию, и металл налипает.
- Для стали и нержавейки берут 4 зуба, а на чистовых проходах 5 и больше, с покрытием AlTiN.
- Прогиб фрезы растёт пропорционально кубу вылета: при вылете 4 диаметра он в восемь раз больше, чем при двух.
- Диаметр хвостовика ограничен цангой: ER-20 зажимает 1–13 мм, ER-25 до 17 мм.
Твёрдый сплав или быстрорез
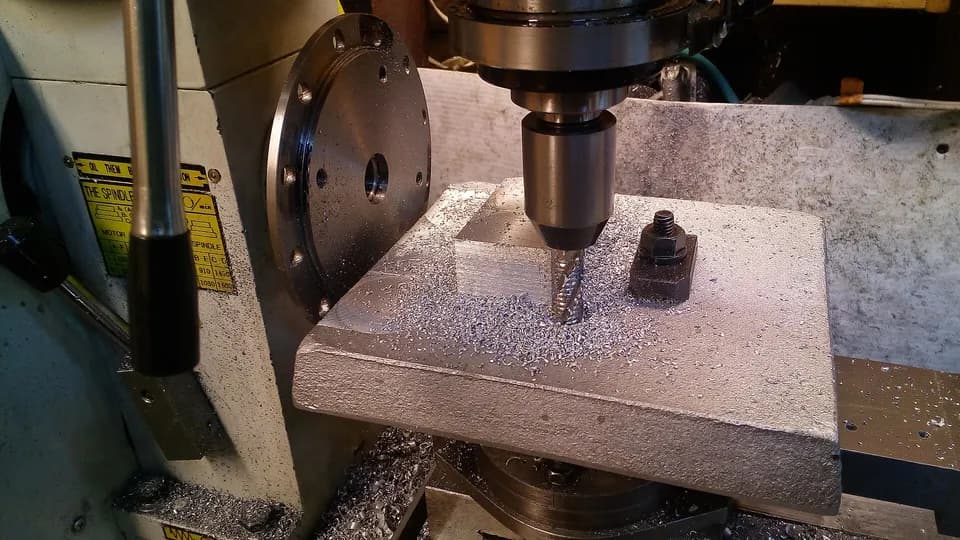
Быстрорежущая сталь после закалки имеет твёрдость выше 60 HRC, у молибденовых марок 63–65 HRC. Она вязкая, прощает биение и редко откалывается. Твёрдый сплав, то есть карбид вольфрама на кобальтовой связке, держит более высокую температуру на кромке, и поэтому резать им можно быстрее, но он хрупкий и от вибрации выкрашивается. Разница в скоростях видна по тем же таблицам, на которых построен калькулятор режимов резания.
| Материал | Быстрорез, Vc, м/мин | Твёрдый сплав, Vc, м/мин |
|---|---|---|
| Углеродистая сталь (Ст3, 45) | 25–55 | 110–180 |
| Нержавеющая сталь (12Х18Н10Т, AISI 304) | 12–25 | 70–120 |
| Алюминиевые сплавы (Д16Т, АМг6, АД31) | 100–250 | 250–600 |
| Латунь и оловянная бронза | 60–150 | 120–180 |
Данные: Ragotzky + Gätje (быстрорез), SmiCut (твёрдый сплав), сведены в калькуляторе; это стартовые значения для жёсткого станка с охлаждением.
Возьмём фрезу Ø10 мм с четырьмя зубьями и боковое фрезерование стали 45. Для быстрореза берём середину диапазона, 40 м/мин: n = 1000 × 40 / (π × 10) ≈ 1270 об/мин. Подача на зуб в середине диапазона калькулятора 0,035 мм, значит Vf = 1270 × 4 × 0,035 ≈ 177 мм/мин. Для твёрдого сплава Vc = 145 м/мин даёт 4615 об/мин, подача на зуб 0,059 мм, Vf = 4615 × 4 × 0,059 ≈ 1089 мм/мин. Разница в 6,2 раза: деталь, на которую твёрдый сплав тратит десять минут, быстрорез будет делать час.
Для станка по дереву у быстрореза есть и вторая беда: 1270 об/мин лежит там, где шпиндель на 24 000 об/мин почти не развивает мощности, об этом подробно в статье про выбор шпинделя. Поэтому быстрорежущие концевые фрезы на таких станках остаются для пластика и разовых работ по мягкому алюминию.
Число зубьев и угол спирали
Чем больше зубьев, тем выше минутная подача при той же толщине стружки и тем прочнее инструмент, потому что растёт сердечник фрезы. Платить приходится местом для стружки: канавки становятся мельче. Harvey Tool описывает это как прямую зависимость, чем крупнее сердечник, тем прочнее фреза и тем меньше места остаётся под стружку.
Алюминий даёт крупную стружку, поэтому классика для него две канавки, а сейчас чаще три: по Harvey, трёхзубые фрезы поднимают производительность и всё ещё справляются с выводом стружки. Для стали традиционно берут четыре зуба, современные каталоги дают пять–семь и больше. Для нержавейки Harvey советует 4–5 зубьев на черновых проходах, четыре на прорезании паза, где стружке нужно больше места, и пять и больше на чистовых.
Угол спирали делит фрезы на пологие (меньше 40°) и крутые (40° и больше). У крутой меньше радиальная сила и лучше выводится стружка, но зуб слабее и фреза сильнее прогибается. Для алюминия стандартные углы 35, 40 и 45°: 35–40° подходят для чернового и пазов, 45° берут на чистовых и при высокоэффективной траектории.
Добавленный зуб не даёт пропорционального выигрыша. Переход с четырёх зубьев на пять теоретически даёт на 25% больше снятого металла за оборот, но подачу так поднять нельзя: фреза перегрузится, и шпинделю тоже понадобится запас по мощности. Формула та же, что в статье про режимы резания: Vf = n × z × fz.
Покрытия: что работает на алюминии, а что на стали
| Покрытие | Для чего | Твёрдость, HV | Предельная температура | Примечание |
|---|---|---|---|---|
| TiN | универсальное для сталей | 2447 | около 540 °C | для нержавейки Harvey Tool предлагает AlTiN |
| AlTiN | легированные и нержавеющие стали, титан | 3589 | около 760 °C | на алюминий не ставят |
| AlTiN нано | закалённые и инструментальные стали | 4181 | около 1150 °C | самая высокая температурная стойкость в линейке |
| ZrN | латунь, бронза, медь, абразивные алюминиевые сплавы | 2243 | около 590 °C | золотистое, трение 0,40 |
| TiB₂ | алюминий и магниевые сплавы | 2804 | около 480 °C | почти не реагирует с алюминием |
| Алмазоподобное (DLC) | алюминий с кремнием, пластики, композиты | 7954–8973 | около 400 °C | трение 0,10 |
Данные Harvey Tool по их линейке покрытий (3 октября 2026 года); температуры пересчитаны из градусов Фаренгейта. У разных производителей покрытия с одинаковой формулой по составу различаются, а TiAlN и AlTiN в каталогах нередко называют по-разному, поэтому за конкретной маркой смотрите паспорт покрытия.
Про AlTiN и алюминий Harvey Tool пишет прямо: из-за высокого сродства к алюминию такие покрытия для него не рекомендуются. Для алюминия покрытие вторично: Harvey замечает, что фреза без покрытия тоже работает хорошо, а число зубьев и угол спирали важнее. TiB₂ он называет лучшим вариантом, потому что покрытие химически не реагирует с алюминием и магнием и стружка к инструменту не липнет. Для сплавов с большим содержанием кремния, например литейных силуминов, берут алмазоподобное покрытие. Если нужна чистая поверхность и очень острая кромка, фреза без покрытия иногда даже лучше: покрытие немного скругляет кромку.
Вылет, хвостовик, цанга
Фреза работает как консольная балка: прогиб растёт как куб вылета и обратно пропорционален диаметру в четвёртой степени. Для оценки берут сплошной цилиндр, а у реальной фрезы сердечник тоньше из-за канавок, так что прогиб ещё больше.
| Вылет из цанги | Относительный прогиб при той же силе |
|---|---|
| 2 диаметра | 1 |
| 3 диаметра | 3,4 |
| 4 диаметра | 8 |
| 5 диаметров | 15,6 |
Практические выводы. Берите самую короткую фрезу, которой хватает на глубину реза, и самый большой диаметр, который позволяет контур: переход с Ø6 на Ø8 уменьшает прогиб примерно в 3,2 раза. Вылет считают от торца гайки до кончика фрезы, поэтому хвостовик сажают в цангу как можно глубже. Режущая часть при этом в цангу не заходит. Для широкой пазовой фрезы берут хвостовик 12 мм или 1/2 дюйма. Так же советует Harvey Tool: брать наименьший вылет и наибольший диаметр из возможных.
Хвостовик подбирают под цангу станка. По таблице Rego-Fix ER-11 зажимает 1–7 мм, ER-16 — 1–10, ER-20 — 1–13, ER-25 — 1–17, ER-32 — 2–22. Каждая цанга берёт диаметр от номинала до номинал минус 1 мм (минус 0,5 мм у мелких), поэтому хвостовик 6 мм кладут в цангу 6 мм, а не 7. На станках с полем от 600×900 до 1300×2500 мм встречается цанга ER-20: она, например, указана у Wattsan M1 6090, M1 1313 и M1 1325 по данным производителя. Значит фреза Ø16 мм сюда не встанет, и для неё нужен ER-25 или другой шпиндель.
Таблица выбора
| Задача | Фреза | Зубья и спираль | Покрытие | Vc из калькулятора, м/мин |
|---|---|---|---|---|
| Д16Т, АД31, АМг6: контур и карманы | твёрдый сплав | 2–3 зуба, 35–45° | без покрытия, TiB₂ или ZrN | 250–600 |
| Литейные алюминиевые сплавы с кремнием | твёрдый сплав | 2–3 зуба, 35–45° | алмазоподобное (DLC) | 250–600 |
| Латунь, бронза, медь | твёрдый сплав | по каталогу | ZrN или без покрытия | 120–180 |
| Сталь 45, Ст3 | твёрдый сплав | 4 зуба, 5 и больше на чистовых | TiN или AlTiN | 110–180 |
| Нержавейка 12Х18Н10Т, AISI 304 | твёрдый сплав | 4 зуба на пазах, 5 и больше на чистовых, спираль больше 40° | AlTiN | 70–120 |
| МДФ, фанера, массив | твёрдый сплав или быстрорез | см. статью про фрезы для дерева | без покрытия | — |
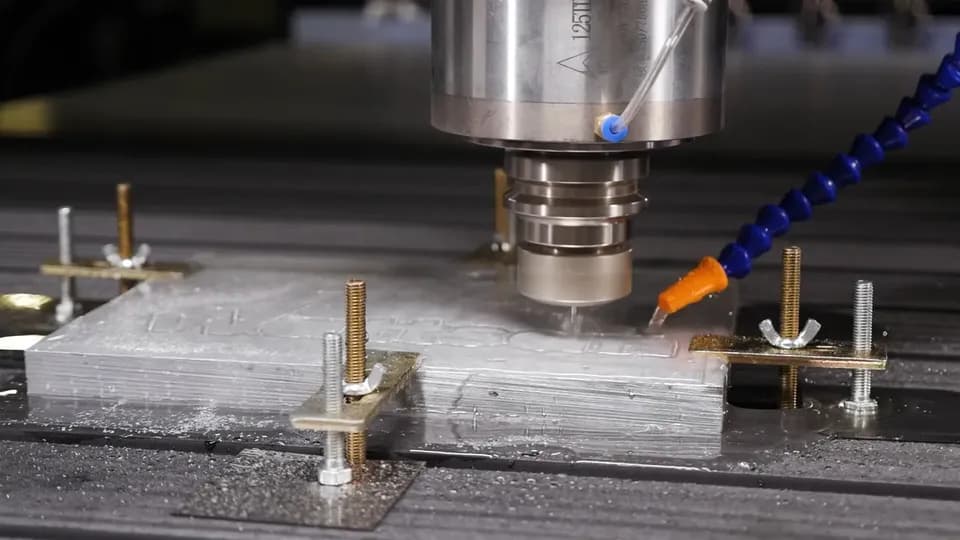
Если на алюминии стружка всё же налипает, ставьте TiB₂ или ZrN и добавьте подачу воздуха или тумана, как в статье про СОЖ и охлаждение. Режимы под конкретные сплавы разобраны в статьях про фрезерование алюминия и нержавейки.
Пример: контур кронштейна из Д16Т 6 мм
Станок класса 1325 с ER-20 и шпинделем до 18 000 об/мин, твёрдосплавная фреза Ø6 мм, глубина 6 мм за один проход. На 18 000 об/мин скорость резания π × 6 × 18 000 / 1000 ≈ 339 м/мин, это в диапазоне 250–600. Подача на зуб по калькулятору для Ø6 по алюминию 0,033–0,046 мм, берём 0,04.
- Две канавки: Vf = 18 000 × 2 × 0,04 = 1440 мм/мин, контур 600 мм проходится за 25 с.
- Три канавки: Vf = 18 000 × 3 × 0,04 = 2160 мм/мин, те же 600 мм за 17 с.
Выигрыш в восемь секунд на каждой детали хорош, пока стружка успевает выходить. В узком пазу во всю ширину фрезы канавки трёхзубой забиваются, и тогда подачу снижают примерно до 60% (так делает калькулятор) или берут две канавки. Первый пробный рез делают на 70–80% расчётной подачи.
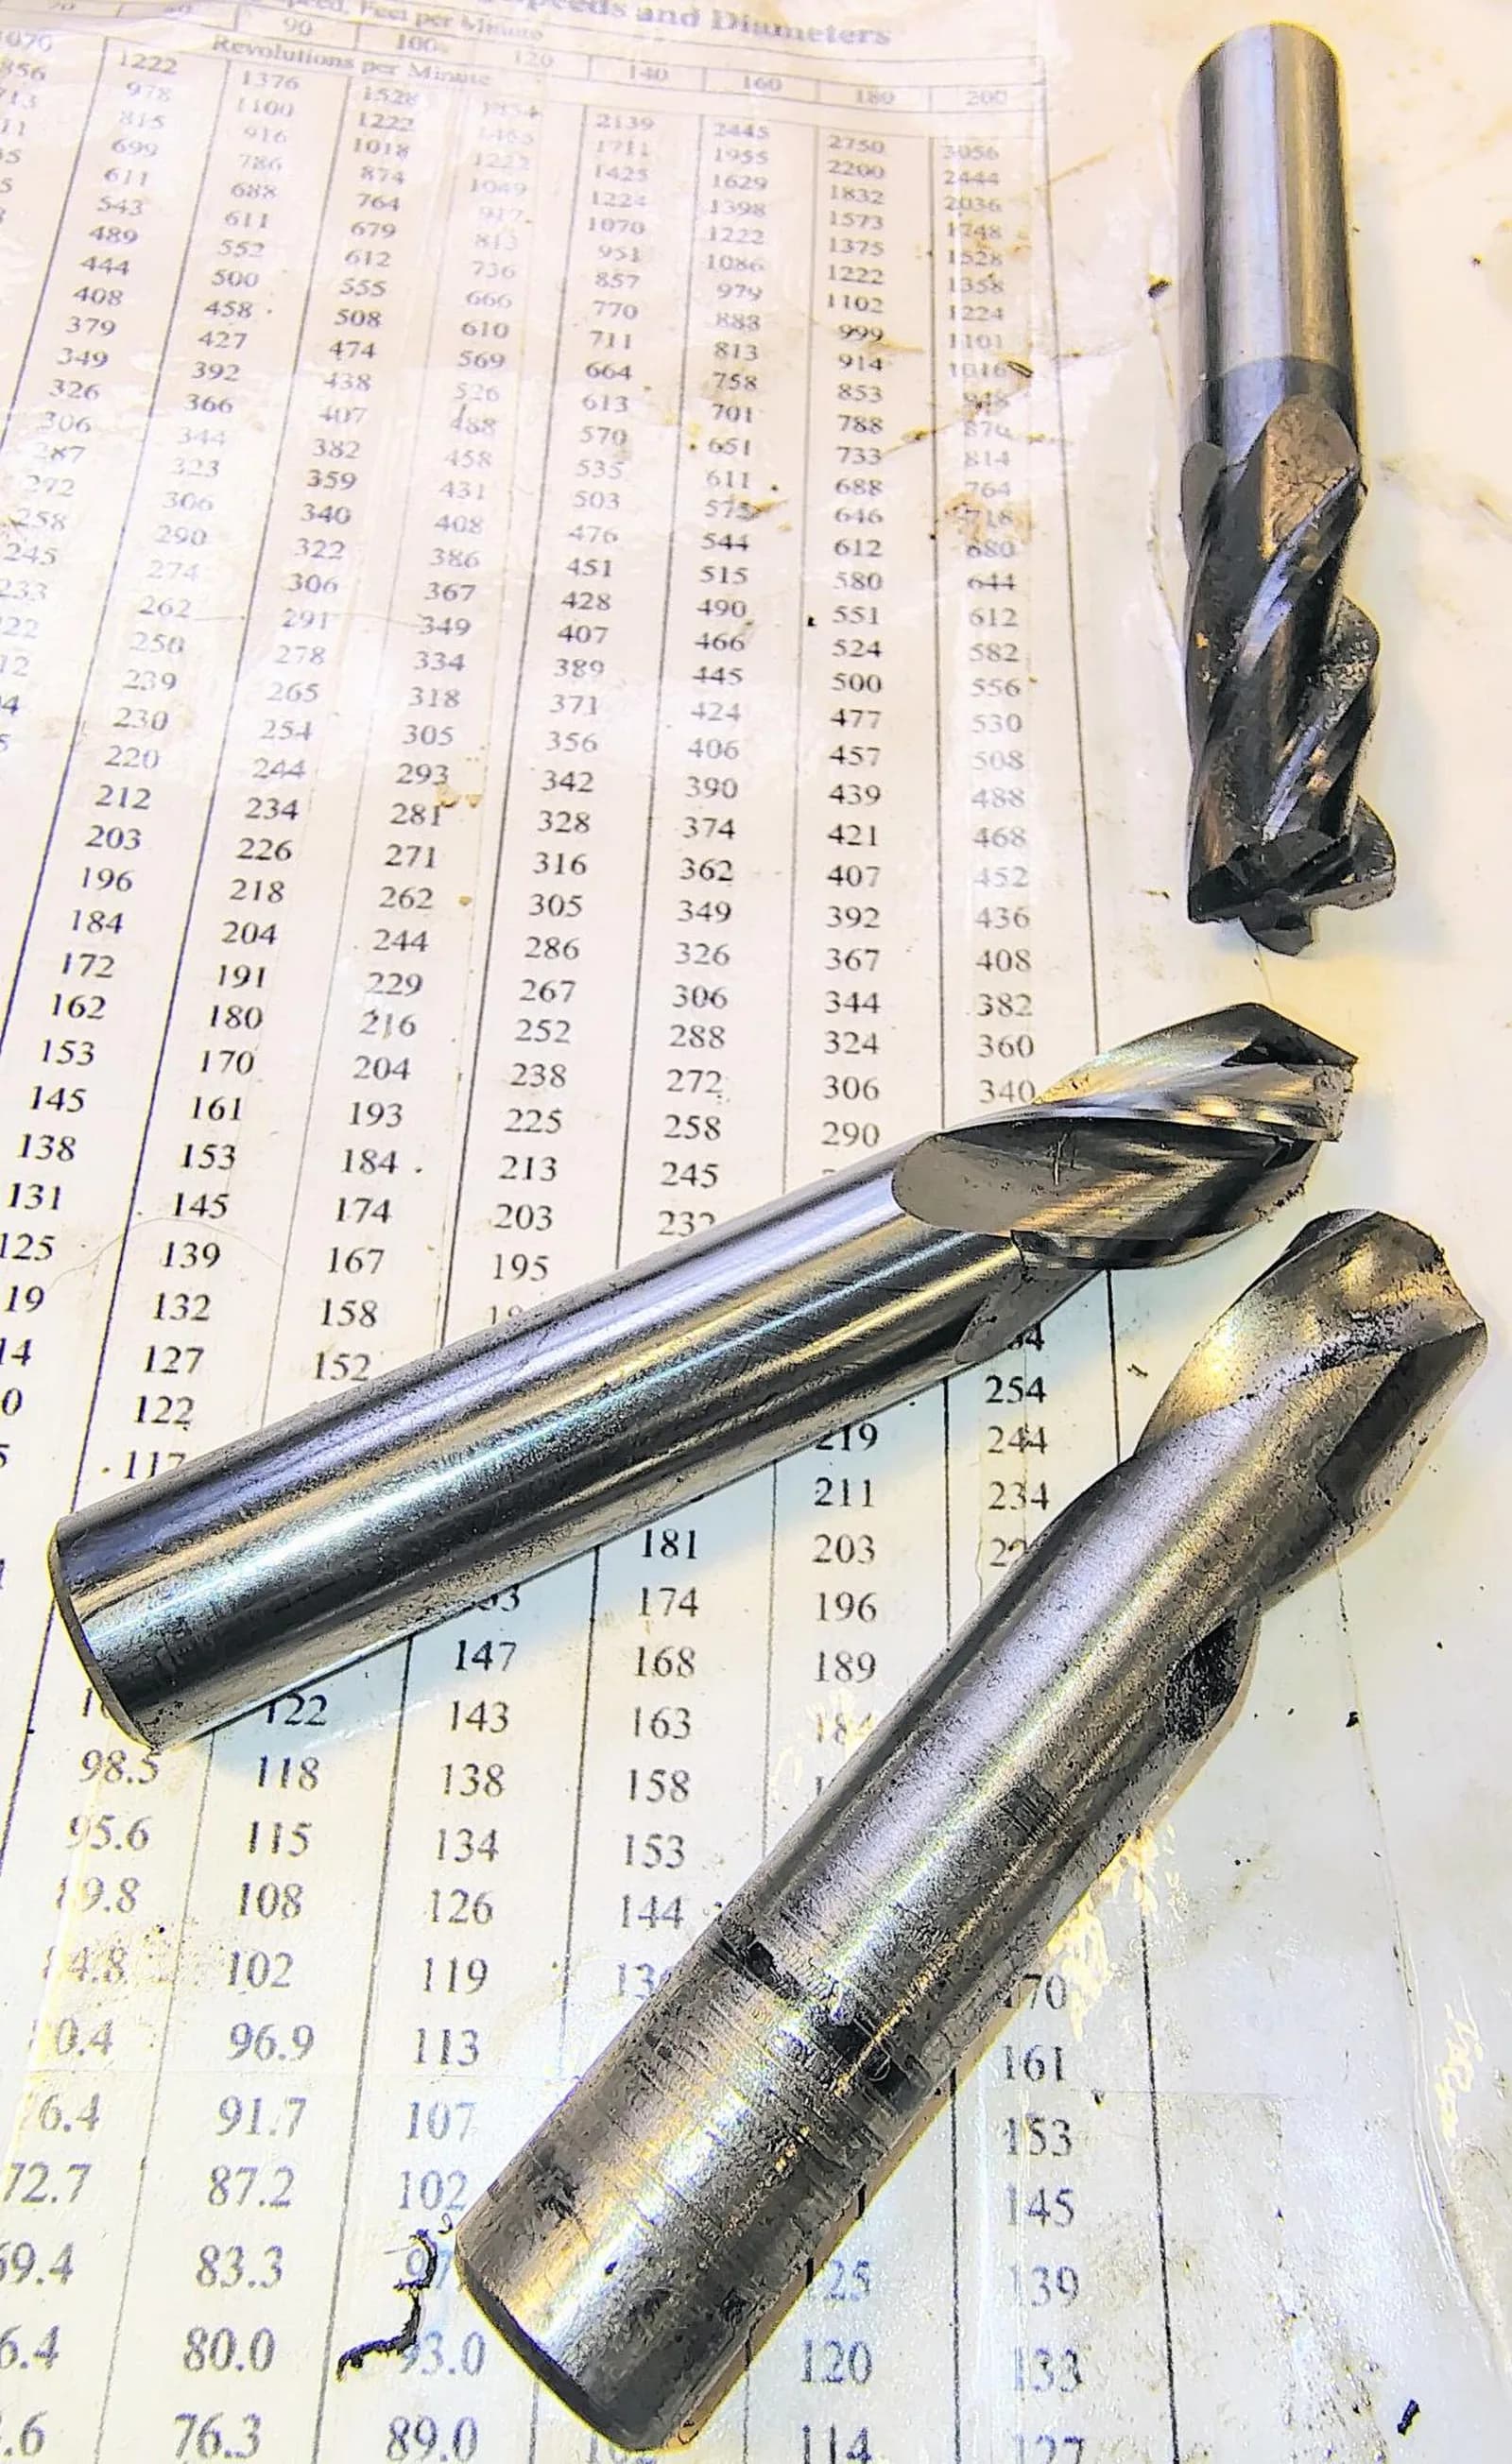
Что ломает фрезы чаще всего
- Большой вылет без нужды. Фрезу выдвигают на «запас», а прогиб растёт кубом.
- Малая подача на зуб. Зуб трёт, а не режет: на алюминии нарастает налипший металл, на нержавейке идёт наклёп.
- Покрытие не по материалу. На алюминии с AlTiN металл налипает, а TiB₂ и ZrN создавались именно под цветные металлы.
- Врезание торцом вниз. Центр фрезы режет хуже боковой кромки, поэтому глубокие карманы начинают со спиральной врезки.
- Тонкие конические граверы. Они ломаются от биения и резкого врезания. На латуни берут угол не меньше 30° и полку не меньше 0,2 мм, вылет делают минимальным, обороты максимальными, а заглубление не больше 0,1 мм за проход. Если на разных шпинделях бьёт один и тот же гравёр, виновата заточка партии.
- Грязная цанга и гайка. Стружка под цангой даёт биение, а твёрдый сплав от биения выкрашивается.
Частые вопросы
Чем фреза по металлу отличается от фрезы по дереву?
У фрез по металлу обычно прочнее сердечник и меньше канавки, подача на зуб в несколько раз ниже, а режущая часть и покрытие рассчитаны на нагрев. Для дерева берут большие канавки и острую кромку, как в статье про фрезы по дереву.
Сколько зубьев нужно для алюминия?
Две или три. Две дают больше места для стружки на глубоких пазах, три позволяют поднять минутную подачу на чистовых проходах и контурах.
Какое покрытие выбрать для алюминия?
TiB₂ или ZrN, для кремнистых сплавов алмазоподобное. Покрытия на основе алюминия и титана (AlTiN) не рекомендуют: алюминий к ним липнет. Полированная фреза без покрытия тоже работает, если хватает подачи и обдува.
Подойдёт ли быстрорежущая фреза для станка по дереву?
Для мягкого алюминия, пластика и дерева да. Для стали и нержавейки нет: скорость резания у быстрореза в 3–5 раз ниже, значит обороты падают туда, где быстроходный шпиндель не даёт момента, а подача получается в несколько раз ниже.
Источники
- Ragotzky + Gätje / Hans Treiber. HSS-Schaftfräser: Richtwerte für vc und fz ↗ — Fräser-Shop, с. 34–35
- SmiCut. Solid Carbide End Mills: cutting data ↗ — SmiCut, 2018
- Tool Coatings ↗ — Harvey Tool, таблица покрытий, проверено 3 октября, 2026
- Flute Count Matters ↗ — Harvey Performance, число зубьев
- Aluminum Machining Guide ↗ — Harvey Performance, зубья, спираль и покрытия для алюминия
- Stainless Steel Machining ↗ — Harvey Performance, нержавейка
- Tool Deflection Remedies ↗ — Harvey Performance, прогиб и вылет
- ER collets dimensions ↗ — Rego-Fix, размеры цанг ER
- Wattsan M1 1325: технические характеристики ↗ — по данным производителя, 2026
Фото: Progress and Poverty / Wikimedia Commons, CC BY 4.0

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Фрезы и режущий инструмент
Все →
Руководство
Применение концевых фрез: какие и для чего?
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий