Кратко
- Номинальная мощность относится к номинальным оборотам. Ниже них момент почти постоянный, а мощность падает вместе с оборотами: шпиндель 2,2 кВт на 24 000 об/мин на 6000 об/мин даёт около 0,55 кВт.
- Момент считают как M = 9549 × P / n: 2,2 кВт на 24 000 об/мин это 0,88 Н·м, а 4,5 кВт на 18 000 об/мин — 2,39 Н·м.
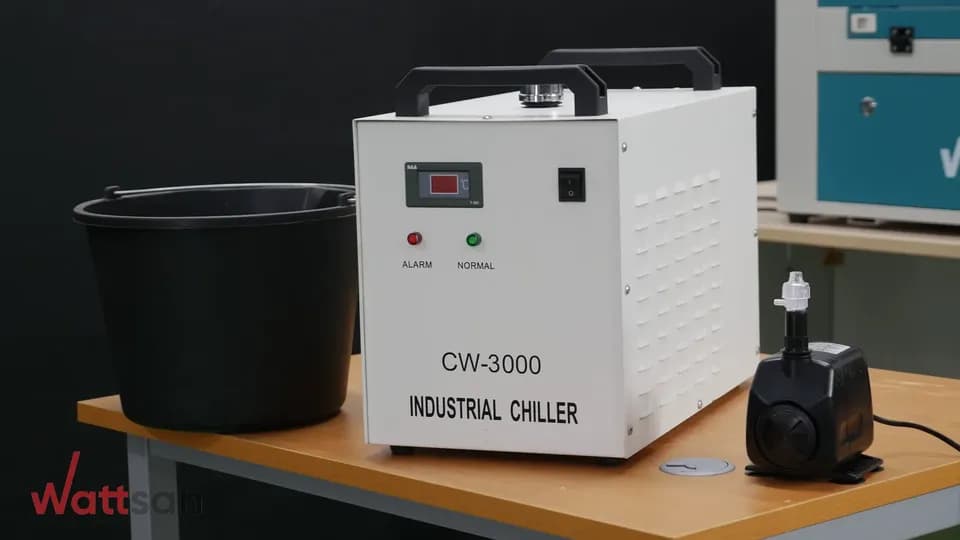
- Воздушное охлаждение проще и не боится мороза. Водяное тише и держит температуру стабильнее, но требует помпы или чиллера, а зимой антифриза.
- Цангу выбирают по хвостовику: ER-11 зажимает 1–7 мм, ER-16 — 1–10, ER-20 — 1–13, ER-25 — 1–17, ER-32 — 2–22.
- Для автосмены нужен конус. ISO30 и BT30 имеют одинаковый конус 7:24, но разные фланцы, и друг в друга не встают.
Киловатты, обороты и момент
Мощность на валу равна моменту, умноженному на угловую скорость. Отсюда момент в ньютон-метрах: M = 9549 × P / n, где P в киловаттах, n в оборотах в минуту. У шпинделя с частотным управлением, пока обороты ниже номинальных, частотник держит постоянное отношение напряжения к частоте, и момент почти не меняется. Мощность в этой зоне растёт линейно с оборотами. Выше номинальных оборотов (режим ослабления поля) мощность держится постоянной, а момент падает.
| Шпиндель | Момент, Н·м | Мощность на 3000 об/мин, кВт | на 6000 | на 9550 | на 12 000 |
|---|---|---|---|---|---|
| 2,2 кВт, 24 000 об/мин | 0,88 | 0,28 | 0,55 | 0,88 | 1,10 |
| 3,0 кВт, 24 000 об/мин | 1,19 | 0,38 | 0,75 | 1,19 | 1,50 |
| 4,5 кВт, 18 000 об/мин | 2,39 | 0,75 | 1,50 | 2,39 | 3,00 |
| 3,8 кВт, номинал 12 000 об/мин (ISO30, автосмена) | 3,02 | 0,95 | 1,90 | 3,02 | 3,80 |
Таблица оптимистична: она предполагает постоянный момент вплоть до 3000 об/мин. На деле шпиндель с собственным вентилятором на низких оборотах охлаждается хуже, и длительная работа с большим моментом на малых оборотах без отдельного обдува обычно невозможна. Последняя строка взята из каталога Teknomotor: серия ATC71 с конусом ISO30 указана там как 3,8 кВт на 12 000 об/мин с максимумом 24 000. На карточке модели той же серии стоят 4,6 кВт при режиме S6 60% и 3,66 Н·м. S6 означает повторно-кратковременную нагрузку, то есть такую мощность шпиндель держит не постоянно, поэтому для расчёта берут меньшее число.
Вывод для станка по дереву: быстроходный шпиндель отдаёт полную мощность на высоких оборотах, а металл часто требует средних. Для нержавейки Ø10 мм нужно около 3000 об/мин, и на таких оборотах шпиндель 2,2 кВт даёт 0,28 кВт. Подробный расчёт есть в статье про фрезеровку нержавейки.
Воздушное или водяное охлаждение
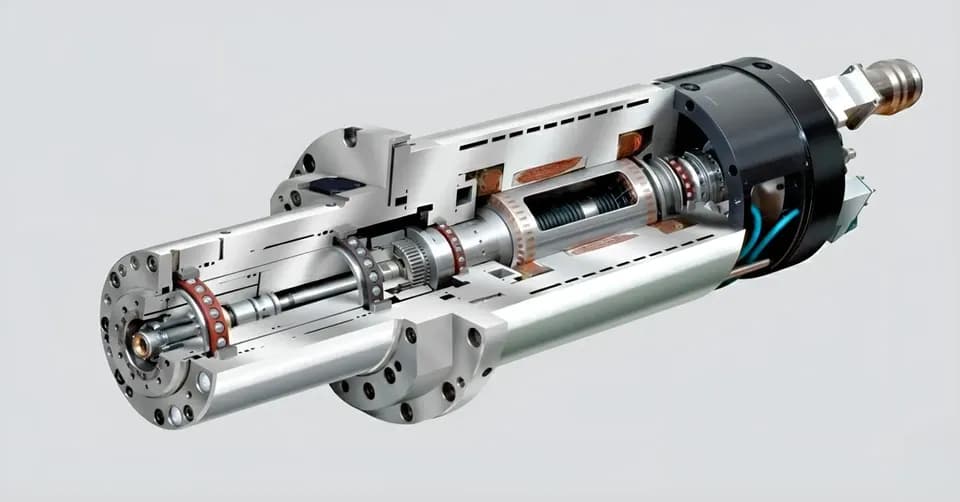
Каталог Teknomotor перечисляет четыре схемы: сжатый воздух, электрический вентилятор, вентилятор на валу и жидкость. На станках с ЧПУ на практике используют две из них.
| Воздушное | Водяное | |
|---|---|---|
| Устройство | вентилятор на валу или отдельный | рубашка с водой, помпа, бак или чиллер |
| Шум | громче | тише |
| Температура | зависит от цеха и забивания решёток | держится стабильнее |
| Что обслуживать | чистить воздуховоды от пыли | уровень воды, трубки, помпу, антифриз |
| Что ломается | перегрев при засоренном канале | отказ помпы, течь, замерзание при минусе |
Если помпа встала, водяной шпиндель перегреется быстро, поэтому реле протока на линии охлаждения не лишнее. Температура в цехе тоже важна: вода без антифриза в неотапливаемом помещении замерзает, а рубашка от этого трескается. Для пыльного холодного цеха удобнее воздушный шпиндель, для длинных проходов в тёплом цехе водяной.
В контур заливают антифриз с ингибиторами коррозии, разбавленный дистиллированной водой; автомобильную омывайку-незамерзайку для этого не используют. Бака на 15–30 литров с радиатором обычно хватает, а вместо аквариумной помпы лучше поставить циркуляционный насос для систем отопления. Обратная магистраль должна быть тёплой, не горячей: если она горячая, контур не справляется.
Цанги ER
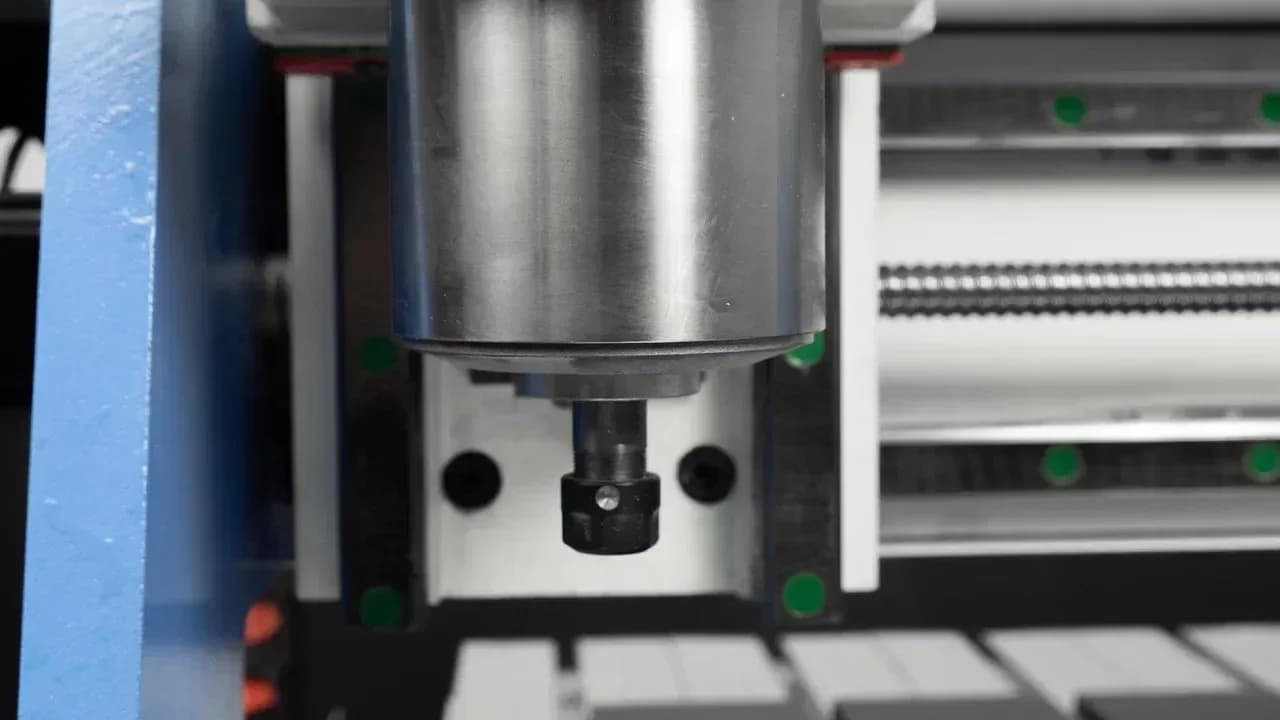
ER — стандартная цанговая система (DIN 6499, ISO 15488), её придумала и запатентовала Rego-Fix в 1972 году. Число в названии примерно равно наружному диаметру цанги в миллиметрах, а диапазон зажима у каждого размера свой.
| Размер | Диапазон зажима, мм | Длина цанги, мм |
|---|---|---|
| ER-11 | 1–7 | 18 |
| ER-16 | 1–10 | 27,5 |
| ER-20 | 1–13 | 31,5 |
| ER-25 | 1–17 | 34 |
| ER-32 | 2–22 | 40 |
Данные Rego-Fix. Каждая цанга зажимает диаметр от номинала до номинал минус 1 мм (у мелких до 0,5 мм), а продаются они в шаге 1 или 0,5 мм. Поэтому хвостовик 6 мм ставят в цангу 6 мм, а не в 7. Чем крупнее цанга, тем жёстче она держит и тем толще хвостовик можно зажать. На шпинделях 2,2–4,5 кВт из таблицы ниже стоит ER-20. Хвостовик сажают в цангу на всю глубину, цангу и гайку перед установкой чистят: стружка под цангой даёт биение, а твёрдосплавная фреза от биения выкрашивается. При каждой смене фрезы цангу с гайкой лучше вынимать и продувать сухим сжатым воздухом: пыль МДФ в цанге и в конусе вала даёт биение, проскальзывание хвостовика и оплавление цанги. Цангу берут точно под диаметр хвостовика, а не собирают цепочку из переходников между типами цанг, потому что каждый переходник добавляет биение. Гайку затягивают ключом не длиннее ладони и следят, чтобы цанга защёлкнулась в гайке, иначе недолго сорвать резьбу на валу. Гайку для замены подбирают по замеру шага и наружного диаметра резьбы на шпинделе: у ER11A это M14×0,75. Диаметр хвостовика влияет и на прогиб фрезы, как показано в статье про фрезы по металлу.
Автосмена: ISO30 и BT30
Автосмена убирает ручную смену цанги и фрезы: оправки хранятся в магазине, а шпиндель разжимает и зажимает конус пневматически, поэтому нужен сухой сжатый воздух. Требования к нему описаны в статье про компрессор. Конус обычно держит инструмент жёстче цанги, зато обороты у таких шпинделей ниже: у серии ATC71 с ISO30 номинал 12 000 об/мин.
| Интерфейс | Стандарт | Конус D1, мм | Фланец D2, мм | Резьба тяги |
|---|---|---|---|---|
| ISO30 (в таблице Rego-Fix — SK 30) | DIN 69871 | 31,75 | 50 | M12 |
| BT30 | MAS 403 | 31,75 | 46 | M12 |
Данные Rego-Fix. У обоих конус 7, но BT не совместим с V-фланцевыми оправками (CAT, ISO 7388-1) из-за разных фланцев, канавок, шпоночных пазов и хвостовика под тягу. Оправки покупают под тип, который указан в паспорте шпинделя. У Teknomotor есть и меньший интерфейс ISO20: шпиндели ATC41 2,2 кВт на 24 000 об/мин.
Частотный преобразователь
Частота вращения асинхронного двигателя n = 120 × f / p, где p — число полюсов. У двухполюсных шпинделей n = 60 × f, поэтому 200 Гц дают 12 000 об/мин, 300 Гц дают 18 000, а 400 Гц дают 24 000. Именно такие пары стоят в каталоге Teknomotor. Преобразователь подбирают по четырём параметрам:
- Максимальная выходная частота преобразователя не ниже частоты шпинделя, то есть для 24 000 об/мин он должен выдавать 400 Гц.
- Мощность и ток преобразователя не меньше паспортных у шпинделя.
- Напряжение: у шпинделей бывают версии 220 и 380 В, и от этого зависит схема питания станка. О вводе и трёх фазах написано в статье про электричество для станков.
- Максимальную частоту в настройках задают по шильдику: выше номинала момент падает, а подшипники работают на режиме, под который шпиндель не рассчитан.
Перед первым пуском в преобразователь вписывают ток, напряжение и максимальную частоту строго с шильдика шпинделя и заранее включают охлаждение. С заводскими настройками на 50 Гц и без токовых данных обмотка может быстро перегреться. Число в названии товара током двигателя не считается: у шпинделя 2,2 кВт на 400 Гц в настройки вписали около 2 А, а при работе он брал 8–9 А. Проверьте и соотношение напряжения к частоте: для шпинделя на 220 В и 400 Гц это около 27 В на 50 Гц, и если привод оставил заводские 380 В на 50 Гц, обмотка получит многократный перебор по напряжению на частоту. Длительно держать такой шпиндель на самых низких частотах не стоит, особенно с воздушным охлаждением.
Если привод не даёт выставить 400 Гц и упирается в 50–72 Гц, поднимайте пределы по порядку: максимальную частоту, затем верхнюю и только потом рабочую. На некоторых приводах потолок в 320 Гц снимается переключением шага индикации частоты с 0,01 на 0,1 Гц. Когда резка стартует, пока шпиндель ещё раскручивается, задайте в пульте станка задержку после команды включения шпинделя, примерно равную времени разгона в частотнике, и убедитесь, что привод берёт команду пуска и задание частоты оттуда, откуда вы думаете.
Если привод уходит в аварию на разгоне, сначала увеличьте время разгона. Не помогло, отсоедините кабель шпинделя от клемм привода и запустите его без нагрузки: ошибка осталась, значит виноват сам привод, исчезла, значит кабель или шпиндель. Обмотки шпинделя при этом сравнивают по сопротивлению (оно должно совпадать между фазами) и проверяют на пробой на корпус, лучше мегомметром, при полностью обесточенном приводе.
Что ставят на станки класса 1325
Поле 1300×2500 мм рассчитано на лист 1220×2440 мм. Производитель указывает для станков Wattsan этого формата шпиндель 3,2 кВт у серии A1, 4,5 кВт у M1 и M3 и 6 кВт у более крупных M1 2030 и 2040.
| Модель Wattsan | Поле, мм | Шпиндель | Обороты, об/мин | Зажим | Примечание |
|---|---|---|---|---|---|
| M1 6090 | 600×900 | 2,2 кВт | 24 000 | ER-20 | ручная смена |
| M1 1313 | 1300×1300 | 3 кВт | 24 000 | ER-20 | ручная смена |
| M1 1325 | 1300×2500 | 4,5 кВт | 18 000 | ER-20 | ручная смена |
| M3 1325 | 1300×2500 | 4,5 кВт* | 18 000 | BT40 | воздушное охлаждение, автосмена |
Данные wattsan.com на 3 октября 2026 года. Рабочая температура станков 5–40 °C: для водяного охлаждения в холодном цехе это повод заливать антифриз. *Для M3 1325 в разделе характеристик указано 4,5 кВт, а в сводной таблице серий на той же странице 7,5 кВт, поэтому мощность лучше подтвердить у производителя письменно.
У M1 1313 момент около 1,19 Н·м, а у M1 1325 вдвое больше, 2,39 Н·м. На средних оборотах, где идёт металл, второй шпиндель отдаёт вдвое большую мощность, а не в полтора раза, как намекает паспортная разница 3 и 4,5 кВт. У M3 с автосменой в спецификации указаны воздушное охлаждение и зажим BT40. Как подобрать станок под лист и задачи в целом, разобрано в статье про выбор фрезера для мастерской по дереву.
Расчёт мощности под режим
Задача: карман в плите Д16Т, твёрдосплавная фреза Ø10 мм, три зуба, глубина ap = 10 мм, ширина ae = 5 мм (половина диаметра). Скорость резания берём 300 м/мин, она внутри диапазона 250–600 из калькулятора режимов.
- Обороты: n = 1000 × 300 / (π × 10) ≈ 9550 об/мин.
- Подача на зуб по калькулятору для Ø10 по алюминию 0,058–0,080 мм, берём 0,06. Vf = 9550 × 3 × 0,06 ≈ 1720 мм/мин.
- Объём: Q = 10 × 5 × 1720 = 86 000 мм³/мин, то есть 86 см³/мин.
- Мощность резания: P = Q × kc / 60 000. Для алюминиевых сплавов kc порядка 700–1000 Н/мм² (ориентир, как в статье про режимы резания), берём 800: P = 86 000 × 800 / 60 000 ≈ 1,15 кВт.
- Момент на фрезе при ω = 1000 рад/с: M = 1150 / 1000 = 1,15 Н·м.
Сравниваем с мощностью шпинделя на 9550 об/мин из таблицы выше. Загрузку выше 70–80% считают тяжёлой (ориентир).
| Шпиндель | Доступно на 9550 об/мин, кВт | Загрузка при ae = 5 мм | Загрузка при ae = 2,5 мм |
|---|---|---|---|
| 2,2 кВт, 24 000 об/мин | 0,88 | 131% | 65% |
| 3,0 кВт, 24 000 об/мин | 1,19 | 96% | 48% |
| 4,5 кВт, 18 000 об/мин | 2,39 | 48% | 24% |
| 3,8 кВт, номинал 12 000 об/мин | 3,02 | 38% | 19% |
Шпиндель 2,2 кВт с таким режимом не справится: обороты просядут или преобразователь отключится по перегрузке. Либо снижают ширину реза до 2,5 мм, и нагрузка падает до 65%, либо берут шпиндель с большим моментом. Это расчёт на бумаге, поэтому первый проход делают на 70–80% подачи и слушают шпиндель.
Частые вопросы
Хватит ли шпинделя 2,2 кВт для алюминия?
Для фрезы Ø6–8 мм, неглубоких карманов и тонкого листа хватает. Для фрезы Ø10 с шириной реза 5 мм при 9550 об/мин, как в расчёте выше, нет: нужен шпиндель с моментом от 1,5 Н·м.
Что выбрать: воздушное или водяное охлаждение?
Воздушное проще и не боится холода, но шумнее и чувствительнее к пыли. Водяное тише и стабильнее по температуре, но зависит от помпы и антифриза. Для пыльного цеха удобнее воздушное, для длинных программ в тёплом помещении водяное.
Можно ли поставить шпиндель мощнее на тот же станок?
Ограничивают не только киловатты. Нужны посадка корпуса, жёсткость портала и оси Z, мощность частотника и сечение питающего кабеля. Производитель станков из таблицы выше пишет, что усиленный шарико-винтовой привод оси Z допускает более мощный шпиндель, но совместимость в каждом случае уточняют письменно.
Чем ISO30 отличается от BT30?
Конус одинаковый, 7:24, диаметр 31,75 мм. Различаются фланец (50 и 46 мм по таблице Rego-Fix), канавка под захват и хвостовик под тягу, поэтому оправки не взаимозаменяемы.
Что спросить у продавца про ресурс шпинделя и запчасти?
Шпиндель работает на износ подшипников, поэтому до покупки выясните срок гарантии на него и на частотник, лежит ли такой же шпиндель на складе или его везут под заказ и кто меняет его на месте. Расходные части гарантия, как правило, не покрывает. По данным компании, выезд инженеров по всей России организует Lasercut, которая работает на рынке с 2009 года.
Источники
- ER collets dimensions ↗ — Rego-Fix, размеры цанг ER
- Spindle interface norms ↗ — Rego-Fix, размеры SK и BT
- ATC71-A-ISO30-LN-2P ↗ — Teknomotor, карточка шпинделя: ISO30, момент 3,66 Н·м, S6 60%
- ATC electrospindles ↗ — Teknomotor, каталог шпинделей с автосменой
- Wattsan M1 1325: технические характеристики ↗ — по данным производителя, 2026
- Wattsan M3 1325: технические характеристики ↗ — по данным производителя, 2026

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Шпиндели и охлаждение
Все →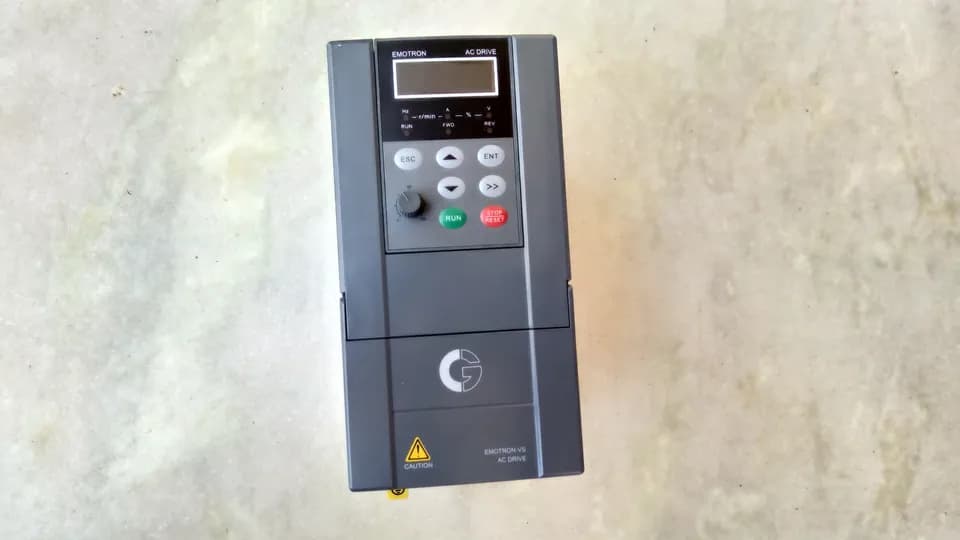

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий