Кратко
Расход воздуха при резке зависит от диаметра сопла и давления: сопло 3 мм при 12 бар потребляет около 0,87 м³/мин, сопло 2 мм около 0,39 м³/мин. Компрессор берут с запасом 25 %, то есть около 1,1 м³/мин и порядка 7,5 кВт для сопла 3 мм. Нужны осушитель и фильтры: масло и влага портят защитное стекло режущей головы.
- Для CO2-станков воздух нужен на поддув в зону реза: компрессор для этого по карточкам Wattsan 6040, 1290 ST, 1610 ST и Zerder FLEX входит в комплект станка и ничего считать не нужно.
- Для резки тонкого металла воздухом под давлением 10–16 бар расход зависит от сопла. Сопло 2 мм при 12 бар потребляет 0,39 м³/мин, 3 мм — 0,87, 4 мм — 1,54.
- Ориентир мощности винтового компрессора около 7–8 кВт на 1 м³/мин. Резка воздухом через сопло 3 мм обходится в 60–70 ₽ в час электроэнергии против 120–150 ₽ в час за азот.
- Воздух должен быть сухим и без масла: осушитель и фильтры нужны всегда. Ресивер объёмом больше 25 литров подпадает под федеральные нормы по оборудованию под давлением.
Где в станке нужен воздух
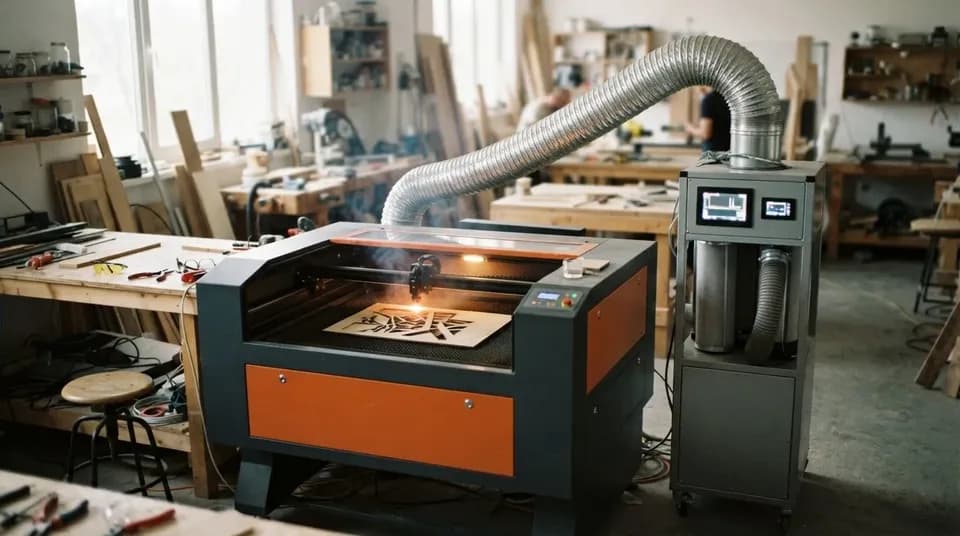
CO2-лазер. Поддув воздуха в зону реза сдувает пламя с кромки фанеры и акрила и защищает линзу от дыма и брызг. Для этого хватает небольшого компрессора или воздушной помпы. У многих станков он уже в комплекте: например, по данным производителей, у моделей Wattsan 6040, 1290 ST, 1610 ST и у Zerder FLEX 1060 и 1390. Если он не работает, станок не должен резать: без поддува фанера вспыхивает.
Фрезер. Воздух нужен станкам с автоматической сменой инструмента и пневматическими зажимами: давление обычно 6–8 бар, расход небольшой. Подробности возьмите в паспорте модели: у станков с автосменой, например Wattsan M2 1616 и M5S 1325, это обязательное условие работы. Воздух для обдува и очистки патрона должен быть сухим, иначе в патроне и в шпинделе появится ржавчина. Для автосмены на линию обычно ставят влагоотделитель или осушитель и отдельно продувают конус, а при долгом простое оправку лучше вынуть из шпинделя. Давление на цилиндр и требования к смазке воздуха берите из паспорта шпинделя.
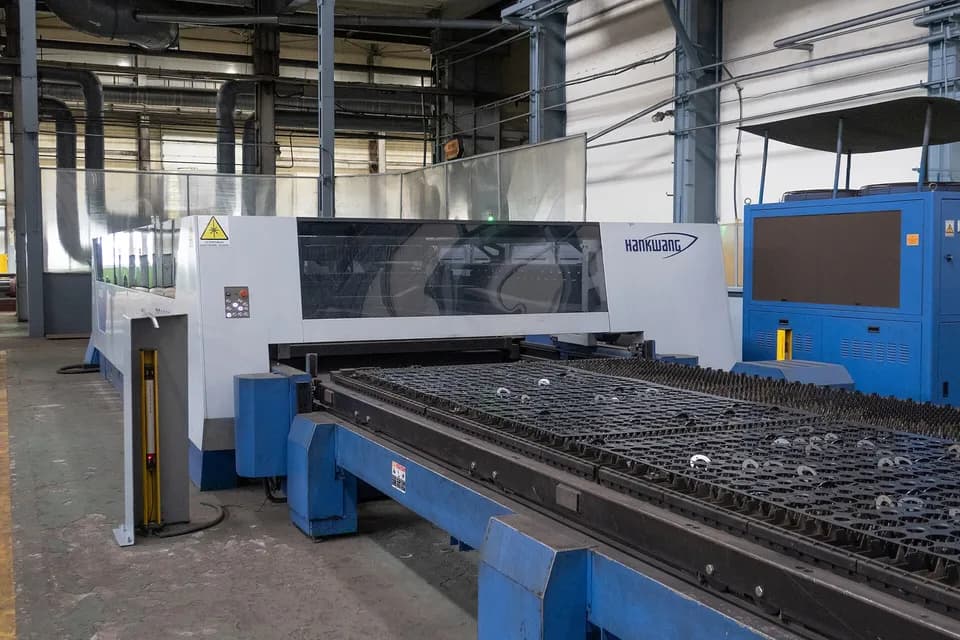
Волоконный станок. Здесь воздух режет металл. Тонкую углеродистую сталь, алюминий и нержавейку до нескольких миллиметров режут сжатым воздухом вместо азота: газ выдувает расплав, а кромка получается чуть темнее, чем при азоте. Давление нужно 10–16 бар, расход большой, и для этого нужен отдельный компрессор высокого давления. В карточке Wattsan 1530A дополнительным газом указаны кислород, азот, воздух и аргон, в комплект входят редукторы для азота и кислорода и система охлаждения, но компрессора нет: его покупают отдельно.
Дальше речь о третьем случае.
Сколько воздуха нужно для резки
Расход воздуха через сопло при давлении выше 1 бар (избыточного) близок к критическому, и считается по формуле истечения. Массовый расход m = 0,0404 × μ × A × p₀ / √T₀, где A площадь отверстия сопла в м², p₀ абсолютное давление в Па, T₀ температура в кельвинах, μ коэффициент расхода (берём 0,8 из-за потерь на входе). Делим на плотность воздуха 1,2 кг/м³ и получаем объём в м³/ч «свободного воздуха», то есть приведённый к атмосферному давлению.
| Диаметр сопла | 10 бар, м³/ч (м³/мин) | 12 бар | 16 бар |
|---|---|---|---|
| 1,5 мм | 11 (0,18) | 13 (0,22) | 17 (0,28) |
| 2 мм | 20 (0,33) | 23 (0,39) | 30 (0,50) |
| 3 мм | 44 (0,73) | 52 (0,87) | 68 (1,14) |
| 4 мм | 78 (1,31) | 93 (1,54) | 121 (2,02) |
Расход растёт пропорционально квадрату диаметра: сопло 4 мм потребляет в 4 раза больше, чем 2 мм. Для резки тонкого листа выбирают сопло 1,5–2 мм, для толстого и быстрой резки 3–4 мм. Реальные значения дают паспорт головы и поставщик, а расчёт нужен, чтобы не купить компрессор в три раза слабее нужного.
Как подобрать компрессор
Производительность. Берите расход самого прожорливого сопла, которое будете использовать, и добавляйте 25 % запаса на утечки, износ и неравномерность. Для сопла 3 мм при 12 бар это 0,87 × 1,25 ≈ 1,1 м³/мин. Указывайте производительность в «свободном воздухе» (FAD) при нужном давлении: в каталогах часто приводят значение для 7–8 бар, а при 12–16 бар оно ниже.
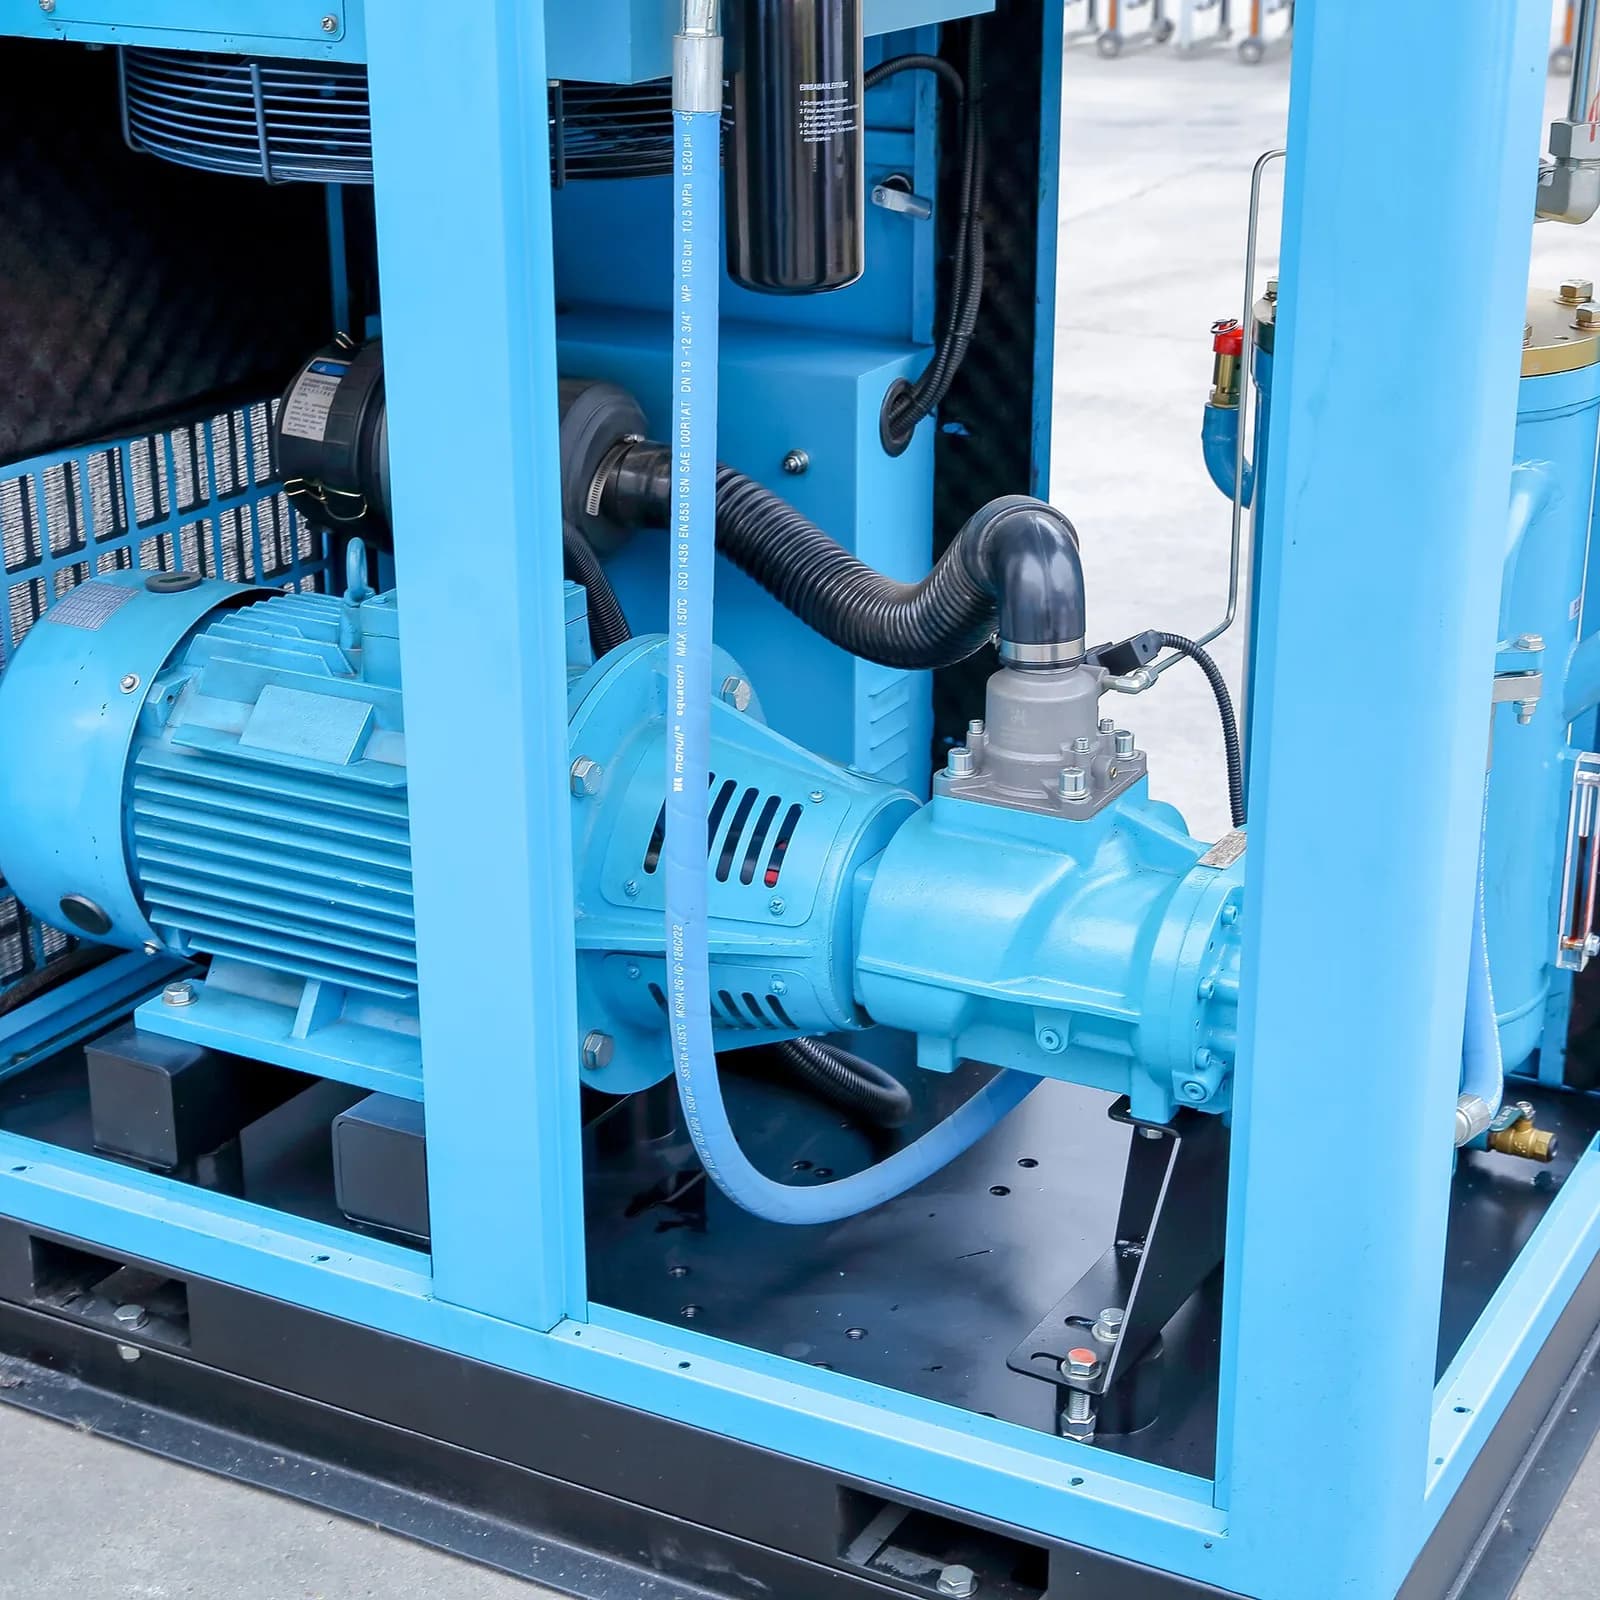
Мощность. Винтовой компрессор тратит порядка 7–8 кВт на каждый кубометр в минуту. Это правило большого пальца, точное значение берут из паспорта. Для 1,1 м³/мин получаем около 7,5–8,5 кВт, то есть компрессор на 7,5 кВт, в тесной связке с волокном 1,5–3 кВт. Нагрузка на сеть идёт в расчёт вводной мощности цеха, как описано в статье об электричестве для станков. При включении мощный компрессор даёт большой пусковой ток, поэтому его обычно запускают через схему «звезда-треугольник» или частотный преобразователь.
Тип. Поршневые компрессоры дешевле, но шумят, греют воздух, плохо работают в непрерывном режиме и дают масляный аэрозоль. Винтовые тише, рассчитаны на длительную работу и стоят дороже. Для цеха с волокном их берут чаще: при резке воздухом компрессор работает почти без пауз. Давление 10–16 бар на поршневых машинах получают двухступенчатыми компрессорами.
Что делать с влагой и маслом
Воздух после компрессора горячий и влажный, в нём есть аэрозоль масла. Если подать такой воздух в режущую голову, на защитном стекле останется плёнка, стекло загорится, а линза потеряет прозрачность. Стандарт ISO 8573-1 (в России ГОСТ Р ИСО 8573-1-2016) вводит классы чистоты воздуха по частицам, воде и маслу. Классы по воде задаются температурой точки росы под давлением, и по стандарту класс 4 это точка росы не выше +3 °C, класс 2 не выше −40 °C. Классы по маслу: в первом классе суммарное содержание масла не больше 0,01 мг/м³.
Какой класс нужен вашей голове, указано в паспорте головы, и производители часто требуют высший класс по маслу и точку росы около +3 °C. Это ориентир, а не норма, проверьте у поставщика станка. Типовая схема подготовки воздуха:
- Компрессор с ресивером.
- Рефрижераторный осушитель, который охлаждает воздух и конденсирует влагу (точка росы около +3 °C).
- Магистральные фильтры: грубая очистка от воды и масла, затем тонкая и коалесцентная до уровня 0,01 мг/м³.
- Сливы конденсата на ресивере, осушителе и фильтрах.
Рефрижераторный осушитель не подойдёт, если трубы идут по неотапливаемому помещению зимой: при температуре ниже точки росы влага выпадет прямо в трубе. В таком случае ставят адсорбционный осушитель с точкой росы до −40 °C. В бюджет цеха осушитель с фильтрами входит вместе с компрессором: в расчётах цеха на 1,5–3 кВт эта строка составляет 250–350 тысяч рублей, как в статье о стоимости цеха лазерной резки.
Ресивер и нормы Ростехнадзора
Ресивер сглаживает пульсации и накапливает запас воздуха. Его объём берут около 1/10 от производительности компрессора в литрах в минуту и больше. Но ресивер это сосуд под давлением, и на него распространяются федеральные нормы и правила в области промышленной безопасности, утверждённые приказом Ростехнадзора от 15 декабря 2020 года № 536. Из них исключены только малые сосуды: вместимостью не более 0,025 м³ (25 литров), у которых произведение давления в мегапаскалях на вместимость в кубометрах не превышает 0,02.
Ресивер на 500 литров при давлении 1,0 МПа даёт произведение 0,5 и под исключение не попадает. Это означает требования к сосуду: паспорт изготовителя, манометр, предохранительный клапан, порядок технических освидетельствований. Как оформить постановку на учёт и кто должен отвечать за безопасную эксплуатацию, уточните в Ростехнадзоре и у поставщика компрессора до покупки, потому что от этого зависит и порядок монтажа.
Самодельные и б/у компрессоры из поршневых головок вроде СО-7 держат в пределах 6–8 бар и обязательно ставят с ресивером, обдувом цилиндров и влагомаслоотделителем. Ресивер лучше купить заводской, с паспортом, а не делать из газового баллона: на стенках остаётся жирная плёнка от прежнего содержимого, а сосуд под давлением без паспорта и расчёта на прочность опасен.
Воздух или азот: что дешевле в час
Для резки тонкой стали воздух дешевле азота. Для сопла 3 мм при 12 бар компрессор потребляет около 7 кВт, при тарифе 10 ₽ за кВт·ч это порядка 70 ₽ в час. В расчёте цеха на 1,5 кВт в статье о стоимости цеха лазерной резки на газ закладывается 120–150 ₽ в час. Воздух в такой схеме экономит около 50–80 ₽ в час, то есть при 120 часах резки в месяц 6–10 тысяч рублей.
Но у воздуха своя цена: в нём 21 % кислорода, и на нержавейке и алюминии кромка окисляется и темнеет. Если заказчик требует светлую кромку, нужен азот. Выбор между CO2 и волокном и разница по толщинам разобраны в статье CO2 или волоконный лазер, а бюджетный расклад цеха по металлу — в статье о бюджете до 2 миллионов.
Размещение
Компрессор шумит 70–80 дБА, греется и забирает воздух из помещения, поэтому его выносят в отдельный отсек с вентиляцией и забором воздуха снаружи. Магистраль прокладывают с уклоном к точке слива, а на каждом ответвлении ставят кран и фильтр. Лучше использовать трубы из нержавеющей стали, алюминия или специальных пластиков для сжатого воздуха, чем чёрную сталь, которая ржавеет и засоряет фильтры.
Компрессор с осушителем и магистралью должен быть готов к приезду инженера, поэтому требования к воздуху согласуйте с сервисом продавца заранее. У Lasercut, например, пусконаладка станка по металлу начинается, когда он стоит на месте эксплуатации и подключён к стабилизатору, и магистраль с воздухом удобнее довести до этого дня (условия пусконаладки).
Частые вопросы
Достаточно ли автомобильного компрессора?
Нет. Он даёт 5–10 бар, но расход на 1–2 порядка меньше нужного для резки и не рассчитан на непрерывную работу. Для поддува CO2-станка воздух не нужен в таком количестве, а для резки металла нужен промышленный компрессор.
Можно ли взять один компрессор на лазер и на пневмоинструмент?
Можно, но воздух для резки должен быть чище, чем для пневмоинструмента. Поэтому подготовку для станка (осушитель и фильтры) ставят на отдельной ветке перед головой.
Как понять, что воздух недостаточно сухой?
Защитное стекло быстро мутнеет, появляются масляные разводы, а на сопле и в голове видна влага. Проверьте слив конденсата, фильтры и осушитель: чаще всего вышел срок замены фильтрующих элементов.
Нужен ли компрессор для CO2-станка 1200×900 мм?
Отдельный нет. По карточке Wattsan 1290 ST воздушный компрессор входит в комплект, и для поддува его достаточно. Мощный компрессор покупают только для волоконного станка.
Источники
- Приказ Ростехнадзора от 15.12.2020 № 536. Федеральные нормы и правила в области промышленной безопасности «Правила промышленной безопасности при использовании оборудования, работающего под избыточным давлением» ↗ — Ростехнадзор
- ГОСТ Р ИСО 8573-1-2016. Сжатый воздух. Часть 1. Загрязнения и классы чистоты ↗ — Росстандарт
- Каталог станков на lasercut.ru, комплектация по карточкам, 2 октября 2026 года ↗ — lasercut.ru
Фото: DEHAHA Compressor / Wikimedia Commons, CC BY-SA 4.0
Автор
Сергей ОрловИнженер по промышленной автоматизации и робототехнике, 11 лет в отрасли
Одиннадцать лет внедряет промышленных роботов и автоматизирует участки на производстве. Пишет о робототехнике, мониторинге оборудования и цифровом производстве.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Рабочее место и цех
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий