Кратко
Перед первым пуском в частотнике задают номинальные ток, напряжение, число полюсов и максимальную частоту по шильдику шпинделя: для 24 000 об/мин двухполюсного шпинделя это 400 Гц. Заводские 50 Гц дают только 3000 об/мин. Пуск с платы идёт замыканием клемм FOR и DCM, обороты задаются напряжением 0–10 В. Аварию на разгоне чаще всего лечит время разгона, а на торможении — время торможения или тормозной резистор.
- Заводская настройка частотника рассчитана на сеть 50 Гц и обычный двигатель. Шпиндель на 24 000 об/мин требует 400 Гц: по формуле n = 60 × f для двухполюсного двигателя это ровно 24 000, а на 50 Гц вал даст 3000.
- В привод вписывают то, что стоит на шильдике шпинделя: ток, напряжение, число полюсов, верхнюю частоту. Ток из названия товара в магазине подводил операторов: вместо 8–9 А стоял ток около 2 А.
- Частота ограничена в нескольких параметрах сразу. Подняли один предел, а привод упирается в другой, и шпиндель «не раскручивается».
- Пуск и обороты с платы задают две вещи: замыкание клемм FOR и DCM и напряжение 0–10 В на аналоговом входе. Если привод оставили на управлении с панели, плата его не слышит.
- На разгоне привод падает из-за короткого времени разгона или замыкания в кабеле и обмотке, на торможении из-за перенапряжения. Сначала увеличивают время, потом отсоединяют кабель и ищут, кто виноват: привод или шпиндель.
Что привод должен знать про шпиндель
Привод не угадывает двигатель, он работает по тем цифрам, которые в нём записаны. Новый привод и привод после сброса на заводские настройки считают двигатель обычным, на 50 Гц, и ограничивают вывод. Операторы, которые ставили шпиндель 2,2 кВт на 24 000 об/мин без настройки, описывают одно и то же: вал вертится лениво, обмотка греется, а иногда за секунды начинает дымить, если охлаждение не включено.
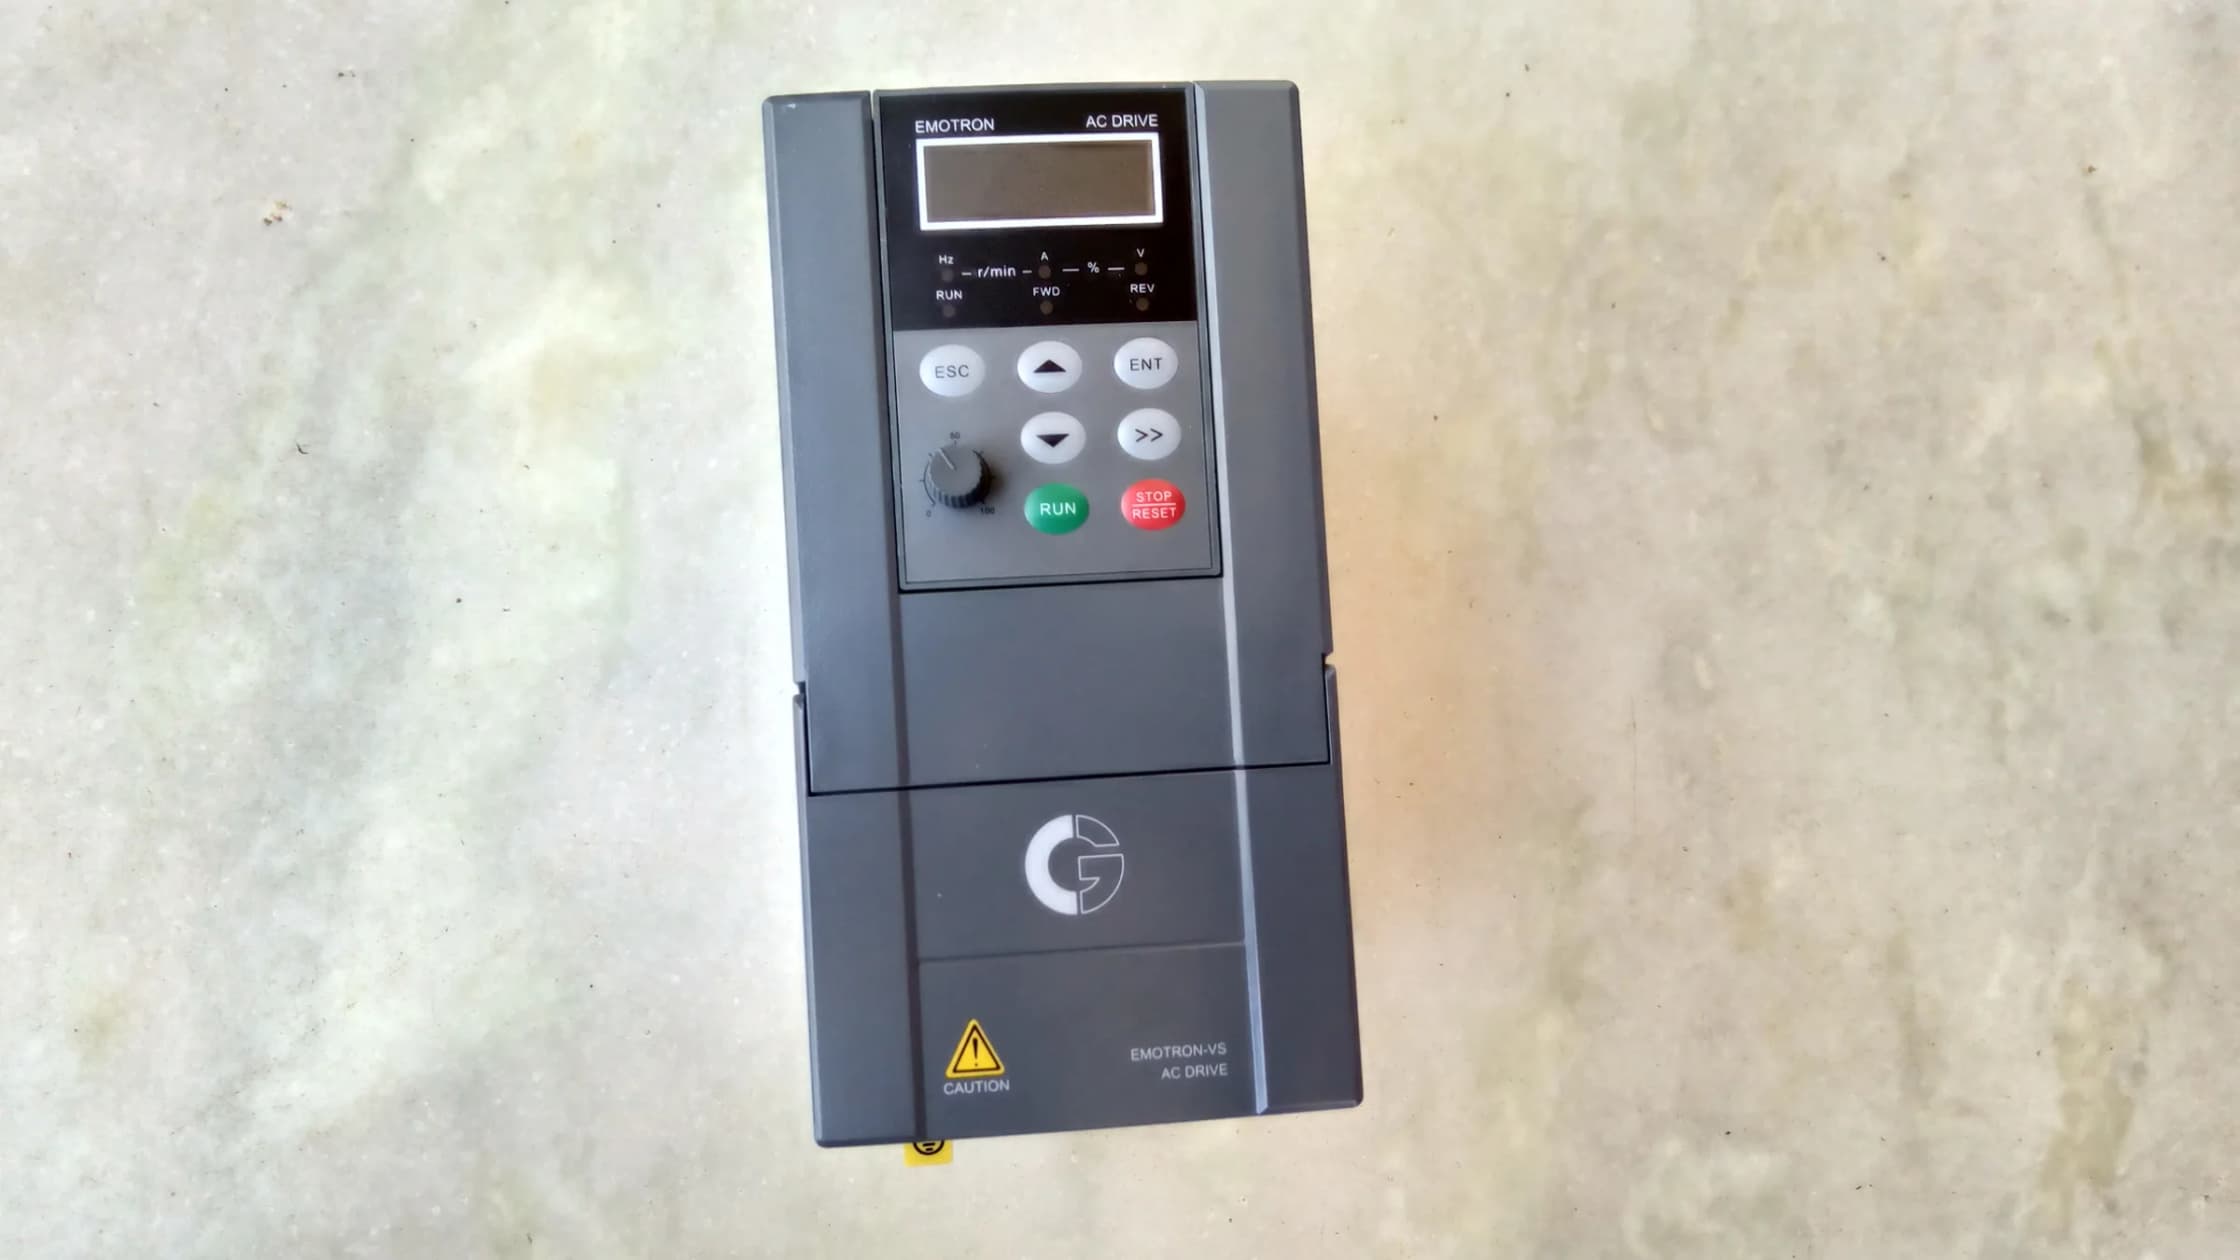
Параметры берут с шильдика шпинделя. Ниже таблица, где номера даны для приводов Huanyang серии HY: по руководству этой серии (редакция HY02D223B) это PD-параметры. У других марок, у перепаянных и безымянных приводов нумерация другая, и перед правкой нужен именно ваш мануал. Названия и смысл повторяются у всех производителей.
| Что задать | Параметр Huanyang HY | Значение для шпинделя 2,2 кВт, 24 000 об/мин, 220 В | Что бывает, если забыть |
|---|---|---|---|
| Базовая частота | PD004 (по умолчанию 50 Гц) | 400 Гц | на высоких частотах падает момент, привод греет обмотку |
| Максимальная рабочая частота | PD005 (по умолчанию 50 Гц) | 400 Гц | шпиндель упирается в 50 Гц и не идёт выше |
| Нижний предел частоты | PD011 (по умолчанию 0) | для водяного охлаждения около 100 Гц, для воздушного около 120 Гц (рекомендация по руководству настройки шпинделя) | на малых оборотах вентилятор и охлаждающая жидкость справляются хуже, чем на рабочих |
| Номинальное напряжение двигателя | PD141 | 220 В по шильдику | привод даёт не то напряжение, обмотка недогружена или перегрета |
| Номинальный ток двигателя | PD142 | по шильдику, для 2,2 кВт обычно 8–10 А | защита срабатывает рано или не защищает |
| Число полюсов | PD143 (по умолчанию 4) | 2 | отображаемые обороты и скольжение считаются неверно |
| Обороты при 50 Гц | PD144 (по умолчанию 1440) | 3000 | то же |
| Время разгона и торможения | PD014 и PD015 | от 5–10 секунд и выше, подбирают по аварии на разгоне | перегрузка по току на разгоне, перенапряжение на торможении |
| Источник команды пуска | PD001 | 1 — внешние клеммы, если шпиндель включает плата | привод не слушает стойку |
| Источник частоты | PD002 | 1 — внешний аналоговый вход, если обороты задаёт плата | обороты застряли на значении с панели |
Две оговорки по таблице. Во-первых, нижний предел по руководству настройки шпинделя лучше не ставить нулевым: на 24 000 об/мин вращение с малыми оборотами подходит для остановки, но не для долгой работы. Во-вторых, время разгона по умолчанию у Huanyang зависит от модели, а у ранних версий оно считается от базы 50 Гц, поэтому реальный разгон до 400 Гц может идти иначе, чем показывает параметр. Если привод падает на разгоне, время увеличивают, а не уменьшают.
Ловушки, на которых застревают чаще всего
Предел частоты стоит в нескольких местах. Поднятая максимальная частота не помогает, если базовая частота осталась 50 Гц или верхний предел задан отдельным параметром. У разных приводов шпиндель упирался то в 50–72 Гц, то в 320 Гц. По описаниям операторов, на части приводов 320 Гц получается из-за шага индикации 0,01 Гц. Поднимают максимальную и верхнюю частоту до рабочей, и только потом задают рабочую.
Параметры не пишутся. Если на дисплее прочерки, а значения не меняются, включена блокировка записи. У Huanyang это PD000 (0 — запись разрешена, 1 — заблокирована; при блокировке не сбросить и заводские настройки). У других марок блокировка может быть отдельной ячейкой, а не паролем, и называется по-разному.
Заводские настройки нового привода. У многих китайских приводов из коробки заданная частота нулевая, реверс запрещён, а источником команд выбрана внешняя клеммная колодка вместо панели, поэтому на кнопку «пуск» привод не откликается. Перед подключением к плате просмотрите эти параметры. Трёхфазный привод включают в однофазную сеть 220 В, только если на нём есть пометка «вход 1/3 фазы». Мощности с этикетки доверять не стоит: у части дешёвых приводов заявленные 3 кВт по факту оказывались 2,2.
Привод 380 В на сети 220 В. Привод на 380 В от одной фазы не заработает, он покажет низкое напряжение. Для питания шпинделя от обычной розетки берут привод с входом 220 В и выходом на три фазы 220 В, а шпиндель с обмотками в треугольник на 220 В. Привод 380 В с выходным напряжением, выставленным на 220 В, питает шпиндель на 220 В, если проверены защитные параметры, но здесь мнения расходятся: часть операторов против.
Мощность привода. Шпиндель меньшей мощности можно подключить к более мощному приводу, вписав в привод ток и напряжение шпинделя и поставив нормальные разгон и торможение. Обратное, то есть слабый привод на мощный шпиндель, оборачивается перегрузкой.
Привод с потолком 400 Гц. Бюджетные приводы ограничены 400–650 Гц. Для оборотов выше 24 000 нужен привод с выходом 800–1000 Гц, а не перепрошивка: операторы называют переделку прошивки ради частоты выше штатной и сброс пароля программатором опасными для привода и обмотки.
Первый пуск по шагам
Как запустить шпиндель на новом приводе
- 01
Подключите охлаждение.
Для водяного шпинделя запустите помпу и убедитесь в потоке, для воздушного проверьте крыльчатку. Без охлаждения шпиндель нельзя даже «прокрутить на пробу».
- 02
Проверьте проводку.
Мультиметром прозвоните три фазы кабеля от привода до шпинделя на обрыв и замыкание фазы на корпус, затем жёлто-зелёную жилу на массу. Сопротивление трёх обмоток должно быть одинаковым.
- 03
Впишите параметры по шильдику
на остановленном приводе: ток, напряжение, полюса, базовую и максимальную частоту, время разгона 5–10 секунд.
- 04
Пуск с панели.
Включите вращение кнопкой привода и поднимайте частоту ступенями: 50, 100, 200, 300 и 400 Гц. На каждой ступени слушайте шум и смотрите ток: он не должен подходить к номинальному на холостом ходу.
- 05
Проверьте направление.
Если вал вращается не туда, поменяйте местами любые два провода на выходе привода. На входе фазы менять бесполезно. Если направление «плавает», ищите обрыв фазы.
- 06
Только потом переходите на управление с платы
и повторите те же ступени уже из программы.
Для обкатки после замены подшипников операторы советуют ориентир: по часу на 10 000, 14 000 и 18 000 об/мин, прежде чем выходить на максимум. Это опыт практиков, у производителя шпинделя в паспорте может быть своя схема, и она в приоритете.
Пуск и обороты с платы или пульта
Привод слушает плату, когда ему разрешили. Для этого в приводе включают внешнее управление (у Huanyang PD001 = 1 для команды пуска, PD002 = 1 для частоты с аналогового входа, а тип сигнала 0–10 В задаёт PD070), а на плате делают две отдельные цепи.
Пуск и стоп. Плата замыкает клеммы «вперёд» и общий (FOR и DCM у Huanyang, у других марок FWD и COM). Проверить цепь проще всего перемычкой: замкнули FOR и DCM, шпиндель пошёл, значит, привод настроен верно, а вопросы к плате. Нагрузка на этом выходе небольшая, и если шпиндель включают через реле, контакты берут с запасом по току шпинделя: реле на 2 А для нагрузки 3,6 А операторы назвали недопустимым.
Обороты. Аналоговый вход привода (VI у Huanyang) ждёт напряжение 0–10 В, и частота пропорциональна напряжению. Если у платы нет аналогового выхода, а есть только ШИМ, ставят преобразователь ШИМ в 0–10 В. Для редкой регулировки хватает потенциометра 4,7–10 кОм между +10 В привода, входом VI и общим проводом.
Типичные причины, по которым обороты не слушаются:
- привод оставили на панели или потенциометре, источники команды и частоты не переключены на клеммы;
- плата выдаёт ШИМ, а привод ждёт 0–10 В, либо у платы для коллекторных шпинделей аналогового выхода нет вовсе;
- на стойках со ступенчатой скоростью (до восьми ступеней по трём-четырём выходам) привод не запрограммирован под ступени, нет общего провода, перепутан режим входов NPN/PNP;
- в кабеле ступеней обрыв или холодная пайка, обороты меняются от шевеления проводов;
- в стойке максимум оборотов задан под 24 000, а шпиндель на 18 000 или 9000: для NC Studio 5.5 со шпинделем 9000 практики пересчитывают обороты множителем 24 000/9000;
- в Mach3 сигнал ШИМ выведен на пин, который не разведён в LPT-кабеле, либо частота ШИМ низкая (200 Гц, шпиндель воет рывками), и её поднимают примерно до 500 Гц;
- плата даёт меньше 10 В, и привод не доходит до 400 Гц: подгоняют усиление и смещение аналогового входа привода или берут 10 В с самого привода.
После команды пуска в программе ставят паузу на разгон, например G04 P5 после M3. Иначе фреза врезается в материал, пока шпиндель ещё набирает обороты. В конце программы нужен M5, причём латиницей: в одном из случаев кириллическая «М» не распозналась, и шпиндель продолжил вращение. Команды управления шпинделем разбирает статья про G-код для начинающих, а о том, что делает программа и что делает плата, рассказано в материале про Mach3, Mach4 и LinuxCNC.
Если смотреть на готовые малые фрезеры, то у Wattsan A1 и M1 в карточках указаны контроллеры NcStudio и RichAuto, а шпиндель 1,5–2,2 кВт. Схема подключения у них уже собрана на заводе, и вопросы по обороту и пуску возникают при замене привода или платы.
Аварии привода: что значит и что делать
Первое, что делают при аварии, это читают код на дисплее и ищут его в руководстве именно своей модели. Привод определяют по шильдику. Таблица ниже собрана по руководствам Huanyang и сверена по общему смыслу с Delta, ABB, Schneider и Invertek: названия кодов у марок разные, а причины одинаковые.
| Что видно | Что это значит по руководству | Что проверяют |
|---|---|---|
| E.OC.A у Huanyang, ocA у Delta | перегрузка по току на разгоне | время разгона, замыкание фаз между собой или на корпус, обрыв фазы, ток двигателя в приводе, туго вращающийся вал |
| E.OC.d, ocd | перегрузка по току при торможении | время торможения, изоляция, тормозное усилие |
| E.ou.d, ov (Delta), DC OVERVOLT (ABB), ObF (Schneider) | перенапряжение на шине при торможении | увеличить время торможения или поставить тормозной резистор, проверить напряжение сети |
| E.Lu | низкое напряжение | питание, просадки сети, потеря фазы на входе, привод 380 В от одной фазы |
| E.OH | перегрев привода | вентилятор, радиатор забит пылью, вентиляция шкафа |
| E.OL, E.OA | перегрузка привода или двигателя | завышенная подача, тупая фреза, ток двигателя в параметрах |
Операторы описывают одни и те же причины, и в каждой приходится идти от простого к сложному.
Перегрузка на разгоне. Время разгона 0,5 секунды для шпинделя с большим ротором не подходит: привод тянет пусковой ток, и защита срабатывает. В одной из тем для привода 5,5 кВт выставляли 15 секунд. Если время увеличили, а авария осталась, смотрят кабель и обмотку.
Перенапряжение на торможении. Ротор на высоких оборотах тормозится, и энергия уходит обратно на шину привода. Её гасит тормозной резистор: он нужен, как правило, станкам с автосменой и мощными шпинделями, где остановка без него занимает 5–15 секунд. Для обычного фрезера по дереву хватает штатного торможения. Если резистор перегревается, измеряют сетевое напряжение: в одном описании при 240–245 В резистор раскалялся до 100–200 °C, а при 230 В режим нормализовался.
Шпиндель туго вращается. После замены подшипников перетянутый вал даёт токовую перегрузку, и виноват не привод. Крутят вал рукой на остановленном шпинделе: должен идти ровно и без заедания.
Что виновато: привод или шпиндель. Отсоединяют кабель от шпинделя на выходе привода. Если авария остаётся, виноват привод, если пропала, то кабель или шпиндель. Второй способ на станках с двумя шпинделями или приводами: поменять местами, и ошибка поедет вслед за неисправным узлом. Обмотки прозванивают на равенство сопротивления и на пробой на корпус, лучше мегомметром, потому что мультиметр не всегда видит межвитковое замыкание и пробой под рабочим напряжением. Помогает и запасной кабель на время проверки.
После хлопка. Привод повторно не включают: сначала проверяют кабель и обмотки. Повторное включение без поиска причины в обсуждениях приводило к новому выгоранию. Одинаковое сопротивление обмоток не исключает короткозамкнутые витки.
Привод, который стареет. Высохшие электролитические конденсаторы, остановившийся вентилятор, забитый пылью радиатор и просадки напряжения проявляются так: привод включается только после прогрева или падает при пуске. Радиатор продувают, вентилятор проверяют, запасной привод держат на складе, если станок кормит заказами.
Кабель, экран, заземление
Помехи от привода, по описаниям операторов, ползут в сигнальные цепи: оси уходят, компьютер зависает. Руководства производителей сходятся в практике.
- Кабель шпинделя берут экранированный. Danfoss, Schneider и Huanyang рекомендуют заземлять экран, причём у Danfoss и Schneider с обоих концов.
- Длина кабеля двигателя ограничена: у Huanyang свыше 15 м для привода 220 В и 30 м для 380 В нужен специальный двигатель или реактор, а на длинном кабеле снижают несущую частоту. У Delta реактор нужен, если кабель длиннее 20 м.
- Контактор, конденсатор или варистор между приводом и двигателем не ставят. Если контактор необходим, его переключают только при снятом выходном напряжении привода.
- Привод и корпус шпинделя подключают к защитному проводнику PE отдельной жилой. Соединять PE с рабочим нулём на самом станке нельзя, схему заземления определяет электрик по правилам для вашей сети.
- Силовой и сигнальный кабели разводят отдельно и не прокладывают вплотную.
- Многожильную жилу под винтовую клемму оконцовывают втулочным наконечником с обжимом, а не пайкой: от вибрации жила ломается на границе облуженного участка.
О вводе питания, защите и стабилизаторе написано в статье про электричество для станков с ЧПУ в цехе.
Когда нужен инженер
Привод в настройке не сложнее розетки, пока всё идёт по паспорту. Сложности начинаются, когда на станке перепутаны провода платы, привод безымянный, шпиндель с замыканием, а заказ стоит. Для готового станка пусконаладка и подключение шпинделя входят в работу продавца. У продавцов с собственным сервисом, вроде Lasercut, пусконаладку делают штатные инженеры, и они же приезжают на ремонт станков, купленных у других продавцов, по условиям пусконаладки.
Частые вопросы
Какую частоту выставлять на шпинделе 24 000 об/мин?
400 Гц как максимальную и базовую, если шпиндель двухполюсный. Обороты вычисляют по формуле n = 60 × f, и 400 Гц дают 24 000 об/мин. Для 18 000 хватает 300 Гц, для 12 000 хватает 200 Гц. Число полюсов и напряжение смотрят на шильдике.
Почему шпиндель не крутится быстрее 3000 об/мин?
Привод ограничен заводскими 50 Гц: 60 × 50 = 3000 об/мин. Поднимают максимальную и базовую частоту до паспортной и проверяют остальные пределы частоты в приводе, а также блокировку записи параметров.
Можно ли питать шпиндель от розетки 220 В?
Можно, если брать привод с однофазным входом 220 В и трёхфазным выходом 220 В и шпиндель на 220 В. Привод на 380 В от одной фазы не заработает. Для мощных шпинделей однофазная сеть упирается в ток, и проще подвести три фазы.
Нужен ли тормозной резистор?
Станку с автосменой и мощным шпинделем нужен: без него торможение занимает 5–15 секунд, и привод падает по перенапряжению. На обычном фрезере по дереву хватает штатного торможения, резистор ставят, если привод уходит в аварию на остановке.
Привод ушёл в аварию и при следующем включении снова. Что делать?
Прочитать код, увеличить время разгона или торможения, затем отсоединить кабель от шпинделя на приводе. Если авария осталась, виноват привод. Если исчезла, прозванивают кабель и обмотки на обрыв, замыкание и пробой на корпус. После хлопка привод без проверки больше не включают.
Источники
- Huanyang VFD manual HY02D223B ↗ — Huanyang, руководство пользователя, параметры PD000–PD183
- Huanyang HY: English manual, глава Fault Information and Troubleshooting ↗ — Huanyang, коды ошибок
- VFD-EL User Manual ↗ — Delta Electronics, 2008
- VLT Micro Drive FC 51 Design Guide ↗ — Danfoss, 2013
- Altivar 12 User manual BBV28581 ↗ — Schneider Electric, 2018
- HuanYang VFD Spindle Control ↗ — Spark Concepts, настройка привода Huanyang под шпиндель
- Подключение инвертора Huanyang к NC Studio ↗ — обсуждение практиков
Фото: Suyash.dwivedi / Wikimedia Commons, CC BY-SA 4.0

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Шпиндели и охлаждение
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий