Кратко
Цилиндр разблокировки шпинделя требует сухого чистого воздуха под давлением, которое задаёт производитель: в инструкции HSD встречаются 6 бар и 10 бар на разблокировку в зависимости от модели, 4 бар на очистку конуса и подпор. Ошибку зажима ищут по порядку: давление и объём воздуха, влага и масло, чистота конуса и затяжка штревеля, датчики с питанием 24 В, клапан и кабель, и только потом сам шпиндель. Ресивер сглаживает просадку при смене инструмента.
- Автосмена зависит от воздуха сильнее, чем от электроники: конденсат, масло, просадка давления и грязь в конусе дают большую часть случаев «не отпускает» и «ошибка зажима».
- Давление задаёт паспорт шпинделя, а не форум. В инструкции HSD для разных моделей встречаются 6 бар на разблокировку инструмента и 10 бар в таблице подключений для ES884–ES888, плюс 4 бар на очистку конуса и подпор.
- Подпор (внутренний наддув) должен работать всегда, пока станок включён, даже когда шпиндель стоит. Воздух для очистки конуса подают всё время, пока цанга открыта.
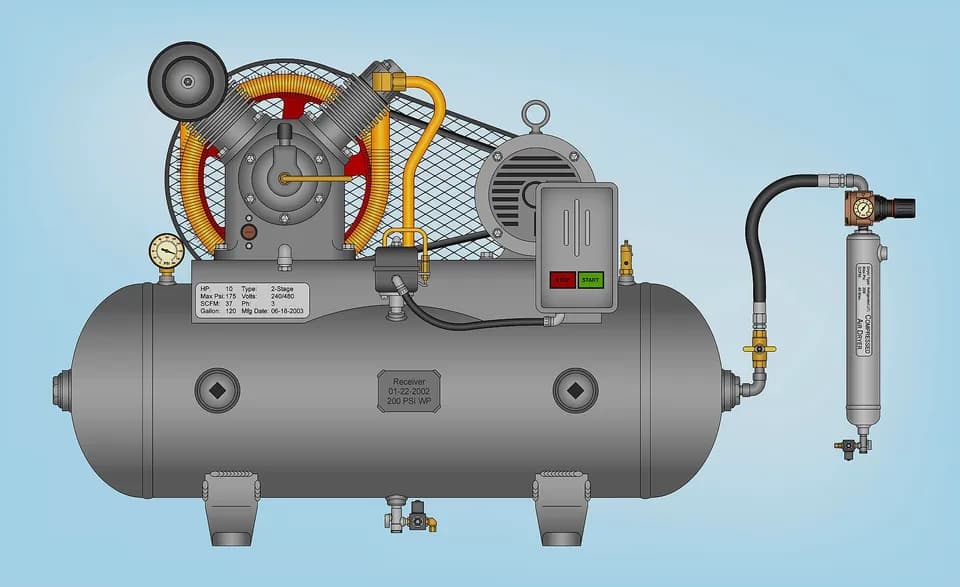
- Ресивер сглаживает расход при смене: цилиндр забирает порцию воздуха за доли секунды, и тонкая магистраль от компрессора её не даёт.
- Ошибку зажима ищут по порядку: давление, воздух, оправка и штревель, датчики и питание 24 В, клапан и кабель, затем шпиндель.
- Выпавшая оправка на вращающемся шпинделе опасна: при подозрении на потерю зажима станок останавливают сразу.
Как устроена автосмена
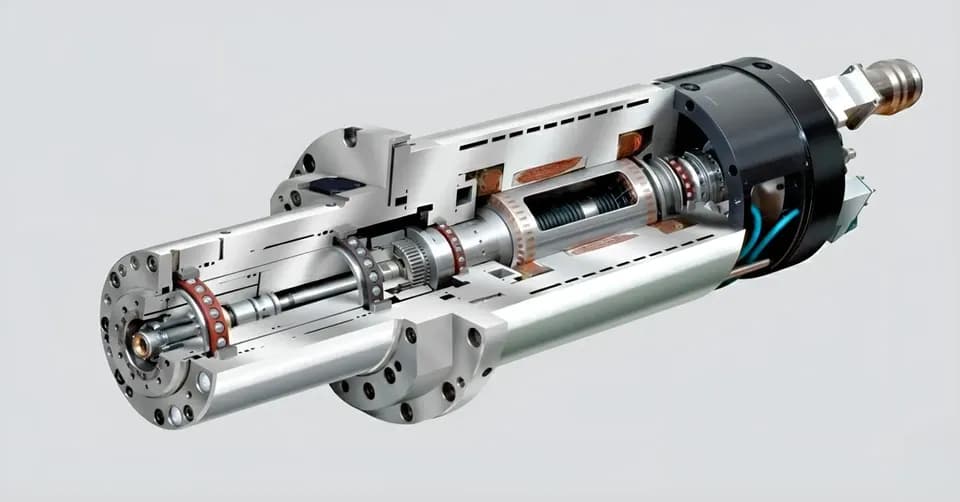
В шпинделе с автосменой оправку (конус ISO30 или другой) удерживает пакет тарельчатых пружин. Для смены инструмента воздух подаётся в цилиндр, поршень сжимает пружины и освобождает штревель (винтовой захват на оправке). Когда воздух снят, пружины снова тянут оправку в конус, поэтому шпиндель держит инструмент без давления и открывает его воздухом.
Датчики следят за тремя состояниями: оправка зажата, оправка отпущена, инструмент есть. Контроллер при смене ждёт нужные сигналы, и если не дожидается за отведённое время, выдаёт ошибку (clamping failure, «недостаточное зажатие»). В обсуждениях практиков путаница возникает из-за входов: у разных шпинделей схемы различаются (пружинная или двойного действия), и назначение входов Tight и Loose не очевидно. Сверяйтесь со схемой конкретного шпинделя.
В инструкции HSD для модели ES939 есть требование, которое объясняет, почему нельзя оставлять инструмент отпущенным на ходу: цилиндр надо держать под давлением, чтобы поршень оставался у верхнего упора вдали от быстро вращающихся частей. Практики формулируют проще: не открывайте зажим, пока шпиндель не остановился.
Давление и расход воздуха
| Контур | Давление по инструкции HSD | Для чего |
|---|---|---|
| Разблокировка инструмента | 6 бар (ES939 — 6 бар максимум); для ES884–ES888 в таблице подключений 10 бар | Сжимает пружины и отпускает штревель |
| Очистка конуса | 4 бар | Выдувает пыль и стружку, пока цанга открыта |
| Подпор (наддув) | 4 бар | Не пускает пыль к подшипникам |
Цифры зависят от модели, поэтому берите давление из паспорта своего шпинделя. Практики называют диапазон 6–7 бар на цилиндр и около 4 бар на остальное. В одной из историй давление в цилиндре поднимали с 8 до 9,5 атм из-за слабой магистрали: если пришлось так делать, ищите потери в магистрали, а не превышайте паспортное значение.
Расход невелик, но неравномерен. Внутренний объём пневмоцилиндра у HSD от 0,12 до 0,23 л (раздел 4.4.6), подпор расходует 11,5–14 л/мин при 4 бар (раздел 4.4.7). Оценка по этим цифрам:
- На одну разблокировку цилиндр 0,2 л при 6 бар избыточных требует примерно 0,2 × 7 ≈ 1,4 л воздуха, приведённого к атмосферному давлению.
- Ресивер 24 л при падении давления с 8 до 6 бар отдаёт 24 × (9 − 7) = 48 л. Хватает порядка 30 разблокировок без работы компрессора.
- Подпор и очистка конуса дают непрерывный расход 12–14 л/мин, то есть около 0,8 м³/ч: для компрессора это мало, а для автомобильного, который не рассчитан на непрерывную работу, предел.
Вывод: производительность компрессора важна меньше, чем сечение трубок и стабильность давления в момент смены. Пятивходовый клапан с глушителями, короткая подводка и ресивер около шпинделя решают просадку. Про выбор компрессора и ресивера подробнее — в статье про компрессор и сжатый воздух, там же нормы по ресиверам.
Влага, масло и лубрикатор
Конденсат ржавит цилиндр и конус и заставляет поршень залипать. Для воздуха на шпиндель практики ставят осушитель или влагоотделитель, а в магистрали ресивер с сливом конденсата. Схема HSD показывает предфильтр 5 мкм и маслоотделяющий фильтр 0,1 мкм: производитель ждёт чистого воздуха без масла, а не воздуха с маслом.
Про лубрикатор мнения разошлись. Одни операторы ставят его на линию к цилиндру и подают масло, чтобы цилиндр не сох. Другие годами не подают масло и ничего не получают, третьи боятся ржавчины на конусе. В руководствах на такой штуцер масла нет, поэтому практика не подкреплена документами. В одной теме выяснилось, что блок подготовки воздуха оказался маслоотделителем, а не маслёнкой: проверьте, что именно стоит у вас. Если мастер советует «капать масло в штуцер», сверьте с руководством шпинделя, а не с форумом.
Ошибка зажима: порядок поиска
Как искать причину ошибки зажима
- 01
Давление.
Манометр поставьте ближе к шпинделю и смотрите на стрелку в момент смены: статическое значение в 6–7 бар может падать до 3–4 при разблокировке на тонкой магистрали.
- 02
Воздух.
Слейте конденсат с ресивера и фильтров. Воздух из продувочного пистолета не должен оставлять капель на сухом листе бумаги. Это бытовой тест, а не стандартная методика.
- 03
Оправка и конус.
Протрите оправки и конус шпинделя обезжиривателем. Убедитесь, что штревель (винт захвата) затянут по инструкции на оправке: слабо затянутый болт захвата даёт «ошибку зажима» на отдельных инструментах. Оправка, простоявшая в шпинделе долгие выходные, прикипает: при долгом простое инструмент вынимают.
- 04
Датчики.
Проверьте индикаторы на плате и питание +24 В, сравните состояние сигналов на исправном и проблемном шпинделе. В меню I/O стойки меняется полярность сигнала (NC/NO): ошибочная полярность даёт ошибку на ровном месте. Датчик положения мог сместиться, а кабель перетереться.
- 05
Клапан и электрика.
Прослушайте клапан на щелчок и проверьте катушку, кнопку выброса и разъём. HSD советует два электроклапана последовательно и два отдельных контура управления: это снижает риск отказа.
- 06
Программа.
Увеличьте задержку после выдува и перед проверкой датчика, проверьте, не выдаёт ли ПЛК ошибку по таймауту.
- 07
Сам шпиндель.
Если всё выше в порядке, подозревайте пружины и цилиндр: их ремонтирует сервис.
Эксплуатация, чтобы не вернуться к ошибке
- Не открывайте зажим до остановки шпинделя.
- Ведите журнал. Дата смазки конуса и очистки, показания давления, число смен: через месяц видно, что меняется.
- Группируйте детали, если автосмены нет. Фрезу для партии меняют один раз.
- Держите ресивер и осушитель в графике. Слив конденсата ежедневно, фильтры по паспорту.
Тяжёлый шпиндель с автосменой, около 16 кг, на лёгкую ось самодельного станка ставить опасно: ресурс таких переделок под вопросом, а самодельный магазин требует программной поддержки. Карусель на небольшом столе не оправдана. Доступ к свободным портам стойки у части станков закрыт паролем разработчика, и подключить датчики без него нельзя.
Автосмена и класс станка
Автосмена нужна, когда в программе несколько операций разными фрезами, и окупается числом смен инструмента в день. Из того, что встречается в мастерских, — у Wattsan M5S 1325 шпиндель с автосменой мощностью 7,5 кВт, а у серии M3 магазин расположен за станиной, по карточкам. Для таких станков, как и в других классах с автосменой, нужен компрессор с осушителем: влага в пневмосистеме недопустима. Если пневматика и датчики не поддаются, а шпиндель на гарантии, диагностику лучше отдать сервису. Lasercut, давно зарекомендовавшая себя на рынке компания, делает пусконаладку и ремонт своими инженерами, в том числе и для станков других продавцов: условия запуска и наладки.
Подшипники шпинделя с автосменой, по рассказам практиков, служат около 1,5–2 лет при круглосуточной работе, о замене и смазке написано в статье про подшипники шпинделя.
Частые вопросы
Можно ли подключить автосмену к обычному компрессору с ресивером на 24 литра?
Для нескольких смен в час да, при условии осушителя и фильтров. Для непрерывной работы и подпора нужен компрессор, рассчитанный на длительный режим.
Что такое Tight и Loose?
Это входы или сигналы зажима и отпускания. Назначение зависит от схемы шпинделя, поэтому сверьтесь с документацией.
Нужно ли масло в линии?
Решает руководство вашего шпинделя. У HSD в схеме стоит маслоотделитель, а не лубрикатор.
Почему ошибка появляется только на одном инструменте?
Чаще дело в оправке: штревель затянут слабо, конус грязный или изношен, либо инструмент прикипел после простоя.
Источники
- HSD Spindle Instructions for Use, стр. 75: схема пневматики, предфильтр 5 мкм, маслоотделяющий фильтр 0,1 мкм ↗ — HSD S.p.A.
- HSD Spindle Instructions for Use, стр. 76: таблица пневматических подключений ES884–ES888 ↗ — HSD S.p.A.
- HSD Spindle Instructions for Use, стр. 78: объём цилиндра, подпор, очистка конуса ↗ — HSD S.p.A.
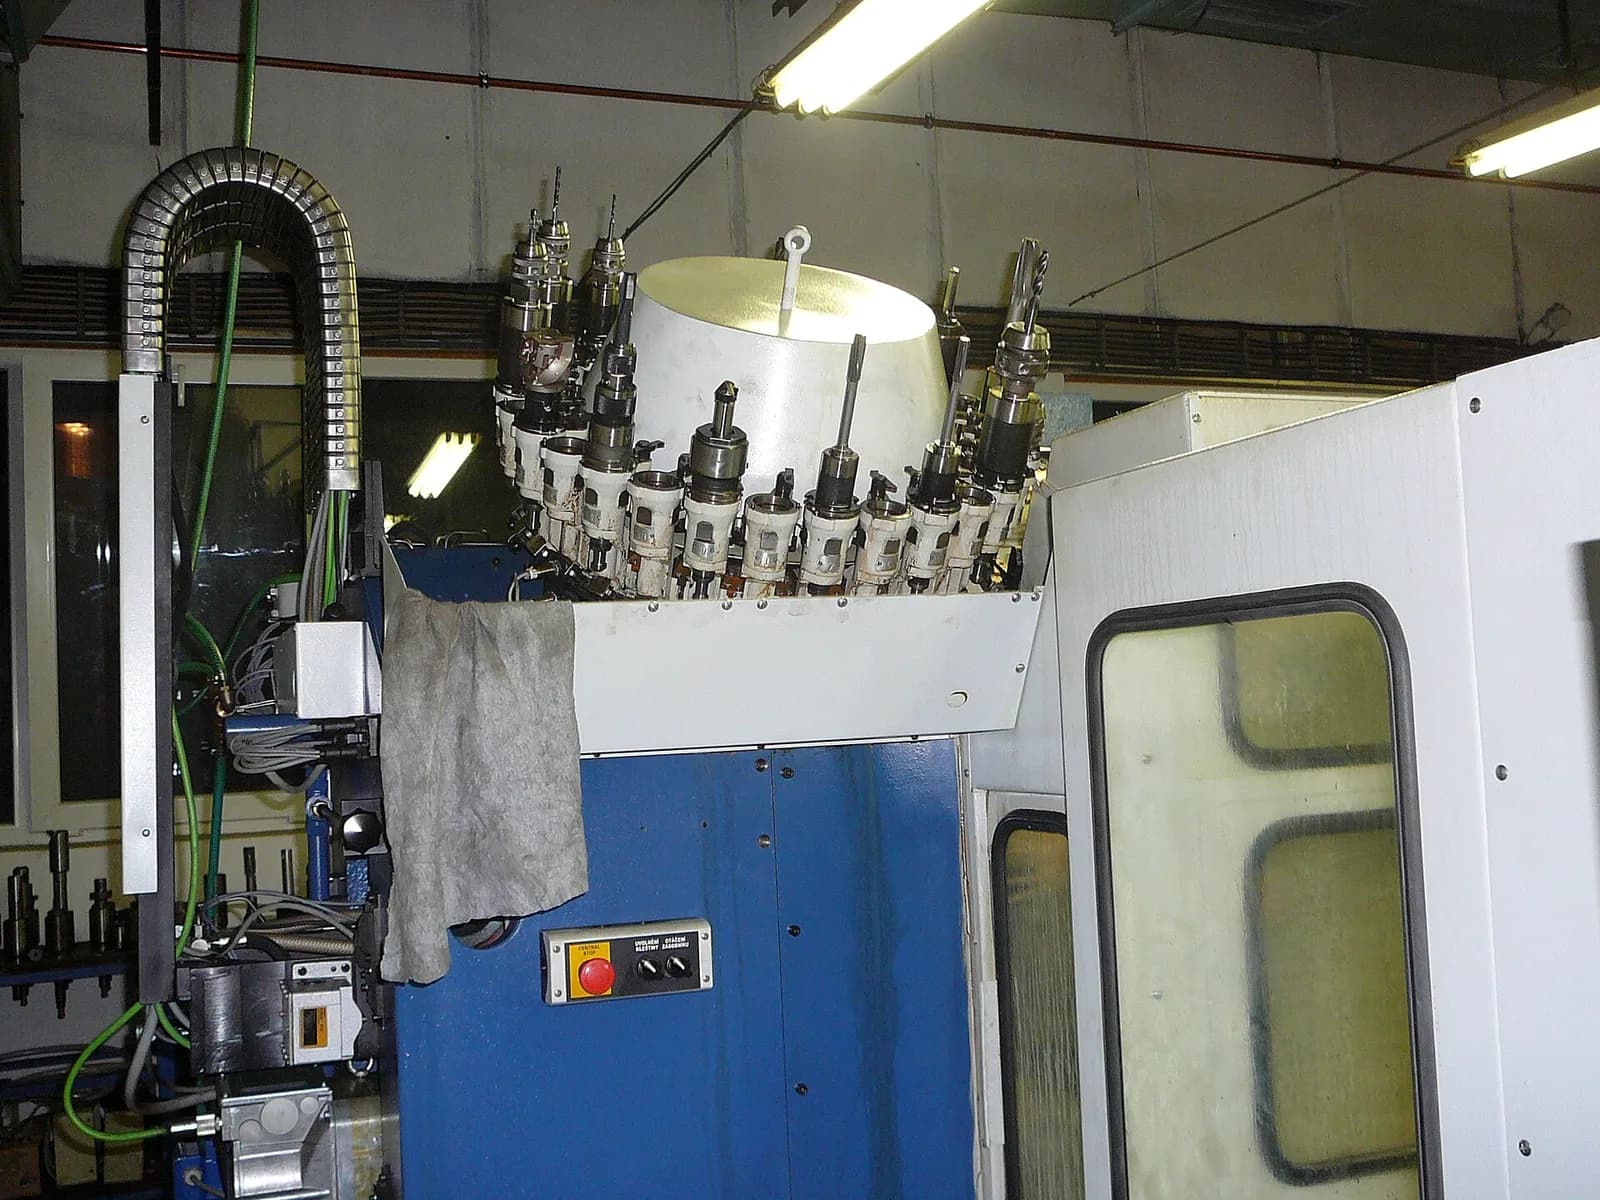
Фото: Sevela.p / Wikimedia Commons, CC BY-SA 3.0

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Шпиндели и охлаждение
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий