Кратко
- Тонкий лист и плиту до 8–10 мм из АД31, АМг и Д16Т можно фрезеровать на жёстком портальном станке со шпинделем от 2,2 кВт, ER-20 и хорошей аспирацией. Глубокие карманы и стальные детали — работа для вертикального обрабатывающего центра.
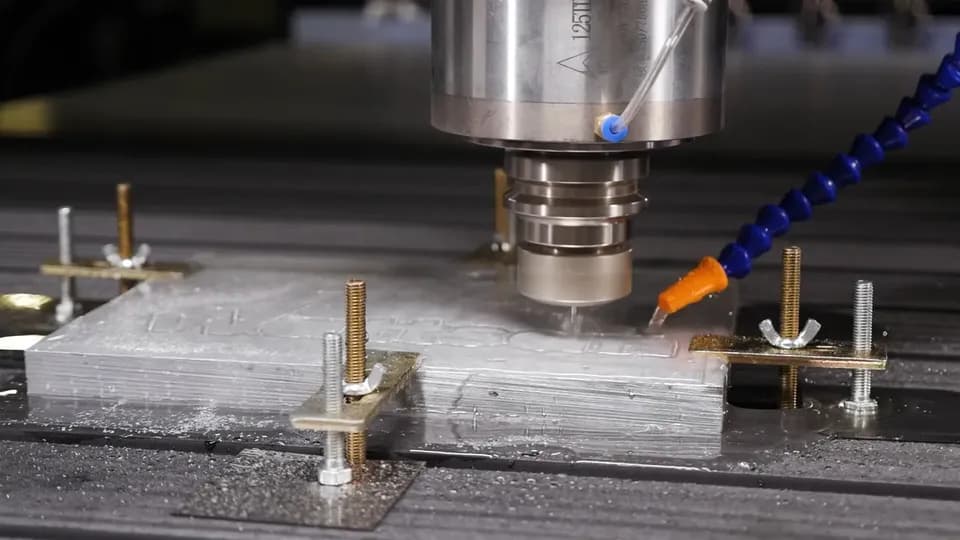
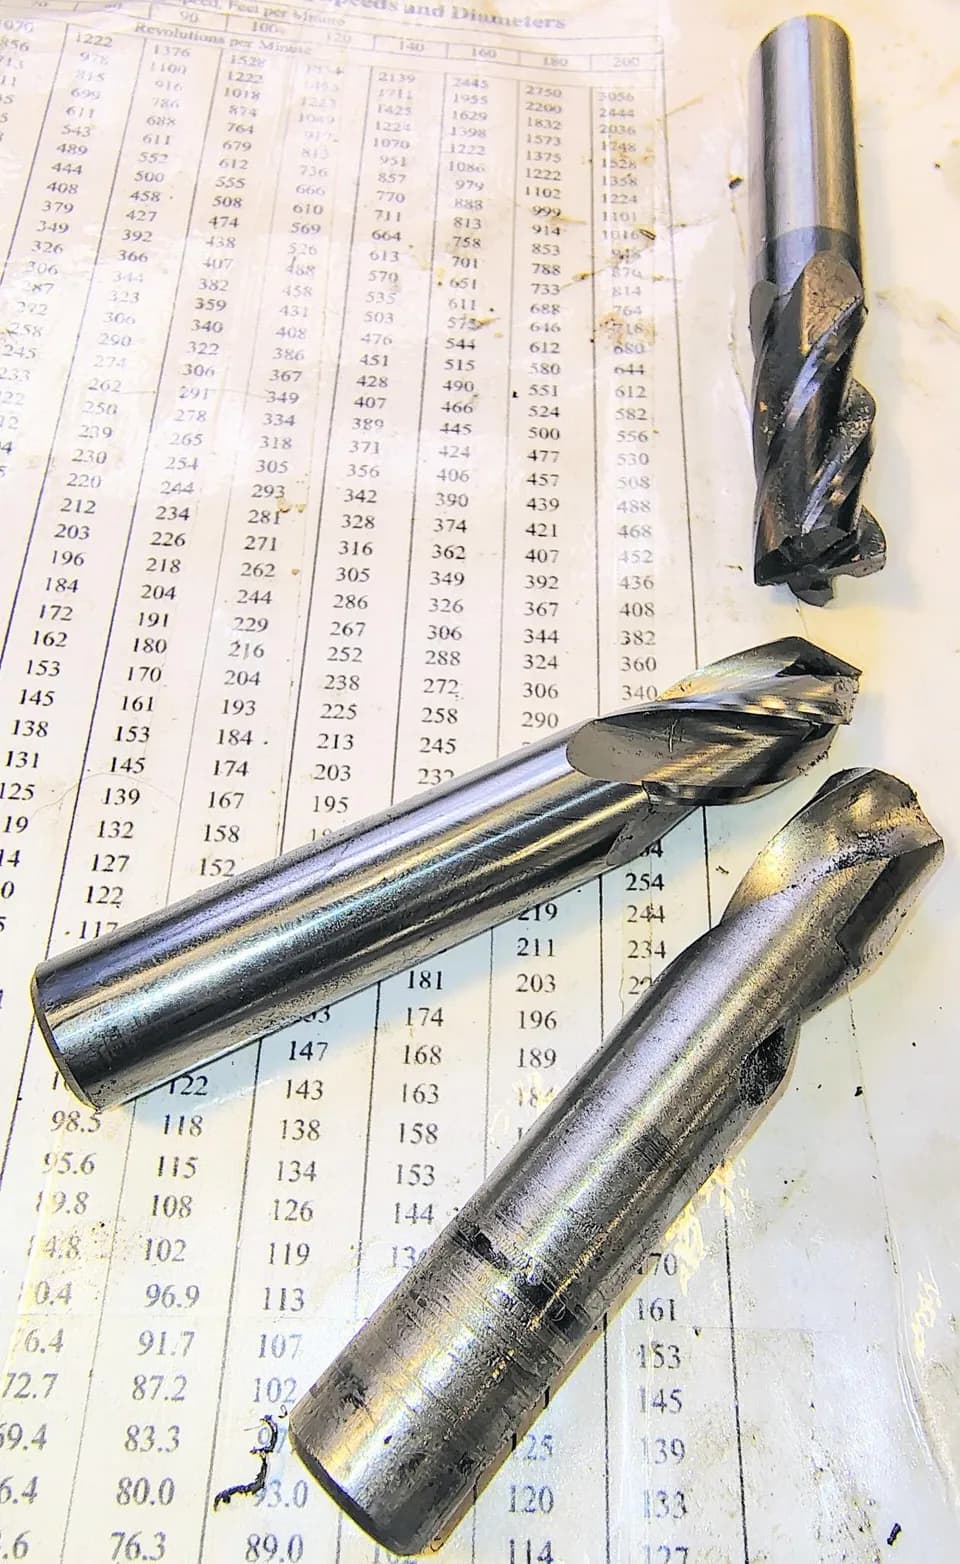
- Фреза для алюминия имеет один–три зуба, полированные канавки и большой угол спирали. Покрытия на основе титана для алюминия не берут: металл налипает.
- Начальные подачи на деревянном станке скромные: 0,03–0,06 мм на зуб, глубина прохода не больше диаметра фрезы, а при прорезании паза не больше трети диаметра.
- Стружку выдувают воздухом или смазочным туманом. Мелкую алюминиевую стружку и пыль нельзя собирать в тот же мешок, что и древесную.
- Алюминий заметно расширяется при нагреве: деталь длиной 300 мм при нагреве на 20 °C вырастает примерно на 0,14 мм, и это нужно учитывать для точных размеров.
Что на самом деле умеет станок «по дереву»
Деревообрабатывающие фрезеры и фрезеры по металлу различает не заявка в рекламе, а набор конкретных характеристик: жёсткость станины, момент на малых оборотах, подача смазки и размер патрона. Алюминий занимает промежуточное положение: он мягкий, но липкий и требует нормальной жёсткости. Посмотрите, что у станков разного класса стоит по паспорту.
| Модель Wattsan | Шпиндель | Патрон | Масса | Что с алюминием |
|---|---|---|---|---|
| 0609 MINI | 1,5 кВт, 24 000 об/мин | ER-11 | 135 кг, чугунная станина | Тонкие листы и гравировка |
| M1 6090 | 2,2 кВт, 24 000 об/мин | ER-20 | 510 кг | Плиты малой толщины, неглубокие карманы |
| M1 1313 | 3–3,2 кВт, 24 000 об/мин | ER-20 | 670 кг | То же на большем поле |
| M3 1313 | 4,5 кВт, 18 000 об/мин | ISO30 | 1000 кг | Серия M3 по описанию карточки предназначена для мягких металлов, в первую очередь алюминия; автосмена на 8 инструментов |
| VMC 600 | 3,7 кВт, 8000 об/мин | не указан | 2100 кг | Детали с глубокими карманами |
| VMC 855 | 11/15 кВт, 10 000 об/мин, BT40 | конус BT40 | 5300 кг | Серийные детали и сталь |
Данные взяты из карточек моделей у производителя и продавцов на 2 октября 2026 года. По описанию на карточке серии M1 станки этой линейки «отлично справляются с твёрдыми породами дерева и мягкими металлами», а смазочно-охлаждающая жидкость заказывается как опция. Про вертикальные станки по металлу в описании указано, что у них чугунная станина и шпиндели с частотой до 12 000 об/мин.
Выбирая станок под алюминий, смотрите на три вещи. Масса станины говорит о том, будет ли портал дрожать на глубоком проходе. Размер патрона определяет, какой хвостовик фрезы можно зажать: у ER-11 это диаметры 1–7 мм, у ER-20 1–13 мм. Наличие подачи СОЖ решает, сможете ли вы вообще охлаждать зону реза. Тонкую листовую заготовку для таблички или корпуса фрезеруют на любом из них, а вот плиту толщиной 25 мм с карманом глубиной 15 мм лучше отдавать вертикальному центру.
На лёгком станке цветные металлы режут осторожно. При фрезеровке латуни подачу держат примерно в пределах 500–700 мм/мин: быстрее станок перестаёт вести окружность, и круги превращаются в многоугольники. Тяжёлый лист подпирают снизу, чтобы он не провисал между пазами стола и не нагружал портал.
Почему алюминий налипает на фрезу
Алюминий плавится при 660 °C, но приваривается к режущей кромке намного раньше, при температуре, которая возникает в зоне реза при слишком малой подаче или тупом инструменте. Наросший слой металла называют нарост на кромке: он меняет геометрию, выкрашивается кусками и оставляет на детали рваную поверхность. Три меры работают вместе.
Геометрия. У фрезы для алюминия большой угол спирали (35–45 градусов), полированные канавки и острая кромка. Зубьев один–три: канавки глубокие и широкие, чтобы стружка успевала выходить. Четыре и больше зубьев для алюминия используют только на чистовых проходах с малым съёмом.
Покрытие. Твердосплавные фрезы для алюминия делают полированными без покрытия либо с покрытиями, к которым алюминий не липнет, например ZrN или алмазоподобные. Покрытия на основе титана (TiN, TiAlN), рассчитанные на сталь, у большинства производителей инструмента для алюминия не рекомендуются.
Подача. Слишком малая подача на зуб превращает резание в трение: фреза нагревается, и металл на ней «схватывается». Подача должна быть достаточной, чтобы стружка уходила тёплой, а не фреза нагревалась.
Подробнее про выбор инструмента для металлов: фрезы по металлу для ЧПУ.
Режимы для станка средней жёсткости
Таблица ниже показывает стартовые значения для портального станка с жёсткой станиной, шпинделем 2–4 кВт и частотой вращения до 24 000 об/мин. Это ориентир для первого пробного реза, а не гарантия: на станке с лёгким порталом подачу нужно уменьшить.
| Фреза | Зубьев | Обороты, об/мин | Подача на зуб, мм | Подача стола, мм/мин | Глубина паза за проход |
|---|---|---|---|---|---|
| 3 мм | 1 | 20 000 | 0,02–0,03 | 400–600 | 0,5–1 мм |
| 6 мм | 1 | 18 000 | 0,04–0,06 | 720–1080 | 1,5–2 мм |
| 8 мм | 2 | 15 000 | 0,04–0,06 | 1200–1800 | 2–3 мм |
| 10 мм | 3 | 12 000 | 0,04–0,06 | 1440–2160 | 3 мм |
Подачу считают так же, как для любого фрезерования: обороты × число зубьев × подача на зуб. Для фрезы 8 мм на 15 000 об/мин с двумя зубьями и подачей на зуб 0,05 мм это 15 000 × 2 × 0,05 = 1500 мм/мин. Скорость резания в этой точке равна π × 8 × 15 000 / 1000 ≈ 377 м/мин, что для алюминиевых сплавов нормальный уровень. Если ваш станок не даёт столько оборотов, считайте от меньших значений; общий метод разобран в статье режимы резания при фрезеровании, а точный подбор под инструмент доступен в калькуляторе режимов.
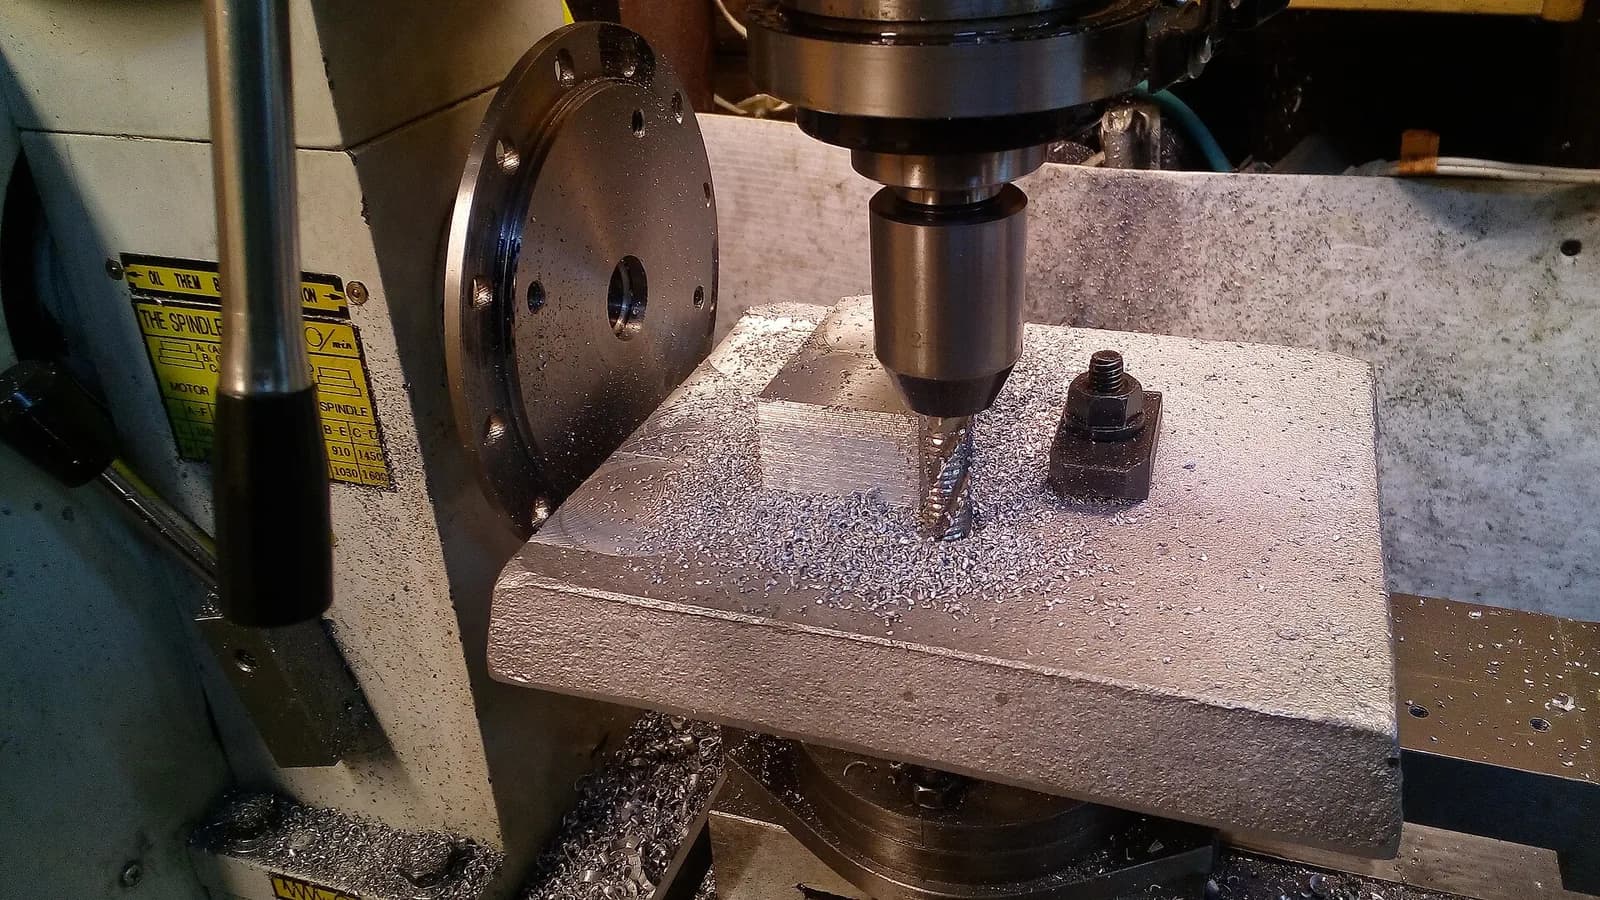
Глубину паза за проход держат малой, а глубокие карманы выбирают спиральной врезкой и боковыми проходами с шириной реза 10–30 процентов диаметра, чтобы нагрузка на фрезу была ровной. Врезаться перпендикулярно вниз на станке по дереву не стоит: фреза упирается торцом и быстро выходит из строя. Врезка по спирали под углом 2–3 градуса заметно мягче.
Смазка, охлаждение, стружка
Для алюминия работают три режима охлаждения.
Воздушный обдув вытесняет стружку из зоны реза и охлаждает фрезу. Для неглубоких проходов и тонкой листовой заготовки этого достаточно.
Минимальная смазка (туман). Распылитель подаёт в зону реза мелкодисперсную смесь масла и воздуха. Налипание заметно снижается, а стружка остаётся сухой. В туман подают масло или спирт, а Д16 без смазки липнет к фрезе почти всегда. Для листа АМг2М толщиной 2 мм хорошо шла однозаходная острая фреза 6,35 мм с полированной канавкой на 18 000 об/мин при подаче около 1500 мм/мин. Пары спирта горючи, поэтому ёмкость держат вдали от искр и двигателя, а помещение проветривают.
СОЖ (эмульсия). Хорошо работает на глубоких карманах и больших съёмах. На деревообрабатывающих станках для неё нужны каналы стока и защита направляющих и реек, поэтому на станках серии M1 СОЖ производитель предлагает как опциональную систему. Об особенностях выбора жидкости см. статью про СОЖ и охлаждение при фрезеровании.
Закрепление заготовки
Алюминий, в отличие от МДФ, плохо держится на вакуумном столе: жёсткая плита лежит плоско, но утечки через неплотный контакт и тонкие листы, которые вибрируют на оборотах, быстро сводят прижим на нет. Надёжнее прижимы по контуру, струбцины в Т-пазах или тиски, а тонкий лист приклеивают двусторонним скотчем на жертвенную плиту. Для сквозных проходов под заготовку кладут жертвенный лист и режут с врезанием в него на 0,2–0,3 мм, чтобы на нижней кромке не остался заусенец.
Тепловое расширение и размеры
Коэффициент линейного расширения алюминиевых сплавов примерно 23·10⁻⁶ на 1 °C. Деталь длиной 300 мм, нагревшаяся от резания на 20 градусов выше комнатной температуры, вырастает на 23·10⁻⁶ × 300 × 20 ≈ 0,14 мм. Затем она остывает и «уменьшается». Если вы держите допуск на размер 0,1 мм, чистовой проход делают после остывания, а замеры проводят при нормальной температуре. Типичные допуски и посадки: калькулятор допусков и посадок, шероховатость по результату — в калькуляторе Ra и Rz.
Брак и его причины
| Что видно | Причина | Что сделать |
|---|---|---|
| Налипший металл на зубе, рваная поверхность | Малая подача, нет смазки, непригодная фреза | Поднять подачу на зуб, подать воздух или туман, взять полированную фрезу |
| Заусенец на кромке выхода | Затупление, глубина выхода | Заменить фрезу, добавить жертвенный лист, чистовой проход попутно |
| «Ёлочка» на стенке кармана | Вибрация и отжим фрезы | Короче вылет, меньше ширина реза, заменить цангу |
| Размер уходит в «плюс» после остывания | Нагрев детали | Чистовой проход после остывания |
| Поломка фрезы на врезании | Врезка торцом, большой вылет | Спиральная врезка, короткий инструмент |
Какие сплавы и что от них ждать
АД31 и АД0 — мягкие, вязкие, легко налипают, хорошо анодируются; Д16Т — прочнее, режется чище и даёт меньше налипания; АМг6 — вязкий, склонен к заусенцам. Сводные характеристики сплавов: АД31, Д16Т, АМг6 и сравнение Д16Т и АМг6. Если для детали годятся два сплава, берите тот, у которого чище стружка.
Частые вопросы
Можно ли фрезеровать алюминий на фрезере для дерева?
Тонкие листы и неглубокие карманы можно, если станок жёсткий, шпиндель не меньше 2 кВт, а патрон ER-20 или крупнее. Главные условия: острая однозаходная или двухзаходная фреза, подача воздуха или тумана и малая глубина прохода. Станки с лёгким алюминиевым порталом для этого не подходят.
Какое охлаждение выбрать: туман или эмульсия?
Для неглубоких работ достаточно воздуха или тумана. Эмульсия оправдана на глубоких карманах и длительных съёмах, но тогда станок должен иметь поддон, защиту направляющих и слив.
Можно ли использовать фрезу по дереву для алюминия?
Однозаходные спиральные фрезы по дереву и пластику иногда режут алюминий, но у них не такая геометрия и нет полировки канавок. Для разовых работ можно, для регулярных нужен инструмент, рассчитанный на металл.
Зачем вертикальный центр, если фрезер режет алюминий?
Вертикальный центр держит жёсткость на больших съёмах, имеет подачу СОЖ под давлением, автосмену инструмента и точные оси. Например, у Wattsan VMC 855 масса 5300 кг, шпиндель 11/15 кВт и конус BT40. Выбор между фрезером и обрабатывающим центром разобран в статье обрабатывающий центр или фрезерный станок.
Источники
- Фрезерный станок Wattsan M1 6090: характеристики ↗ — карточка модели у продавца, 2026
- Вертикальные фрезерные станки по металлу Wattsan ↗ — раздел вертикальных станков у продавца, 2026
- Understanding CNC Feeds and Speeds ↗ — ToolsToday
Фото: David English / Wikimedia Commons, CC BY-SA 4.0

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Фрезерование металла и обрабатывающие центры
Все →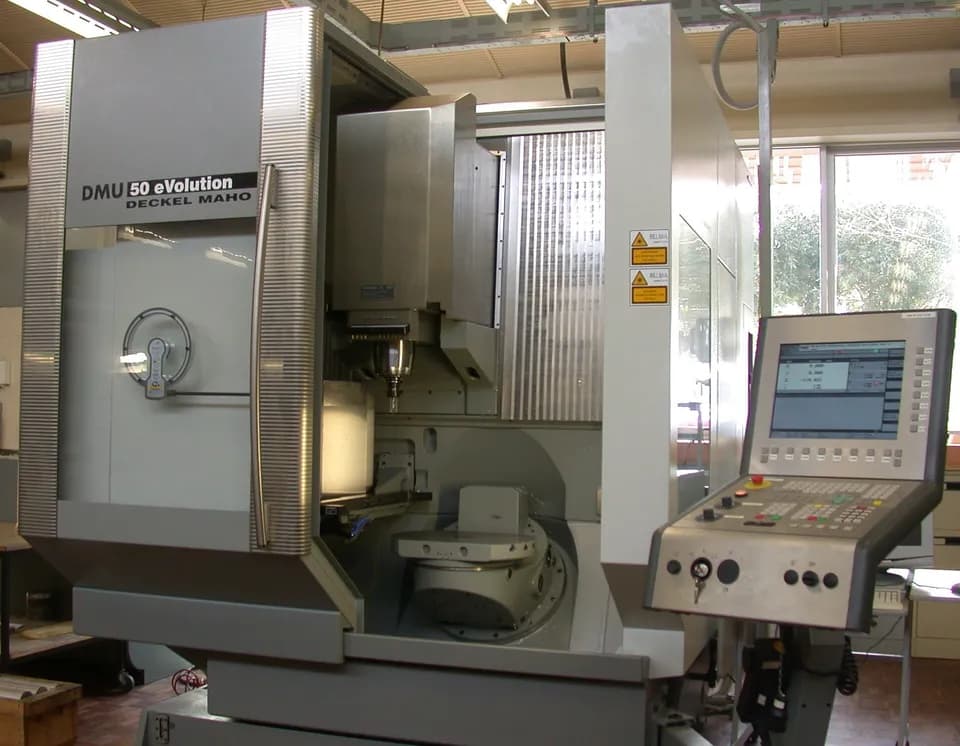
Руководство
Возможности фрезерных станков с ЧПУ

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий