Кратко
- Охлаждающая жидкость делает три дела: отводит тепло, смазывает зону реза, чтобы стружка не приваривалась, и уносит стружку. На разных материалах важно разное.
- Чугун и большинство латуней режут всухую, алюминий с обдувом или туманом, сталь с эмульсией или хотя бы туманом, а нержавейку только с жидкостью.
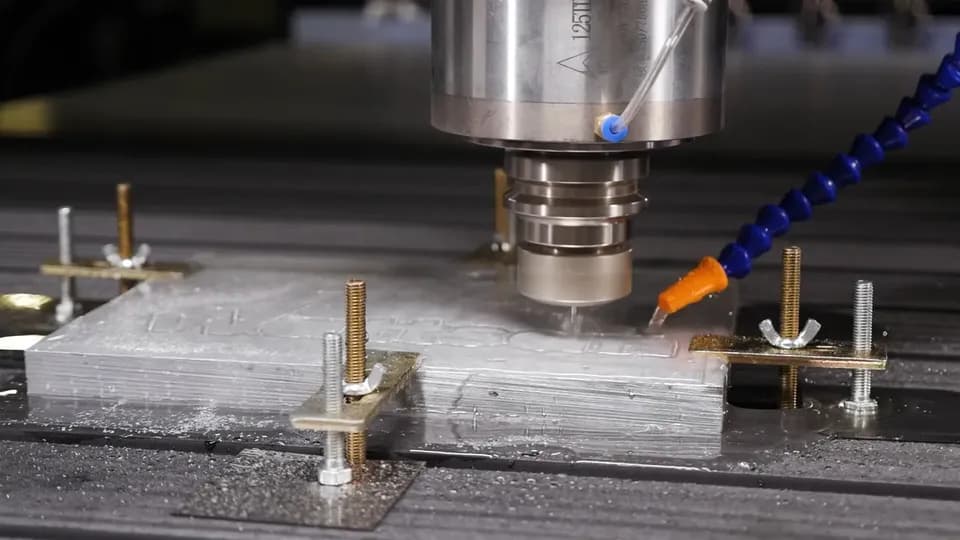
- Туман (MQL) расходует меньше 50 мл масла в час, то есть меньше 0,4 л за смену, и не заливает станок. Для алюминия на портальном фрезере это обычно самый удобный вариант.
- Эмульсию делают в концентрации 3–10% (чаще 5–8%) по паспорту жидкости и проверяют рефрактометром, на глаз её не оценить.
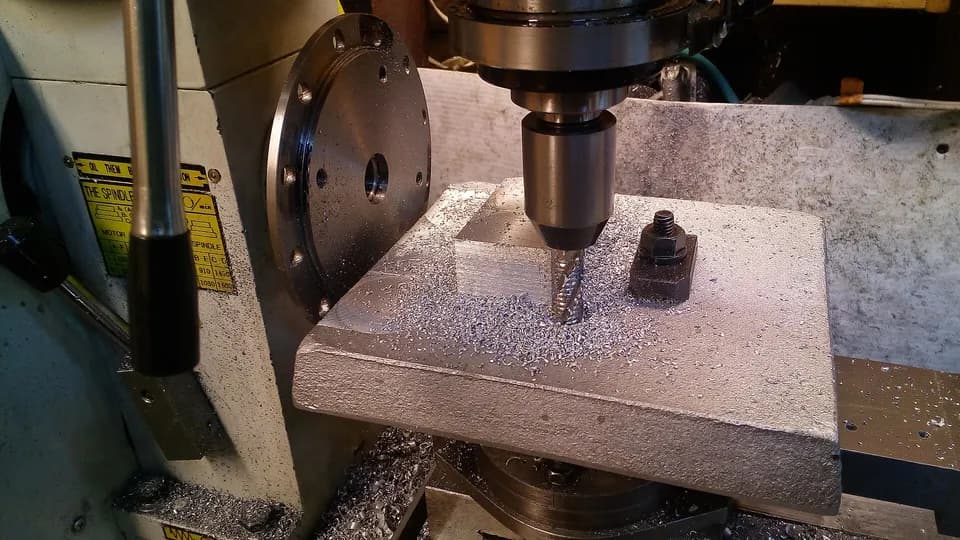
- Станок по дереву рассчитан на сухую работу: жидкость смывает смазку с реек, забивает вакуумный стол и слипается с древесной пылью.
Что делает охлаждение и без чего можно обойтись
У охлаждающей жидкости три задачи: убрать тепло из зоны реза, смазать контакт стружки с кромкой, чтобы металл не приваривался, и вынести стружку, чтобы фреза не резала её второй раз. Есть и четвёртая: присадки снижают трение на кромке и защищают от прямого контакта инструмента с деталью. Какая из задач главная, зависит от материала.
Чугун и большинство латуней можно резать всухую. У алюминия проблема не в нагреве, а в налипании: мягкий металл схватывается с кромкой, и нужны смазка и хороший отвод стружки. Нержавеющая сталь плохо проводит тепло, кромка нагревается сильнее, чем при резании углеродистой стали, а стружка вязкая, поэтому для неё нужна жидкость: детали в статье про фрезеровку нержавейки. Дереву жидкость не нужна совсем. Пластики тоже обходятся без неё: по Harvey Tool, для чувствительных материалов вроде пластика берут воздух, чтобы не было теплового удара.
Четыре способа
| Способ | Что даёт | Для чего подходит | Риск для станка по дереву |
|---|---|---|---|
| Сухое резание | Тепло уходит в стружку и деталь | чугун, латунь, дерево, мелкие проходы по алюминию | на алюминии нарост и повторное резание стружки |
| Обдув воздухом | Уносит стружку, охлаждает слабо, смазки не даёт | пластик, алюминий, карманы | нужен компрессор с осушителем, иначе в зону реза попадут влага и масло |
| Туман (MQL) | Смазка плюс немного охлаждения, меньше 50 мл/ч | алюминий, латунь, мягкие стали | масляный туман в воздухе цеха, плёнка на столе, слипание с пылью в фильтре |
| Эмульсия (полив) | Отвод тепла, смазка, смыв стружки | сталь, нержавейка, глубокие карманы | рейки, направляющие, вакуумный стол, электрика, утилизация |
Harvey Tool описывает воздух так: охлаждает и убирает стружку, но смазки не даёт. Туман подают с низким давлением, когда нагрев и отвод стружки не критичны. Полив низким давлением создаёт смазку и смывает стружку, не давая ей попасть под фрезу. Подача под давлением больше 1000 psi (около 70 бар) нужна для глубоких отверстий и на станках по дереву не применяется.
Что выбрать под материал
| Материал | Что брать | Комментарий |
|---|---|---|
| Дерево, МДФ, фанера | сухо, с аспирацией | дерево впитывает влагу, а мокрая пыль слипается в аспирации |
| Акрил, ПВХ, капролон | обдув | жидкость не нужна, обдув держит стружку из зоны |
| Алюминий, тонкий лист, неглубокие карманы | обдув или туман | см. фрезерование алюминия |
| Алюминий, глубокие карманы и серия | туман или эмульсия | стружку надо убирать из закрытого кармана |
| Латунь, бронза | сухо или обдув | большинство латуней режут без жидкости |
| Чугун | сухо с отсосом пыли | пыль не должна попасть на направляющие и рейки |
| Сталь 45, Ст3 | эмульсия или туман | подача на зуб и скорость по калькулятору режимов |
| Нержавейка | эмульсия | на портальном станке только тонкий лист |
Покрытие фрезы тоже влияет на выбор: у полированной фрезы и фрезы с ZrN или TiB₂ налипание меньше, и воздуха может хватить. Подбор фрезы описан в статье про фрезы по металлу.
Эмульсия: концентрация и контроль
Эмульсия — это вода с маслом и присадками. Для водных эмульсий обычно называют диапазон 3–10%, чаще 5–8%. Точное значение для вашей жидкости указано в паспорте, и оно может зависеть от операции.
Для бака на 20 л и концентрации 6% концентрата нужно 20 × 0,06 = 1,2 л, воды 18,8 л. Порядок смешивания указан в паспорте жидкости, обычно концентрат вливают в воду.
Концентрацию проверяют рефрактометром: он показывает показатель преломления в градусах Brix, а процент получают умножением на коэффициент жидкости из паспорта. Если коэффициент, к примеру, 1,5, показание 4 Brix означает 6%. Типичный pH составляет 9–10. В промышленности раз в неделю меряют концентрацию, pH, нитриты и нитраты. Признак того, что эмульсия «закисла»: запах после выходных. Для алюминия берут жидкость, для которой в паспорте указано, что она подходит для алюминиевых сплавов: некоторые щелочные составы оставляют на нём тёмные пятна.
Воду с мылом вместо эмульсии не используют: такая смесь вредит цанге и шпинделю. На магнии водные СОЖ не применяют вообще. За бак следят: масляную плёнку снимают, уровень держат выше заборника, а при пене сначала проверяют уровень и жёсткость воды и только потом концентрацию. Заболевшую эмульсию надёжнее слить и продезинфицировать бак, чем лечить биоцидами.
Мелкий туман эмульсии вредит лёгким. По рекомендации NIOSH, среднее содержание аэрозоля металлообрабатывающих жидкостей в воздухе не должно превышать 0,4 мг/м³, поэтому над зоной реза нужны кожух и вытяжка, а отработанную эмульсию сдают как отход, а не сливают в канализацию.
Туман MQL
MQL (minimum quantity lubrication) подаёт масло с воздухом через сопло, направленное на кромку. К MQL относят расход меньше 50 мл масла в час. За смену 8 часов это меньше 0,4 л, и стружка остаётся сухой, а деталь покрыта тонкой масляной плёнкой, которую стирают салфеткой. Подача бывает внешней, через сопло в рабочей зоне, и внутренней, через шпиндель и инструмент; у портальных станков по дереву она, как правило, внешняя.
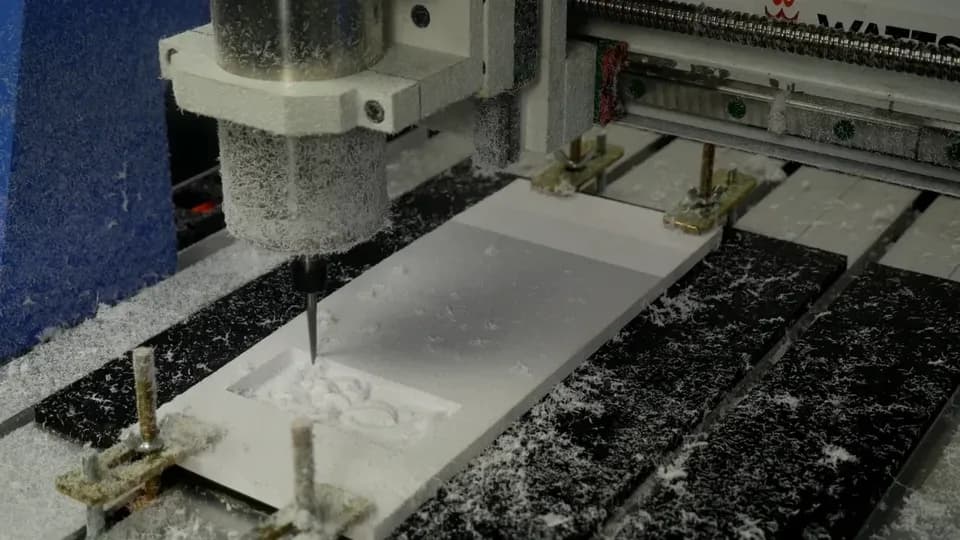
У MQL есть границы. Охлаждает он слабо, поэтому на нержавейке и при длинных проходах по стали, как правило, не справляется. Та же статья оговаривает, что MQL подходит не для всех процессов и станков, и нередко жидкостное охлаждение остаётся рядом. Масло в тумане оседает на всём, что рядом: на столе, на кожухе, на фильтре аспирации.
Пример: карман 40×60×8 мм в Д16Т и серия из 200 деталей
Твёрдосплавная фреза Ø8 мм с двумя зубьями, 15 000 об/мин, то есть Vc = π × 8 × 15 000 / 1000 ≈ 377 м/мин. Подача на зуб в пазу, по калькулятору режимов, 0,028–0,039 мм, берём 0,035. Минутная подача 15 000 × 2 × 0,035 = 1050 мм/мин. Глубина за проход 3 мм, ширина реза — весь диаметр 8 мм. Объём снимаемого металла Q = 3 × 8 × 1050 = 25 200 мм³/мин, то есть 25,2 см³/мин.
Весь карман — 40 × 60 × 8 = 19 200 мм³, то есть 19,2 см³. Даже если считать, что фреза режет паз во всю ширину, на карман уходит 19,2 / 25,2 ≈ 0,76 мин, около 46 секунд, а стружки получится 19,2 × 2,7 = 52 г. Это оценка сверху: после первого прохода ширина реза меньше, и время короче.
Что из этого следует. Одна деталь греется меньше минуты, тепла мало, поэтому главная задача — вынести 52 г стружки из закрытого кармана глубиной 8 мм, и тут справляется воздух из сопла и аспирация для металла. А вот серия из 200 деталей набирает 200 × 46 с ≈ 2,5 ч резания, 10,4 кг стружки и расход тумана не больше 2,5 × 50 ≈ 125 мл. Фреза работает долго, налипание накапливается, и туман выигрывает у сухого резания, а лить эмульсию на вакуумный стол всё равно не нужно. Расчёт режимов под конкретную фрезу: режимы резания при фрезеровании.
Что не любит жидкость на станке по дереву
- Рейки и направляющие. Эмульсия смывает смазку, а на зубчатой рейке и направляющих появляется ржавчина. Узлы нужно закрыть кожухом или хотя бы лентой, смазку обновить после смены.
- Вакуумный стол. Жидкость и стружка попадают в каналы и к насосу. Для металла прижимают заготовку механически, как описано в статье про вакуумный стол.
- Аспирация. Масляный туман и мелкая древесная пыль слипаются в рукавах и фильтрах. Алюминиевую стружку и металлическую пыль нельзя пускать в тот же мешок, что и древесную.
- Сжатый воздух. Обдуву нужен осушитель, иначе вода и масло из компрессора попадут в зону реза; расход считают по статье про компрессор.
- Электрика. Шаговые двигатели, датчики и разъёмы не рассчитаны на брызги. Станки с поддоном и сливом делают именно для этого.
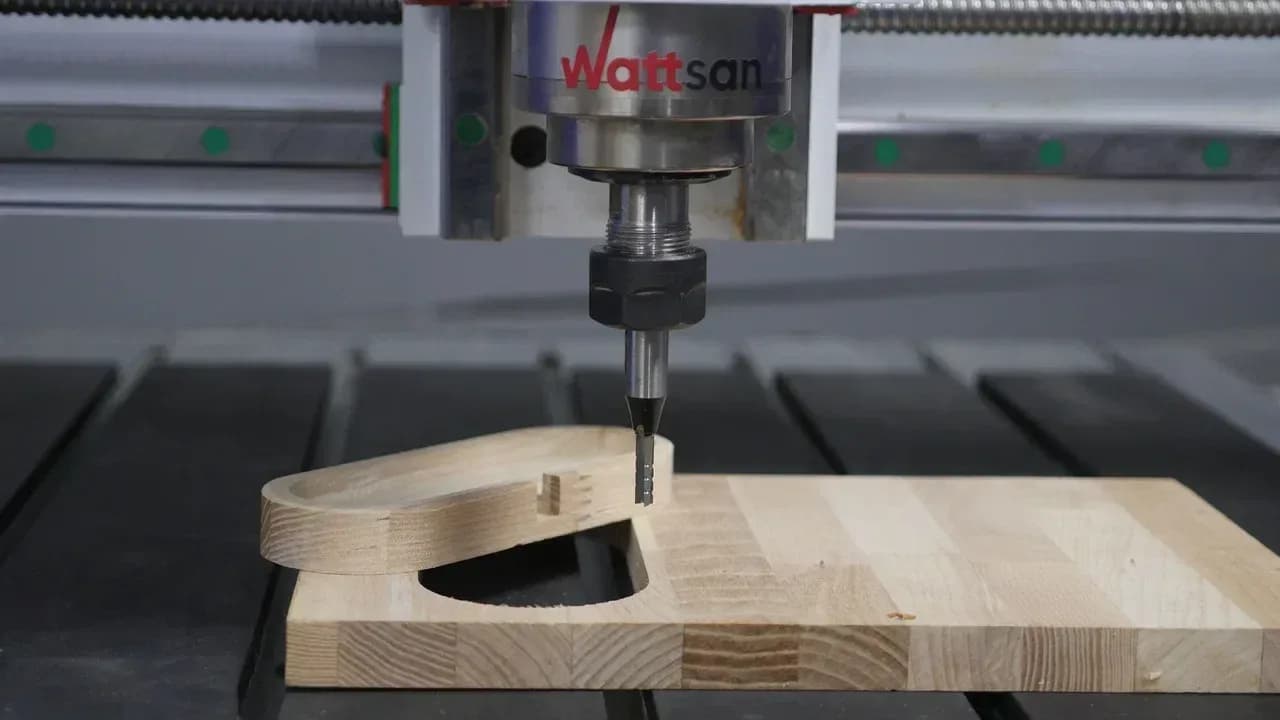
Что предусмотрено для жидкости, смотрите в паспорте станка: у станков под дерево и мягкие металлы подача СОЖ нередко идёт отдельной опцией. Например, в спецификации Wattsan M1 1325 на wattsan.com в списке обрабатываемых материалов указаны алюминий и медь, стол T-образный или вакуумный с насосом 5,5 кВт, система смазки ручная, а подача СОЖ среди характеристик не названа. Поэтому вопрос про жидкость задают производителю письменно до покупки.
Как перевести деревянный фрезер на алюминий без ущерба для станка
- 01
Начните с обдува.
Подайте воздух через сопло рядом со шпинделем и проверьте, что стружка уходит из кармана.
- 02
Добавьте туман, если металл налипает.
Сопло одно, расход меньше 50 мл/ч, вытяжка над столом.
- 03
Закройте рейки и направляющие.
Кожух или лента, смазка после работы.
- 04
Прижмите заготовку механически.
Вакуум остаётся для дерева и листа.
- 05
Раздельно соберите стружку.
Металл в отдельный лоток или пылесос с металлической ёмкостью.
Частые вопросы
Можно ли фрезеровать алюминий без СОЖ?
Можно, если проходы неглубокие, фреза острая, подача достаточная, а стружка выдувается воздухом. На длинных работах и в закрытых карманах металл начинает налипать, и тогда нужен туман.
Какая концентрация эмульсии нужна?
Обычно 3–10%, чаще 5–8%. Точная цифра зависит от жидкости и операции, берут её из паспорта и проверяют рефрактометром.
Сколько масла нужно туману?
Меньше 50 мл в час. За восьмичасовую смену это меньше 0,4 л, поэтому станок остаётся сухим, а стружка выходит чистой.
Нужна ли жидкость при фрезеровании нержавейки?
Да. Нержавеющая сталь плохо отводит тепло, и обдува или тумана для неё мало. На портальном станке по дереву нержавейку фрезеруют только тонким листом.
Источники
- Coolant for CNC Machining ↗ — Harvey Performance, воздух, туман, полив, MQL
- Aluminum Machining Guide ↗ — Harvey Performance
- Wattsan M1 1325: технические характеристики ↗ — по данным производителя, 2026

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Режимы резания и СОЖ
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий