При любом методе механической обработки материалов, в частности, при контакте с фрезой, на поверхности заготовок возникают микронеровности в форме впадин и выступов, которые оставляет после себя режущий инструмент. Такие отклонения от абсолютной гладкости называются шероховатостью.

Шероховатость поверхности после фрезеровки практически неизбежна, но может быть сведена к допустимым нормам
В отдельных случаях шероховатость возникает в результате единичного фактора, вызывающего погрешность (например, вибрация стола), но в большинстве ситуаций, на возникновение таких погрешностей влияет целый ряд причин: от остроты режущего инструмента, до устойчивости стола. Зная основные источники возникновения шероховатостей, можно, если не устранить полностью, то хотя бы свести к минимуму вероятность их появления.
Многообразие факторов, влияющих на качество поверхности после фрезерования, можно сгруппировать следующим образом:
Причины геометрического характера
Принцип обработки фрезерованием состоит из микрошагов фрезерного инструмента по поверхности заготовки. При этом после каждого шага остается выступающая часть материала, образующая так называемый остаточный гребешок. Высота и ширина выступающего элемента зависит от скорости подачи и формы режущего инструмента. Чем ниже величина подачи (скорость перемещения режущей части в направлении к обрабатываемой поверхности), тем меньше высота неровностей.
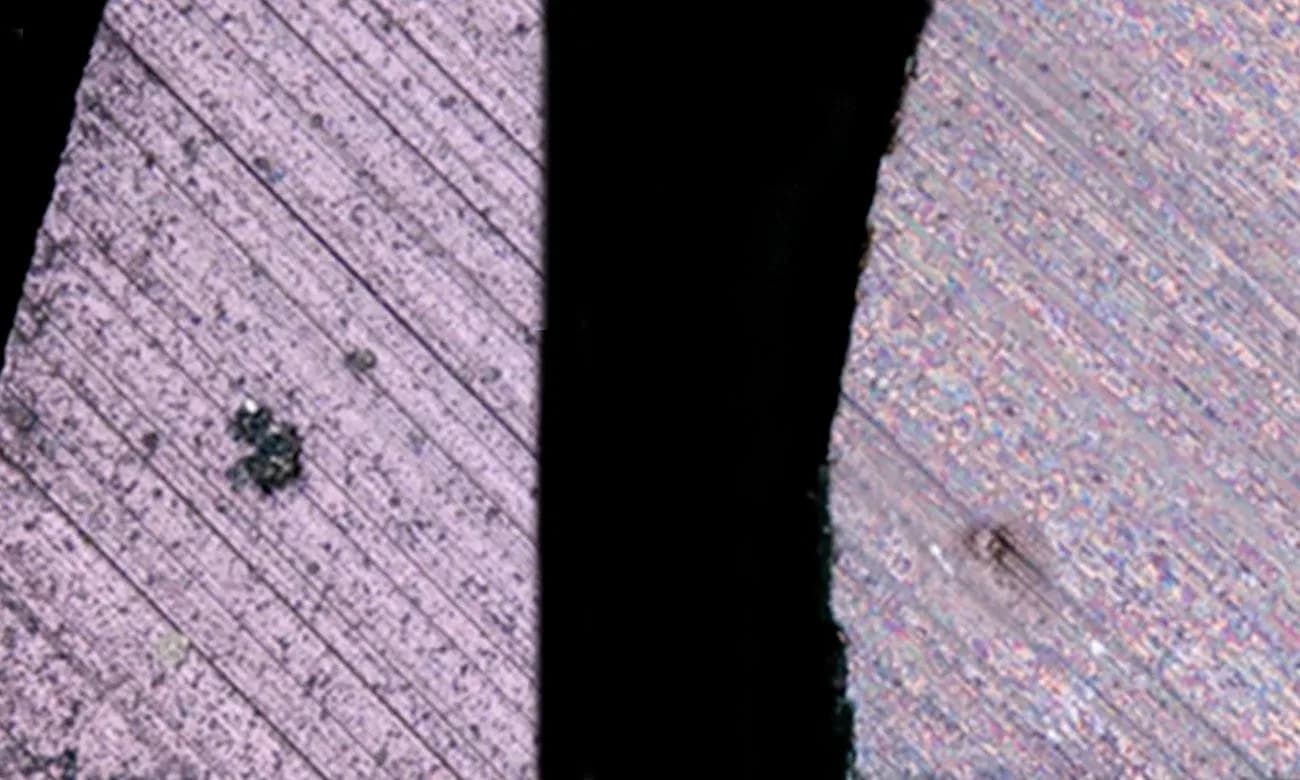
Кроме этого параметра, на гладкость фрезерованной поверхности влияет степень износа режущего инструмента, что тоже можно отнести к геометрическим факторам. Сточенная фреза движется по искаженной траектории, оставляя в заготовке выступы и впадины.

Слева – древесный материал после обработки острой фрезой, справа – затупленной
Температурные и пластические деформации
Фрезерная обработка повышает температуру поверхности в точке реза, что вызывает структурные изменения материала, выраженные в остаточных микронеровностях, неравномерных сколах и крошении. Снижению этого фактора способствует использование охлаждающих и смазочных жидкостей, которые уменьшают стружкообразование и трение, тем самым уменьшая риск появления шероховатостей.
Возникновение неровностей обусловлено и упругостью материала, который, после прохождения фрезы, частично восстанавливается, формируя гребешок. Чем ниже скорость реза, тем более будут заметны на поверхности заготовки остаточные артефакты пластичности.

На первом рисунке – сколы в результате разогрева поверхности, на втором – неровности после упругого восстановления
Жесткость станка и всех его узлов
В 80% ситуаций шероховатости поверхности возникают в результате недостаточной жесткости всех или нескольких элементов цепочки станина — зажимной инструмент — фреза — заготовка. Это вызывает вибрации, биения и прочие погрешности, приводящие в конечном счете к появлению неровностей. Чтобы избежать этого, необходимо:
- устанавливать фрезерное оборудование на виброопоры или массивные фундаменты;
- проверять прочность и жесткость соединения всех силовых элементов и зажимного приспособления;
- убедиться, что режущий инструмент прочно зафиксирован, а у длинных концевых фрез не произошло искривление оси в результате длительного использования;
- прочно фиксировать заготовку, чтобы исключить микросдвиги в процессе фрезерной обработки.
Скорость
Для минимизации шероховатостей поверхности важно правильно подобрать скорость реза и подачи. Эти параметры должны выставляться с учетом особенностей материала заготовки, глубины обработки и размеров фрезы.
В заключении следует сказать, что попытка добиться абсолютной гладкости поверхности после фрезеровки неоправданна по причинам увеличения времени на обработку и преждевременного износа режущего инструмента. Поэтому в каждом конкретном случае следует исходить из конечного назначения заготовки и рекомендаций ГОСТов по допустимой величине шероховатости.
Автор
Редакция ДалотоРедакция
Готовит новости, подборки и служебные материалы. Отвечает за проверку фактов, исправления и соблюдение редакционной политики.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Режимы резания и СОЖ
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий