Кратко
У конического гравёра важны три размера: угол при вершине, ширина площадки на кончике и диаметр хвостовика. Они определяют ширину линии: w = T + 2·h·tan(A/2), где T площадка, h глубина, A угол. Кончик ломают биение шпинделя, резкое врезание, вылет больше необходимого и слишком узкий угол для материала. По латуни операторы берут угол не меньше 30° и площадку не меньше 0,2 мм, глубину до 0,1 мм за проход. Перетачивать выгодно только фирменные твердосплавные гравёры, и править кустарно можно лишь площадку.
- Гравёр характеризуют угол при вершине, ширина площадки на кончике и диаметр хвостовика. Остальное (длина режущей части, число кромок) вторично.
- Ширина линии растёт с глубиной: у гравёра 30° с площадкой 0,2 мм на глубине 0,5 мм линия около 0,47 мм, а у 90° на той же глубине 1,2 мм.
- Чем уже угол и меньше площадка, тем хрупче кончик. Для металла практики берут не менее 30° и 0,2 мм, для дерева, акрила и ПВХ запас выше.
- Главные виновники поломки кончика: биение шпинделя и цанги, резкое врезание, лишний вылет и подача не по диаметру.
- Фирменные тонкие твердосплавные гравёры перетачивают, дешёвые обычно меняют. Кустарно правят только площадку, не центр.
Что такое гравёр и чем он отличается от обычной фрезы
Коническая фреза-гравёр заточена в острие и режет вершиной и боковыми кромками. Её используют для рельефной гравировки по дереву, акрилу, ПВХ и латуни, для V-образных канавок под сгиб, для надписей и контуров на табличках. В отличие от концевой фрезы, у неё диаметр реза меняется с глубиной. Это и удобно, и опасно: оператор думает о толщине линии, а ломает инструмент, потому что кончик тоньше волоса.
Параметры, которые нужно знать до покупки.
- Угол при вершине (общий угол), обычно 10, 15, 20, 30, 45, 60, 90°. Именно полный угол между двумя кромками, а не половинный. Путаница полного и половинного угла даёт канавку не той ширины.
- Площадка (пятка) T, ширина плоскости на кончике: 0,05–0,1 мм у тонких, 0,2–0,3 мм у универсальных.
- Хвостовик: чаще всего 3,175 мм (1/8 дюйма), также 4 и 6 мм. Он должен совпадать с цангой.
- Длина режущей части определяет, какой глубины канавку можно вырезать, и влияет на вылет.
Как читать артикул
У каждого производителя своя система маркировки, универсального стандарта нет. На примере популярного у фрезеровщиков гравёра DJTOL с артикулом AJ3.3002 характеристики по описаниям розничных продавцов такие: серия A, хвостовик 3,175 мм, полный угол 30°, площадка 0,2 мм, общая длина 38 мм. Операторы в обсуждениях разбирали тот же артикул без точки, AJ33002, и сходились на таком чтении: «3» хвостовик 3,175 мм, «30» угол, «02» площадка 0,2 мм.
Это не правило, а наблюдение по одной линейке. У других производителей угол и площадка могут стоять в другом порядке, а цифры означать другое. Поэтому перед заказом:
- Откройте таблицу характеристик в карточке товара, а не угадывайте по шифру.
- Проверьте, что указан именно полный угол.
- Сверьте диаметр хвостовика с цангами станка.
- Сохраните артикул в записях к программе: при замене партии параметры инструмента в CAM придётся править.
Ширина линии по глубине
Ширину V-образной канавки считают по формуле:
w = T + 2·h·tan(A/2),
где T площадка, h глубина врезания, A полный угол. Обратная задача: глубина для нужной ширины h = (w − T) / (2·tan(A/2)).
| Полный угол | Площадка T | Ширина при h = 0,1 мм | h = 0,3 мм | h = 0,5 мм | h = 1,0 мм | Глубина для линии 1 мм |
|---|---|---|---|---|---|---|
| 20° | 0,2 мм | 0,24 | 0,31 | 0,38 | 0,55 | 2,27 мм |
| 30° | 0,2 мм | 0,25 | 0,36 | 0,47 | 0,74 | 1,49 мм |
| 60° | 0,2 мм | 0,32 | 0,55 | 0,78 | 1,35 | 0,69 мм |
| 90° | 0,2 мм | 0,40 | 0,80 | 1,20 | 2,20 | 0,40 мм |
Из таблицы видно, зачем нужны разные углы. Для тонкой гравировки глубиной 0,1–0,3 мм берут узкие углы: линия получается тонкой, а профиль глубоким. Для широких надписей и канавок под сгиб ПВХ выбирают 60–90°, чтобы не уходить в глубину. Подбор нужно проверять пробной вырезкой: фактическая ширина зависит от износа и биения.
В CAM-программе угол вводят по паспорту, но практики подбирают поправку опытным путём. В одном случае операторы советовали вводить в ArtCAM угол на 0,5–1° больше паспортного, в другом при подрезке углов рекомендовали на 1–1,5° меньше. Единого правила нет: эти поправки зависят от программы и от того, как она строит траекторию. Начинают с паспортного значения и меняют его после пробной вырезки на отходе.
Какой угол и площадку брать под материал
| Материал | Что обычно ставят | Замечания практиков |
|---|---|---|
| Дерево, МДФ | 30–60°, площадка 0,1–0,3 мм | для мелкого рельефа 10–30°; ворс остаётся при тупом инструменте |
| Акрил, ПВХ | 30–90°, площадка 0,2 мм и выше | следите за оплавлением: подача не должна быть слишком малой |
| Латунь, алюминий | не менее 30°, площадка не менее 0,2 мм | узкие 10–25° по металлу практики называют жестокими к инструменту |
| Серебро, мягкие сплавы | 10–25° с площадкой около 0,1 мм | применяют, но на пределе прочности, расчёт на отходе |
Для латуни операторы советуют ещё несколько условий: максимальные обороты шпинделя, минимальный вылет инструмента, заглубление не более 0,1 мм за проход и обязательную проверку биения. Для мелкого инструмента практики не ставят обороты в самый максимум: около 80 % от предельных, потому что на пределе страдают подшипники шпинделя.
Почему ломаются кончики
Причины по убыванию частоты, как их называют операторы, которые с этим сталкивались.
- Биение. Если кончик бьёт на сотые доли миллиметра, нагрузку принимает одна сторона площадки шириной 0,1–0,2 мм. Бьёт чаще цанга, а не шпиндель: изношенная цанга, грязь в конусе, гайка, затянутая с перекосом.
- Резкое врезание. Гравёр нельзя опускать в материал вертикально с рабочей подачей. Вертикальный заход делают на малой подаче, а лучше врезаются наклонно или по спирали.
- Лишний вылет. Чем больше вылет, тем сильнее изгиб. От режущей части до гайки оставляют около полутора диаметров инструмента, а выступ берут не больше нужного для глубины. Подробнее о вылете и цангах написано в статье про фрезы по металлу.
- Подача не по диаметру. Слишком быстрая подача ломает кончик, слишком медленная при высоких оборотах трёт и греет: инструмент чернеет, материал плавится.
- Слишком узкий угол для твёрдого материала. Тонкий 10–20° в металле не живёт: стенка слишком тонка.
- Дефект партии. Дешёвые гравёры нестабильны по заточке, у части пятка бьёт относительно хвостовика. Если от нового инструмента кончик ломается сразу, проверьте партию: возьмите гравёр из другой коробки.
Сначала проверьте биение: закрепите гравёр в цанге, подведите индикатор к конусной части и прокрутите шпиндель рукой при выключенном питании. Норму для мелких инструментов называют по сотым долям миллиметра, а для площадки 0,1–0,2 мм чем меньше, тем лучше. Если индикатор показывает больше, меняйте цангу и чистите конус; если биение осталось, виноват шпиндель.
Обороты, подача и глубина: исходные значения
Формула подачи общая для всех фрез: F = n × z × fz, где n обороты, z число кромок, fz подача на зуб. Подробный расчёт приведён в статье о режимах резания при фрезеровании. Для гравёра с одной-двумя кромками и мелким кончиком подачу на зуб берут малую.
Пример для ориентира: гравёр 30°, площадка 0,2 мм, две кромки, МДФ, 16 000 об/мин, подача на зуб 0,02 мм. F = 16 000 × 2 × 0,02 = 640 мм/мин. Это стартовое значение для пробной вырезки на отходе, а не режим из паспорта: ответы практиков по подаче расходятся в разы, и проверять нужно на своём станке. Двухкромочный гравёр при тех же оборотах и подаче на зуб идёт вдвое быстрее однокромочного: подача растёт с числом зубьев.
Признаки неверного режима: нагар и запах гари на дереве (подача мала или инструмент тупой), оплавление на акриле (то же), рваная кромка и пятна (затупление), чёрный цвет кончика (перегрев).
У станков настольного класса, например у Wattsan Mini 0404 и 0609 с водяным шпинделем 1,5 кВт, мощности для гравёра хватает с запасом, а решает биение: площадка 0,2 мм не прощает износа цанги. У шпинделя с заметным осевым и радиальным люфтом любая гравировка получается неровной.
Когда точить, а когда менять
Сначала признаки затупления: кромка начинает трясти, на торце появляется ворс, материал темнеет, подача, которая шла вчера, сегодня вызывает вибрацию. Ресурс гравёра по паспорту посчитать нельзя: он зависит от материала, оборотов и биения. Практики советуют вести собственную статистику: сколько метров или часов выдержал инструмент на конкретном материале, и менять его с запасом, не доводя до чернения.
| Инструмент | Что делать |
|---|---|
| Фирменный твердосплавный гравёр с малой площадкой | отдавать на перешлифовку: она выгоднее нового, если делает мастерская с оборудованием |
| Дешёвый китайский гравёр за несколько сотен рублей | обычно менять: стоимость заточки сопоставима с ценой нового |
| Алмазные фрезы | не затачивают, это невыгодно |
| Кустарная правка на алмазном бруске | допустима только на площадке, центр и угол трогать нельзя |
Кустарная заточка легко сбивает геометрию конуса, и после неё гравёр режет неровно. Если кончик отломился, оставшаяся часть превращается в обычную фрезу с широкой площадкой: линия получается шире, чем рассчитано в CAM.
Короткий порядок проверки нового гравёра
Что сделать перед первой деталью
- 01
Сверьте характеристики
в карточке товара: полный угол, площадка, диаметр хвостовика.
- 02
Очистите цангу и конус
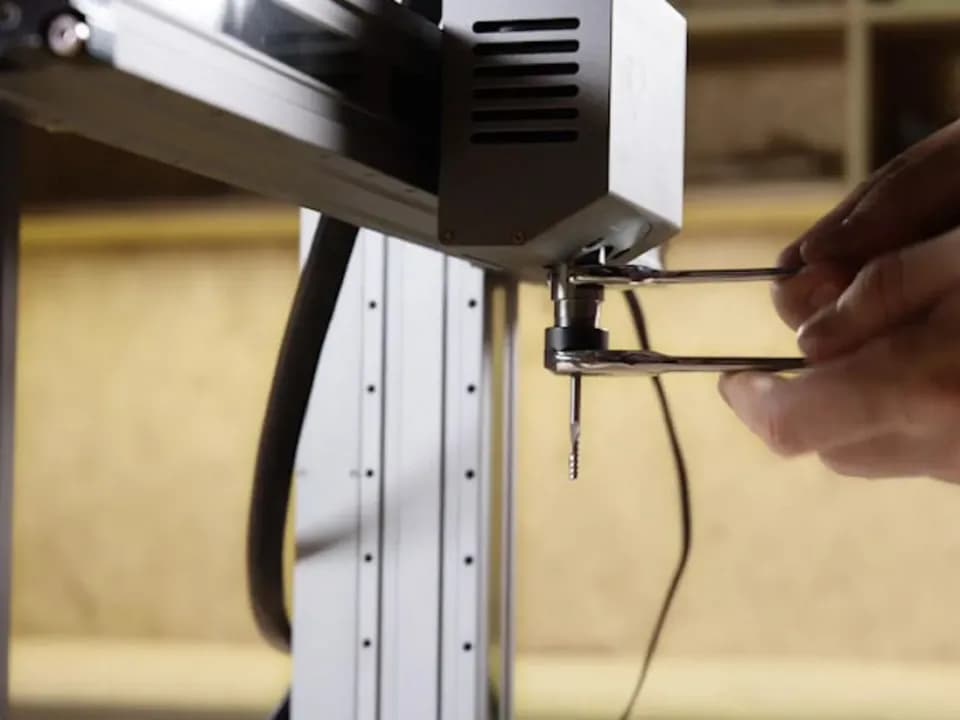
шпинделя, закрепите гравёр с минимальным вылетом.
- 03
Проверьте биение индикатором
при выключенном питании.
- 04
Введите параметры в CAM
и вырежьте тестовую линию на отходе материала.
- 05
Измерьте ширину линии
и сравните с расчётом по формуле, при расхождении поправьте угол в CAM.
- 06
Только после этого
запускайте рабочую деталь.
Когда нужен инженер
Если после замены цанги и чистки конуса биение не уходит, дело в подшипниках шпинделя или перекосе посадочного гнезда. Диагностику лучше отдать сервису. У продавцов с собственной сервисной службой, вроде Lasercut, пусконаладку и ремонт делают и для станков, купленных у других поставщиков, по условиям сервиса. О выборе шпинделя с нужным биением написано в статье про шпиндели для фрезера.
Частые вопросы
Что значат цифры в маркировке гравёра?
Обычно угол при вершине, ширину площадки и диаметр хвостовика, но у каждого производителя своя система. Читайте таблицу характеристик в карточке товара, а шифр используйте как подсказку.
Почему гравёр ломается на металле, а на дереве нет?
В металле на тонкий кончик приходится большая нагрузка. Для латуни практики берут угол не менее 30°, площадку не менее 0,2 мм, минимальный вылет и заглубление до 0,1 мм за проход.
Можно ли самому заточить гравёр?
Только править площадку на алмазном бруске, и то с риском сбить геометрию. Тонкие фирменные твердосплавные гравёры лучше отдавать на перешлифовку, дешёвые менять.
Как посчитать ширину линии гравёра?
По формуле w = T + 2·h·tan(A/2). Для угла 30°, площадки 0,2 мм и глубины 0,5 мм получается около 0,47 мм.
Какие обороты ставить для гравёра?
Для мелкого инструмента около 80 % от максимальных оборотов шпинделя. Подачу считают по формуле F = n × z × fz и уточняют пробной вырезкой.
Источники
- Конический гравёр DJTOL AJ3.3002 ↗ — карточка товара с характеристиками: угол 30°, площадка 0,2 мм, хвостовик 3,175 мм
- Конический гравёр DJTOL A: 30°, площадка 0,2 мм ↗ — каталог гравировальных фрез, технические параметры

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Фрезы и режущий инструмент
Все →
Руководство
Применение концевых фрез: какие и для чего?
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий