Кратко
Детали, у которых главные поверхности — цилиндры, конусы и торцы вокруг одной оси, делают на токарном станке: валы, втулки, фланцы, штуцеры. Призматические детали с плоскостями, карманами и отверстиями в разных направлениях, то есть корпуса, плиты и кронштейны, фрезеруют. Если у тела вращения есть пазы, лыски и боковые отверстия, его выгодно делать на токарно-фрезерном центре за одну установку.
- Тела вращения точат, призматические детали фрезеруют. Граница проходит по тому, вокруг чего построена деталь: вокруг оси или вокруг плоскостей.
- Токарная обработка дешевле на деталь. В расчётах Hubs час 3-осевой фрезеровки стоит около 75 долларов, а час токарного станка около 65.
- По шероховатости методы близки: точение обычно даёт Ra 0,4–6,3 мкм, фрезерование — 0,8–6,3 мкм. Точнее, Ra 0,1–1,6 мкм, получают шлифованием.
- Токарно-фрезерный центр с приводным инструментом и осью C делает вал с пазами и боковыми отверстиями за одну установку. Мелкие длинные детали большими сериями делают на автоматах продольного точения.
Главное различие: что вращается
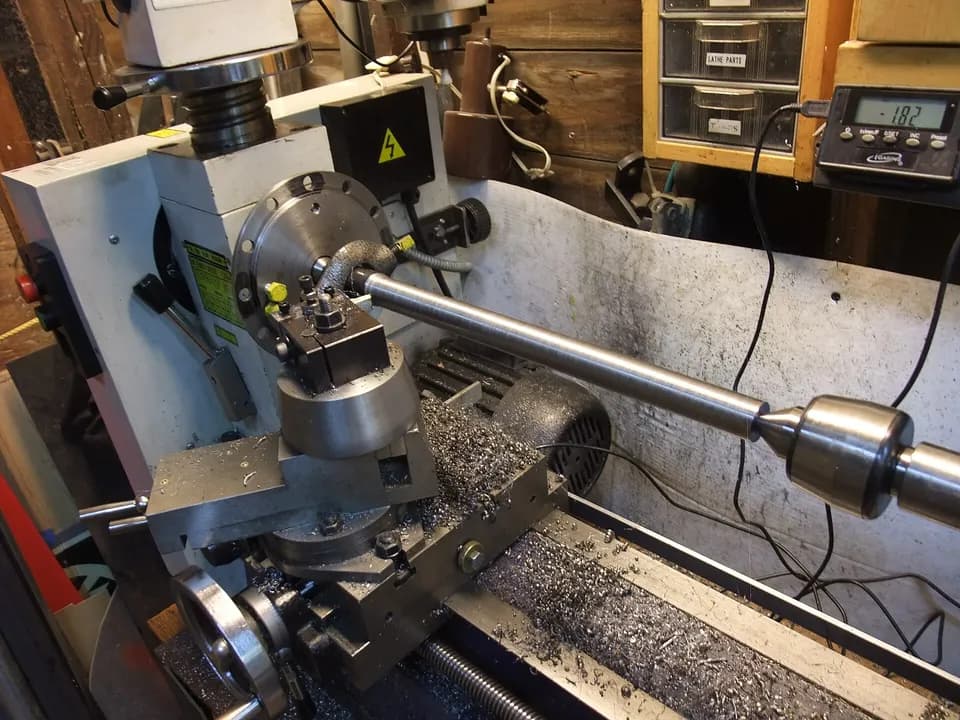
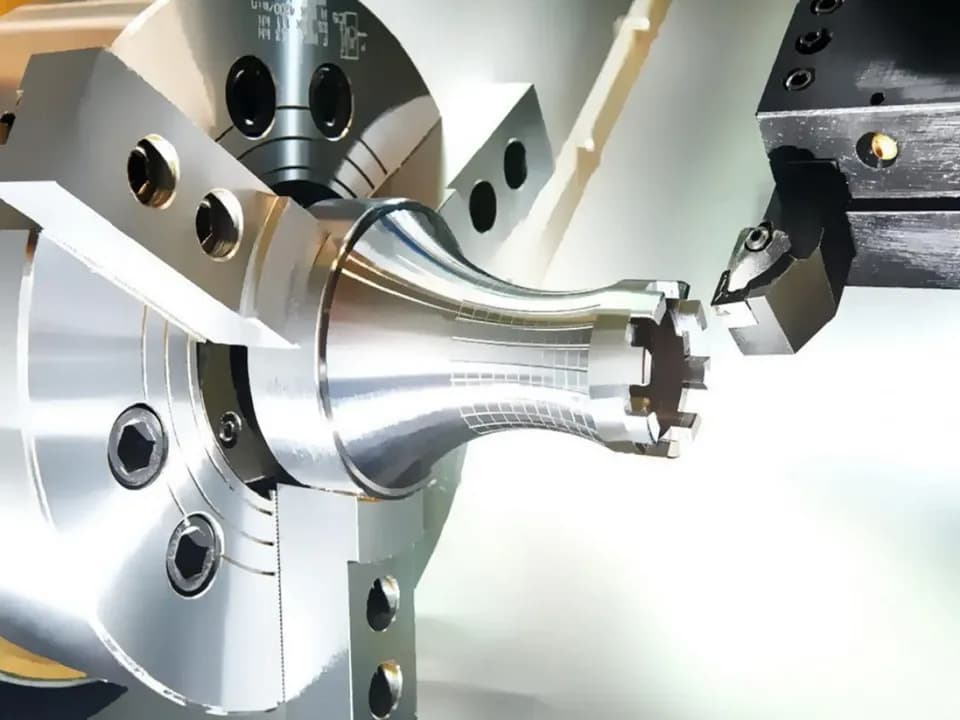
На токарном станке заготовка зажата в патроне или в центрах и вращается вместе со шпинделем, а неподвижный резец снимает стружку, двигаясь вдоль и поперёк оси. Поэтому без дополнительных узлов токарный станок делает только поверхности вращения: наружные и внутренние цилиндры, конусы, сферы, торцы, канавки, резьбы.
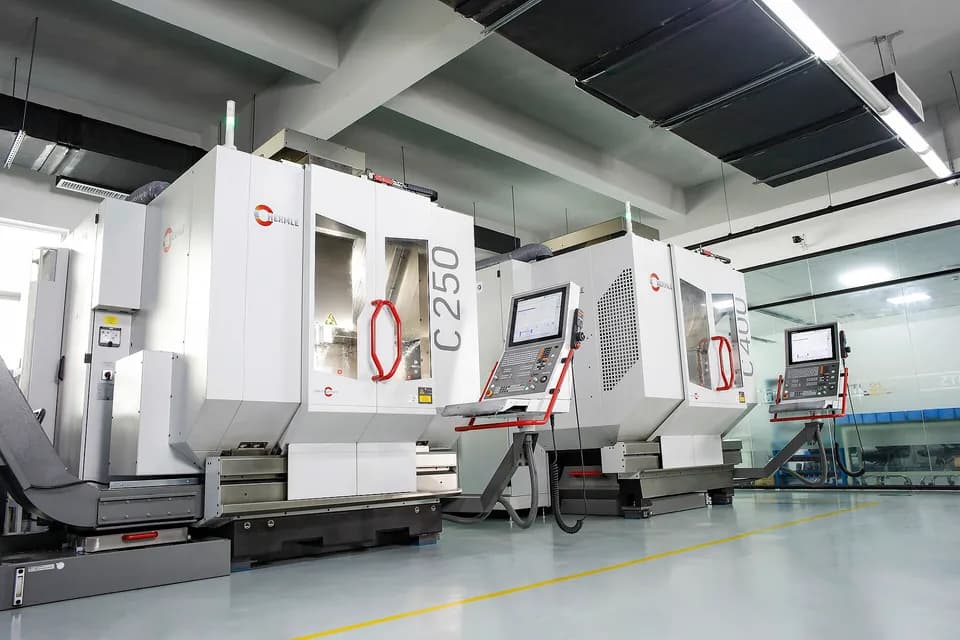
На фрезерном станке неподвижна заготовка, а вращается инструмент в шпинделе. Фреза движется по трём осям и снимает материал там, куда её привела программа: фрезерует плоскости, уступы, карманы, пазы, сверлит и растачивает отверстия, нарезает резьбу. Ось симметрии детали для станка не важна.
Отсюда правило выбора. Посмотрите на деталь и спросите, есть ли у неё одна главная ось, вокруг которой построены основные поверхности. Если есть, деталь точат. Если основные поверхности плоские, а отверстия идут в разных направлениях, её фрезеруют.
Какие детали на каком станке делают
| Деталь | Основной станок | Что делают дополнительно |
|---|---|---|
| Вал, ось, шпиндель | Токарный | Шпоночные пазы и лыски фрезеруют, посадочные шейки шлифуют |
| Втулка, кольцо, гильза | Токарный | Смазочные канавки и отверстия — фрезеровкой или на токарно-фрезерном центре |
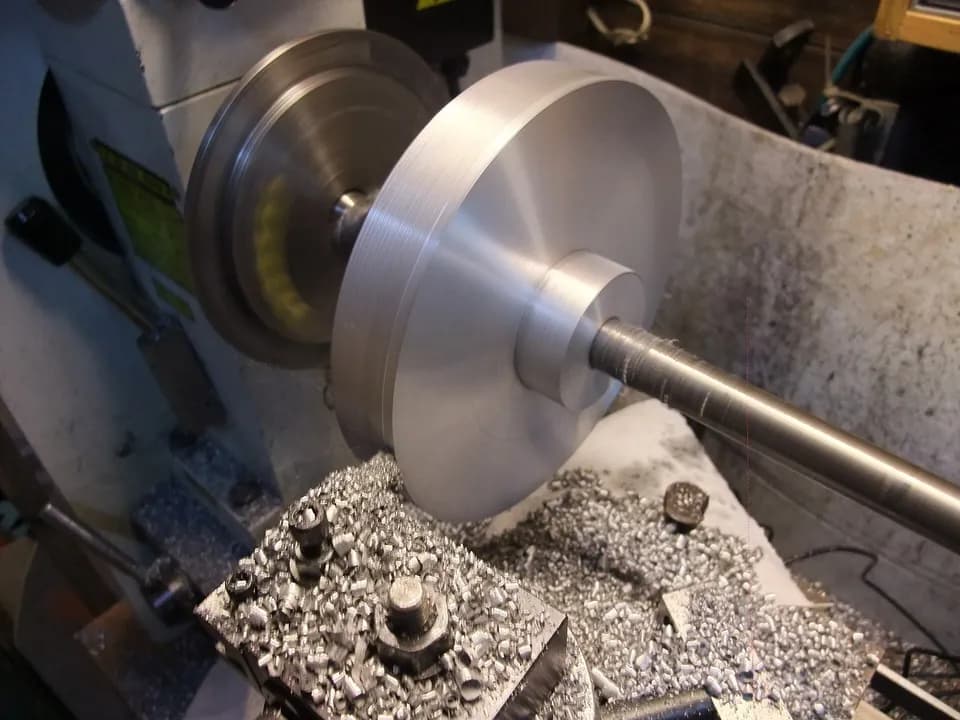
| Фланец | Токарный | Отверстия под болты по окружности сверлят на фрезерном или токарно-фрезерном станке |
| Штуцер, переходник, гайка | Токарный, при серии — автомат продольного точения | Шестигранник фрезеруют или берут шестигранный пруток |
| Шкив, зубчатое колесо (заготовка) | Токарный | Зубья нарезают на зубофрезерном станке, шпоночный паз долбят или протягивают |
| Корпус редуктора, коробка | Фрезерный | Посадочные отверстия растачивают на том же станке |
| Плита, панель, основание | Фрезерный | — |
| Кронштейн, уголок | Фрезерный или гибка листа | Отверстия под крепёж сверлят на том же станке |
| Рычаг, вилка | Фрезерный | Отверстия под оси растачивают за одну установку для соосности |
Таблица описывает типичный путь детали. Конкретный цех может сделать иначе, например точить фланец большого диаметра на карусельном станке или фрезеровать короткую втулку из плиты, если токарный станок занят. Подробные маршруты для разных деталей разобраны в статьях о валах и осях и о втулках и фланцах.
Точность и шероховатость
По размерной точности оба метода сопоставимы. Чистовое точение и чистовое фрезерование обычно дают 8–9-й квалитет, а тонкое точение 6–7-й. Для посадок под подшипники и для твёрдых поверхностей после закалки после станка всё равно идёт шлифование. Что означают квалитеты и какие допуски нужны для посадок, описано в справочнике допусков и посадок.
Типичные диапазоны шероховатости показывает сравнительная таблица из учебника Degarmo «Materials and Processes in Manufacturing»:
| Операция | Типичная шероховатость Ra, мкм | Реже достижимо, мкм |
|---|---|---|
| Точение и растачивание | 0,4–6,3 | 0,025–25 |
| Фрезерование | 0,8–6,3 | 0,2–25 |
| Сверление | 1,6–6,3 | 0,8–12,5 |
| Развёртывание | 0,8–3,2 | 0,4–6,3 |
| Шлифование | 0,1–1,6 | 0,025–6,3 |
У токарного станка есть ещё одно преимущество, соосность. Если наружный диаметр, отверстие и торец обработаны за одну установку, их биение друг относительно друга определяется только точностью шпинделя. На фрезерном станке соосность двух отверстий с разных сторон зависит от того, насколько точно деталь переставили.
Деньги: почему точить дешевле
Токарный станок проще устроен, быстрее налаживается, а простая токарная деталь из прутка часто занимает минуты. По оценке сервиса Hubs, токарная обработка даёт самую низкую цену детали из всех видов обработки на станках с ЧПУ. В их расчётах базовая ставка составляет около 65 долларов в час для токарного станка и около 75 для 3-осевого фрезерного. Токарно-фрезерный центр стоит около 95 долларов в час, а станок с непрерывной 5-осевой обработкой около 150. Ставки американские, но соотношение между ними полезно и для наших цехов: деталь, которую можно сделать на токарном станке, почти всегда дешевле именно там.
Отличаются и типичные размеры. Hubs называет типичными для фрезеровки детали до 400×250×150 мм, а для токарной обработки до Ø500×1000 мм. Крупные корпуса обрабатывают на больших порталах, длинные валы — на станках с увеличенным межцентровым расстоянием, но это уже другие станки и ставки.
Токарный станок
Плюсы
- Самая низкая цена детали для тел вращения
- Соосность наружных и внутренних поверхностей за одну установку
- Быстрая наладка, заготовка — недорогой круглый прокат
Минусы
- Без приводного инструмента не делает пазы, лыски и боковые отверстия
- Длинные тонкие валы прогибаются, нужен люнет или задняя бабка
Фрезерный станок
Плюсы
- Любые плоскости, карманы, пазы и отверстия в разных направлениях
- Обработка нескольких деталей за одну установку в приспособлении
- С поворотными осями делает сложные поверхности
Минусы
- Дороже час работы, особенно у многоосевых станков
- Для тел вращения теряется соосность и растёт время
Токарно-фрезерные центры
Многие детали не укладываются в простое правило. Вал с двумя шпоночными пазами, лыской и поперечным отверстием раньше проходил два станка: токарный и фрезерный, с двумя наладками и риском потерять взаимное положение элементов. Токарно-фрезерный центр делает всё это за одну установку.
На таком станке вал выходит готовым, кроме шлифования и термообработки, а фланец получает отверстия под болты без перестановки на сверлильный станок. Минусы здесь в цене станка и часа и в более сложной программе, которую обычно готовят в CAM. Для простой втулки без боковых элементов токарно-фрезерный центр избыточен.
Автоматы продольного точения
Отдельный класс составляют токарные автоматы продольного точения, которые часто называют швейцарскими. Пруток проходит через направляющую втулку, а резцы работают прямо у неё. Заготовка подаётся вдоль оси, инструмент почти не смещается по Z, поэтому длинная тонкая деталь не прогибается от резца: точка резания всегда рядом с опорой.
Такие станки делают мелкие точные детали большими сериями: оси и штифты для приборов, винты, детали медицинских имплантов и разъёмов. Как сказано в статье о таких станках в Википедии, они держат допуски порядка нескольких микрометров, а цикл простой детали может занимать всего 10–15 секунд. Под единичную деталь их не налаживают: настройка долгая, выигрыш появляется на тысячах штук.
Как выбрать станок под деталь
Как определить, на каком станке делать деталь
- 01
Найдите главную ось.
Если основные поверхности построены вокруг неё, начинайте с токарного станка.
- 02
Посчитайте элементы вне оси
пазы, лыски, боковые и смещённые отверстия. Один-два простых элемента дешевле сделать на фрезерном станке второй операцией, много элементов — на токарно-фрезерном центре.
- 03
Проверьте соосность.
Если на чертеже жёсткое биение между наружной поверхностью и отверстием, их надо обрабатывать за одну установку на токарном станке.
- 04
Оцените размеры.
Длинный вал с отношением длины к диаметру больше 10–12 требует люнета или станка продольного точения.
- 05
Учтите тираж.
Единицы делают на универсальном станке с ЧПУ, тысячи мелких деталей на автоматах.
Дороже всего обходится ошибка, когда конструктор рисует фланец квадратом со скруглениями вместо круга. Такой фланец не выточишь, контур приходится фрезеровать из плиты, и цена вырастает в разы. Если деталь может быть круглой, пусть будет круглой.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Если деталь всё же фрезерная и сложная, дальше встаёт вопрос о том, сколько осей нужно станку. Он разобран в статье о 3-, 4- и 5-осевой обработке. Стальные детали такого рода обычно идут на вертикальный центр, например Wattsan VMC 600 массой 2100 кг, а плиты из дерева и пластика на портальный станок вроде M1 1325 массой 920 кг.
Частые вопросы
Можно ли сделать вал на фрезерном станке?
Короткий валик можно обработать на фрезерном станке с поворотной осью A, но это дольше и дороже, чем на токарном, а соосность шеек хуже. На практике валы точат, а на фрезерном станке делают только пазы и лыски.
Можно ли фрезеровать на токарном станке?
Да, если у него есть приводной инструмент и ось C, то есть это токарно-фрезерный центр. На обычном токарном станке без приводных блоков фрезеровать нельзя.
Чем отличается программирование токарного и фрезерного станка?
Токарная программа описывает профиль детали в плоскости, и у большинства стоек координата X задаётся в диаметре. Для типовых операций есть готовые циклы черновой и чистовой обработки, поэтому простые детали программируют прямо на стойке. Фрезерные программы для сложных деталей почти всегда готовят в CAM. Основы команд разобраны в статье о G-коде.
Что выбрать для мастерской, если станок один?
Зависит от того, какие детали приходят чаще. Ремонтные работы, где нужны валы, втулки и оси, закрывает токарный станок. Корпусные детали, пластины и кронштейны требуют фрезерного. Подробнее о фрезерной обработке металла рассказано в разделе о фрезерных станках.
Источники
- CNC machining: the complete engineering guide ↗ — Hubs (Protolabs Network)
- Swiss-style lathe ↗ — Wikipedia
- Milling (machining) ↗ — Wikipedia
- Lathe ↗ — Wikipedia
- Surface Finish Tolerances in Manufacturing ↗ — диаграмма по Degarmo, Black, Kohser. Materials and Processes in Manufacturing, 2003
- Точение ↗ — Википедия
Фото: Whoisjohngalt / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Какую технологию выбрать
Все →
Руководство
Какую технологию 3D-печати выбрать
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий