Кратко
Для фанеры до 3–4 мм и мелких ажурных деталей новичку обычно удобнее CO2-лазер: пропил 0,2–0,4 мм против 2–6 мм у фрезы, минимальный внутренний радиус в десятые доли миллиметра, нет давления на лист и сколов. Фрезер выигрывает на толстой фанере от 8–10 мм, на объёмной обработке и там, где кромка не должна быть обугленной. Для сувенирного потока с мелкими деталями выбирают лазер, для мебели и толстого листа — фрезер.
- Для фанеры 3–4 мм и сувениров с мелким узором лазер подходит лучше: пропил 0,2–0,4 мм, нет сколов и вибрации, внутренние углы и мелкие отверстия получаются без поправок на диаметр инструмента.
- Фрезер оправдан, если фанера толще 8–10 мм, нужны пазы, карманы и объёмные детали, а тёмная кромка недопустима. Пропил равен диаметру фрезы, то есть 3–6 мм, а минимальный внутренний радиус равен радиусу фрезы.
- Лазер даёт дым и запах, фрезер даёт шум и пыль. Вытяжка нужна обоим, но разная: фильтр и труба на лазере, аспирация и циклон на фрезере.
- Станок входит в бюджет по-разному, и цены меняются, поэтому считайте по своему заказу: время на деталь, расходники, подготовку файла.
- Прямые детали из плит быстрее и дешевле делать пилой или форматником, а не станком вообще. Практики часто говорят, что раскрой плит на ЧПУ себя не оправдывает.
Что сравниваем
Ниже речь про один класс задач: лист фанеры 3–4 мм (иногда до 6 мм), сувениры, топперы, брелоки, подвески, рамки, ажурные панели, детали для сборных конструкций. Мебель, фасады и толстые листы разобраны в статьях о раскрое фанеры на фрезере и об инструменте по толщинам. Здесь важно другое: чем резать то, что тонкое, мелкое и узорчатое.
Мелкий узор: радиус и ширина реза
Первое различие вытекает из геометрии. Лазер режет лучом, пропил зависит от линзы и фокуса и обычно лежит в пределах 0,2–0,4 мм: его замеряют по вырезанному квадрату 20×20 мм. Фрезер режет вращающимся инструментом, и пропил равен диаметру фрезы.
| Что считаем | Лазер | Фрезер с фрезой Ø2 мм | Фрезер с фрезой Ø3,175 мм |
|---|---|---|---|
| Ширина реза | около 0,2–0,4 мм | 2 мм | 3,175 мм |
| Минимальный внутренний радиус | около половины ширины пропила, десятые доли мм | 1 мм | около 1,6 мм |
| Минимальная ширина перемычки между элементами | близка к ширине пропила | не меньше диаметра фрезы | не меньше диаметра фрезы |
| Нагрузка на лист | нет | есть, нужны перемычки или вакуум | есть |
Из таблицы видно главное. Ажурный узор с внутренними радиусами 0,5 мм и перемычками по 1 мм фрезер вырезать не может: фреза Ø2 мм оставляет круглые внутренние углы радиуса 1 мм и не пройдёт в узкую щель. Для лазера такой узор обычный. Для крупных деталей с углом 3–5 мм разница исчезает.
Что с кромкой
У лазера кромка тёмная, обугленная. Её чистят наждаком, щёткой или протирают, а при покраске обугливание часто не мешает. Операторы лазеров на фанере отмечают, что клеевые прослойки в фанере мешают сквозному прорезу и дают разную глубину по слоям. У фрезера кромка светлая, но на тонкой фанере возможны сколы на выходе фрезы и бахрома по слою шпона; их уменьшают выбором фрезы (с компрессией для фанеры), подачей и жертвенным столом. Подробно про сколы написано в статье об инструменте для фанеры.
Время на деталь
Допустим, деталь режется по контуру длиной 250 мм (контур и мелкие отверстия), и берём условные скорости только для иллюстрации. Лазер режет фанеру 3 мм на 80 Вт примерно со скоростями порядка десятков миллиметров в секунду: по таблицам Yongli это 18–28 мм/с для дерева 3 мм на трубках 75–130 Вт, а в таблице китайского производителя CO2-станков Thunder Laser для фанеры 4,5 мм на 80 Вт стоит 35 мм/с (таблицы дают точку старта, а не гарантию, подробно в статье о резке фанеры на CO2-станке). Возьмём 25 мм/с: 250 / 25 = 10 секунд на деталь. Фрезер с фрезой Ø2 мм при условной подаче 15 мм/с даст 250 / 15 ≈ 17 секунд плюс врезания, перемычки и последующую доводку.
На сотне деталей это 17 минут против 28 минут резки, а у фрезера к ним добавляется срезка перемычек. Цифры условные, ваши подачи зависят от станка и фрезы, и считать лучше по пробной детали. Принцип такой: на тонкой фанере лазер почти всегда быстрее, а на толстой фрезер догоняет и обгоняет, потому что лазеру нужно несколько проходов или он вовсе не прорезает. Практики сходятся, что на 18 мм фанеры лазером на бюджетном CO2 не получится, редкие заказы такой толщины выгоднее отдать на сторону.
Дым, пыль и шум
| Лазер | Фрезер | |
|---|---|---|
| Что выделяется | дым и запах от горения фанеры и клея | пыль, стружка |
| Что нужно | вытяжка с трубой в окно или фильтр, обдув | аспирация, циклон и фильтр или мощный пылесос |
| Опасность | пожар при работе без присмотра, продукты горения | пыль, шум, вращающийся инструмент |
| Шум | вентилятор и компрессор, умеренный | шпиндель и фреза, заметный |
Оставлять лазер без присмотра нельзя даже при внешней сигнализации об окончании работы. Расчёт вытяжки для лазера дан в статье про вытяжку и фильтрацию, а требования к безопасности — в материале про вытяжку и безопасность при лазерной резке.
Подготовка файла и порог входа
Лазеру нужен вектор: DXF, SVG, AI. Контуры, толщины линий и порядок резки настраиваются в RDWorks или LightBurn. Мелкая гравировка идёт тем же станком. Фрезеру нужна управляющая программа через CAM: инструменты, траектории, перемычки, заходы. Кривая обучения у лазера короче: из файла в реальную деталь за один вечер, а для фрезера дольше разбираться с CAM, вакуумным столом и закреплением заготовки.
Расходы, которые забывают посчитать
Покупка станка не единственная статья. У лазера эксплуатация складывается из трубки (практики называют ресурс примерно два-три года, при интенсивной нагрузке меняют чаще), линз и зеркал, чиллера или другого охлаждения, электричества и вытяжки. У фрезера из фрез, ремонта или замены шпинделя, аспирации и вакуумного насоса, если используется вакуумный стол. Расходы на материал одинаковые: фанера для лазера должна быть подходящей, с тонким клеем, а для фрезера хватает обычной.
Перед покупкой спросите, сколько стоит новая трубка и есть ли возможность её перезаправки, а для фрезера цену шпинделя и фрез. Эти цифры меняются, поэтому в статье мы их не приводим. На сроке окупаемости они сказываются сильнее, чем разница между станками.
Типичные ошибки новичков
- Экономия на охлаждении и вытяжке. Ведро воды вместо чиллера и форточка вместо вытяжки на лазере кончаются поломкой трубки и налётом на оптике. На фрезере аспирация нужна для здоровья и чистоты станка.
- Ожидание универсальности. Станок под сувениры плохо режет толстую фанеру, а фрезер под мебель плох на ажурных деталях. Один станок на все задачи не работает.
- Покупка по размеру поля, а не по детали. Стол 1300×900 нужен тем, кто режет целый лист, а брелкам и топперам хватает поля поменьше.
- Игнорирование подготовки файла. Станок режет то, что нарисовано: непересекающиеся контуры, правильные единицы и порядок реза определяют результат больше мощности.
- Расчёт без учёта ручной доводки. Тёмную кромку лазера и перемычки фрезера придётся зачищать, и это время тоже входит в себестоимость.
Нужны ли оба станка
Мастерские с постоянным потоком часто держат оба: лазер для узорчатых деталей и гравировки, фрезер для толстой фанеры, мебельных заготовок и объёмной резьбы. Для начала достаточно одного. Выбирайте тот, что закрывает 80 % ваших заказов, остальное отдавайте подрядчику или откладывайте до второго станка. Как мастерские растут от одного станка ко второму, есть материал о росте из гаража в цех.
Что выбрать
| Ситуация | Берут | Причина |
|---|---|---|
| Сувениры, топперы, подвески, ажурная фанера 3–4 мм | Лазер | Мелкий радиус, нет сколов, скорость |
| Фанера 8–12 мм, пазы и карманы | Фрезер | Лазер у предела |
| Объёмная и рельефная резьба | Фрезер | Лазер режет плоский контур |
| Гравировка и сувениры из кожи, картона, акрила | Лазер | Универсальный набор материалов |
| Мебель, фасады, раскрой листа 1220×2440 | Фрезер 1325 | Размер и толщина |
| Одна-две партии в месяц на старте | Лазер или заказ на стороне | Проще и быстрее вход |
Если смотреть на настольные модели Wattsan, то лазерный станок этого класса 6040 с трубкой 80–95 Вт режет фанеру до 8 мм, а для фрезерной стороны в той же линейке есть Mini 0609 и A1 6090 со шпинделем 0,53–2,2 кВт. Выбор между ними определяет не марка, а то, какие детали вы делаете и какой толщины.
Перед покупкой проверьте станок на своём материале: у Lasercut, например, на демонстрации можно принести свою фанеру и посмотреть, как станок её режет.
Частые вопросы
Можно ли начать с диодного лазера?
Для фанеры 3 мм диодный лазер малой мощности не подходит: оптическая мощность небольшая, а заявленные ватты часто относятся к потреблению. Для гравировки и очень тонкой фанеры он годится, для резки нужен CO2. Подробнее в статье про диодный лазер и CO2.
Что дешевле в эксплуатации?
У лазера основные расходы — трубка с ресурсом около двух-трёх лет, линзы и электричество; у фрезера — фрезы и шпиндель. Точные цифры зависят от нагрузки, и считать их лучше по своему потоку заказов.
Хватит ли трубки 40–50 Вт для фанеры 3 мм?
Хватит, но медленно: по паспортам производителей, станки на 40–50 Вт режут фанеру до 3–4 мм за несколько проходов и с подпалами на торце. Если фанера главный материал, берут 80–95 Вт. Если рез идёт не насквозь только в части поля, причина в юстировке и сопле, как в разборе кривого реза.
Чем резать прямые детали из плиты?
Пилой по направляющей или форматником: это быстрее и дешевле ЧПУ. Станок с ЧПУ оставляют под фигурный рез и присадку.
Источники
- Fusion Series Suggested Material Settings (CO2) ↗ — Epilog Laser, режимы резки дерева и тонкого шпона
- Laser Types ↗ — LightBurn Software, типы лазеров и материалы, с которыми они работают
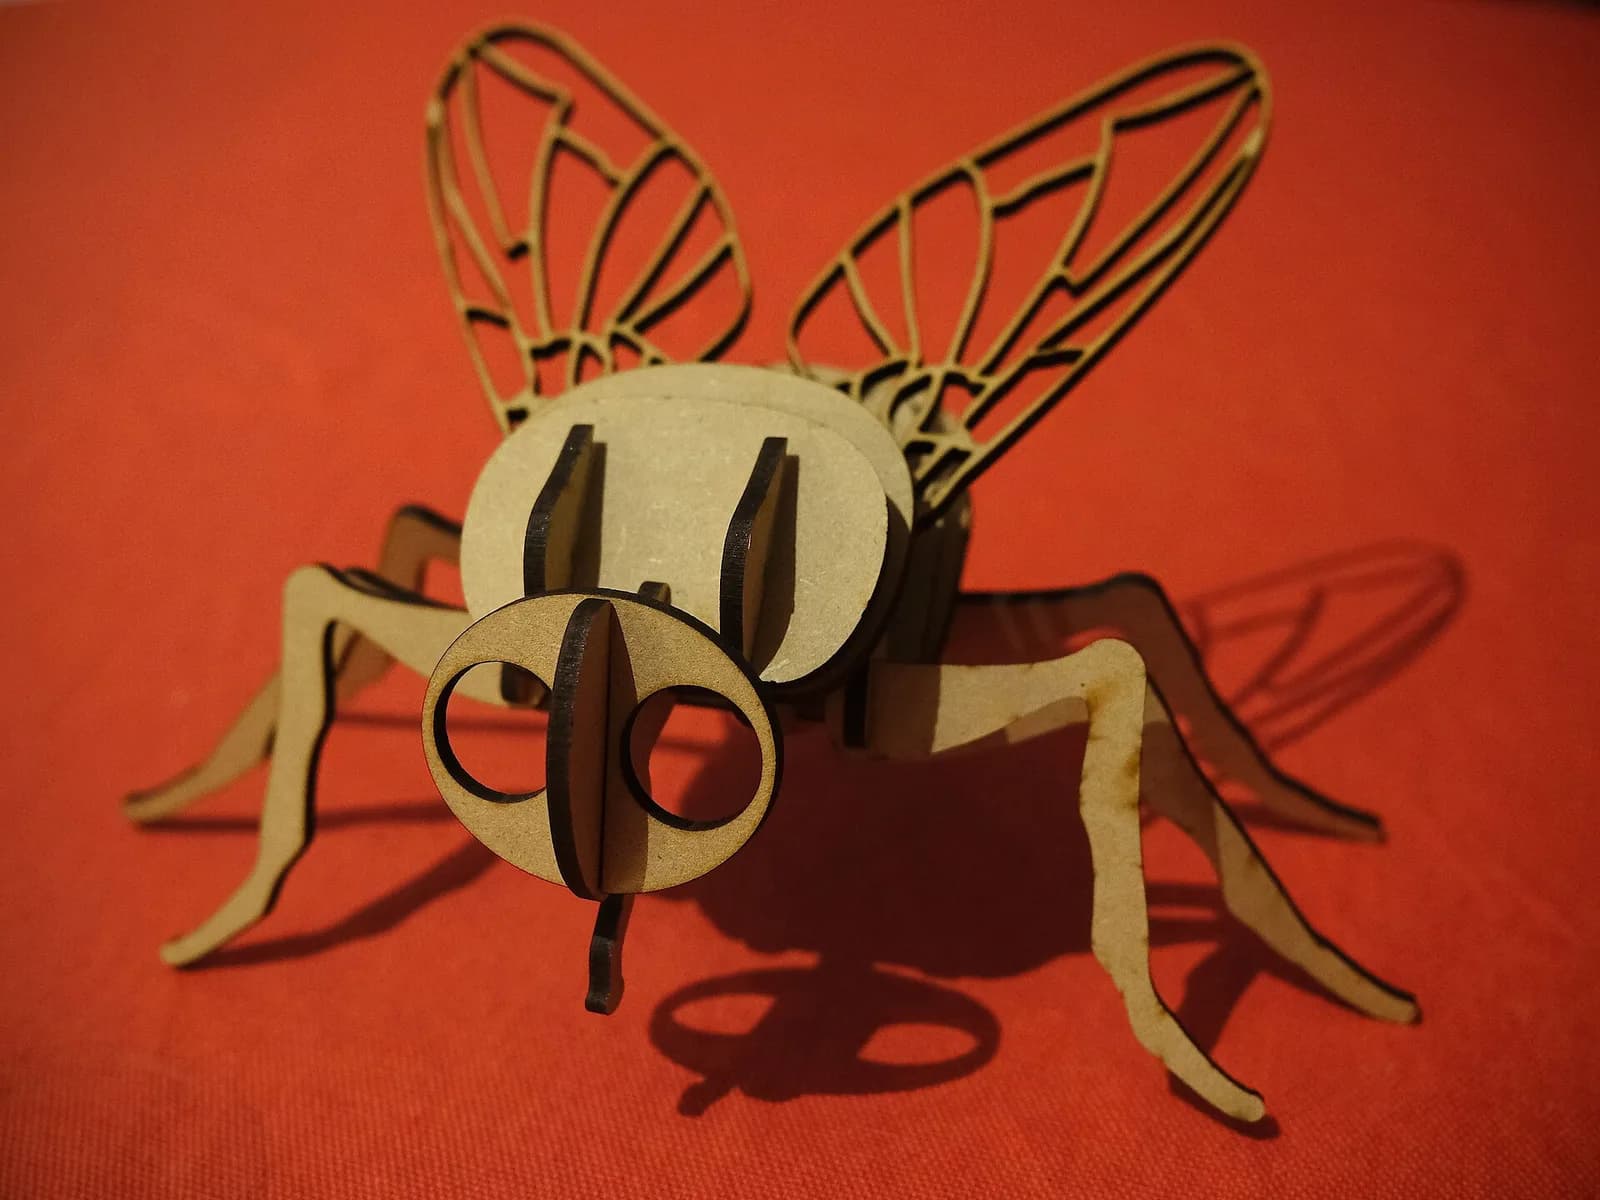
Фото: Nicolas Buffler / Wikimedia Commons, CC BY 2.0

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Какую технологию выбрать
Все →
Руководство
Какую технологию 3D-печати выбрать
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий