Кратко
- Фанеру 3–4 мм режет любой инструмент с мелким зубом, лазер даёт самую чистую форму без сколов, но тёмную кромку. От 12 мм лазер 80–100 Вт уже не работает, остаются пила, лобзик и фрезер.
- Сколы появляются там, где зуб выходит из шпона: на нижней грани при ходе пилы вниз и на верхней при ходе вверх. Лечится правильным зубом (диск 60–80 зубьев), подложкой и надрезом по линии.
- Ширина реза разная: лазер около 0,2–0,4 мм, фреза равна своему диаметру (3–6 мм), пила 1,5–2,5 мм. Её закладывают в раскладку и в размер пазов.
- Десять деталей 300×200 из листа 12 мм — около 10 м реза: на ЧПУ с фрезой Ø6 это 5–6 минут, электролобзиком 40–50 минут вместе с разметкой и зачисткой.
- Для мебели в доме берите фанеру ФК класса эмиссии не выше E1, а ФСФ на фенольном клее для внутренних работ обычно не нужна.
Что чем режут по толщинам
Единого лучшего инструмента нет: он зависит от толщины листа, формы детали и того, сколько таких деталей надо. Таблица ниже сводит выбор. Значения «хорошо» и «допустимо» опираются на практику мастерских и на паспорта инструмента, поэтому считайте их ориентиром, а не нормой.
| Инструмент | 3–4 мм | 6 мм | 10–12 мм | 20 мм | Кромка и особенности |
|---|---|---|---|---|---|
| Ручная ножовка с мелким зубом | хорошо | допустимо | долго | не берут | прямые резы, сколы снимаются обратным ходом и лентой |
| Электролобзик | хорошо | хорошо | допустимо | допустимо, нужна пилка длиннее | кривые контуры, пилку уводит в сторону на толстом листе |
| Дисковая пила по направляющей, диск 60–80 зубьев | хорошо | хорошо | хорошо | хорошо | прямые резы, самая чистая кромка у ручных инструментов |
| Погружная пила (track saw) | хорошо | хорошо | хорошо | хорошо | то же, плюс чище вход, пыль в пылесос |
| Ручной фрезер с прямой фрезой | допустимо | хорошо | хорошо | хорошо, в несколько проходов | по шаблону, спираль вниз или компрессионная |
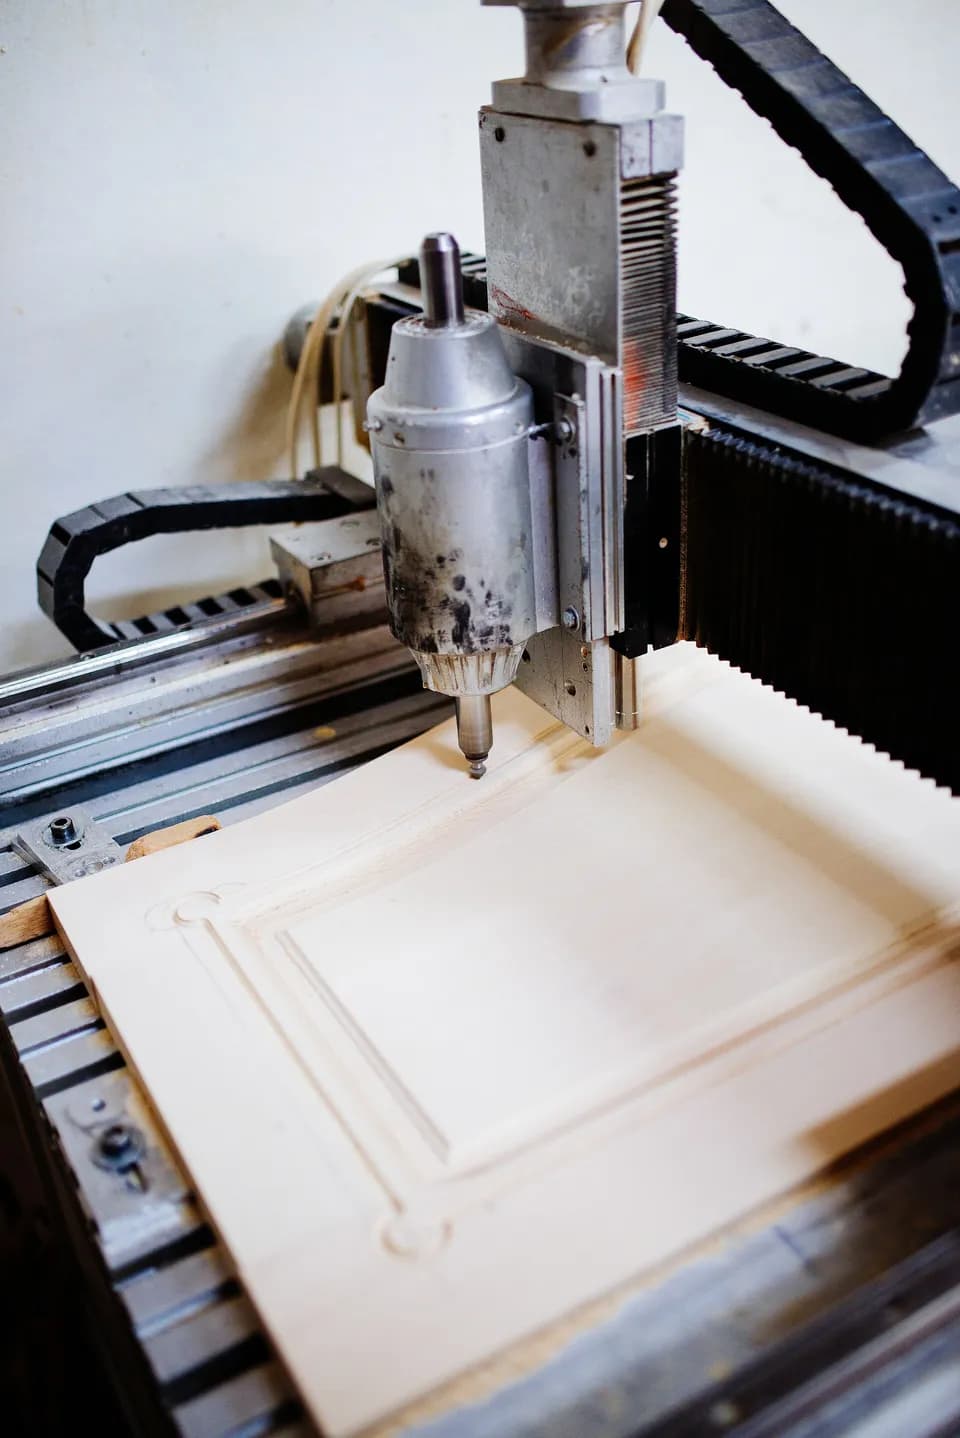
| ЧПУ-фрезер, компрессионная фреза | хорошо | хорошо | хорошо | хорошо | любой контур, сверление, пазы, серии |
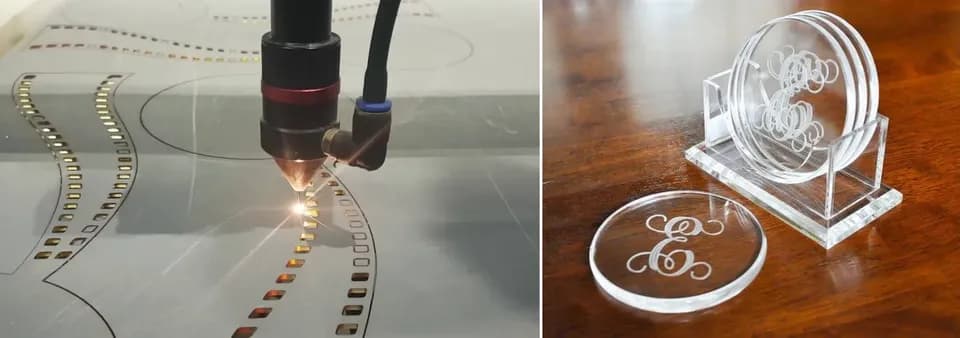
| CO2-лазер 60–100 Вт | хорошо | хорошо до 6 мм | у предела, 8–10 мм | не режет | тёмная кромка, нет усилия на лист, мелкая ажурная резка |
Подробнее о лазерных режимах: сколько миллиметров фанеры какая трубка режет и на какой скорости, написано в статье про резку фанеры, акрила и кожи на CO2-станке. Там по таблице Yongli фанера и дерево 3 мм на трубке 75–90 Вт идут на 18 мм/с, 5 мм на 10 мм/с, 10 мм на 6 мм/с. Здесь мы эти цифры повторять не будем.
По толщине выбор такой. Фанера 3–4 мм мягкая и тонкая, её берёт любой инструмент, а главная проблема в том, что тонкий лист вибрирует на пиле и крошится на выходе. Для 6 мм подходит и лобзик, и пила, и станок. На 10–12 мм электролобзик начинает уводить пилку, поэтому для прямых резов берут диск по направляющей, а для контуров фрезер с ЧПУ. Лист 20 мм практически не режут ножовкой и лобзиком, это работа диска, погружной пилы или фрезера в несколько проходов.
Лазер для 3–6 мм остаётся самым аккуратным способом по форме детали, потому что не давит на лист и не оставляет сколов, зато кромка тёмная, а клеевые прослойки в толстой фанере мешают сквозному прорезу. Так, у настольного Wattsan 6040 ST трубка 80 Вт, фанеру производитель заявляет до 8 мм, но для такой мощности рабочим пределом называет 6 мм. Дальше трубка стареет быстрее, а рез темнеет.
Ширина реза у разных способов
Ширину реза, или керф, надо знать до раскладки на листе: от неё зависят расстояние между деталями и размер паза под шип.
| Способ | Ширина реза | Откуда цифра |
|---|---|---|
| CO2-лазер | около 0,2–0,4 мм | ориентир: у станка зависит от линзы и фокуса, замеряют по вырезанному квадрату 20×20 мм |
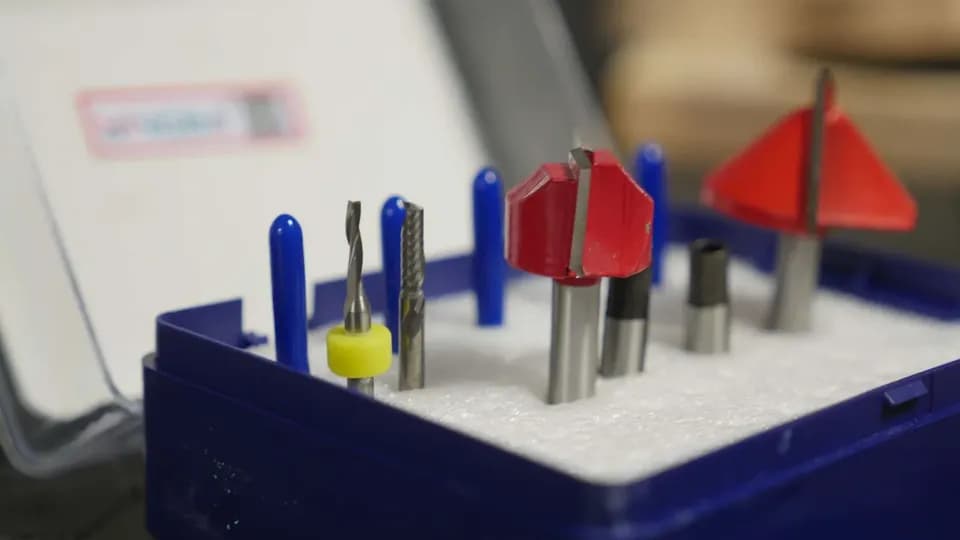
| ЧПУ или ручной фрезер | диаметр фрезы, 3–6 мм | паспорт фрезы, сама фреза и есть керф |
| Дисковая пила по направляющей | 1,5–2,5 мм | у Festool TS 55 толщина полотна 2,2 мм, есть и тонкие диски 1,8 мм и 1,5 мм |
| Электролобзик | 1–2,5 мм | по паспорту пилки |
| Ножовка | 1–2 мм | по развалу зуба |
Для фрезера есть оговорка: траектория идёт со смещением на радиус, поэтому внешний контур детали ведут снаружи линии, внутренний изнутри. CAM-программа делает это сама. Для пилы поправку вносят вручную, заранее, и при раскладке оставляют между деталями не меньше 3–4 мм.
Почему фанера скалывается
Фанера склеена из шпона, и у наружного слоя волокна идут в одном направлении. Зуб, выходя из материала, не встречает опоры и вырывает ленту шпона вдоль волокон, поэтому сколы идут по одной грани, той, где зуб выходит. У ручной циркулярки, погружной пилы и лобзика с обычной пилкой зубья идут снизу вверх, и рвётся лицевая грань. У настольной пилы и лобзика с обратным зубом наоборот, рвётся нижняя. Куда смотрят зубья в вашем инструменте, проверяет пробный рез на обрезке.
Причин несколько, и они складываются:
- Вход и выход зуба. Чище та грань, где зуб входит в материал. Грань выхода рвётся, если зуб крупный, а материал не прижат.
- Направление волокон наружного слоя. Поперёк волокон кромка скалывается заметно сильнее, чем вдоль, особенно на тонком шпоне 1–1,5 мм.
- Пережим. Лист выгибается между опорами, пропил закрывается, зуб заклинивает и дёргает шпон. Лист 3–4 мм надо поддерживать на всю длину реза.
- Крупный или тупой зуб. В обзоре про диски Fine Homebuilding для шпонированной фанеры и меламина советуют 60 или 80 зубьев, чтобы шпон не вырывало на нижней грани, а для обычной фанеры хватает 40.
- Фреза не той геометрии. Спираль вверх рвёт верхний слой, спираль вниз нижний, компрессионная чистит обе. Подробно об этом в статье про фрезы для ЧПУ по дереву.
Как резать без сколов
Пять приёмов, которые убирают сколы
- 01
Надрежьте линию ножом.
Прорежьте верхний слой шпона по линии строительным ножом по линейке. Зуб идёт по готовой канавке, и шпон по ней не рвётся.
- 02
Проклейте линию малярной лентой.
Ленту кладут на обе стороны пропила и режут прямо по ней. Лента удерживает волокна, а после реза её снимают. Для ручного лобзика на 3–4 мм это самый дешёвый приём.
- 03
Подложите жертвенную доску.
Лист кладут на ровную подложку, чтобы зуб выходил в неё, а не в воздух. Для фрезера это штатная схема: глубину задают с заходом 0,1–0,3 мм в жертвенный слой.
- 04
Кладите лицевую сторону туда, где зуб входит.
Ручная циркулярка и лобзик с обычной пилкой рвут верх, поэтому лицо кладут вниз. У лобзика с обратным зубом и у настольной пилы рвётся низ, и лицо кладут вверх. Сверяйтесь с пробным резом.
- 05
Не торопите подачу.
Пила с мелким зубом на медленной подаче чище, но слишком медленный ход перегревает кромку. Диск должен выходить на полные обороты до касания листа.
Пилку для лобзика подбирают по паспорту под толщину: число зубьев на дюйм и маркировку «чистый рез» производитель указывает на упаковке. Тонкую фанеру режут на малой подаче и без маятникового хода.
Фрезеру помогает не только компрессионная геометрия, но и стол: на вакуумном столе лист прижат всей площадью, и тонкий шпон не дёргается. О режимах для разных фрез и материалов написано в статье про режимы фрезеровки МДФ, фанеры и массива. О том, как разложить детали на листе и держать их до последнего прохода, — в материале про раскрой фанеры на фрезере.
Пример: десять деталей 300×200 из листа 12 мм
Лист 1525×1525×12 мм, берёзовая ФК. Десять прямоугольных деталей 300×200 мм без отверстий. Их раскладывают в два ряда по 7 и 3 детали с зазорами по 8 мм под фрезу Ø6, и детали занимают около 26 % площади листа: 10 × 0,3 × 0,2 = 0,6 м² из 2,33 м².
Длина реза. Периметр одной детали 2 × (300 + 200) = 1000 мм, на десять 10 000 мм, то есть 10 м. Для фрезера траектория идёт со смещением на радиус 3 мм, и на скруглениях в четырёх углах каждой детали прибавляется 2π × 3 ≈ 19 мм. Итого 1019 мм на деталь и 10,19 м на всё.
Время на ЧПУ. Режим берём из статьи про режимы фрезеровки: фреза Ø6 с двумя зубьями, 18 000 об/мин, подача на зуб 0,12 мм. Подача F = n · z · fz = 18 000 × 2 × 0,12 = 4320 мм/мин. Лист 12 мм — это два прохода по 6 мм (глубина 1×D, подача полная).
- Время резания: t = L × N / F = 10 190 × 2 / 4320 ≈ 4,7 мин.
- Холостые переезды, заходы и смена детали добавляют 10–20 %, и общее время около 5,2–5,7 мин.
- Вариант с одним проходом на 12 мм (глубина 2×D, по правилу американского производителя фрез Onsrud подача на зуб снижается на 25 %): F = 3240 мм/мин и t = 10 190 / 3240 ≈ 3,1 мин плюс переезды. Быстрее, но фреза работает на большем вылете, и кромка хуже.
Время электролобзиком. Скорость реза 12 мм берёзовой фанеры по контуру зависит от пилки и руки; примем ориентир 0,6 м/мин. Тогда 10 м дают около 17 минут чистого реза, ещё около 10–15 минут уходит на разметку по лекалу и 15–20 минут на зачистку кромок. Получается 40–50 минут против 6 минут станка и без гарантии одинаковых деталей. На одну-две детали станок не выгоден из-за настройки, на серию от десяти уже да.
Что с лазером. Фанера 12 мм попадает в рабочий диапазон только на трубках от 150 Вт, на 80–100 Вт этот лист вне его. Раскладку деталей на листе можно прикинуть в калькуляторе раскроя листа, а режимы фрезерования пересчитать в калькуляторе режимов резания.
Ширина реза пугает новичков меньше всего, а ломает больше всего сборок. Достаточно один раз вырезать квадрат 20×20 на своём инструменте и записать размер, и шипы перестают болтаться или не входить.
 Марина СоколоваТехнолог по лазерной гравировке и маркировке
Что нельзя и на что смотреть в материале
Марка клея важна и для здоровья, и для станка. ГОСТ 3916.1-2018 делит фанеру на ФК (водостойкую, для помещений) и ФСФ (повышенной водостойкости, фенольный клей), а по эмиссии формальдегида вводит классы E0,5, E1 и E2: чем меньше число, тем меньше эмиссия. Для мебели и детских вещей берут ФК с низким классом эмиссии, а на упаковке или в сертификате партии смотрят, какой класс заявлен. Данные о ГОСТ собраны на странице фанеры.
С лазером дело тоньше. Ламинированная фанера на фенольной основе режется хуже обычной: кромка темнее, дыма больше, о чём мы писали в статье про изделия из фанеры на лазере. Если у покрытия основа из ПВХ, лазером его резать нельзя: при нагреве выделяется хлор. Источников, которые измеряли бы копоть именно на ФСФ в сравнении с ФК, мы не нашли, поэтому цифр не даём.
Частые вопросы
Чем резать фанеру 3 и 4 мм без сколов в домашних условиях?
Подойдёт лобзик с мелкой пилкой или ножовка с мелким зубом: лист кладут на ровную доску, линию проклеивают малярной лентой и режут на малой подаче без нажима. Для прямых резов берут диск 60–80 зубьев по направляющей.
Чем лучше резать фанеру 12 и 20 мм?
Для прямых резов диск по направляющей или погружная пила, для контуров ЧПУ-фрезер с компрессионной фрезой Ø6–8 мм. Электролобзик годится для 12 мм, но пилку на таком листе уводит в сторону, а на 20 мм он справляется хуже.
Можно ли резать фанеру лазером дома?
Трубкой 60–100 Вт режут листы 3–6 мм, дальше начинается предел станка и тёмная кромка. Нужны вытяжка и контроль у станка: при резке фанеры в зоне реза горит пламя.
Почему скалывается именно нижняя кромка?
Там зуб выходит из материала и вырывает шпон, не встречая опоры. Подложка под лист и надрез ножом решают проблему лучше, чем смена инструмента.
Источники
- ГОСТ 3916.1-2018. Фанера общего назначения с наружными слоями из шпона лиственных пород ↗ — Росстандарт, 2018
- What's the Difference: Circular sawblades with different tooth counts ↗ — Fine Homebuilding
- How thick is the blade on a Festool TS 55 ↗ — Toolstoday
- Understanding CNC Feeds and Speeds ↗ — ToolsToday
- Wattsan 6040 ST: описание станка ↗ — Wattsan, 05.06., 2025
Автор
Марина СоколоваТехнолог по лазерной гравировке и маркировке, 9 лет в отрасли
Девять лет занимается гравировкой на CO2-станках и маркировкой металла волоконными лазерами. Пишет о гравировке, материалах и о том, как устроен бизнес небольшой лазерной мастерской.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Изделия из фанеры и дерева
Все →
Руководство
Чем клеить акрил, дерево, резину?
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий