Кратко
Если рез не насквозь только в части поля, чаще всего луч задевает сопло, высота головы над столом меняется по полю или сбита юстировка зеркал. Скошенную кромку лечит третье зеркало и вертикальность головы, волнистую — натяжение ремней и люфты. Сначала проверяют механику и чистоту оптики на выключенном станке и только потом юстируют зеркала на малой мощности в очках.
- Если рез неравномерный по полю, сначала проверьте механику на выключенном станке: параллельность стола ходу головы, перпендикулярность портала, сопло и натяжение ремней. Это бесплатно и безопасно.
- Диапазон фокуса у линзы 2″ около ±0,7 мм. Разница высоты головы над столом в 2 мм между углами выводит один из них из фокуса, и рез там не идёт насквозь.
- Скошенная кромка и конус говорят о вертикальности луча: третье зеркало и крепление головы. Волнистая кромка и овалы вместо кругов говорят о ремнях и люфтах.
- Юстировку зеркал делают от трубки к голове, на малой мощности, в очках для 10,6 мкм и с закрытой крышкой. После каждого винта процедуру повторяют.
- Не полагайтесь на глаз: высоту сопла меряйте в пяти точках, а поправку размера считайте по квадрату 100 × 100 мм.
Какой дефект у вас
Симптом подсказывает, откуда начинать. Причины в таблице идут от более частых к менее частым.
| Что видите | Вероятные причины | С чего начать |
|---|---|---|
| Не насквозь по всему полю | Линза перевёрнута или грязная, фокус, слабая трубка, тёплая вода | Фокус, линза, вода |
| Не насквозь в одной зоне | Луч задевает сопло, высота головы по полю разная, сбита юстировка | Сопло, высота в 5 точках, тест-линия |
| Кромка наклонная, рез «под углом» | Третье зеркало и голова не вертикальны, труба перекошена по высоте | Выстрелы в торец оргстекла |
| Конус: сверху шире, чем снизу | Фокус выше или ниже нужного, толстый материал, короткая линза | Фокус, линза 4″ для толстых листов |
| Ребристая, волнистая кромка | Люфт, слабый или изношенный ремень, высокая скорость и ускорение | Ремни, каретка, снизить ускорения |
| Овалы, контур не замыкается, размер ±1 мм | Ремни, муфты, шаги на миллиметр, непрямоугольный портал | Квадрат 100 × 100, диагонали |
| Двоение пятна, форма «полумесяц» | Зеркала, линза, трубка | Юстировка, осмотр линзы |
Безопасность перед работой
Излучение CO2 с длиной волны около 10,6 мкм невидимо и относится к классу 4: по руководству RECI, оно необратимо повреждает сетчатку и роговицу даже в отражённом виде. Защитные очки нужны сертифицированные именно на эту длину волны, обычные тёмные не защищают. Не обходите блокировку крышки, а перед пульсами держите рядом средства тушения: лента от импульса может загореться. Блок поджига и анод трубки в этой статье не трогаем: об этом — в материале про диагностику, когда лазер не стреляет.
Шаг 1. Механика на выключенном станке
Вынимайте вилку и ищите люфты руками. Это занимает 15 минут и закрывает половину случаев.
Проверка без луча
- 01
Станок стоит жёстко.
Колёсики подпёрты ножками, пол не гуляет. Практики отмечают, что станок на роликах «ведёт» и сбивает юстировку.
- 02
Каретка и голова не играют.
Покачайте голову, каретку, держатели зеркал и линзы. Люфта быть не должно.
- 03
Ремни натянуты, но не перетянуты.
Ремень на ощупь упругий, не провисает и не гудит как струна. Подтяжка не убирает люфт в шестернях и муфтах, она убирает только провис.
- 04
Рельсы чистые.
Мусор на рельсах и спёкшаяся смазка дают ту же волнистость, что и слабый ремень. Густой литол на пыли и на быстрых осях коксуется, смазку выбирайте по руководству станка.
- 05
Диагонали портала равны.
Измерьте рулеткой от угла до противоположного угла по краям поля. Разница в несколько миллиметров (ориентир: больше 1–2 мм) означает, что портал стоит трапецией. Практики описывают случай, когда лазерное пятно уходило по дуге из-за подшипников опор портала.
- 06
Сопло цело и круглое.
Снимите его и осмотрите отверстие: вмятина, наплыв, нагар.
Для станков с рельсовыми направляющими люфт каретки ищут именно в каретке и подшипниках. Если смотреть на модели Wattsan, то, например, у 6040 стоят линейные направляющие PMI 15 мм: люфт сначала ищут в каретке и подшипниках на рельсе, а ремень проверяют потом.
Шаг 2. Высота головы над столом по полю
Если рез не насквозь только в одной зоне, причина часто не в лазере, а в расстоянии до материала. Для линзы 2″ глубина фокуса в нашей статье про фокус оценена в ±0,7 мм. Пример: поле 1300 мм, одна сторона стола выше другой на 2 мм. Это уклон около 1,5 мм на метр, и в дальнем углу материал лежит на 1,5–2 мм ниже фокуса. Фанера 6 мм там не прорежется, а в ближнем углу прорежется с запасом.
Как проверить:
- Положите на стол ровный лист (оргстекло 3–5 мм подойдёт) и опустите голову до касания.
- Подведите голову к пяти точкам: центр и четыре угла. В каждой измерьте зазор между срезом сопла и листом щупом или стопкой бумаги.
- Запишите значения. Ориентир по нашей оценке для линзы 2″: разброс до 0,3–0,5 мм терпим, а 1 мм и больше уже выводит угол из фокуса на тонкой резке и гравировке.
Если разница есть, выравнивайте стол по плоскости хода головы: ножками станка, подкладками под соты или регулировкой стола. Уровень часто сразу не помогает: в одном из обсуждений практики показали, что пятно уходит по дуге, а не по прямой, то есть дело в портале и опорах, а не в уровне. Для рельсов и портала ищите непараллельность, а не наклон станка.
Шаг 3. Луч не доходит до дальнего угла: тест-линия и сопло
Практики используют два простых теста, которые убирают лишние догадки.
Тестовая линия вдоль стола. Прорежьте на оргстекле линию на малой мощности и скорости вдоль самого длинного хода. Если рез тускнеет к концу, юстировка или высота по полю не в порядке.
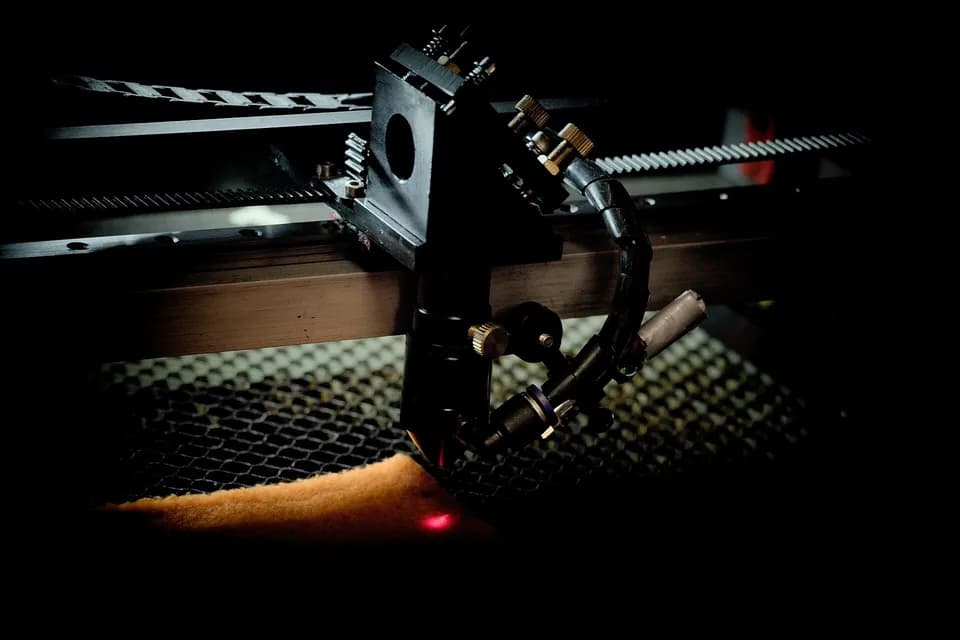
Сопло. Открутите сопло и сделайте тестовый выстрел в проблемном месте на минимальной мощности, в очках и при закрытой крышке. Если без сопла след ровный, а с ним нет, луч задевает его край: его центрируют юстировкой третьего зеркала. На малярном скотче на срезе сопла прожиг должен лежать по центру отверстия, и так в пяти точках поля: в центре и четырёх углах.
Шаг 4. Юстировка зеркал от трубки к голове
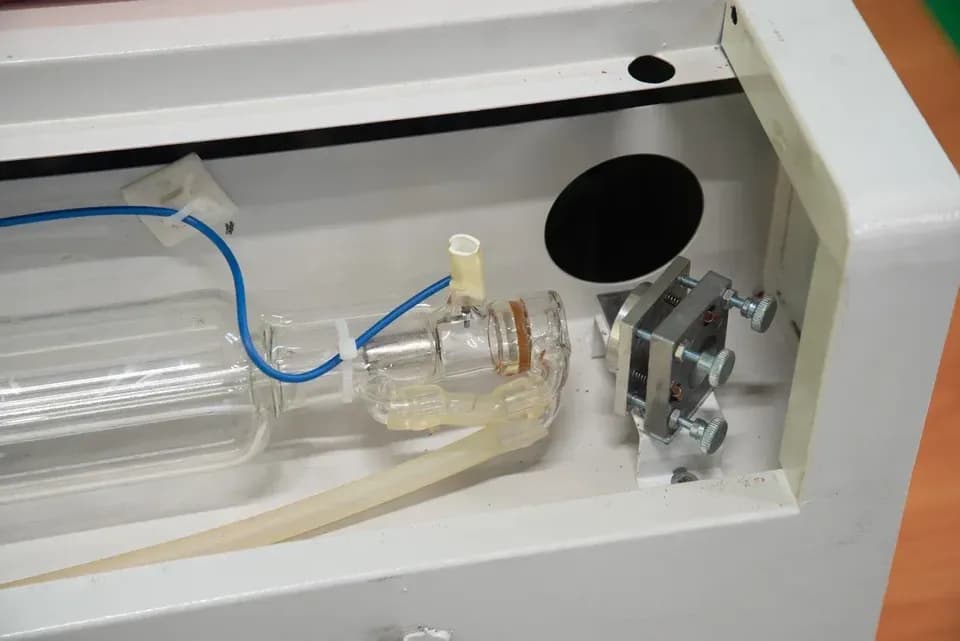
Юстировку начинают, когда остальное исправно: линза чистая, сопло цело, станок стоит жёстко, высота по полю ровная. Подробную пошаговую процедуру по малярной ленте мы описали в статье про лазерную трубку. Здесь добавим то, что обычно путают.
Порядок и цель каждого зеркала:
| Зеркало | Что должно получиться | Как проверить |
|---|---|---|
| Первое | Луч просто попадает в него и идёт на второе, точный центр не нужен | Импульс на ленте в отверстии первого зеркала |
| Второе | Пятно лежит в одной точке на третьем зеркале при ближнем и дальнем положении портала по Y | Пульсы на ленте у ближнего и дальнего края, точки совпадают |
| Третье | Пятно и в центре, и повторяется при любом положении головы по X и Y | Пульсы в четырёх углах и в центре, лента на сопле |
Правила, которые экономят часы:
- Повторяйте процедуру после каждой правки винта. Регулировка меняет и первую, и вторую точку, поэтому после поворота новая лента и повторный замер обязательны (так требуют и инструкции по юстировке).
- Начинайте с малой мощности. У трубок есть порог зажигания: по руководствам производителей, 60 Вт не стреляют ниже 8 %, а 130 Вт ниже 12 %. Ищите минимум, при котором лента отмечается, и поднимайте по 1 %.
- Точка не обязана быть в центре зеркал 1 и 2. Важна повторяемость: лучи должны попадать в одну точку при смещении каретки.
- Вертикаль и горизонталь у третьего зеркала. Точку вверх или вниз двигают подъёмом или опусканием трубки обеими опорами на одну величину, влево и вправо перемещением второго зеркала вперёд или назад.
- Диагональный винт трогайте только в крайнем случае.
- Проверка перпендикулярности портала. Если пятно уходит по горизонтали вдоль Y, портал по X не перпендикулярен Y: ослабьте крепления подшипника и выставьте угол 90°. Для этого годятся диагонали.
Юстировку при включённой мощности нельзя вести без очков и при открытой крышке. Красная указка вместо мишеней не заменяет пульс: она не гарантирует совпадения с инфракрасным лучом.
Шаг 5. Скошенный рез и конус
Если кромка идёт под углом по одной оси, первым делом смотрят, как луч входит в линзу. Практики проверяют вертикальность выстрелами в торец кусочка оргстекла: толщина 5 мм, длина около 10 см, ширина около 2 см, стоит торцом к лучу. Прожиг от импульса должен лечь строго по вертикали. RECI рекомендует при испытании на оргстекле держать его не ближе 300 мм от зеркала.
Что чаще всего помогает по результатам обсуждений:
- Третье зеркало и его положение относительно центра линзы. Скос по одной оси лечится именно им.
- Положение трубки по высоте (задняя часть выше или ниже). Одному оператору косой рез исправили именно так.
- Крепление головы: если луч приходит в центр линзы, а рез кривой, значит, перекошена вся голова. Выровняйте голову до ровного реза, потом заново отъюстируйте второе и третье зеркала.
Конус на толстом материале нередко не дефект юстировки, а свойство оптики: у линзы 2″ глубина фокуса около ±0,7 мм, и на акриле 10 мм пучок расходится. Для толстых листов берут длинную линзу, 4″ (±2,8 мм по нашей таблице), и ставят фокус внутрь материала. Для металла и конусности листа есть отдельная статья про точность лазерной резки: там причина другая, но принцип «луч должен идти вертикально» тот же.
Если линза перевёрнута, плоско-выпуклая сводит луч хуже, станок «плавит, а не режет», а нужная высота фокуса ищется заново. Как поставить линзу и проверить сопло, описано в статье о настройке фокуса.
Шаг 6. Овалы, незамкнутые контуры и размер
Если юстировка в порядке, а фигуры кривые, дело в механике и настройках осей.
Порядок поиска
- 01
Снизьте ускорения и скорость
в настройках станка или слоя. Дефект исчез при медленной работе — виновата механика, настраивайте её.
- 02
Проверьте перпендикулярность портала
по диагоналям (шаг 1).
- 03
Сделайте меандр с шагом 5 мм
и сравните линии прямого и обратного хода: смещение между ними показывает люфт.
- 04
Прорежьте квадрат 100 × 100 мм
и измерьте штангенциркулем по двум сторонам и диагонали.
- 05
Введите поправку по каждой оси отдельно
, если квадрат вышел не 100 мм.
Арифметика поправки простая. Заказали 100,0 мм, получили 98,9 мм. Коэффициент 100,0 / 98,9 = 1,011, то есть масштаб оси нужно изменить примерно на 1,1 %. Ещё учтите ширину реза, у CO2-станка она около 0,1–0,3 мм: если контур резали по линии, деталь выходит меньше макета примерно на эту величину, и это не ошибка масштаба. В LightBurn для калибровки осей есть Calibrate Axis, а ввод поправки на разных контроллерах отличается, поэтому пошагово смотрите руководство своего. Незамкнутый контур при исправных ремнях часто связан с люфтом в муфтах и шкивах, подтяжка ремня его не убирает.
Подробнее про размер, волнистость и дрожащие углы при гравировке — в статье о браке гравировки на CO2.
Ремень: когда менять
Ремень без маркировки определяют по шагу: измерьте расстояние на 30–50 зубьях и сверьте с каталогом, профили 3M, 5M, HTD 3M и MXL различаются. После замены проверяйте масштаб квадратом 100 × 100 мм, а не «на глаз». Растрескавшаяся спинка, срезанные зубья и пыль в зубьях означают замену, а не подтяжку.
Когда нужен инженер
- Диагонали портала расходятся больше чем на 2 мм, а механику выровнять не удаётся.
- Юстировка уходит через несколько дней, хотя крепления затянуты: ищут слабое место в трубке, опорах и портале.
- Нужно переставить портал или заменить подшипники опор.
- Зеркало в голове повреждено или регулировочные винты сорваны.
Юстировку, как и подбор режимов, показывают на обучении оператора. У продавцов с собственным сервисом, вроде Lasercut, она входит в программу обучения, а выезд инженера возможен и к станкам, купленным в другом месте.
Как не допустить
- Станок на жёстких ножках, а не на колёсиках.
- Раз в месяц: протереть рельсы, осмотреть ремни, проверить люфт головы.
- После перевозки, удара или замены трубки: тест-линия вдоль стола и пульсы в четырёх углах.
- Раз в полгода: проверка юстировки по ленте и высоты сопла в пяти точках.
- Записывайте время реза эталонного квадрата на ровной фанере 3 мм: рост времени раньше всего показывает потерю мощности.
Частые вопросы
Почему станок режет в одном углу и не режет в другом?
Чаще всего меняется расстояние от линзы до материала по полю или луч уходит к краю сопла. Измерьте зазор в пяти точках и сделайте тест-линию вдоль стола. Если дело в луче, его возвращают юстировкой.
Как отличить юстировку от нехватки мощности?
Сделайте пульс на ленте в ближнем и дальнем углах. Если следы совпадают и выглядят одинаково, юстировка в порядке, а слабый рез — вопрос мощности, воды и линзы. Падение мощности разобрано в статье про неисправности, когда лазер не стреляет.
Нужно ли юстировать зеркала после каждой перевозки?
Лучше проверить. Вибрация смещает зеркала, а после замены трубки юстировка практически всегда нужна. Достаточно трёх пульсов на ленте в углах поля.
Можно ли подтянуть ремень, чтобы убрать люфт?
Это убирает провис, но не люфт в муфтах, шкивах и каретке. Если после подтяжки волнистость осталась, ищите люфт в подвижных узлах.
Источники
- Laser Engraver Mirror Alignment: How to Align a CO2 Laser Beam ↗ — OMTech: пульсы на ленте, порядок зеркал, порог зажигания трубок
- CO2 Laser Tube — Model W Instruction Manual ↗ — Beijing Reci Laser Technology, PDF: класс 4, длина волны, испытание на оргстекле
- What is depth of focus or focus tolerance? ↗ — Trotec Laser
- Gaussian beam ↗ — Wikipedia, расчёт глубины фокуса
- методика настройки зеркал ↗ — Обсуждения практиков: , лазер режет под углом к вертикали, настройка геометрии лазера
Фото: مشيرة / Wikimedia Commons, CC BY-SA 4.0

Автор
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Неисправности CO2-станка и диагностика
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий