Кратко
На тонком листе до 3 мм лазер держит размеры контура в пределах ±0,1–0,2 мм, на 10–12 мм допуск растёт до ±0,15–0,3 мм. Качество кромки описывают классами ISO 9013 по перпендикулярности и шероховатости Rz5: чем толще лист, тем они хуже. Ширина реза 0,1–0,3 мм, заусенец и конусность зависят от газа, фокуса, скорости и состояния сопла.
- Допуск на контур зависит от толщины: на листе до 3 мм реально ±0,1 мм, на 6 мм около ±0,1–0,15 мм, на 12 мм ±0,15–0,3 мм, дальше ещё шире. Для общих размеров достаточно класса m по ГОСТ 30893.1.
- ISO 9013 оценивает рез по перпендикулярности кромки (пять диапазонов) и шероховатости Rz5 (четыре диапазона). Для лазера стандарт действует на толщинах 0,5–32 мм, и чем лист толще, тем допуски по этим параметрам шире.
- Ширина реза 0,1–0,3 мм. Контур вырезают со смещением на половину ширины, иначе отверстия выйдут больше, а наружные размеры меньше.
- Заусенец, грат и конусность почти всегда объясняются газом, фокусом, скоростью и износом сопла. Лечат настройкой, а зачистку закладывают в цену.
- Дороже всего обходятся жёсткий допуск на толстом листе, кромка без окалины на углеродистой стали и зачистка с двух сторон.
Что реально держит лазер
Размеры контура на плоской развёртке лазер выдерживает лучше, чем любой следующий за ним процесс: гибка добавляет ±0,25–0,38 мм на каждый гиб, а резка остаётся в пределах десятых долей. Поставщики оборудования и сервисы называют близкие цифры. Protolabs в своём руководстве по допускам даёт ±0,13 мм для расстояния кромка — кромка и отверстие — отверстие на одной плоскости. Производитель листогибов и лазеров Durma приводит таблицу достижимых допусков для стали, и она хорошо ложится на практику цеха.
| Толщина стали | Мощность станка | Достижимый допуск на размер |
|---|---|---|
| до 3 мм | 1–2 кВт | ±0,05 мм |
| 6 мм | 3–4 кВт | ±0,1 мм |
| 12 мм | 6–8 кВт | ±0,15 мм |
| от 25 мм | 12 кВт и выше | ±0,25 мм |
Это достижимые значения на хорошо обслуженном станке с чистой оптикой, а не гарантия каждой детали. В чертёж лучше писать с запасом: ±0,1 мм для тонкого листа, ±0,2 мм для 6–10 мм и ±0,3–0,5 мм для толстого. Если допуски на размеры не указаны, действуют общие допуски по ГОСТ 30893.1: в классе точности m это ±0,2 мм для размеров 6–30 мм, ±0,3 мм для 30–120 мм и ±0,5 мм для 120–400 мм. Подробнее, откуда они берутся и как их проверять, написано в статье о контроле качества деталей после лазера.
Допуск на размер обычно проще выдержать, чем форму. Тонкий лист при частой перфорации и нагреве уходит в «пропеллер», и плоскостность детали портится раньше, чем размеры выходят за допуск. Если плоскостность важна, её нужно вписать в чертёж отдельно, пользуясь справочником допусков формы и расположения.
Ширина реза и поправка на контур
Луч удаляет полоску металла, которая и называется керфом. У волоконных станков на тонком листе это 0,1–0,3 мм, на толстом ширина больше. Станок движется по траектории, смещённой на половину этой ширины: наружный контур режут снаружи линии, отверстие изнутри. Это смещение задаёт технолог в программе, и конструктор его не считает.
На чертёж керф попадает в двух случаях. Первый: детали с посадкой «деталь в паз», где зазор в десятые доли миллиметра. Тогда на стороне цеха делают пробную вырезку и подгоняют поправку. Второй: DXF прислали уже с компенсацией, и цех второй раз её не вносит. Поэтому в файле контур делают по чертёжным размерам без смещений, а подробности есть в статье о требованиях к DXF.
Класс реза по ISO 9013
Стандарт ISO 9013 описывает геометрические характеристики и допуски качества термических резов: газокислородных, плазменных и лазерных. Для лазера он распространяется на толщины от 0,5 до 32 мм. Качество кромки оценивают двумя параметрами.
Второй параметр, Rz5, это средняя высота профиля на длине кромки: по сути шероховатость от борозд на стенке реза. У него четыре диапазона. Стандарт определяет и допуски на сами размеры с классами 1 и 2. Допуск каждого диапазона не постоянная величина, а функция толщины листа: чем лист толще, тем шире допуск и по углу, и по шероховатости. Числовые формулы в открытых источниках не публикуются, они в самом стандарте, поэтому здесь мы их не приводим. Производители сообщают, что волоконный лазер на тонком и среднем листе обычно укладывается в диапазоны 1 и 2, а на нержавейке до 6 мм и углеродистой стали до 12 мм это достигается при тщательно подобранных режимах.
Практический вывод для чертежа: просить диапазон 1 имеет смысл, только если без него не работает конструкция (кромка под сварку без разделки, посадочная кромка). В остальных случаях пишут «класс по ISO 9013, диапазон 3» или не пишут ничего, опираясь на то, что цех режет по своим настройкам. Тонкий лист в диапазон 1 вписывается без усилий, а на 20 мм цеху придётся снижать скорость.
Конусность
Луч расходится, и ширина реза сверху шире, чем снизу. На тонком листе разницы почти не видно, на толстом кромка получается наклонной, а отверстие коническим. У отверстий диаметр на входе луча чуть больше, чем на выходе. Угол наклона определяют фокус, мощность и газ: если фокус дрейфует, видны разные ширины реза сверху и снизу.
Конусность проверяют угольником и щупом: зазор под приложенным к кромке угольником, делённый на толщину, даёт тангенс угла. Для иллюстрации: на листе 10 мм зазор 0,3 мм означает наклон около 1,7°. Это не типичное значение, а пример перевода миллиметров в градусы. Если деталь вставляется в паз с зазором 0,1 мм, такой наклон недопустим, и либо кромку фрезеруют, либо просят цех резать с иной настройкой фокуса.
Заусенец и грат: откуда берутся и как убирают
Грат это застывший расплав на нижней кромке реза. Он возникает, когда газ не успевает вынести металл из пропила. Производители станков называют такие причины.
| Симптом | Вероятная причина | Что делают |
|---|---|---|
| Капли и «борода» по всей нижней кромке | давление газа слишком низкое, скорость слишком высокая или мощность мала | поднять давление, снизить скорость |
| Грат с одной стороны контура | повреждено или загрязнено сопло, луч не по центру сопла | заменить сопло, выставить соосность |
| Наклонные борозды на стенке | скорость выше допустимой для мощности | снизить скорость |
| Широкий рез, обгорелая кромка, оплавленные острые углы, большая зона термического влияния | мощность слишком велика или скорость слишком мала | поднять скорость, снизить мощность |
| Разная ширина реза сверху и снизу, видимый конус | сбит фокус | перенастроить положение фокуса |
Высоту сопла над листом настраивают вместе с диаметром сопла, толщиной и газом: от неё зависит давление, которое реально доходит до реза. Выбор газа и режимы подробно разобраны в статье о газах при лазерной резке. Ориентир оттуда: если на нержавейке 5 мм снизить давление азота с 14 до 10 бар, на кромке появится налёт глубиной около 0,3 мм.
Грат срезают абразивными подушками, шлифованием или на станке для механической зачистки кромок. На мелкой серии это обычная операция. Если заусенец должен отсутствовать, это нужно сказать в заказе, потому что без него цеху проще пропустить деталь как есть.
Окалина, оплавление и зона термического влияния
Кислород горит в резе вместе с железом и ускоряет процесс, но оставляет на кромке оксидную плёнку. Это окалина. Под порошковую покраску такая плёнка может отслоиться вместе с покрытием, а в сварном шве может дать поры, поэтому кромки чаще зачищают. Азот вытесняет кислород из зоны реза, и кромка получается светлой, но газ нужен под высоким давлением, и метр реза становится дороже. Расход и стоимость газа посчитаны в той же статье.
Зона термического влияния, ЗТВ, это полоса металла у кромки, где структура изменилась от нагрева. На тонком листе она узкая, на толстом заметнее. Если лист режут кислородом и потом гнут по линии у самой кромки, а также сверлят и нарезают резьбу в отверстии, вырезанном лазером, закалённая кромка может мешать. Чаще всего это решает зазор между кромкой и гибом, зачистка или рассверливание отверстия. Измеренных значений глубины ЗТВ для разных материалов у нас нет, так что оценка здесь качественная, и для ответственных деталей её уточняют у цеха или металлографией.
Малые отверстия, перемычки и микросоединения
Правила для лазера по геометрии контура такие. Диаметр отверстия и ширина паза не меньше толщины листа, иначе качество стенки падает, а на нержавейке и толстой стали отверстие просто не прорезается. Расстояние от отверстия до края и между элементами: не меньше толщины, а лучше 1,5 толщины. Перемычка между соседними вырезами тоже не уже 1,5 толщины, иначе она сгорит или поведёт. Эти значения совпадают с рекомендациями Fabcon и Protolabs.
Микросоединения оставляют вокруг мелких деталей, чтобы они не падали в решётку стола и не наклонялись при резке. Это узкая перемычка в несколько десятых долей миллиметра: её отламывают, а след зачищают. Если деталь с гладкой кромкой по всему периметру, микросоединения нужно либо запретить, либо оговорить места, где они допустимы. Иначе на видимой кромке останется след.
Что писать в чертеже
Сжатая запись достаточна. Укажите допуски на размеры или ссылку на общий класс ГОСТ 30893.1. Если нужно, добавьте шероховатость кромки, например «Rz5 по ISO 9013, диапазон 2», и требование «острые кромки притупить» или «заусенцы удалить». Для отверстий под потайной крепёж отдельно задают зенковку: лазер её не делает. Если кромка идёт под покраску или сварку, напишите «без окалины» и газ, которым надо резать, либо «зачистить».
Как проверять
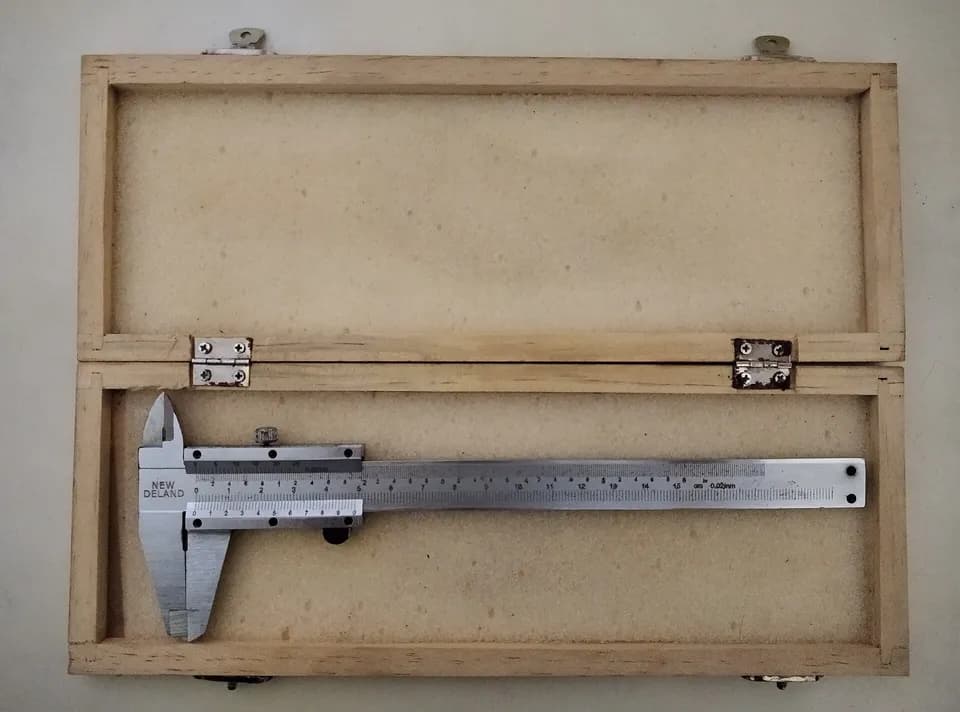
Контур мерят штангенциркулем: цифровой имеет погрешность ±0,03 мм, чего достаточно для допуска ±0,1 мм. Кромку на конусность проверяют угольником и щупом, шероховатость сравнивают с образцами или проверяют профилометром, перевод Ra в Rz делает калькулятор. Для серии из одинаковых деталей делают шаблон из первой годной: зазор между шаблоном и контуром виден на просвет. Координатно-измерительная машина нужна, когда допуски на положение отверстий в сотых долях или нужен протокол измерений. Подробно про инструмент и частоту контроля написано в статье про контроль качества.
Какие требования удорожают деталь
Цена лазерной резки складывается из времени резки, газа и операций после резки. Все требования, которые замедляют станок или добавляют ручную работу, дороже.
- Жёсткий допуск на толстом листе. Нужна меньшая скорость, а иногда ещё и фрезеровка кромки.
- Класс ISO 9013 на диапазон 1–2 для толстого листа. Те же причины.
- Азот вместо кислорода на углеродистой стали. Кромка без окалины под покраску, но азот расходуется в разы больше кислорода.
- Зачистка с двух сторон, зенковка и притупление кромок. Всё это ручные операции, цена которых растёт с числом деталей и отверстий.
- Протокол измерений на каждую деталь. Время оператора и КИМ.
Влияние толщины, газа и скорости на цену метра реза можно прикинуть в калькуляторе стоимости лазерной резки.
Заказчики часто пишут «±0,05» на всех размерах, потому что так спокойнее. Потом выясняется, что для сборки нужны два отверстия под штифты, а остальное хватило бы и с допуском ±0,3. Задайте жёсткий допуск там, где он нужен, и цена детали будет ниже.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Частые вопросы
Какой допуск у лазерной резки?
На тонком листе до 3 мм ±0,1 мм достижимо и без особых усилий. На 6 мм допуск около ±0,1–0,15 мм, на 12 мм около ±0,15–0,3 мм, на толстом листе ещё шире. Если в чертеже допуск не указан, применяют общие допуски по ГОСТ 30893.1.
Почему после лазера остаются заусенцы?
Расплав не успевает полностью выйти из реза. Причины: давление газа ниже нужного, скорость выше допустимой для мощности, сбитый фокус или изношенное сопло. Заусенец убирают абразивными подушками, шлифовкой или механической зачисткой кромок.
Какова ширина реза у лазера?
У волоконного лазера на тонком листе от 0,1 до 0,3 мм, на толстом больше. Программа компенсирует её смещением траектории на половину ширины реза.
Что такое класс качества реза по ISO 9013?
Это классификация термического реза по перпендикулярности кромки (пять диапазонов) и шероховатости Rz5 (четыре диапазона). Для лазерной резки стандарт действует на толщинах от 0,5 до 32 мм. Чем лист толще, тем шире допуск каждого диапазона.
Нужен ли заусенец убирать при гибке детали?
Лучше убрать. Заусенец на наружной стороне гиба становится концентратором напряжений. Если зачистка невозможна, деталь кладут заусенцем внутрь гиба. Подробности о радиусах и трещинах приведены в статье о радиусе гибки и развёртке.
Источники
- ISO 9013 Thermal cutting. Classification of thermal cuts. Geometrical product specification and quality tolerances ↗ — ISO, карточка стандарта
- Sheet Metal Laser Cutting Tolerances: Complete Guide ↗ — Fabcon
- Laser Cutting Tolerances & Accuracy Guide ↗ — Durma
- What Factors Affect Laser Cutting Quality? 9 Key Variables Explained ↗ — Durma
- Laser Cutting Edge Quality ↗ — Piranha Fab
- Working with Sheet Metal Tolerances ↗ — Protolabs
- Sheet Metal Fabrication Design Guidelines ↗ — Protolabs
Фото: Ptmtechnology / Wikimedia Commons, CC BY-SA 4.0
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Детали из листа
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий