Кратко
После лазера и фрезера мерят четыре вещи: размеры контура, отверстия, качество кромки или поверхности и плоскостность. Инструмент выбирают по допуску: погрешность прибора должна быть в пределах 20–35 % допуска, поэтому цифровой штангенциркуль годится от IT11, а для IT7 нужны микрометр, калибр или нутромер. Первую деталь проверяют полностью, дальше выборочно, результат записывают в протокол.
- Мерят четыре группы: размеры контура и отверстий, качество кромки или поверхности, плоскостность и толщину заготовки. Всё остальное цех проверяет глазом по образцу.
- Погрешность инструмента должна быть в пределах 20–35 % допуска. Цифровой штангенциркуль (±0,03 мм) годится для допуска IT11 и грубее, отверстие H7 им мерить нельзя.
- Первую деталь после наладки, замены сопла, линзы или фрезы и смены партии материала проверяют полностью. Дальше контроль выборочный: например, каждая 25-я деталь по трём критичным размерам.
- На заказе из 200 деталей такой контроль занимает около 28 минут, или около 330 ₽ времени оператора, а ошибка во всей партии в примере стоит 17 000 ₽.
- Координатно-измерительная машина нужна не раньше позиционных допусков порядка сотых долей миллиметра на сложных корпусах или требования протокола на каждую деталь. Часто выгоднее сдавать такие измерения подрядчику.
Что мерить на деталях после лазера и фрезера
На чертеже может быть сорок размеров, но проверяют те, которые определяют сборку и приёмку заказчиком. Остальные держат общие допуски: по ГОСТ 30893.1 в классе «средний» (m) это ±0,2 мм для размеров от 6 до 30 мм, ±0,3 мм от 30 до 120 мм и ±0,5 мм от 120 до 400 мм. Класс «точный» (f) даёт ±0,1, ±0,15 и ±0,2 мм на тех же интервалах.
| Что | После лазера | После фрезера |
|---|---|---|
| Размеры контура | длины и ширины; наружный контур получается меньше, а отверстия больше на ширину реза, если компенсация не включена | длины, ширины, глубины карманов, радиусы |
| Отверстия | диаметр на входе и на выходе, расстояния между центрами | диаметр, глубина, положение относительно базы |
| Кромка и поверхность | перпендикулярность реза, грат, оплавление, окалина, шероховатость | шероховатость, следы фрезы, сколы на выходе фрезы |
| Плоскостность | лист ведёт от нагрева, особенно тонкий и с частой перфорацией | деталь распружинивает после снятия со стола |
| Заготовка | толщина листа по микрометру | толщина плиты, влажность дерева и фанеры |
Два пояснения к таблице. Отверстие в лазерной детали получается слегка коническим, с разницей диаметров между входом и выходом, поэтому мерят с обеих сторон. Вся эта разница описывается перпендикулярностью реза: ISO 9013 делит её на пять классов, и чем толще лист, тем больше допустимое отклонение. Для кромки по тому же стандарту нормируется шероховатость Rz5, для лазерного реза низкоуглеродистой стали на лазере 800 Вт её приводят в справочнике шероховатости: около Rz 10 мкм при толщине 1 мм, 20 мкм при 3 мм и 25 мкм при 6 мм (Radovanović, Dašić, 2006). Для мощных современных станков цифры будут отличаться, их проверяют пробным резом.
Перпендикулярность кромки проверяют приложенным к ней угольником и щупом. На листе 6 мм зазор 0,2 мм у одного края соответствует наклону около 1,9°. Как допуск плоскостности записывают на чертеже, показано на странице про плоскостность.
Чем мерить: инструмент под допуск
Исходное правило метрологии: погрешность средства измерения не должна «съедать» допуск. Практика, закреплённая в ГОСТ 8.051-81, допускает погрешность измерения линейных размеров в пределах 20–35 % допуска в зависимости от квалитета. Если допуск 21 мкм (H7 на Ø20), прибор должен ошибаться не больше чем на 4–7 мкм.
Погрешности инструмента из стандартов:
| Инструмент | Цена деления | Предел допускаемой погрешности | Источник |
|---|---|---|---|
| Штангенциркуль, нониус 0,1 мм, класс 2 | 0,1 мм | ±0,10 мм (до 100 мм) | ГОСТ 166-89 |
| Штангенциркуль, нониус 0,05 мм | 0,05 мм | ±0,05 мм (до 100 мм) | ГОСТ 166-89 |
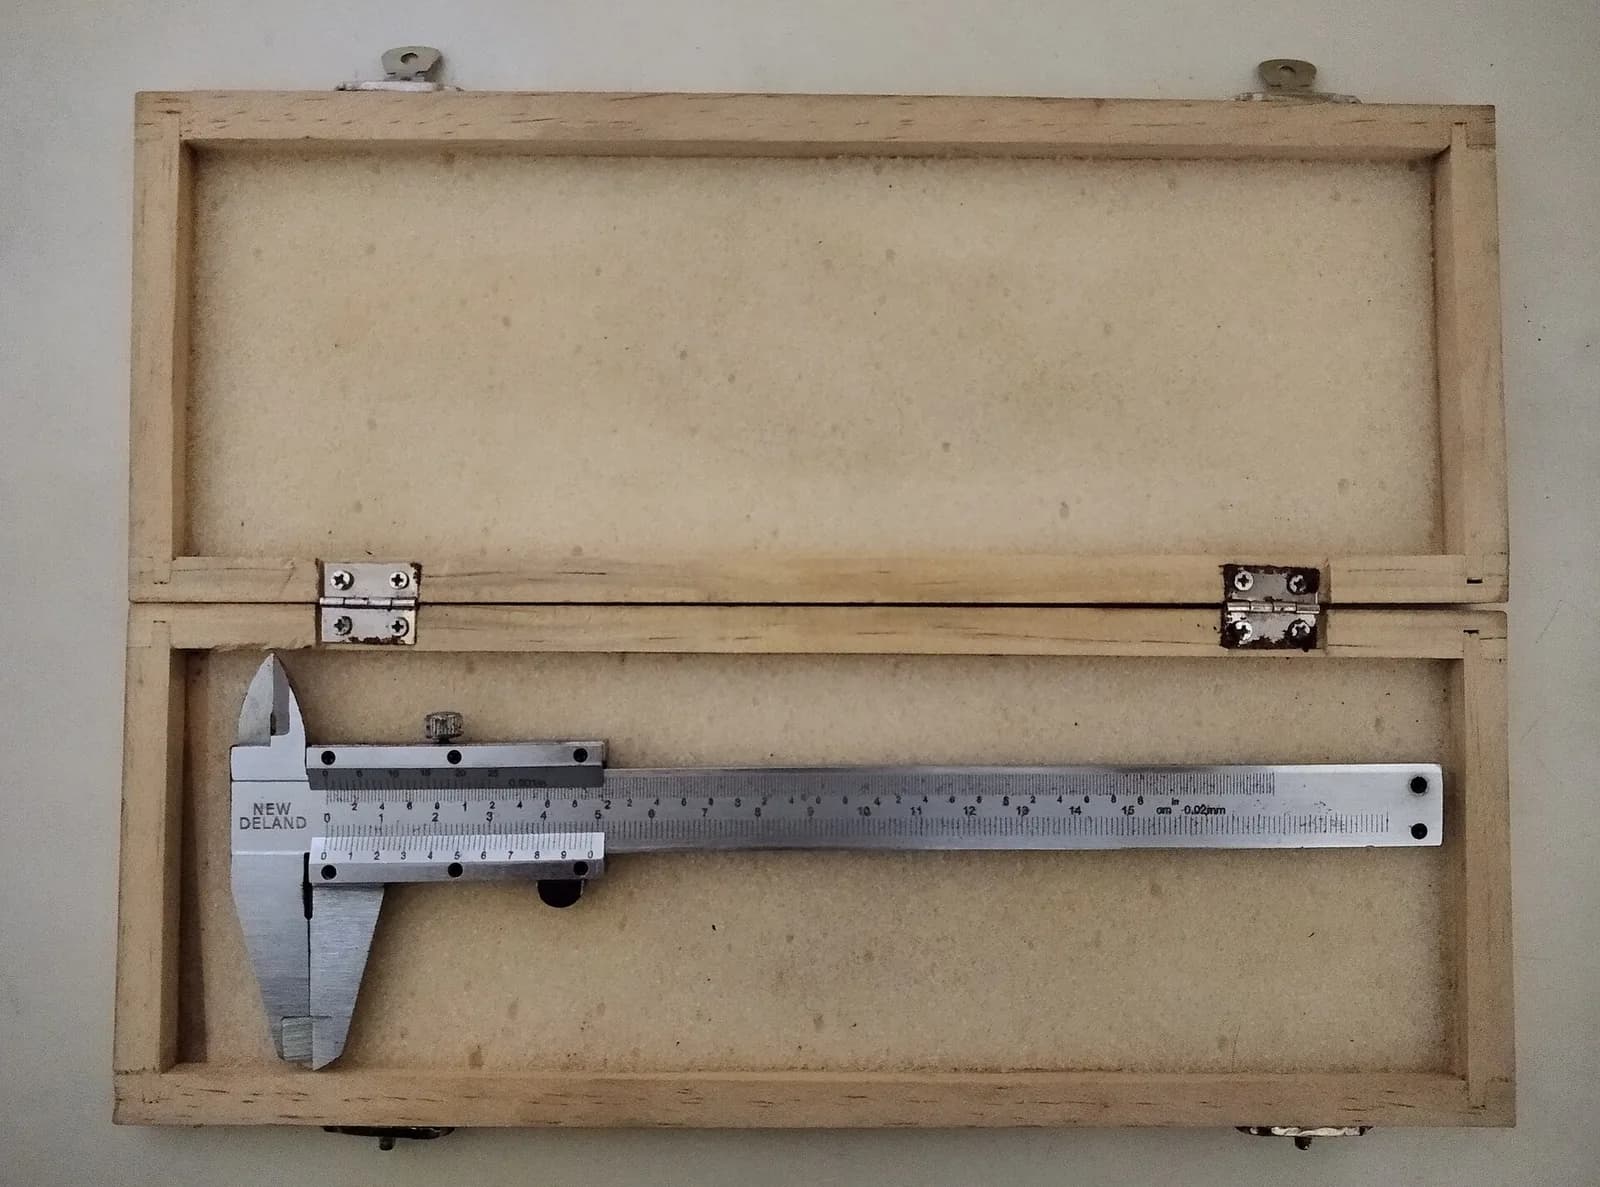
| Штангенциркуль цифровой | 0,01 мм | ±0,03 мм (до 100 мм) | ГОСТ 166-89 |
| Микрометр гладкий МК 0–25 мм, класс 1 | 0,01 мм | ±2 мкм | ГОСТ 6507-90 |
| Микрометр гладкий МК 0–25 мм, класс 2 | 0,01 мм | ±4 мкм | ГОСТ 6507-90 |
Теперь подставим реальные допуски для отверстия или вала диаметром 20 мм. Значения допусков взяты из таблицы квалитетов, а допустимую погрешность считаем как 20–35 % допуска.
| Квалитет | Допуск | Допустимая погрешность прибора | Чем мерить |
|---|---|---|---|
| IT7 (посадка под подшипник) | 21 мкм | 4–7 мкм | микрометр класса 1 для вала; для отверстия калибр-пробка или индикаторный нутромер |
| IT9 | 52 мкм | 10–18 мкм | микрометр; штангенциркуль не годится |
| IT11 | 130 мкм | 26–46 мкм | цифровой штангенциркуль (±30 мкм) |
| IT12 | 210 мкм | 42–74 мкм | штангенциркуль с нониусом 0,05 мм |
Цифровой штангенциркуль с дисплеем в сотую миллиметра создаёт ощущение точности, которой у него нет: стандарт допускает ошибку ±0,03 мм, то есть 60 мкм по размаху. Для лазерного контура с допуском ±0,1 мм (поле 200 мкм) он подходит, для посадки H7 нет. Подробнее о том, как выбирать допуски под посадку, написано в справочнике допусков и посадок, а подобрать поля удобно в калькуляторе допусков.
Какими ещё средствами пользуются в цехе:
- Калибры. Проходная сторона (ПР) входит в отверстие, непроходная (НЕ) нет. Подходят для серий с одним размером: проверка занимает секунды и не требует навыка.
- Щупы. Набор пластин толщиной от 0,02 до 1 мм: зазор под угольником, зазор между плоскостью и поверочной плитой.
- Индикатор часового типа на стойке с ценой деления 0,01 мм: плоскостность и биение на плите.
- Шаблоны. Контур сложной детали накладывают на вырезанный из эталонной детали шаблон: годна или нет решает свет в зазоре. Радиусные и резьбовые шаблоны определяют радиус и шаг.
- Образцы шероховатости для сравнения на ощупь и глаз, профилометр, если Ra указана на чертеже, а допуск на неё жёсткий. Значения Ra и Rz переводят в калькуляторе.
Ещё одна деталь: измерять надо при температуре, на которую рассчитаны приборы. ГОСТ 166-89 нормирует погрешность штангенциркулей при (20 ± 5) °C. Деталь после резки или фрезеровки тёплая: стальная длиной 300 мм при перегреве в 10 °C вырастает примерно на 0,036 мм (коэффициент около 12·10⁻⁶ на градус), алюминиевая, у которой коэффициент около 23·10⁻⁶, на 0,07 мм. Это сопоставимо с погрешностью самого штангенциркуля.
Первая деталь и выборочный контроль
Первую деталь проверяют по всем размерам чертежа в тех случаях, когда мог измениться размер или качество: после наладки, замены сопла, линзы или фрезы, смены партии листа или заготовки, нового файла или правки программы, перерыва в работе. Её же оставляют в качестве эталона: по ней видно, как должна выглядеть кромка, и её не придётся угадывать после смены оператора.
Дальше контроль выборочный. Цифры в таблице — ориентир для внутреннего регламента, а не требование стандарта, при приёмке заказчиком действуют правила договора.
| Размер партии | Что проверять |
|---|---|
| 1–10 деталей | все критичные размеры на каждой детали |
| 11–100 | первая, каждая 10-я и последняя |
| 101–1000 | первая, каждая 25-я и последняя, плюс проверка после любой остановки и смены инструмента |
| больше 1000 | по плану с заказчиком, часто с поэтапной приёмкой |
Пример расчёта
Партия из 200 кронштейнов, лазерная резка, 12 размеров на чертеже, из них 3 критичных. Первая деталь проверяется полностью за 8 минут. Каждую 25-ю деталь, то есть 8 деталей, проверяют по трём критичным размерам за 1,5 минуты каждую. Это 12 минут. Ещё одна полная проверка после замены сопла на середине партии составит 8 минут. Итого 28 минут.
Час оператора примем 710 ₽ (зарплата 90 000 ₽, взносы 30 %, 1972 рабочих часа в год, все допущения условные). Контроль обойдётся примерно в 330 ₽, то есть 1,7 ₽ на деталь. Допустим, деталь стоит 85 ₽ при материале и резке. Если из-за сбитого фокуса ошибка проходит через всю партию и её находят у заказчика, цех теряет 200 × 85 = 17 000 ₽ без учёта репутации и срока. Один пойманный брак партии покрывает стоимость контроля примерно пятидесяти таких заказов.
Как записывать результат
Записывают не оценку «годно», а числа. Тогда видна тенденция, а не только момент, когда деталь вышла за допуск. Минимальная форма протокола — таблица на заказ или на смену.
| Деталь | Размер | Номинал, мм | Допуск, мм | Факт, мм | Инструмент | Годна |
|---|---|---|---|---|---|---|
| 1 | длина | 120,0 | ±0,2 | 120,06 | ШЦЦ | да |
| 25 | длина | 120,0 | ±0,2 | 120,12 | ШЦЦ | да |
| 50 | длина | 120,0 | ±0,2 | 120,17 | ШЦЦ | да |
Все три детали годны, но размер растёт на 0,05 мм каждые 25 деталей. Если подождать ещё две проверки, он выйдет за допуск. Дрейф такого вида в лазерной резке чаще всего вызывают износ сопла, загрязнение линзы или сдвиг фокуса, а у фрезера износ инструмента. Поэтому действуют по правилу: когда пять-шесть замеров подряд идут в одну сторону, останавливаются и ищут причину, не дожидаясь выхода за допуск.
Рядом с цифрами записывают то, что поможет найти причину: номер программы и версию файла, партию материала, оператора, станок, параметры режима. Когда деталь маркируют лазером, номер партии кодируют вместе с нанесением, как в статье о маркировке Data Matrix и QR. Протокол хранят таблицей или папкой со сканами, а эталонную деталь с датой и номером заказа убирают на полку. Сроки хранения оговаривают с заказчиком в договоре, особенно для промышленных заказов.
Когда нужна координатно-измерительная машина
КИМ (координатно-измерительная машина) касается детали щупом или оптическим датчиком и записывает координаты точек. Дальше программа строит размеры, положение осей и допуски формы.
| Ситуация | Достаточно ручного инструмента | Нужна КИМ |
|---|---|---|
| Контур листовой детали с допуском ±0,1–0,2 мм | да | нет |
| Отверстие H7 под подшипник | да: нутромер или калибр | нет |
| Положение десятков отверстий с допуском порядка 0,05 мм в нескольких плоскостях на корпусе после переустановок | трудоёмко: десятки минут на деталь | да |
| Протокол замеров по каждой детали серии | только на малых сериях | да или подрядчик |
| Сложная поверхность: рельеф, форма, штамп | нет | да или 3D-сканер |
Производители выпускают машины разных классов, в линейке Mitutoyo есть варианты цехового исполнения. Цены на сайтах производителей не опубликованы. В цехе, где сложных корпусных деталей несколько в месяц, рациональнее сдавать такие измерения подрядчику с лабораторией и оценивать по стоимости часа измерений, а не покупать машину. Покупка оправдана, когда протоколы нужны регулярно и измерение вручную занимает больше времени, чем сама обработка.
Частые вопросы
Достаточно ли штангенциркуля для лазерной резки?
Для контура и общих допусков по ГОСТ 30893.1 хватает. Цифровой штангенциркуль со стандартной погрешностью ±0,03 мм подходит для допуска ±0,1 мм и грубее. Для посадочных отверстий, подшипников и деталей с допуском точнее IT10 берите микрометр, калибр или нутромер.
Как часто проверять сам инструмент?
Перед сменой: ноль на штангенциркуле и микрометре по нулевой установке. Реже проверяют по концевым мерам длины: интервал зависит от нагрузки и требований заказчика. Если измерения нужны для приёмки заказчиком, выясните, нужна ли ему поверка или калибровка, и храните документы.
Как быстро проверить перпендикулярность кромки?
Приложите к кромке поверочный угольник и щупом оцените зазор у верхней и нижней границы листа. Зазор делят на толщину, получая наклон. Чтобы отнести рез к классу ISO 9013, нужна таблица стандарта для вашей толщины листа, а в ежедневной работе хватает сравнения с эталонной деталью.
Сколько деталей из партии проверять?
Зависит от цены ошибки и стабильности процесса. На малых сериях до десяти деталей проверяют все критичные размеры каждой, на средних первую, каждую десятую и последнюю, на больших каждую 25–50-ю. Если приёмка идёт по договору, действуют его правила.
Источники
- ГОСТ 166-89. Штангенциркули. Технические условия ↗ — Госстандарт СССР
- ГОСТ 6507-90. Микрометры. Технические условия ↗ — Госстандарт СССР
- ГОСТ 30893.1-2002. Общие допуски. Предельные отклонения линейных и угловых размеров с неуказанными допусками ↗ — Межгосударственный совет по стандартизации
- ISO 9013. Thermal cutting — Classification of thermal cuts — Geometrical product specification and quality tolerances ↗ — ISO
- Coordinate Measuring Machines ↗ — Mitutoyo, каталог
Фото: JumadilM / Wikimedia Commons, CC BY-SA 4.0

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Контроль качества и метрология
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий